Výkon OEE
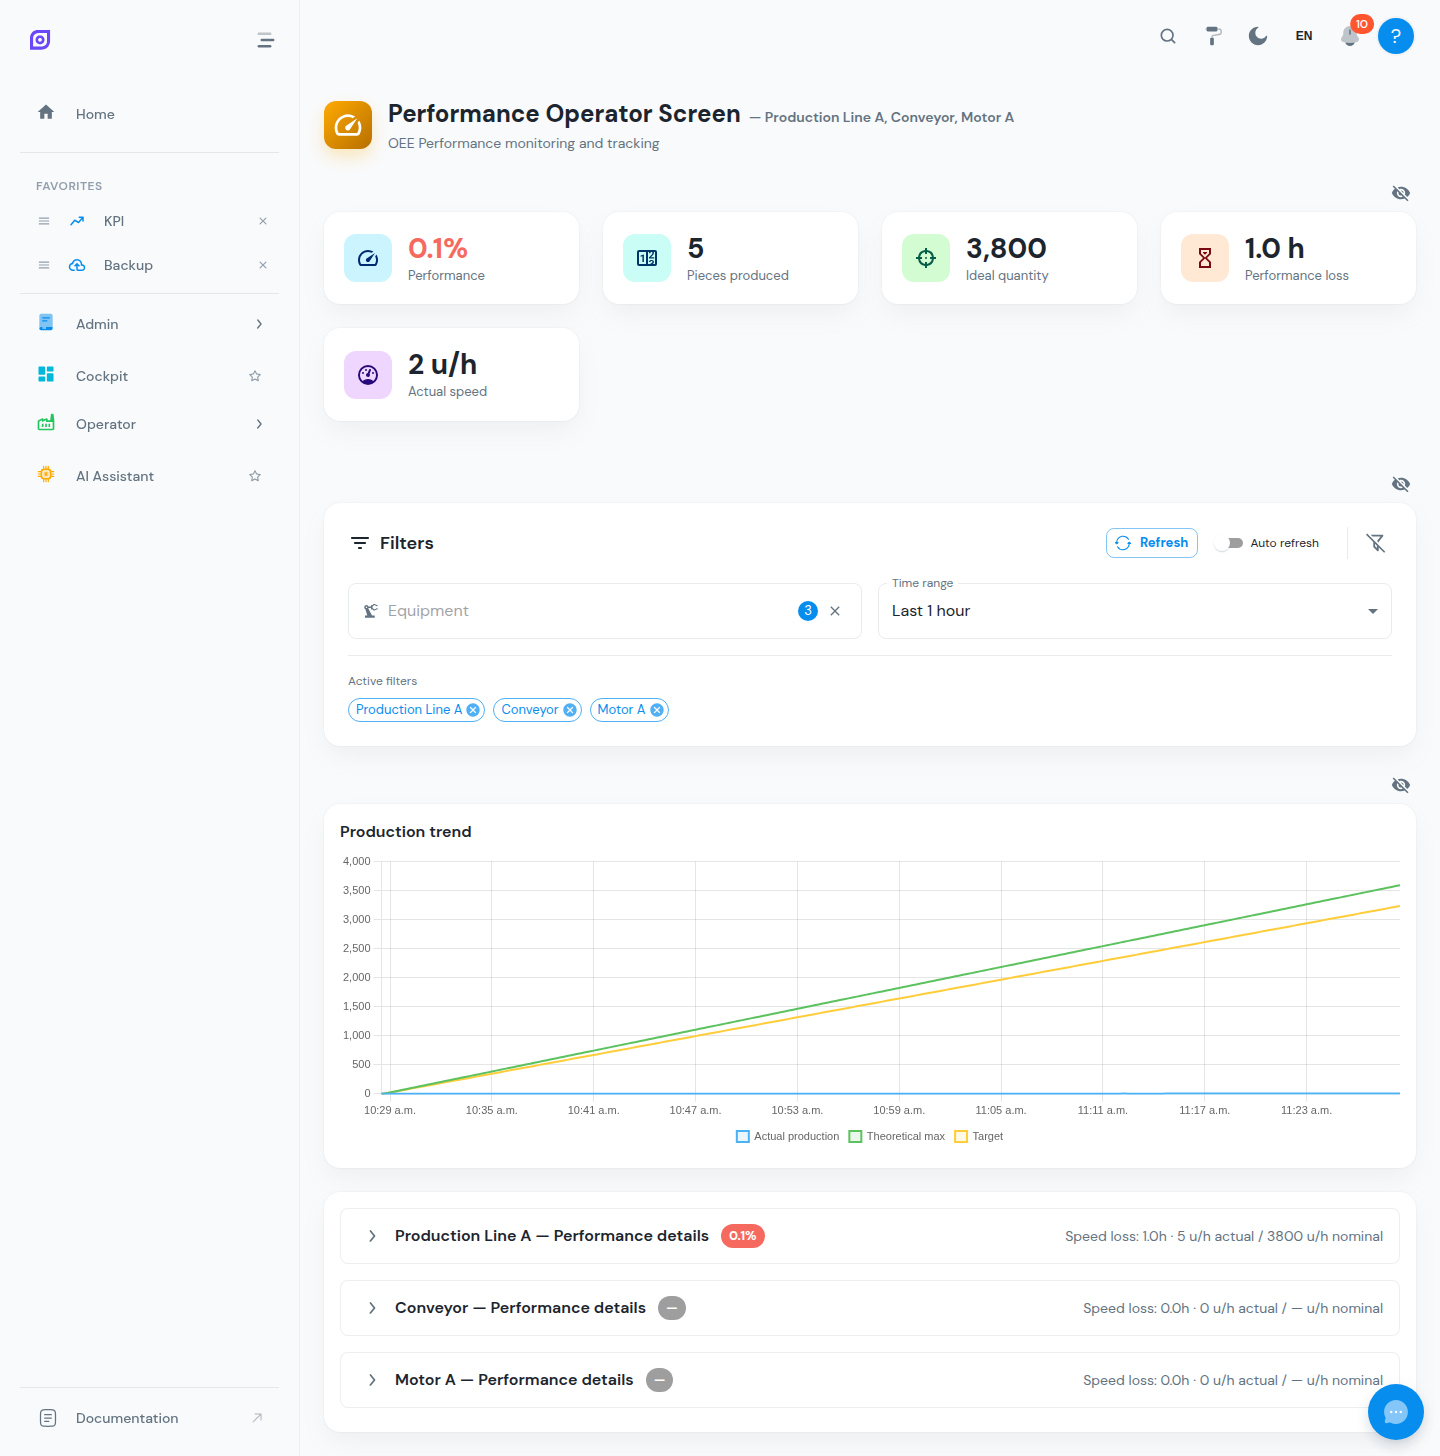
Obrazovka výkonu OEE sa zameriava na komponent Výkon rovnice OEE. Pomáha výrobným inžinierom a majstrom pochopiť, prečo sa skutočná rýchlosť výroby líši od ideálneho času cyklu.
Čo je výkon
Výkon meria, ako rýchlo zariadenie beží v porovnaní so svojou teoretickou maximálnou rýchlosťou:
Výkon % = (Ideálny čas cyklu x Celkový počet kusov) / Čas behu x 100
Výkon 100% znamená, že zariadenie vyrobilo presne toľko kusov, koľko bolo teoreticky možné počas času, keď bežalo. Hodnoty pod 100% naznačujú straty rýchlosti.
Typy strát rýchlosti
Straty výkonu spadajú do dvoch hlavných kategórií:
Malé zastavenia (mikro-zastavenia)
Krátke prerušenia (zvyčajne pod 2-5 minút v závislosti od konfigurácie), ktoré sú príliš krátke na to, aby sa zaznamenali ako udalosti prestojov, ale stále znižujú priepustnosť. Príklady:
- Spustenia snímačov spôsobujúce momentálne zastavenia
- Zaseknutia materiálu, ktoré sa rýchlo vyriešia
- Úpravy operátora
Znížená rýchlosť
Zariadenie beží, ale pomalšie ako ideálny čas cyklu. Príčiny zahŕňajú:
- Opotrebované nástroje alebo komponenty
- Suboptimálna kvalita materiálu
- Nesprávne nastavenia stroja
- Podmienky prostredia (teplota, vlhkosť)
Kľúčové metriky
Obrazovka výkonu zobrazuje niekoľko metrík:
| Metrika | Popis |
|---|---|
| Výkon % | Celkový pomer výkonu za vybrané obdobie |
| Ideálny čas cyklu | Konfigurované cieľové sekundy na kus (z Konfigurácie OEE) |
| Skutočný priemerný čas cyklu | Nameraný priemerný čas medzi kusmi |
| Celkovo vyrobené kusy | Počet všetkých kusov (dobré + zmetky) |
| Ideálne výrobné množstvo | Kusy, ktoré by mohli byť vyrobené pri ideálnej rýchlosti |
| Strata výkonu (sekundy) | Celkový čas stratený kvôli problémom s rýchlosťou |
| Cieľ výkonu | Cieľové percento z konfigurácie zariadenia |
Čítanie údajov o výkone
Analýza času cyklu
Porovnajte ideálny čas cyklu s skutočným priemerným časom cyklu:
- Ak je skutočný blízko ideálnemu, výkon je dobrý — straty pochádzajú z iných faktorov.
- Ak je skutočný výrazne vyšší, preskúmajte zníženú rýchlosť alebo nekonzistentné časy cyklov.
Rozdiel v počte kusov
Rozdiel medzi celkovým počtom vyrobených kusov a ideálnym výrobným množstvom predstavuje kusy stratené kvôli problémom s rýchlosťou. Toto je počet ďalších kusov, ktoré ste mohli vyrobiť, ak by zariadenie bežalo na plnej rýchlosti.
Veľký rozdiel medzi skutočnou a ideálnou výrobou nie je vždy problémom s rýchlosťou. Skontrolujte graf Trend aktivity na dashboarde OEE — ak vidíte mnoho mikro-zastavení (rýchle cykly zapnutia/vypnutia v stave behu), problémom sú skôr malé zastavenia, než znížená rýchlosť.
Zlepšenie výkonu
Bežné akcie na zlepšenie výkonu:
- Prehodnoťte ideálny čas cyklu: uistite sa, že je realistický a odráža skutočnú schopnosť stroja, nie teoretické maximum, ktoré nikdy nebolo dosiahnuté.
- Analyzujte mikro-zastavenia: použite Operátorskú obrazovku prestojov so zapnutým filtrom „Zobraziť krátke zastavenia“ na zobrazenie krátkych udalostí.
- Skontrolujte parametre receptu: overte, či Recept pre aktuálny produkt má správne nastavenia rýchlosti.
- Sledujte trendy: porovnávajte výkon naprieč zmenami a dňami na identifikáciu vzorov (napr. výkon klesá po pretypovaniach alebo na určitých produktoch).
Konfigurácia
Ciele výkonu a ideálne časy cyklov sú konfigurované v Konfigurácii OEE:
- Ideálny čas cyklu: cieľové sekundy na kus pre každú kombináciu zariadenie-produkt
- Cieľ výkonu: cieľové percento výkonu (napr. 95%)
- Prah krátkeho zastavenia: maximálne trvanie (v sekundách) pre udalosť, ktorá je klasifikovaná ako mikro-zastavenie a nie ako udalosť prestoja
Ak nie je pre zariadenie konfigurovaný žiadny ideálny čas cyklu, výpočet výkonu nemôže byť presný. Uistite sa, že každá výrobná linka má nastavený svoj čas cyklu v Konfigurácii OEE.
Súvisiace stránky
- Dashboard OEE: úplný rozpis OEE so všetkými tromi metrikami
- Kvalita OEE: analýza strát kvality
- Operátorská obrazovka prestojov: preskúmajte mikro-zastavenia a krátke udalosti
- Konfigurácia OEE: konfigurácia ideálnych časov cyklov a cieľov
- Prehľad zariadení: porovnanie výkonu naprieč viacerými linkami
Predpoklady
- Prehľad výroby
- Úvod: získajte celkový obraz o OpSee