Šesť veľkých strát
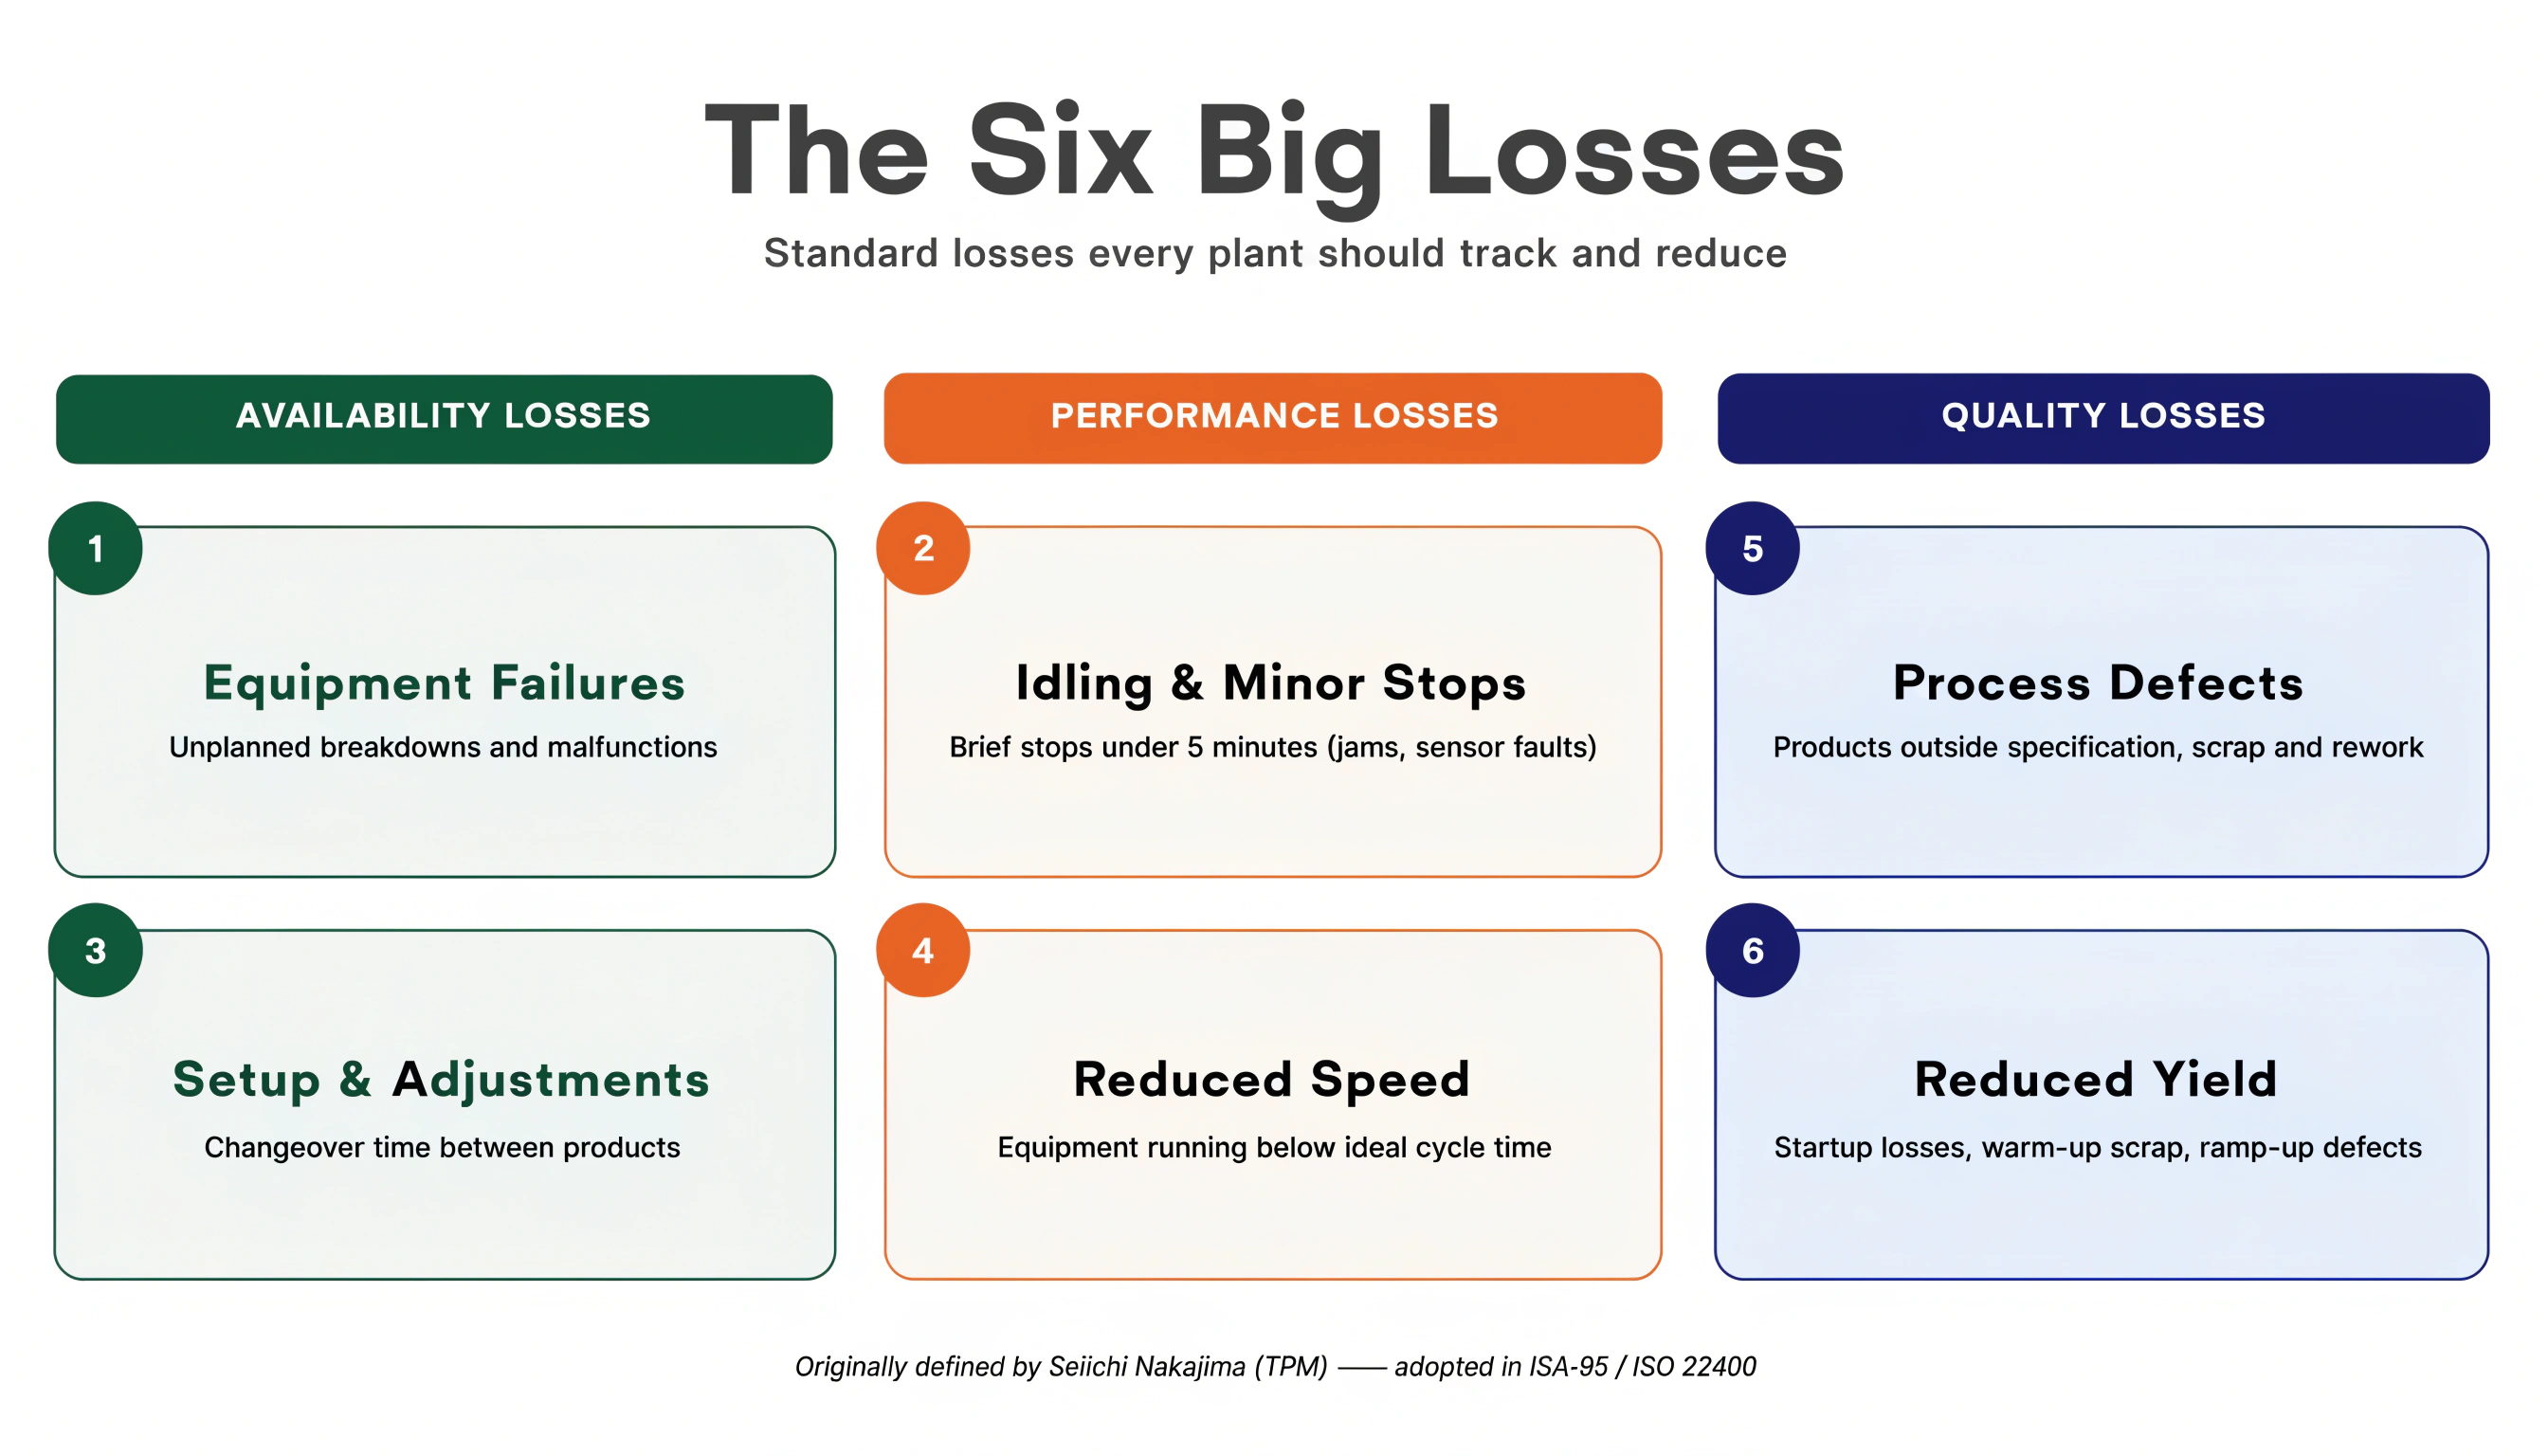
Rámec Šesť veľkých strát vyvinul Seiichi Nakajima ako súčasť Celkovej produktívnej údržby (TPM). Identifikuje šesť najpopulárnejších príčin výrobnej neefektívnosti a mapuje každú na jeden z troch faktorov OEE (Dostupnosť, Výkon, Kvalita).
Pochopenie Šiestich veľkých strát nie je len teoretické — hovorí vám, kde hľadať, keď je váš OEE pod cieľom.
Prečo šesť strát?
OEE dáva skóre — povedzme 68%. Ale to číslo samo o sebe nehovorí, čo opraviť. Šesť veľkých strát poskytuje taxonómiu: každý bod OEE, ktorý stratíte, sa môže vysledovať späť na jednu z týchto šiestich kategórií koreňa.
Straty dostupnosti
Straty dostupnosti znižujú čas, kedy zariadenie skutočne beží.
Dostupnosť = Čas behu / Čas plánovanej výroby
Strata 1 — Porucha zariadenia (neplánované zastavenia)
Čo to je: Akékoľvek neplánované zastavenie spôsobené poruchou stroja, poruchou komponentu, poškodením nástroja alebo neplánovanou údržbou.
Príklady:
- Páska dopravníka sa praskne
- Motor sa prehrieva a vypadne
- Hydraulický systém zlyhá
- Senzor zlyhá a zastaví linku
Ako to merať v OpSee: Každé neplánované zastavenie vytvárajú dostupnostný záznam. Priraďte typ straty "Porucha zariadenia" (alebo ekvivalent v stromovej štruktúre). Panel nečinnosti zobrazuje celkový neplánovaný čas nečinnosti podľa dôvodu.
Ako to znížiť:
- Rozvrh preventívnej údržby (nahraďte opotrebované diely pred poruchou)
- Prediktívna údržba (monitorujte vibráciu, teplotu, prúd na skorú detekciu porúch)
- Analýza základných príčin opakujúcich sa porúch
:::tip #1 OEE vrahún vo väčšine závodov Porucha zariadenia je typicky najväčší jediný prispievateľ straty OEE v závodoch nových na systematické sledovanie. Aj keď je vaša dostupnosť "dobrá", skúmajte akékoľvek neplánované zastavenie trvajúce viac ako 5 minút — príčiny sú často preventívne. :::
Strata 2 — Setup a nastavenia (plánované zastavenia)
Čo to je: Plánované nečinnosti na výmeny, nastavenia, zahriatie, kalibráciu a schválenú údržbu počas výrobného času.
Príklady:
- Výmena produktu (čistenie, zmena formátu, zmena receptúry)
- Výmena nástroja po produkcii
- Prestávka operátora počas plánovaného výrobného času
- Kalibrácia meracích systémov
Ako to merať v OpSee: Priraďte typ straty "Výmena" alebo "Plánovaná údržba" týmto udalostiam. Panel OEE oddeľuje plánované od neplánovaných strát.
Ako to znížiť:
- SMED (Single-Minute Exchange of Die): znížte čas výmeny prevodom interného nastavenia na externé
- Štandardizujte postupy výmeny
- Použite parametre receptúry v OpSee na predkonfiguráciju nastavení zariadenia
:::info Plánované zastavenia stále ovplyvňujú OEE Plánované zastavenia znižujú dostupnosť — cieľom nie je ich odstrániť, ale minimalizovať ich trvanie. Výmena 45 minút skrátená na 20 minút ušetrí 25 minút výrobnej kapacity pri každom behu. :::
Straty výkonu
Straty výkonu znižujú rýchlosť, ktorou zariadenie beží počas plánovaného výrobného času.
Výkon = (Ideálny čas cyklu × Celkové kusy) / Čas behu
Strata 3 — Nečinnosť a krátke zastavenia (krátke zastavenia)
Čo to je: Krátke prerušenia (obvykle menej ako 5 minút), kde sa stroj zastaví a operátor ho restartuje bez formálnej údržbárskej intervencii.
Príklady:
- Balenie sa zasekne v dopravníku — odstránené za 30 sekúnd
- Senzor omylom vypadne a zastaví linku — resetovaný za 1 minútu
- Komponent potrebuje nastavenie každých 20 cyklov
- Opätovné naloženie materiálu (prázdny zásobník)
Prečo sú nebezpečné: Každé krátke zastavenie trvá len sekundy alebo minúty, ale ak sa stane 50-krát za zmenu, kumulatívna strata môže byť obrovská — a často sú neviditeľné na papierových záznamoch, pretože operáteri ich neregistrujú ako "nečinnosť".
Ako to merať v OpSee: Nakonfigurujte prah krátkych zastavení (napr. < 5 minút). Systém zachytí všetky zastavenia, vrátane mikro-zastavení. Skúmajte časovú os a filtrujte podľa doby trvania.
Ako to znížiť:
- Identifikujte, ktorý konkrétny krok spôsobuje najviac krátkych zastavení (Paretoová analýza)
- Skontrolujte spoľahlivosť a zarovnanie senzora
- Skontrolujte, či sú systémy dodávky materiálu správne dimenzionované
Strata 4 — Znížená rýchlosť (straty rýchlosti)
Čo to je: Zariadenie bežiace dôsledne pod ideálnym časom cyklu (nominálna kapacita), aj bez zastavenia.
Príklady:
- Plnička nominálne 100 fliaš/min dosahuje iba 78 fliaš/min kvôli opotrebovaným hubicám
- Operátor zámerne beží pomalšie, aby sa vyhol zápchám
- Zariadenie beží v "bezpečnom režime" po takmer zásahu
Prečo je ťažké to detekovať: Stroj beží. Operáteri a manažéri si nemusia všimnúť stratu rýchlosti bez systematického merania.
Ako to merať v OpSee: OpSee vypočítava výkon pomocou ideálneho času cyklu nakonfigurovaného v nastaveniach OEE. Akákoľvek medzera medzi ideálnou a skutočnou rýchlosťou sa zobrazuje ako strata výkonu.
Ako to znížiť:
- Porovnajte súčasný čas cyklu s nominálnymi alebo teoretickými maximami
- Skontrolujte opotrebované komponenty, ktoré znižujú výkon
- Preskúmajte tréning operátorov (nezámerne znížená rýchlosť)
Straty kvality
Straty kvality znižujú percento produktov, ktoré spĺňajú špecifikácie.
Kvalita = Dobré kusy / Celkové kusy
Strata 5 — Chyby procesu (výrobné odmietnutia)
Čo to je: Chybné alebo nespĺňajúce špecifikácie produkty vyrobené počas stabilnej (ustálenej) výroby.
Príklady:
- Nesprávne zarovnanie štítku kvôli opotrebovanému valcu aplikátora
- Nesprávna hmotnosť plnenia kvôli driftu váhy
- Povrchové poškriabance kvôli opotrebovanému nástrojom
- Zlyhania integrality utesnenia obalů
Ako to merať v OpSee: Zaznamenajte množstvo vád počas výroby. Faktor kvality OEE sa vypočítava z celkového vyrobeného oproti dobro vyrobeným.
Ako to znížiť:
- Štatistická kontrola procesu (SPC) na skorú detekciu driftu
- Pravidelná kalibrácia meracích systémov
- Preventívna výmena nástrojov pred zvýšením miery vád
Strata 6 — Odmietnutia spustenia (straty spustenia)
Čo to je: Chybné produkty vyrobené počas fázy spustenia, po výmene, na začiatku zmeny alebo po vypnutí.
Príklady:
- Prvých 20 fliaš po výmene má nesprávne hladiny plnenia, zatiaľ čo sa stroj stabilizuje
- Produkty vyrobené počas zahriateľa zlyhajú dimenzionálne skúšky
- Produkty na začiatku série nespĺňajú požiadavky na koncentráciu
Ako to merať v OpSee: Zachyťte počet vád počas okna spustenia. Porovnajte miery vád na výrobu prvej hodiny v porovnaní so stálym stavom.
Ako to znížiť:
- Dokumentujte počet odmietnutí spustenia podľa typu výmeny — nastavte cieľ
- Zlepšite postupy výmeny na skrátenie času stabilizácie
- Pred reštartom zahrejte nástroje
Od strát k akcii: Slučka zlepšenia OEE
Šesť veľkých strát sa stávajú nástrojom na nepretržité zlepšovanie, keď ich prepojíte so štruktúrovaným procesom analýzy:
- Merajte: Použite panely OpSee na zobrazenie OEE rozdelených podľa dostupnosti, výkonu a kvality
- Identifikujte: Zostavte Pareto strát — ktorá zo šiestich je najväčšia pre vaše zariadenie?
- Základná príčina: Použite strom dôvodov na nájdenie konkrétnej príčiny v rámci kategórie straty
- Konaťte: Implementujte protiopatrenia (údržba, tréning, zmena procesu)
- Sledujte: Monitorujte, či sa miera straty v nasledujúcich týždňoch znižuje
Použitie OpSee pre analýzu šiestich veľkých strát
| Strata | Nástroj OpSee | Kde hľadať |
|---|---|---|
| Porucha zariadenia | Panel nečinnosti | Filtrujte podľa kategórie straty "Neplánované" |
| Setup a nastavenia | Panel nečinnosti | Filtrujte podľa kategórie straty "Plánované" |
| Krátke zastavenia | Panel nečinnosti | Filtrujte podľa doby trvania < 5 min |
| Znížená rýchlosť | Panel OEE | Faktor výkonu + graf trendu |
| Chyby procesu | Výroba OEE | Faktor kvality + správa o chybách |
| Odmietnutia spustenia | Výroba OEE | Faktor kvality podľa denného času |
:::tip Začnite s najväčšou stratou Nepokouste sa bojovať so všetkými šiestimi stratami súčasne. Zaraďte ich podľa celkového času alebo vplyvu nákladov, zamerajte sa na stratu #1 na 4–6 týždňov, potom prejdite na #2. Tento prístup "zameraného zlepšenia" (Kaizen) produkuje merateľné a udržateľné výsledky. :::
Predpoklady
- Základy OEE — pochopte OEE pred študovaním strát
Ďalšie kroky
- MTTR a MTBF — hlbšie metriky pre analýzu porúch zariadenia
- Benchmarky OEE — ako sa váš OEE porovnáva s cieľmi odvetvia
Súvisející
- Konfigurácia OEE — nakonfigurujte kategórie strát a stromy dôvodov v OpSee
- Výroba → Nečinnosť — analyzujte nečinnosť podľa kategórie straty