Základy OEE
:::info Rýchly prehľad OEE = Dostupnosť x Výkon x Kvalita
| Faktor | Vzorec | Meria |
|---|---|---|
| Dostupnosť | Čas behu / Plánovaný čas výroby | Bežalo to? |
| Výkon | (Ideálny čas cyklu x Celkový počet kusov) / Čas behu | Bežalo to rýchlo? |
| Kvalita | Dobré kusy / Celkový počet kusov | Bola produkcia kvalitná? |
Benchmarky: 85%+ = Svetová trieda | 60% = Typické | 40% = Bez sledovania :::
Čo je OEE?
OEE (Overall Equipment Effectiveness — Celková efektívnosť zariadení) je zlatý štandard pre meranie produktivity výroby. Odpovedá na jednoduchú otázku: koľko z vášho plánovaného výrobného času je skutočne produktívneho?
Predstavte si to ako spotrebu paliva auta: rovnako ako spotreba paliva hovorí, ako efektívne auto využíva palivo, OEE hovorí, ako efektívne vaša tovareň využíva naplánovaný výrobný čas. OEE 100 % znamená, že vyrábate iba dobré diely, čo najrýchlejšie a bez prestojov.
OpSee je postavený okolo OEE. Každý modul — od konfigurácie zariadení až po výrobné dashboardy — napája OEE dáta alebo ich využíva.
Prečo záleží na OEE?
Ak ste ešte nepracovali so systémom MES (Manufacturing Execution System — Systém riadenia výroby), tu je dôvod, prečo je OEE najdôležitejšou metrikou v každej továrni:
- Viditeľnosť — Bez OEE sú výrobné problémy neviditeľné. Manažéri sa spoliehajú na pocity namiesto dát. OEE vám dáva číslo, ktoré môžete sledovať, porovnávať a zlepšovať.
- Analýza základných príčin — OEE rozdeľuje straty do troch kategórií (dostupnosť, výkon, kvalita), takže viete, kde zamerať úsilie na zlepšenie.
- Benchmarking — OEE vám umožňuje porovnávať zmeny, linky a závody na spoločnej škále.
- Úspora nákladov — Každý percentuálny bod zlepšenia OEE sa priamo premení na väčší výstup z existujúcich zariadení — bez nákupu nových strojov.
:::tip Skutočný dopad Továreň pracujúca pri OEE 60 %, ktorá sa zlepší na OEE 75 %, efektívne získa 25 % viac kapacity z rovnakých zariadení. To môže znamenať milióny eur ušetrených na kapitálových výdavkoch. :::
Vzorec OEE
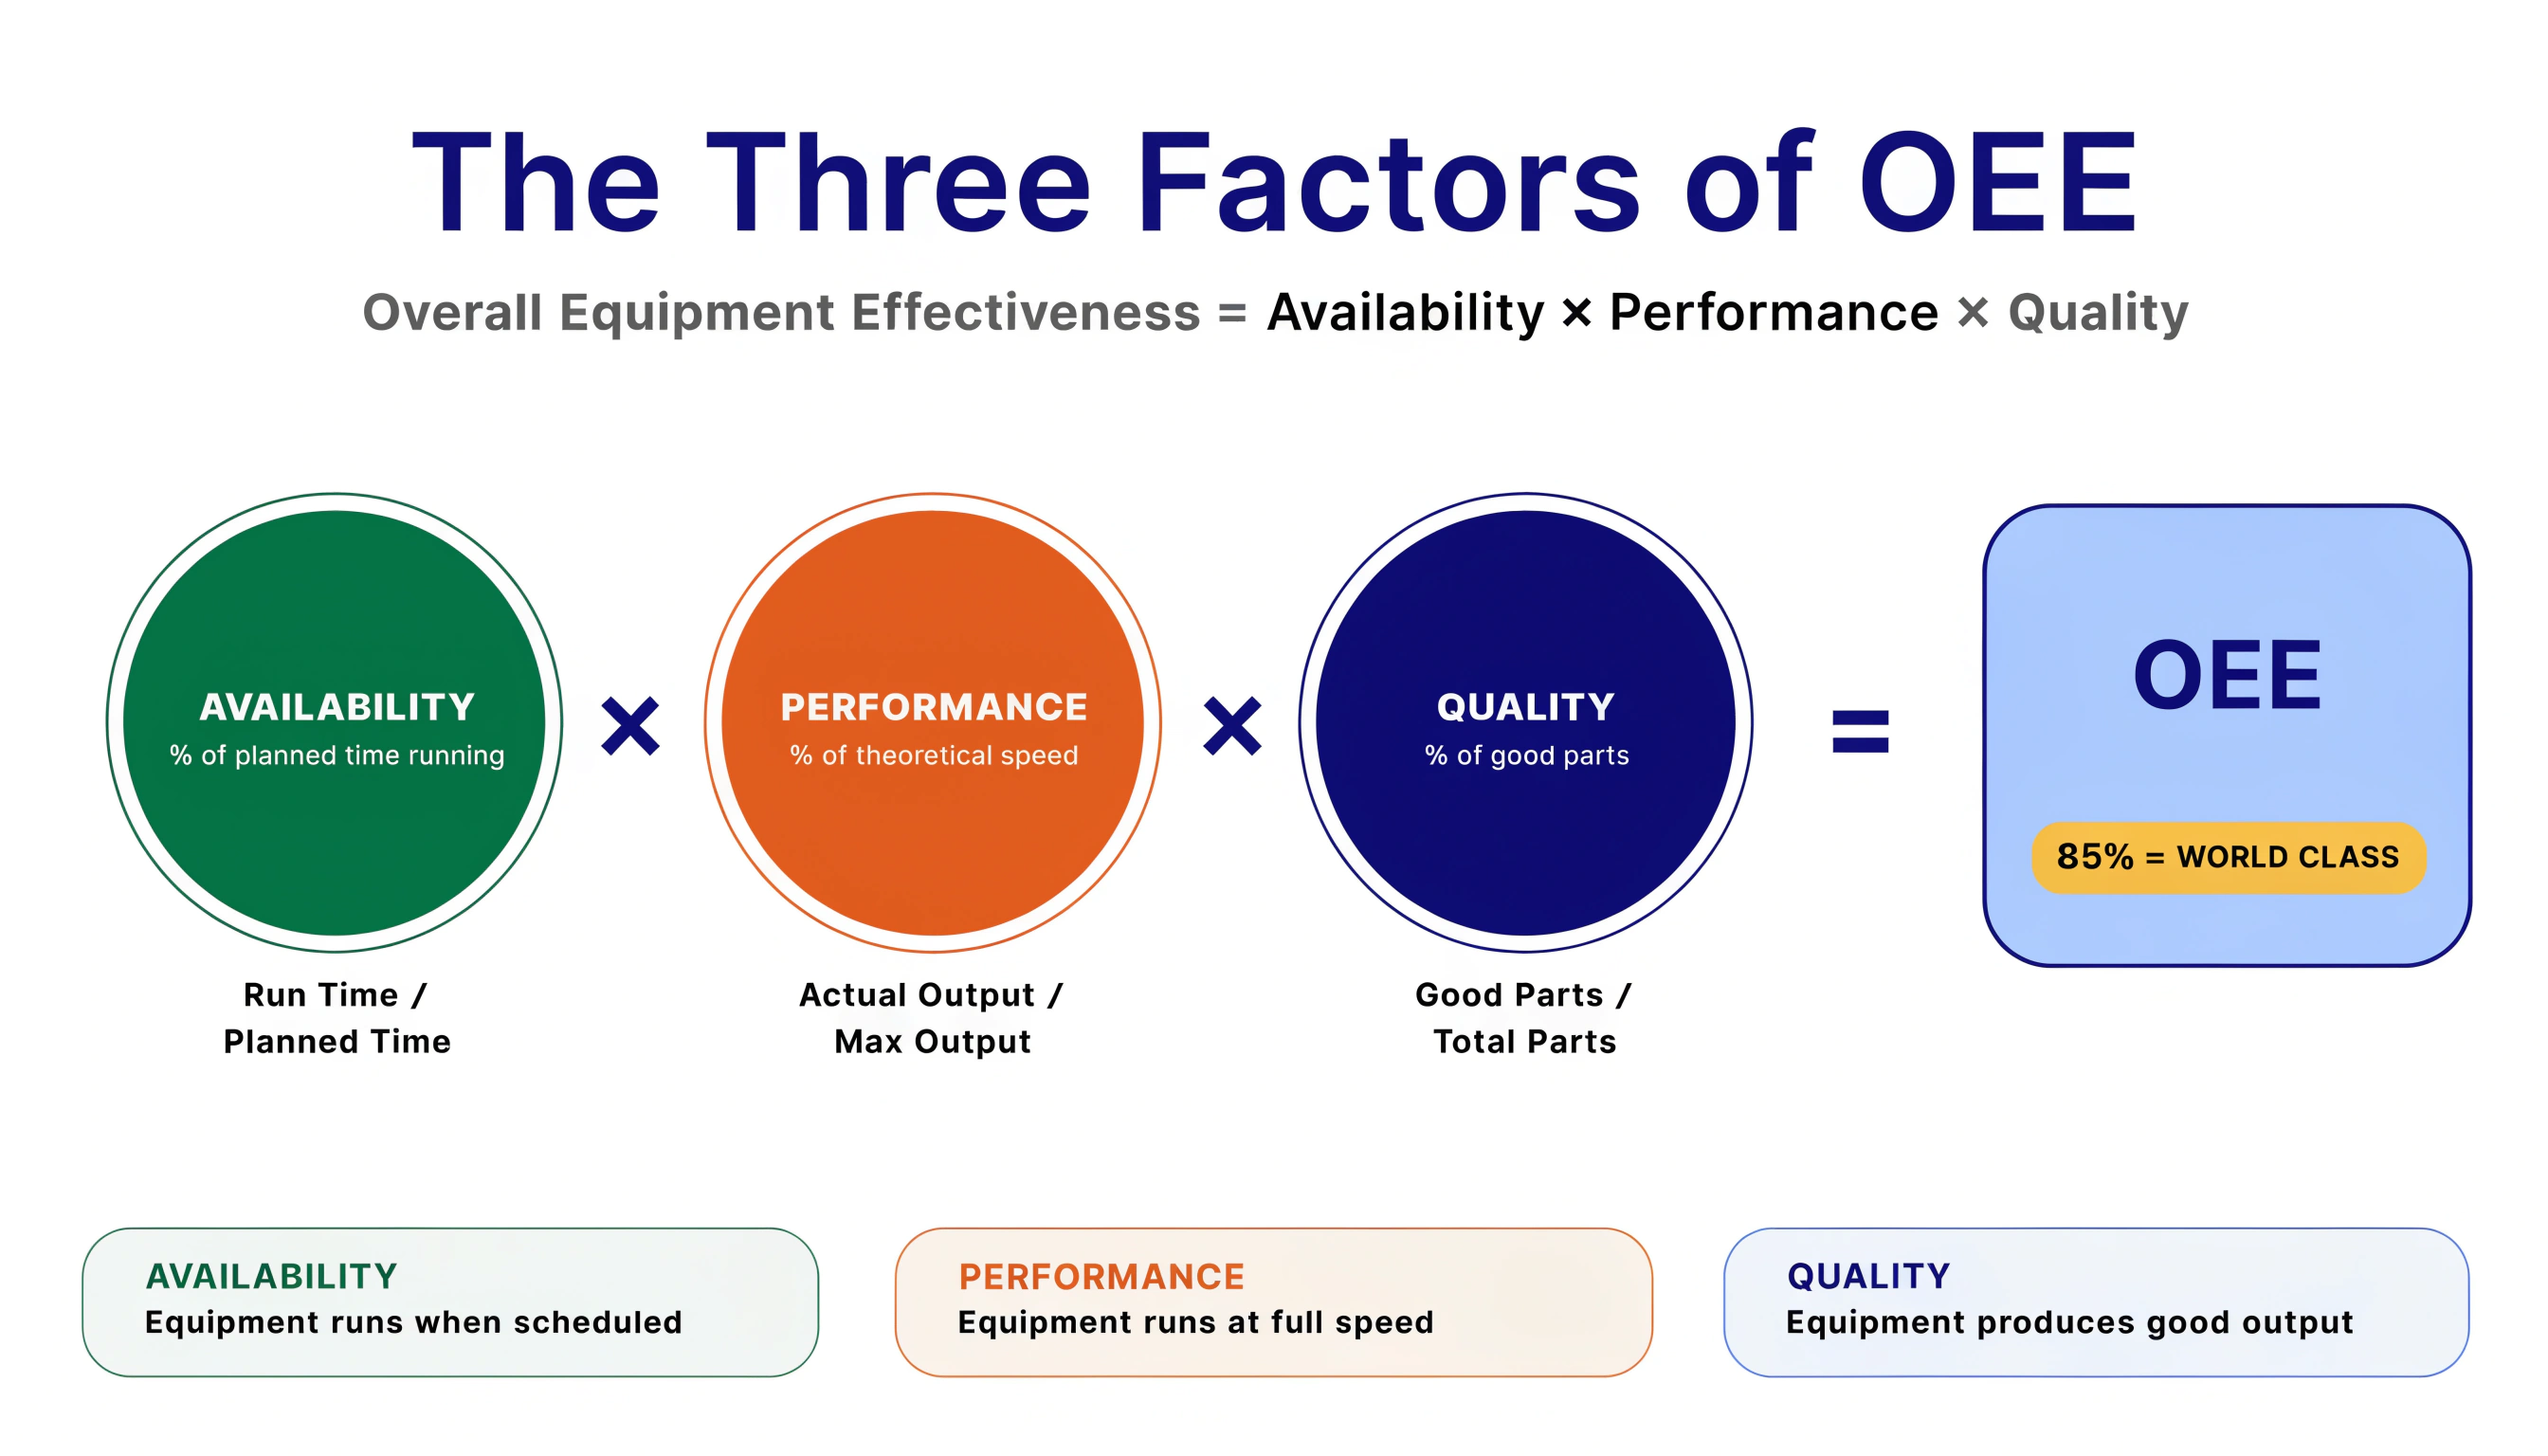
OEE = Dostupnosť x Výkon x Kvalita
Každý faktor zachytáva inú dimenziu výrobnej efektívnosti:
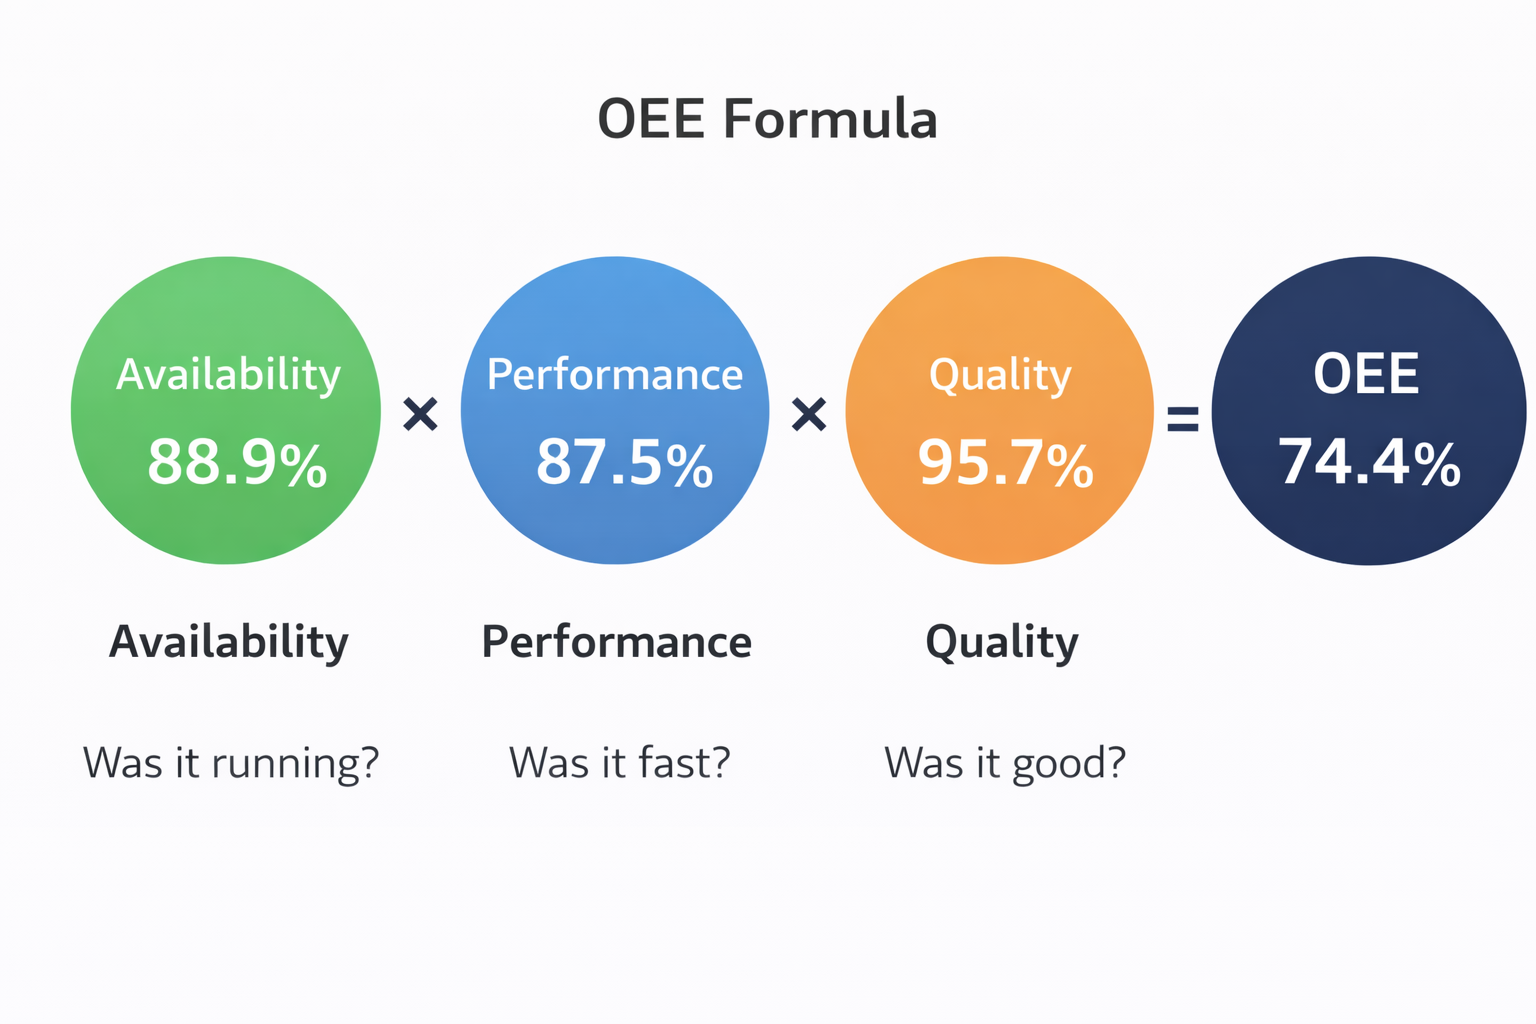 OEE = Dostupnosť x Výkon x Kvalita. Každý faktor odpovedá na jednoduchú otázku o vašej výrobe.
| Faktor | Otázka, na ktorú odpovedá | Vzorec |
|---|---|---|
| Dostupnosť | Bežalo zariadenie, keď malo? | Čas behu / Plánovaný čas výroby |
| Výkon | Bežalo pri plnej rýchlosti? | (Ideálny čas cyklu x Celkový počet kusov) / Čas behu |
| Kvalita | Boli všetky produkty dobré? | Dobré kusy / Celkový počet kusov |
Konkrétny príklad
Predstavte si baliaci stroj na 8-hodinovú zmenu:
| Metrika | Hodnota |
|---|---|
| Trvanie zmeny | 480 min |
| Plánované prestávky | 30 min |
| Plánovaný čas výroby | 450 min |
| Neplánovaný prestoj (poruchy, prestavby) | 50 min |
| Čas behu | 400 min |
| Ideálny čas cyklu | 1 kus/min |
| Celkový počet vyrobených kusov | 350 |
| Zmetky | 15 |
Výpočty:
- Dostupnosť = 400 / 450 = 88,9 %
- Výkon = (1 x 350) / 400 = 87,5 %
- Kvalita = (350 - 15) / 350 = 95,7 %
- OEE = 88,9 % x 87,5 % x 95,7 % = 74,4 %
:::info Benchmarky OEE svetovej triedy
- 85 %+ je považované za svetovú triedu v kusovej výrobe
- 60 % je typické pre výrobcov, ktorí začínajú svoju cestu s OEE
- 40 % je bežné pre závody bez systematického sledovania
Väčšina tovární je prekvapená, keď zistí, že ich skutočné OEE je oveľa nižšie, ako si mysleli. To je vlastne dobrá správa — znamená to, že je tu značný priestor na zlepšenie. :::
Šesť veľkých strát
OEE bolo navrhnuté na boj so Šiestimi veľkými stratami — najčastejšími príčinami neefektívnosti zariadení. Pochopenie týchto strát je kľúčom k zlepšeniu vášho skóre OEE.
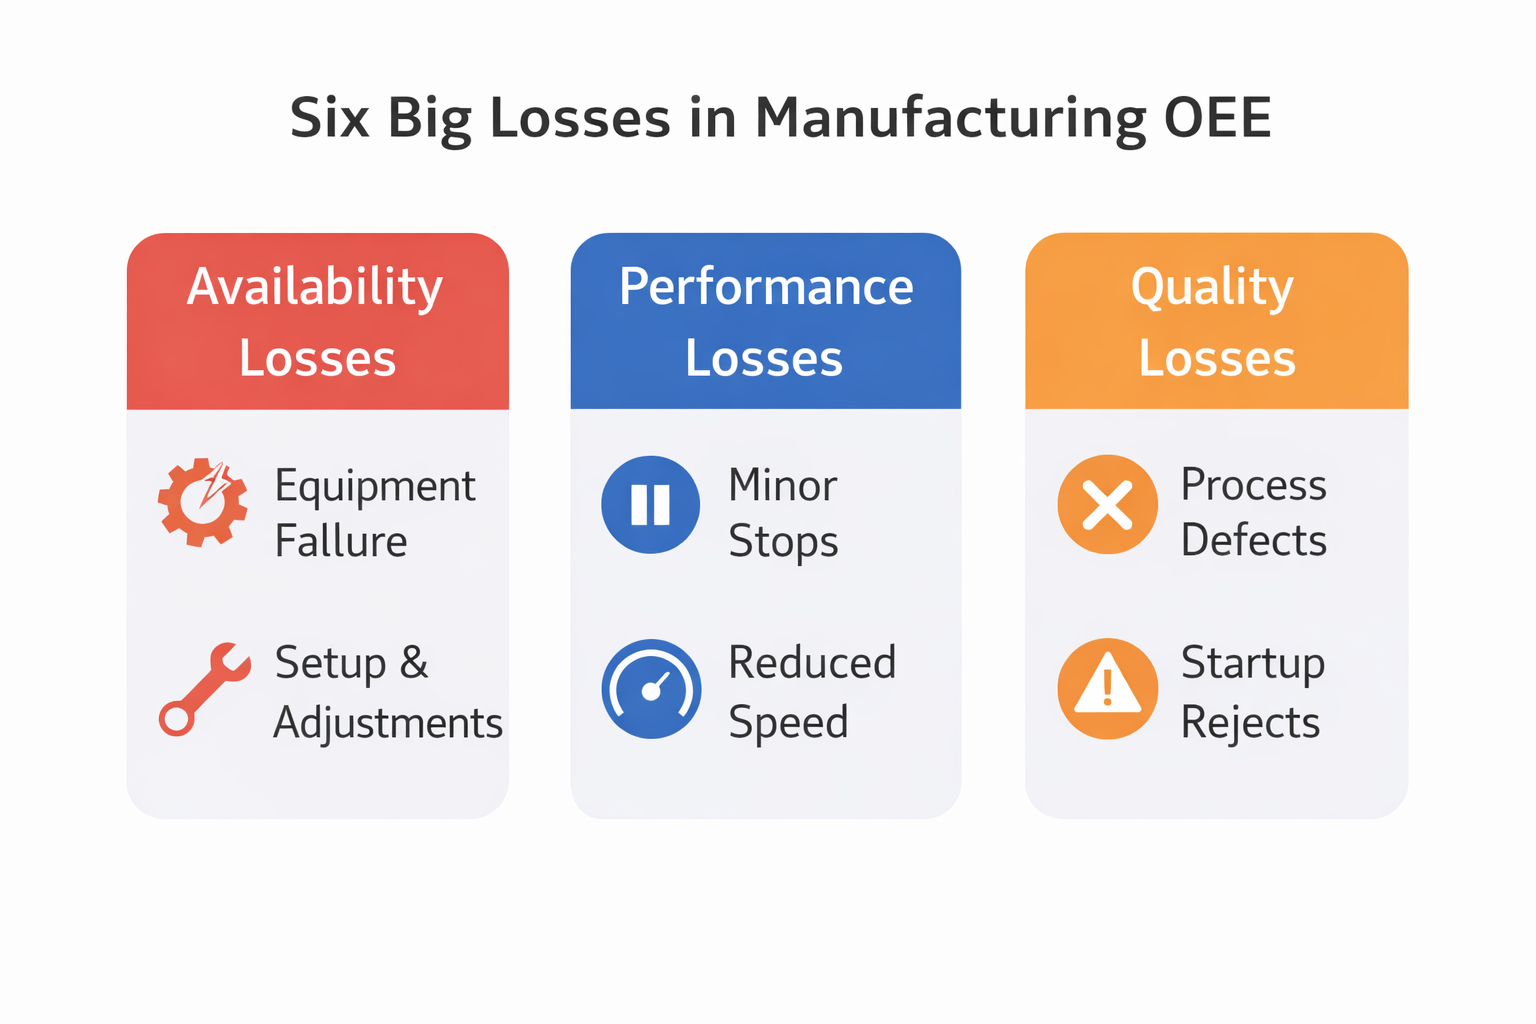
Straty dostupnosti — „Zariadenie nebežalo"
Tieto straty znižujú čas, počas ktorého je zariadenie dostupné pre výrobu:
- Porucha zariadenia — Neplánované zastavenia z dôvodu porúch, zlyhania náradia alebo potrieb údržby. Príklad: Motor sa vypáli a linka sa zastaví na 2 hodiny, kým ho údržba vymení.
- Nastavenie a úpravy — Prestavby, čas nahrievania, výmeny materiálu a plánované zastavenia počas výroby. Príklad: Prechod z výrobku A na výrobok B si vyžaduje čistenie a rekalibraci, čo trvá 45 minút.
Straty výkonu — „Zariadenie bežalo, ale pomaly"
Tieto straty znižujú rýchlosť, pri ktorej zariadenie pracuje:
- Chod naprázdno a krátke zastavenia — Krátke prerušenia (< 5 min) ako zaseknutia, blokovanie senzorov alebo čistenie. Príklad: Fľaša sa zasekne na dopravníku, operátor ju odblokuje za 30 sekúnd — ale to sa stane 50-krát za zmenu.
- Znížená rýchlosť — Beh pod ideálnym časom cyklu z dôvodu opotrebovania, neskúsenosti operátora alebo neoptimálnych nastavení. Príklad: Plnička by mala robiť 100 fliaš/min, ale dosahuje len 80 fliaš/min, pretože podávač viečok je nepresný.
Straty kvality — „Zariadenie vyrábalo, ale nie všetko bolo dobré"
Tieto straty znižujú percento dobrých produktov:
- Chyby procesu — Chybné kusy vyrobené počas stabilnej výroby. Príklad: 2 % etikiet sú posunuté kvôli opotrebovanému valcu.
- Zmetky pri rozbehu — Chybné kusy vyrobené počas nahrievania alebo po prestavbe. Príklad: Prvých 20 fliaš po prestavbe má nesprávnu úroveň plnenia, kým sa stroj stabilizuje.
V OpSee sa každá z týchto strát sleduje prostredníctvom Typov strát a Dôvodov, ktoré konfigurujete v module Konfigurácia OEE.
Vizuálne pochopenie OEE
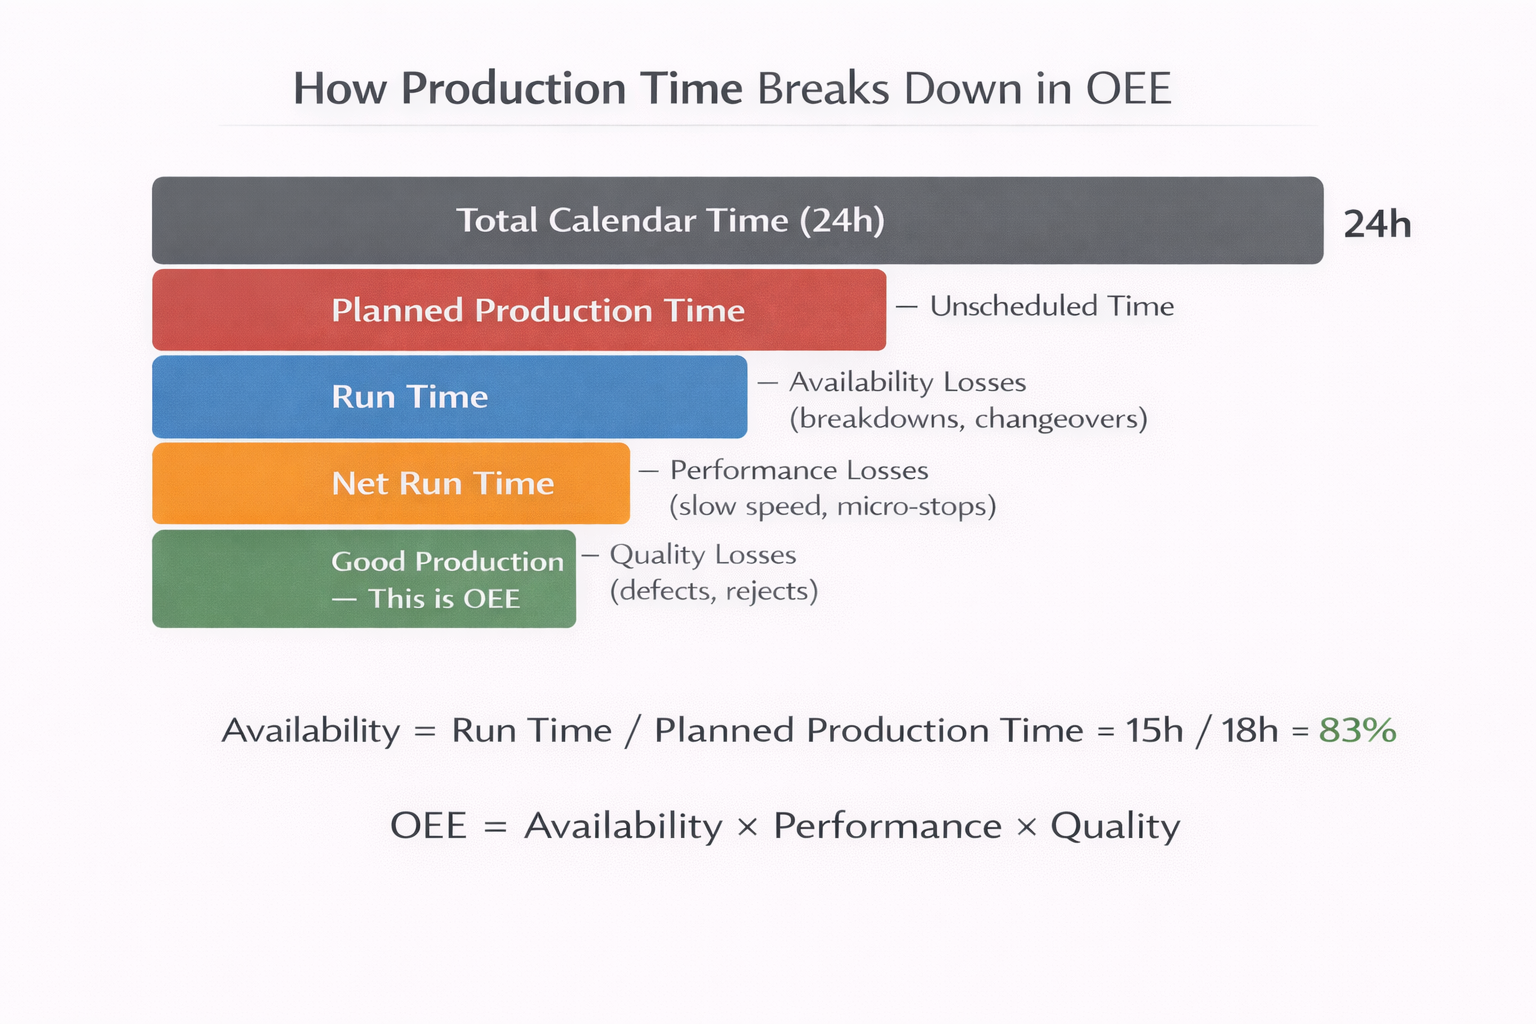 Each layer of losses reduces productive time. OEE measures how much Planned Production Time ends up as Good Production.
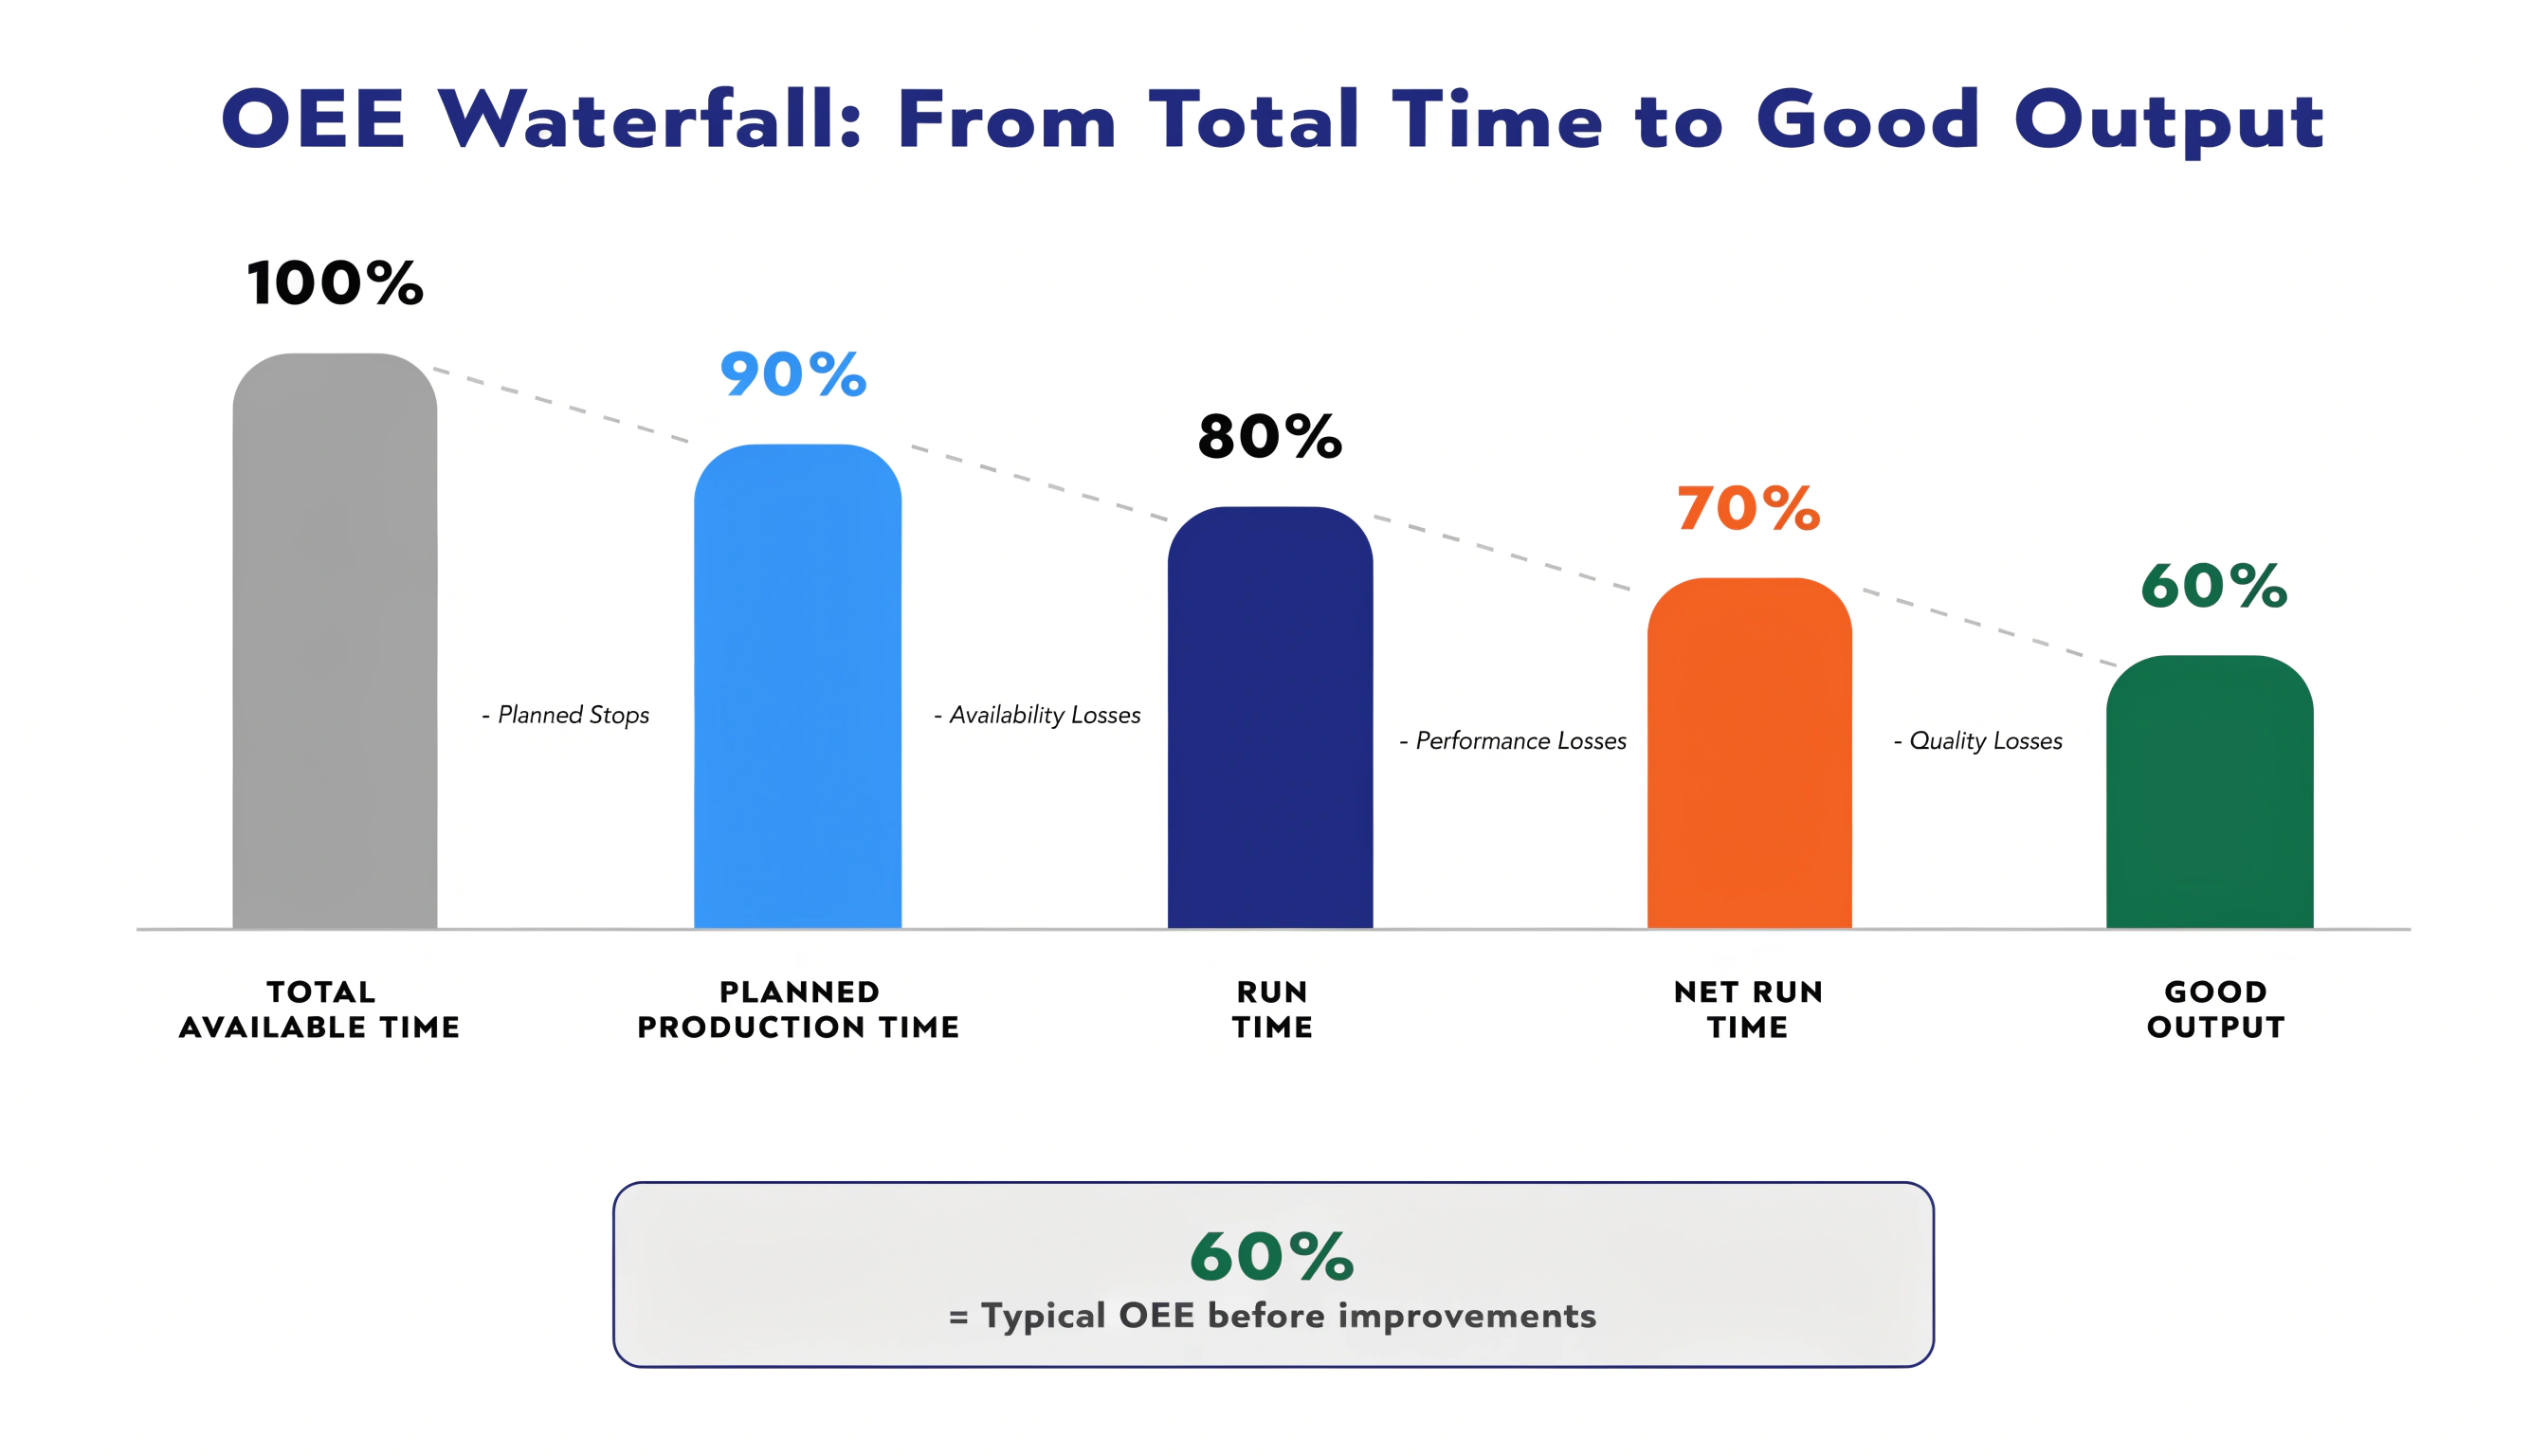
Čítanie zhora nadol:
- Celkový kalendárny čas = plných 24 hodín za deň
- Plánovaný čas výroby = Kalendárny čas mínus naplánovaná nevýroba (noci, víkendy, prestávky)
- Čas behu = Plánovaný čas mínus straty dostupnosti (poruchy, prestavby)
- Čistý čas behu = Čas behu upravený o straty rýchlosti (pomalé cykly, krátke zastavenia)
- Dobrá produkcia = Čistý čas behu mínus straty kvality (zmätky, prepracovanie)
OEE meria, koľko z vášho plánovaného výrobného času sa premení na dobrú produkciu.
Kľúčové OEE metriky v OpSee
Okrem základného percenta OEE sleduje OpSee niekoľko odvodených metrík:
| Metrika | Čo meria | Prečo je dôležitá |
|---|---|---|
| MTTR (Stredná doba opravy) | Priemerný čas opravy poruchy | Nižšia = rýchlejšie zotavenie z porúch |
| MTBF (Stredná doba medzi poruchami) | Priemerný čas prevádzky medzi poruchami | Vyššia = spoľahlivejšie zariadenie |
| Celkový prestoj | Súčet všetkých trvaní zastavení v období | Ukazuje celkové náklady stratenej výroby |
| Udalosti prestojov | Počet jednotlivých zastavení | Vysoký počet s nízkym celkovým = veľa krátkych zastavení |
| Miera validácie | % udalostí skontrolovaných supervízorom | Vysoká miera = dobrá disciplína sledovania |
Tieto metriky sú dostupné ako widgety v Cockpite a ako dashboardy v module Výrobné OEE.
Ako OpSee vypočítava OEE
Výpočtový pipeline OEE v OpSee sleduje tento tok:
- Príjem dát — Senzory zariadení publikujú zmeny stavu (bežiace, zastavené, nečinné) cez MQTT alebo OPC-UA. Procesy na pozadí OpSee tieto udalosti prijímajú a ukladajú do TimescaleDB
- Sledovanie dostupnosti — Každá zmena stavu vytvára záznam dostupnosti s časom začiatku, časom konca, ID zariadenia a priradeným typom/dôvodom straty
- Výpočet na požiadanie — Keď otvoríte dashboard alebo požiadate o správu, OEE engine načíta záznamy dostupnosti pre vybraný časový rozsah a zariadenie a v reálnom čase vypočíta Dostupnosť, Výkon a Kvalitu
- Detailné rozklíčovanie — Môžete rozložiť OEE podľa zariadenia, zmeny, časového obdobia, typu straty alebo dôvodu na identifikáciu základných príčin
Čo ďalej
- Model zariadení (ISA-95) — Pochopte, ako OpSee organizuje hierarchie zariadení
- Dávkový model (ISA-88) — Naučte sa o procedúrach a receptúrach
- Tok dát — Pozrite sa, ako dáta prechádzajú od senzorov k dashboardom