Производительность OEE
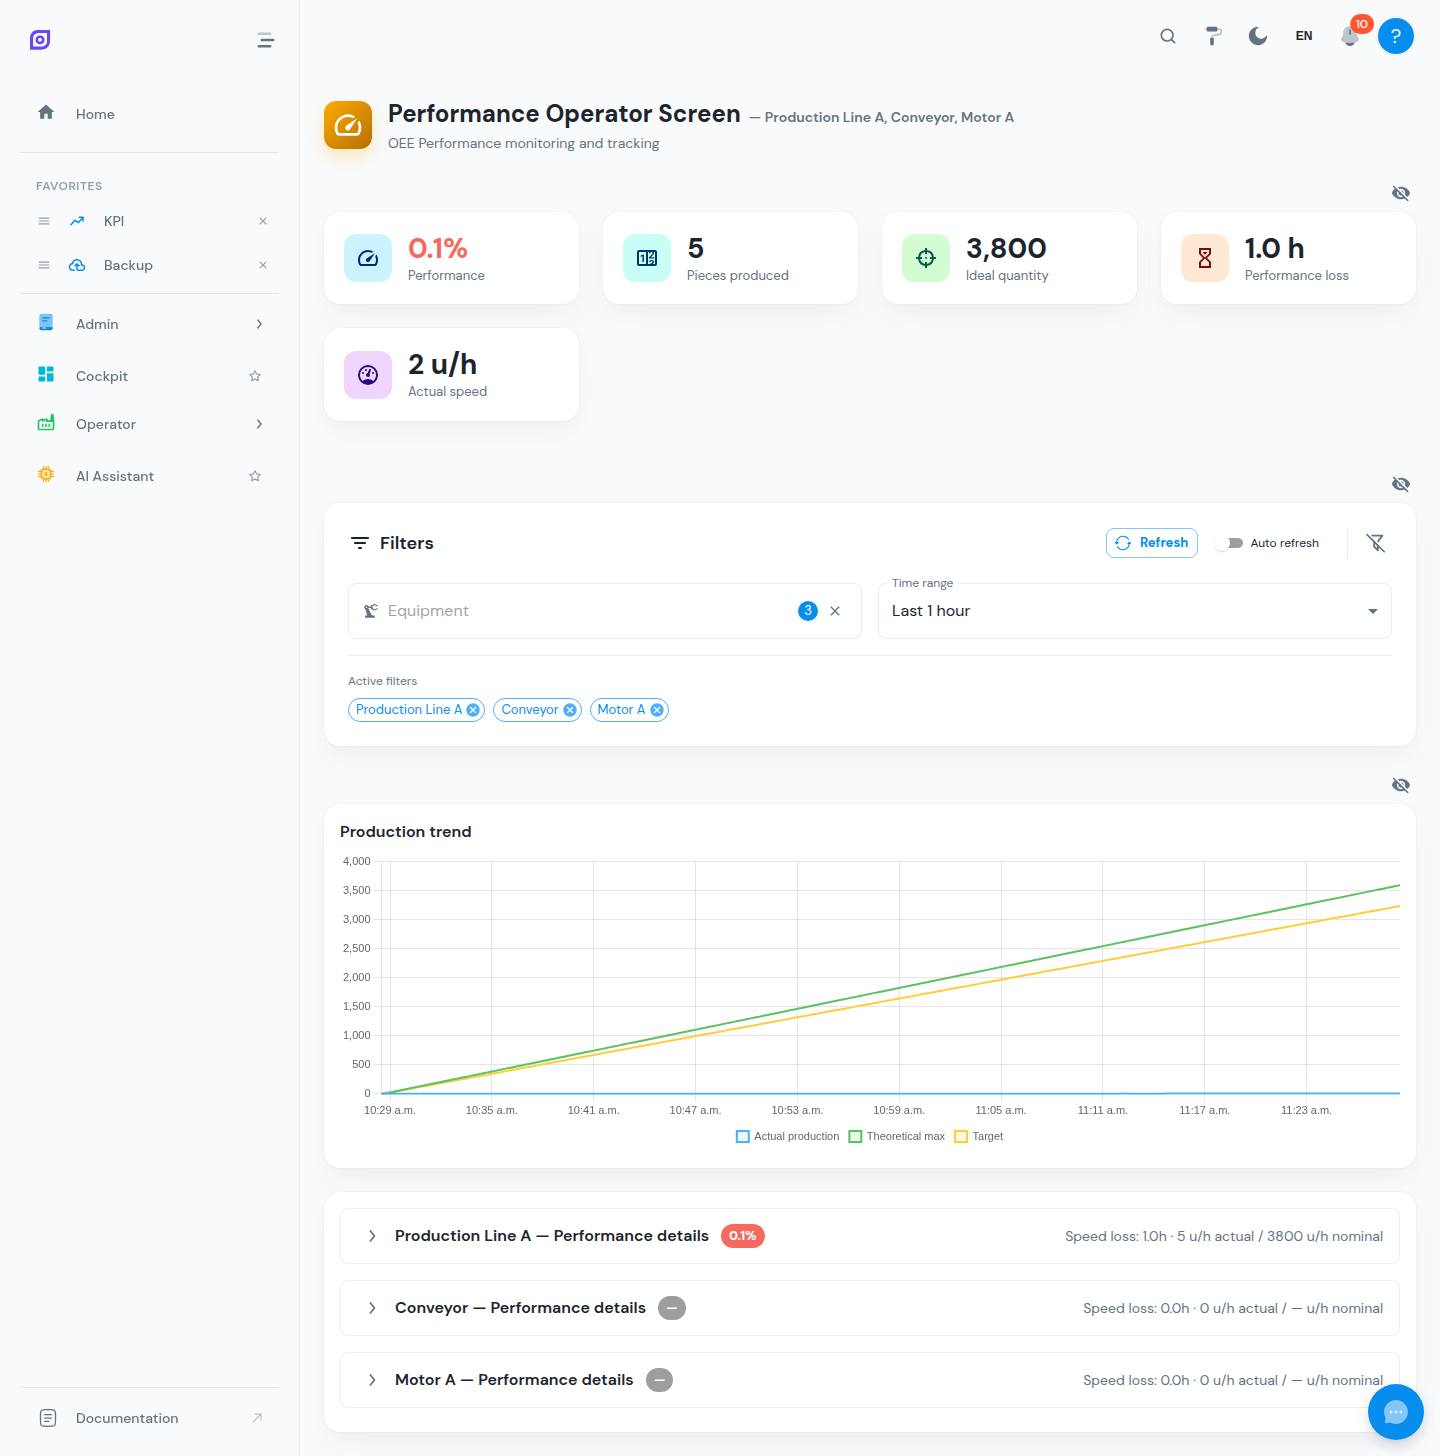
Экран производительности OEE сосредотачивается на компоненте Производительность уравнения OEE. Он помогает инженерам производства и руководителям понимать, почему фактическая скорость производства отличается от идеального времени цикла.
Что такое производительность
Производительность измеряет, насколько быстро работает оборудование по сравнению с его теоретической максимальной скоростью:
Производительность % = (Идеальное время цикла x Общее количество штук) / Время работы x 100
Производительность 100% означает, что оборудование произвело ровно столько штук, сколько теоретически возможно за время его работы. Значения ниже 100% указывают на потери скорости.
Типы потерь скорости
Потери производительности делятся на две основные категории:
Малые остановки (микро-остановки)
Короткие прерывания (обычно менее 2-5 минут в зависимости от конфигурации), которые слишком кратки, чтобы быть зарегистрированными как события простоя, но всё же снижают пропускную способность. Примеры:
- Срабатывания датчиков, вызывающие моментальные остановки
- Заклинивания материала, быстро устраняемые
- Регулировки оператора
Сниженная скорость
Оборудование работает, но медленнее идеального времени цикла. Причины включают:
- Изношенные инструменты или компоненты
- Недостаточное качество материала
- Неверные настройки машины
- Условия окружающей среды (температура, влажность)
Ключевые метрики
Экран производительности отображает несколько метрик:
| Метрика | Описание |
|---|---|
| Производительность % | Общее соотношение производительности за выбранный период |
| Идеальное время цикла | Настроенное целевое количество секунд на штуку (из Конфигурации OEE) |
| Фактическое среднее время цикла | Измеренное среднее время между штуками |
| Всего произведено штук | Количество всех штук (хорошие + бракованные) |
| Идеальное количество производства | Штуки, которые могли быть произведены при идеальной скорости |
| Потери производительности (секунды) | Общее время, потерянное из-за проблем со скоростью |
| Цель производительности | Целевой процент из конфигурации оборудования |
Чтение данных производительности
Анализ времени цикла
Сравните идеальное время цикла с фактическим средним временем цикла:
- Если фактическое близко к идеальному, производительность хорошая — потери идут от других факторов.
- Если фактическое значительно выше, исследуйте сниженную скорость или непостоянные времена цикла.
Разрыв в счётчике производства
Разрыв между общим количеством произведённых штук и идеальным количеством производства представляет штуки, потерянные из-за проблем со скоростью. Это количество дополнительных штук, которые могли быть произведены, если бы оборудование работало на полной скорости.
Большой разрыв между фактическим и идеальным производством не всегда является проблемой скорости. Проверьте диаграмму Тренда активности на дашборде OEE — если вы видите много микро-остановок (быстрые циклы вкл/выкл в состоянии работы), проблема, скорее всего, в малых остановках, а не в сниженной скорости.
Улучшение производительности
Распространённые действия для улучшения производительности:
- Пересмотрите идеальное время цикла: убедитесь, что оно реалистично и отражает реальные возможности машины, а не теоретический максимум, который никогда не был достигнут.
- Анализируйте микро-остановки: используйте Экран оператора простоев с включённым фильтром «Показать короткие остановки», чтобы увидеть кратковременные события.
- Проверьте параметры рецепта: убедитесь, что Рецепт для текущего продукта имеет правильные настройки скорости.
- Отслеживайте тренды: сравнивайте производительность по сменам и дням, чтобы выявить закономерности (например, производительность падает после переналадок или на определённых продуктах).
Конфигурация
Цели производительности и идеальные времена цикла настраиваются в Конфигурации OEE:
- Идеальное время цикла: целевое количество секунд на штуку для каждой комбинации оборудование-продукт
- Цель производительности: целевой процент производительности (например, 95%)
- Порог короткой остановки: максимальная продолжительность (в секундах), при которой событие классифицируется как микро-остановка, а не как событие простоя
Если для оборудования не настроено идеальное время цикла, расчёт производительности не может быть точным. Убедитесь, что для каждой производственной линии задано время цикла в Конфигурации OEE.
Связанные страницы
- Дашборд OEE: полная разбивка OEE со всеми тремя метриками
- Качество OEE: анализ потерь качества
- Экран оператора простоев: исследование микро-остановок и кратковременных событий
- Конфигурация OEE: настройка идеальных времён цикла и целей
- Обзор оборудования: сравнение производительности на нескольких линиях
Предварительные требования
- Обзор производства
- Введение: получите общее представление об OpSee