Настройки OEE
Каждый элемент оборудования может иметь конфигурацию OEE (общая эффективность оборудования), которая определяет, как OpSee рассчитывает показатели доступности, производительности и качества. Здесь вы привязываете теги PLC, устанавливаете цели, настраиваете пороги остановок и связываете деревья причин.
Доступ к настройкам OEE
Открыть конфигурацию OEE для оборудования можно двумя способами:
- Из сетки оборудования — нажмите иконку спидометра в столбце «Действия» любой строки оборудования. Откроется полноэкранный диалог с конфигурацией OEE.
- Из «Администрирование > Оборудование > OEE» — выделенная страница настройки OEE с фильтрацией по оборудованию.
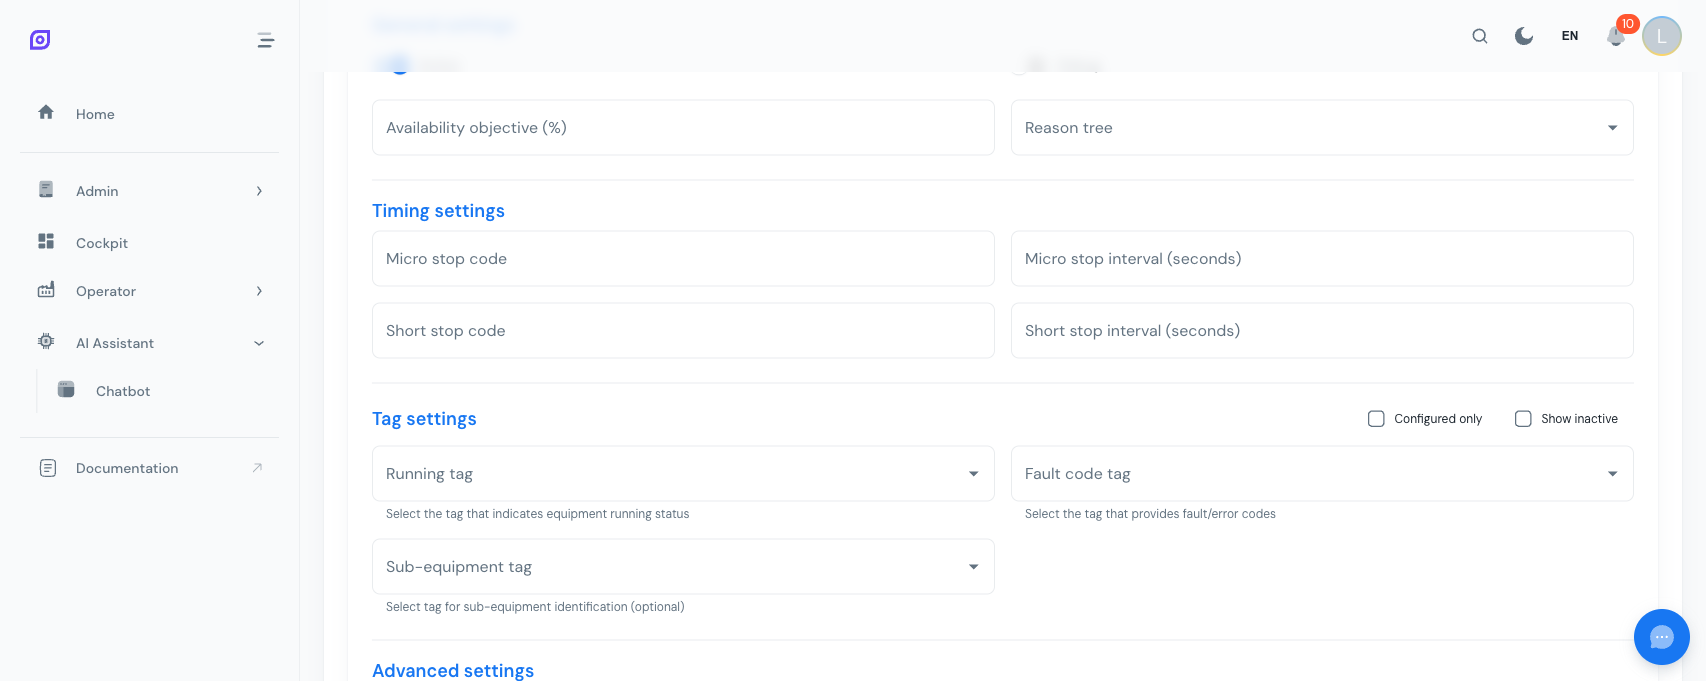
Настройка доступности
Конфигурация доступности определяет, как OpSee обнаруживает состояния «работа», «простой» и «остановка».
Поля конфигурации
| Поле | Тип | Описание |
|---|---|---|
| Активно | Переключатель | Включить или отключить отслеживание OEE для этого оборудования |
| Отладка | Переключатель | Включить отладочное логирование для устранения проблем со значениями тегов |
| Тег «Работает» | Селектор тега | Тег PLC, указывающий, работает ли оборудование (логический или числовой) |
| Тег «Код неисправности» | Селектор тега | Тег PLC, предоставляющий текущий код причины неисправности/остановки |
| Тег «Подоборудование» | Селектор тега | Необязательный тег, идентифицирующий, какое подоборудование вызвало остановку |
| Дерево причин | Выпадающий список | Дерево причин, используемое для категоризации событий простоя |
| Процедура | Выпадающий список | Производственная процедура, связанная с этим оборудованием |
| Цель OEE | Процент | Целевой процент OEE (например, 85%) |
| Цель доступности | Процент | Целевой процент доступности |
Пороги остановок
OpSee различает микро-остановки и короткие остановки в зависимости от длительности:
| Поле | Описание |
|---|---|
| Код микро-остановки | Код причины, автоматически назначаемый остановкам короче интервала микро-остановки |
| Интервал микро-остановки | Пороговая длительность в секундах (например, 5 с); более короткие остановки классифицируются как микро-остановки |
| Код короткой остановки | Код причины, автоматически назначаемый остановкам короче интервала короткой остановки |
| Интервал короткой остановки | Пороговая длительность в секундах (например, 30 с); более короткие остановки классифицируются как короткие остановки |
Микро-остановки и короткие остановки автоматически классифицируются с использованием задаваемых здесь кодов. Это снижает нагрузку на оператора: только более длительные события простоя требуют ручного назначения причины на производственной площадке.
Привязка тегов
Основа отслеживания OEE — это привязка правильных тегов PLC к каждому оборудованию.
Тег «Работает»
Тег «Работает» — это логический или числовой сигнал из вашей системы PLC/SCADA. OpSee опрашивает этот тег, чтобы определить, работает оборудование или остановлено.
- Логические теги:
true= работает,false= остановлено - Числовые теги: ненулевое значение = работает, ноль = остановлено
Тег «Код неисправности»
Тег «Код неисправности» предоставляет числовой код причины при остановке оборудования. OpSee сопоставляет этот код с записями в настроенном дереве причин для категоризации простоя.
Тег «Подоборудование»
Необязательный тег «Подоборудование» идентифицирует, какой подкомпонент вызвал остановку. Это полезно для сложного оборудования с несколькими подсистемами.
Теги должны быть созданы в модуле Теги, прежде чем их можно будет назначить здесь. Каждый тег представляет сигнал, собираемый из вашего PLC через слой сбора данных (MQTT или прямой OPC-UA).
Деревья причин
Дерево причин — это иерархическая структура категорий и причин простоя. Каждая конфигурация OEE связана с одним деревом причин, определяющим доступные причины остановок для этого оборудования.
Деревья причин управляются в Администрирование > Деревья причин. Распространённые структуры включают:
Производственные причины
├── Плановый простой
│   ├── Переналадка
│   ├── Плановое обслуживание
│   └── Перерыв
├── Внеплановый простой
│   ├── Механическая поломка
│   ├── Электрическая поломка
│   └── Проблема снабжения
└── Потеря скорости
    ├── Сниженная скорость
    └── Малая остановка
Процедуры
Привязка процедуры к конфигурации OEE связывает оборудование с определённым производственным процессом. Это позволяет:
- Автоматически отслеживать фазы во время производственных циклов
- Рассчитывать производительность на основе ожидаемых времён цикла
- Интегрироваться с модулем Процедуры
Лучшие практики
- Устанавливайте реалистичные цели — начните с вашей текущей базовой линии OEE и устанавливайте инкрементальные цели. Цель OEE 85% — это мировой класс для большинства отраслей.
- Настраивайте пороги остановок — корректируйте интервалы микро-остановок и коротких остановок исходя из поведения вашего оборудования. Слишком низкие — и операторы будут завалены событиями. Слишком высокие — и вы упустите реальные проблемы.
- Используйте режим отладки при настройке — включайте переключатель «Отладка» при настройке тегов. Он логирует сырые значения тегов, чтобы вы могли проверить правильность привязки перед запуском в эксплуатацию.
- Одно дерево причин на тип оборудования — оборудование одного типа обычно имеет одинаковые режимы отказа. Создавайте дерево причин на тип, а не на отдельное оборудование.
- Сопоставляйте коды неисправностей заранее — работайте с командой автоматизации, чтобы определить сопоставления кодов неисправностей до развёртывания. Чем чище ваши коды неисправностей, тем точнее ваши отчёты OEE.
Предварительные требования
- Обзор оборудования
- Введение — общий обзор OpSee
Следующие шаги
Связанное
- Модель оборудования (ISA-95)
- Настройка OEE — дополнительный модуль