Что такое MES?
Проблема: работа вслепую
Представьте себе завод, на котором:
- Оператор записывает события простоя на бумаге или в Excel. К моменту, когда руководитель видит отчёт, идёт уже следующая неделя.
- Машина три дня работает на 20% медленнее ожидаемой скорости, но никто этого не замечает — потому что нет мониторинга в реальном времени.
- Две смены выпускают один и тот же продукт на одной линии, но одна смена стабильно производит на 30% больше, и никто не знает почему.
- Проблема качества привела к 500 бракованным деталям, прежде чем кто-либо это обнаружил, потому что данные контроля не были связаны с производственными данными.
Так выглядит производство без MES. Решения принимаются на основе ощущений, отчёты приходят слишком поздно, а проблемы обнаруживаются уже после нанесения ущерба.
Решение: MES
MES (Manufacturing Execution System, система управления производством) — это программное обеспечение, которое находится непосредственно на заводском цехе и в реальном времени связывает машины, операторов и руководителей.
Представьте это так:
| Без MES | С MES |
|---|---|
| Бумажные журналы и Excel | Цифровые панели в реальном времени |
| «Кажется, у нас было около 2 часов простоя» | «У нас было 1 ч 47 мин простоя в 12 событиях» |
| Проблемы обнаруживаются спустя дни | Проблемы видны за секунды |
| Нет данных для сравнения смен или линий | Прямое сравнение производительности бок о бок |
| Племенные знания («спросите Жана, он знает») | Структурированные данные, доступные всем |
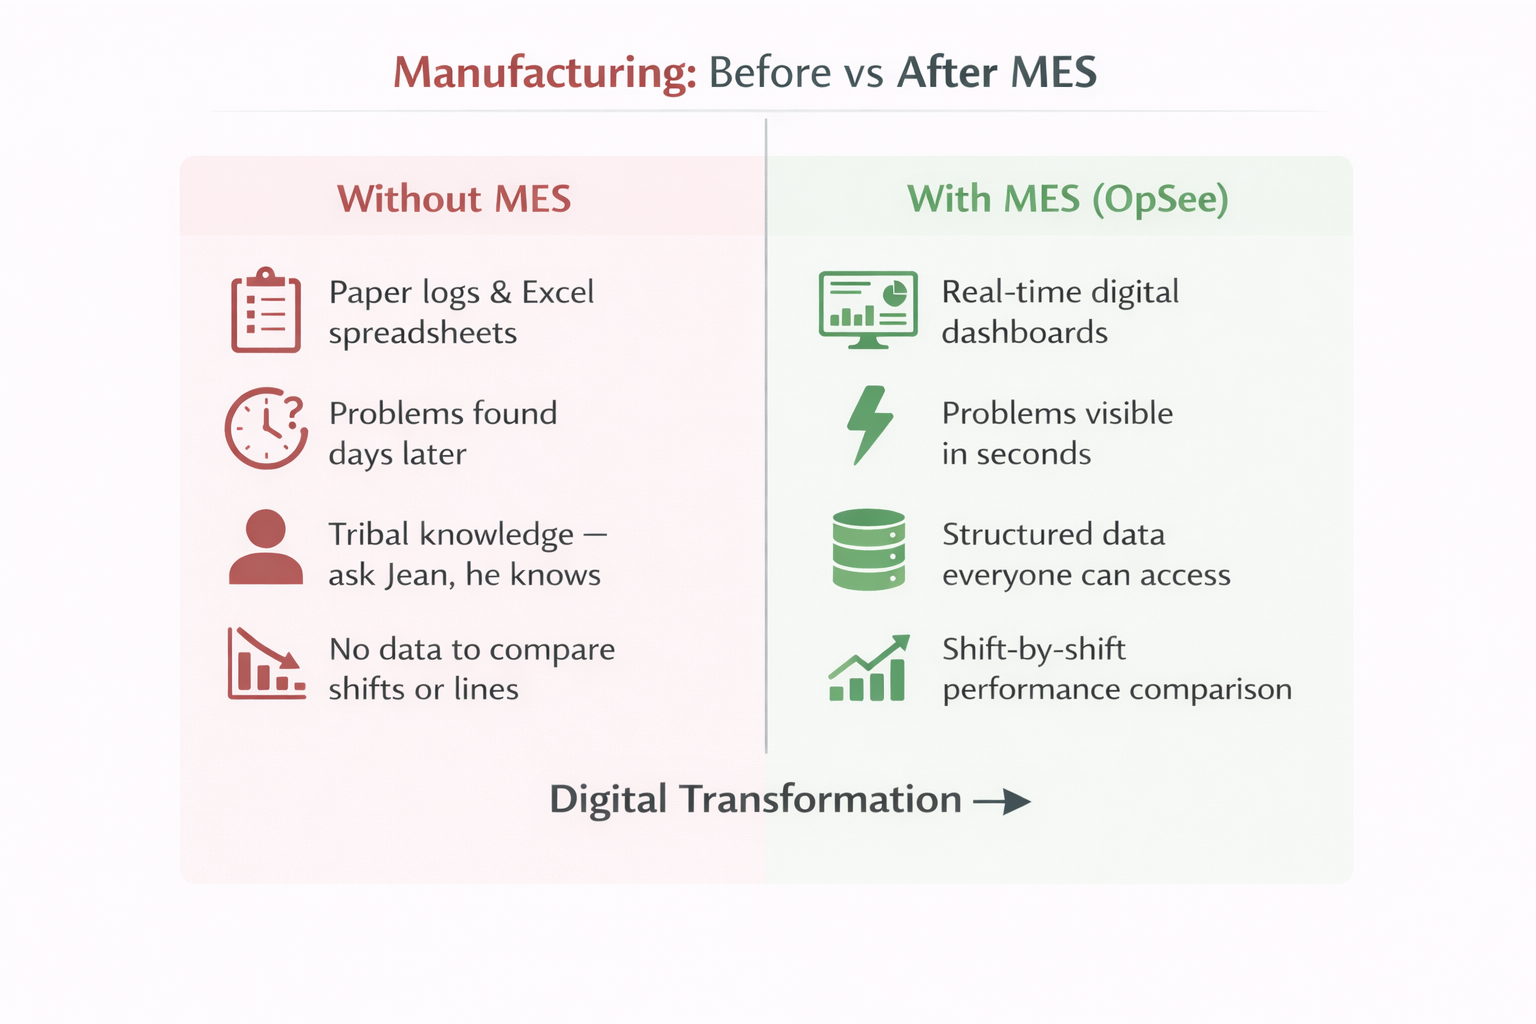 Преобразование, которое MES приносит в производственные операции.
:::info Одной фразой MES оцифровывает заводской цех. Он фиксирует то, что происходит на каждой машине, в реальном времени, и превращает это в данные, на основе которых может действовать каждый — от оператора до директора завода. :::
Что делает MES?
MES — это широкий операционный фундамент. Это гораздо больше, чем отслеживание OEE. Международным эталоном служит функциональная модель MESA-11 (MESA International, 1997), уточнённая стандартом ISA-95 (часть 3, управление производственными операциями). Вместе они описывают одиннадцать ключевых функциональных областей, которые должны охватываться любой полноценной MES, плюс современные расширения для дозированных производств, планирования и цифровых рабочих инструкций.
Одиннадцать функциональных областей (MESA-11)
| # | Функциональная область | Что она делает | Конкретный пример |
|---|---|---|---|
| 1 | Распределение ресурсов и их статус | Отслеживает доступность и состояние оборудования, инструментов, материалов и персонала | «Filler #3 работает, Filler #4 на переналадке, инспектор контроля качества находится на Line 2» |
| 2 | Оперативное планирование | Выстраивает последовательность и приоритеты производства на уровне машины (детальное планирование, ограниченная мощность) | «Запустить Order A на Line 1 с 06:00 до 11:30, затем 30 мин переналадки, затем Order B до 18:00» |
| 3 | Диспетчеризация производственных единиц | Передаёт производственные заказы, задания и инструкции операторам и оборудованию в реальном времени | «Оператору Line 1: ваше следующее задание — Order #4729: произвести 5000 единиц Product X» |
| 4 | Управление документацией | Управляет SOP, рабочими инструкциями, чертежами, сертификатами и документами по качеству на рабочем месте оператора | «Шаг 4 процедуры: затянуть до 25 Nm. Нажмите на изображение, чтобы увеличить.» |
| 5 | Сбор и регистрация данных | Получает данные от ПЛК, датчиков и операторов в реальном времени и хранит их в едином месте | «Каждую секунду: температура, давление, скорость, счётчик с каждой машины» |
| 6 | Управление трудовыми ресурсами | Отслеживает операторов, смены, навыки, обучение и время выполнения задач | «Команда A назначена на Line 1, утренняя смена. Мари имеет квалификацию для Line 1 и Line 2.» |
| 7 | Управление качеством | Регистрирует контрольные проверки, дефекты, несоответствия и статистическое управление процессом (SPC) | «У Batch 2847 было 12 отбраковок на станции 4. Корневая причина: температура вне допуска.» |
| 8 | Управление процессами | Контролирует выполнение, тревоги, отклонения и обеспечивает соблюдение технологических пределов | «Line 2 остановлена: давление превысило 5.2 bar. Автоматическая пауза, тревога отправлена руководителю.» |
| 9 | Управление техническим обслуживанием | Планирует профилактическое обслуживание, отслеживает ремонты и связывает отказы с историей оборудования | «Filler head #3 — техобслуживание через 50 часов работы. Последний отказ: подшипник заменён 4 месяца назад.» |
| 10 | Отслеживание продукции и генеалогия | Отслеживает каждую единицу или партию от сырья до отгрузки (полная прямая и обратная прослеживаемость) | «Bottle #847291 разлита из Tank 3, lot R-245, на Line 1, оператор Мари, в 14:32.» |
| 11 | Анализ производительности | Рассчитывает OEE, KPI, тренды, панели и отчёты для руководителей и постоянного улучшения | «OEE Line 2 на этой неделе: 71.4%. Главная потеря: незапланированный простой, 18% от запланированного времени.» |
Управление партиями и рецептами (ISA-88)
Для дозированных производств (продукты питания, напитки, фармацевтика, химия, косметика) MES также охватывает специальный набор возможностей, определённых стандартом ISA-88:
- Управление рецептами: мастер-рецепты, рецепты участка и контрольные рецепты, привязывающие рецепт к конкретной технологической линии
- Формулы и параметры: ингредиенты, пропорции, уставки (температура, давление, время перемешивания), варианты для разного оборудования
- Выполнение партий: запуск, приостановка, завершение партий; запись фактических данных по фазам; управление разделением, объединением и повторными запусками
- Требования к оборудованию: гарантия того, что рецепт запускается только на оборудовании, удовлетворяющем его ограничениям (мощность, контактные материалы, состояние очистки)
- Правила переналадки: что должно быть очищено или перенастроено между двумя последовательными партиями (аллерген к аллергену, цвет к цвету, продукт к продукту)
Современные расширения
Помимо MESA-11 и ISA-88, современные платформы MES обычно расширяются до:
- Расширенное планирование (APS): планирование с ограниченной мощностью, сценарии «что если», диаграммы Ганта с перетаскиванием
- Цифровые рабочие инструкции: пошаговые SOP на экране оператора, с изображениями, видео и электронной подписью
- Энергия и устойчивое развитие: учёт энергии на единицу, расхода воды, сжатого воздуха, доли брака
- WIP (незавершённое производство): где находится каждая единица на заводе прямо сейчас, в реальном времени
- Интеграция с ERP: получение производственных заказов от ERP, отправка фактических данных обратно (годные единицы, брак, простои, OEE)
:::tip Почему OEE часто становится первой целью? На практике OEE часто оказывается первой возможностью MES, которую внедряют компании. На это есть веские причины: OEE — это самый универсальный производственный KPI, он даёт видимые результаты в течение нескольких недель, и он требует самых простых данных — а именно состояния машины, скорости и счётчиков качества.
Но OEE — это врата, а не пункт назначения. Полноценная MES охватывает одиннадцать функциональных областей, перечисленных выше, плюс выполнение партий, планирование, рабочие инструкции, прослеживаемость и интеграцию с ERP. Как только OEE внедрён и заложен фундамент данных, остальные возможности подключаются по мере зрелости операционного фундамента.
Если запомнить только одну мысль с этой страницы: MES — это широкая система, а OEE — лишь одна из её многочисленных функций. :::
Где находится MES?
MES располагается между заводским цехом (машины, датчики, ПЛК) и бизнес-системами (ERP, финансы, планирование):
- ERP сообщает MES: «нам нужно 5000 единиц Product X к пятнице»
- MES сообщает заводскому цеху: «запустить Recipe X на Line 1 с этими параметрами»
- Заводской цех сообщает MES: «машина остановлена в 14:32, температура 85.2°C, произведено 3247 единиц»
- MES сообщает ERP: «заказ выполнен, 4985 годных единиц, OEE составил 78.3%»
:::tip Мост MES — это мост между физическим миром (машинами) и цифровым миром (бизнес-системами). Без него возникает слепое пятно между «тем, что было запланировано» и «тем, что произошло на самом деле». :::
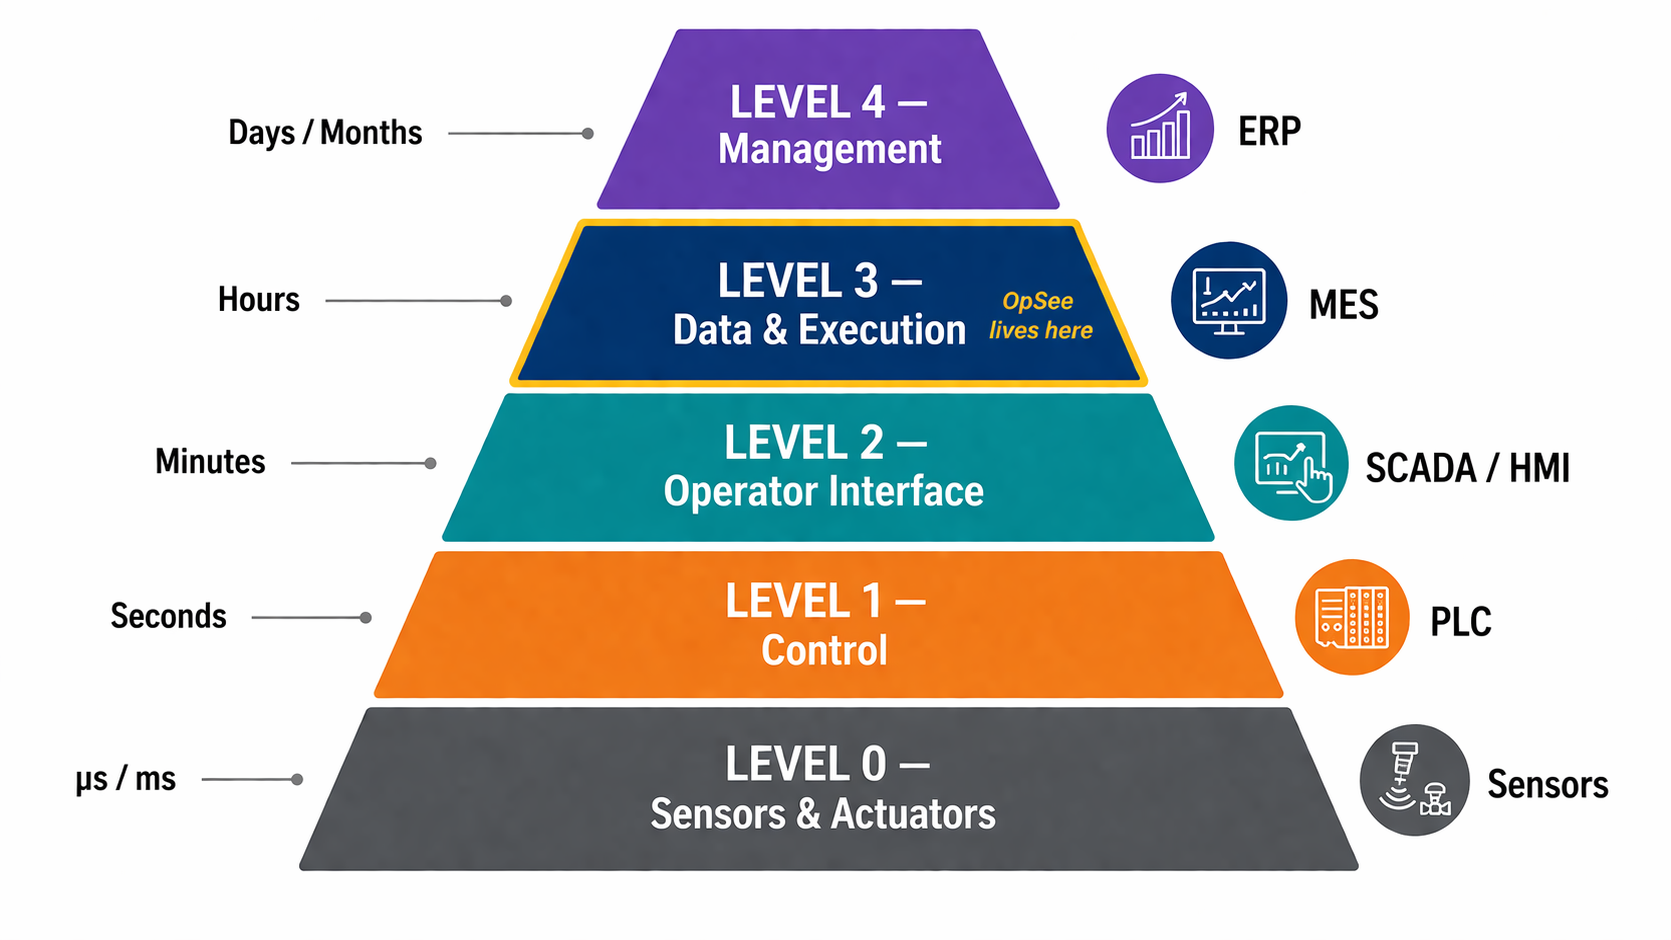
Типичный день с MES
Вот как выглядит обычный день на заводе, оснащённом MES. Обратите внимание, что несколько возможностей MES — а не только OEE — работают совместно каждую минуту каждой смены.
06:00: начинается утренняя смена. Панель MES показывает вчерашний OEE завода: 71.4%. Самой большой потерей был незапланированный простой на Line 2. (анализ производительности)
07:15: Line 2 останавливается. Слой сбора данных обнаруживает остановку за секунды и создаёт событие простоя на временной шкале. Оператор открывает MES на цеховом планшете, видит событие и выбирает причину: «Нехватка материала, ожидаем поставку смолы.»
09:30: руководитель смены открывает панель анализа производительности, видит, что Line 2 простаивает уже 2 ч 15 мин. Используя MES, она временно переназначает оператора на Line 1 и звонит в логистику, чтобы ускорить поставку. (распределение ресурсов)
11:00: смола прибывает. MES диспетчеризует следующий производственный заказ на Line 2. Оператор следует рабочим инструкциям, отображаемым на планшете, чтобы настроить линию. Управление процессами контролирует перезапуск и подаёт тревогу при отклонении любых уставок.
14:00: директор завода просматривает панели анализа производительности. Он видит тренд OEE за неделю, топ-5 причин простоев и то, что проблема нехватки материала на Line 2 повторяется. Он назначает встречу с логистикой, чтобы устранить корневую причину.
21:30: конец смены. Отслеживание продукции и генеалогия фиксирует, что на Line 2 было произведено 4985 годных единиц, отслеженных до партии сырья lot R-245 утренней командой. MES отправляет фактические данные обратно в ERP, который обновляет складские запасы и выполнение заказов.
Весь этот поток происходит в реальном времени, на единой платформе, без единого листа бумаги. Это показывает, как MES оркестрирует множество возможностей — от сбора данных до генеалогии и обратно к бизнес-системам.
Дальнейшие шаги
Теперь, когда вы понимаете, что такое MES, погрузитесь в основные концепции:
- OEE Fundamentals: метрика №1 в производстве и типичная точка входа в MES
- Equipment Model (ISA-95): как описать структуру вашего завода
- Batch Model (ISA-88): как описать ваши производственные процессы и рецепты
- Data Flow: как данные движутся от датчиков к панелям
- Glossary: определения всех ключевых терминов
Предварительные требования
- Introduction: общая картина OpSee
Связанное
- OEE Fundamentals: метрика, которую чаще всего внедряют в первую очередь на пути к MES
- Equipment Model (ISA-95): иерархия оборудования ISA-95 в деталях
- Batch Model (ISA-88): модель партий и рецептов ISA-88
- Data Flow: как данные движутся от датчиков к MES
- Glossary: определения для MES, MESA-11, SCADA, PLC, ERP, ISA-95, ISA-88 и других