Шесть больших потерь
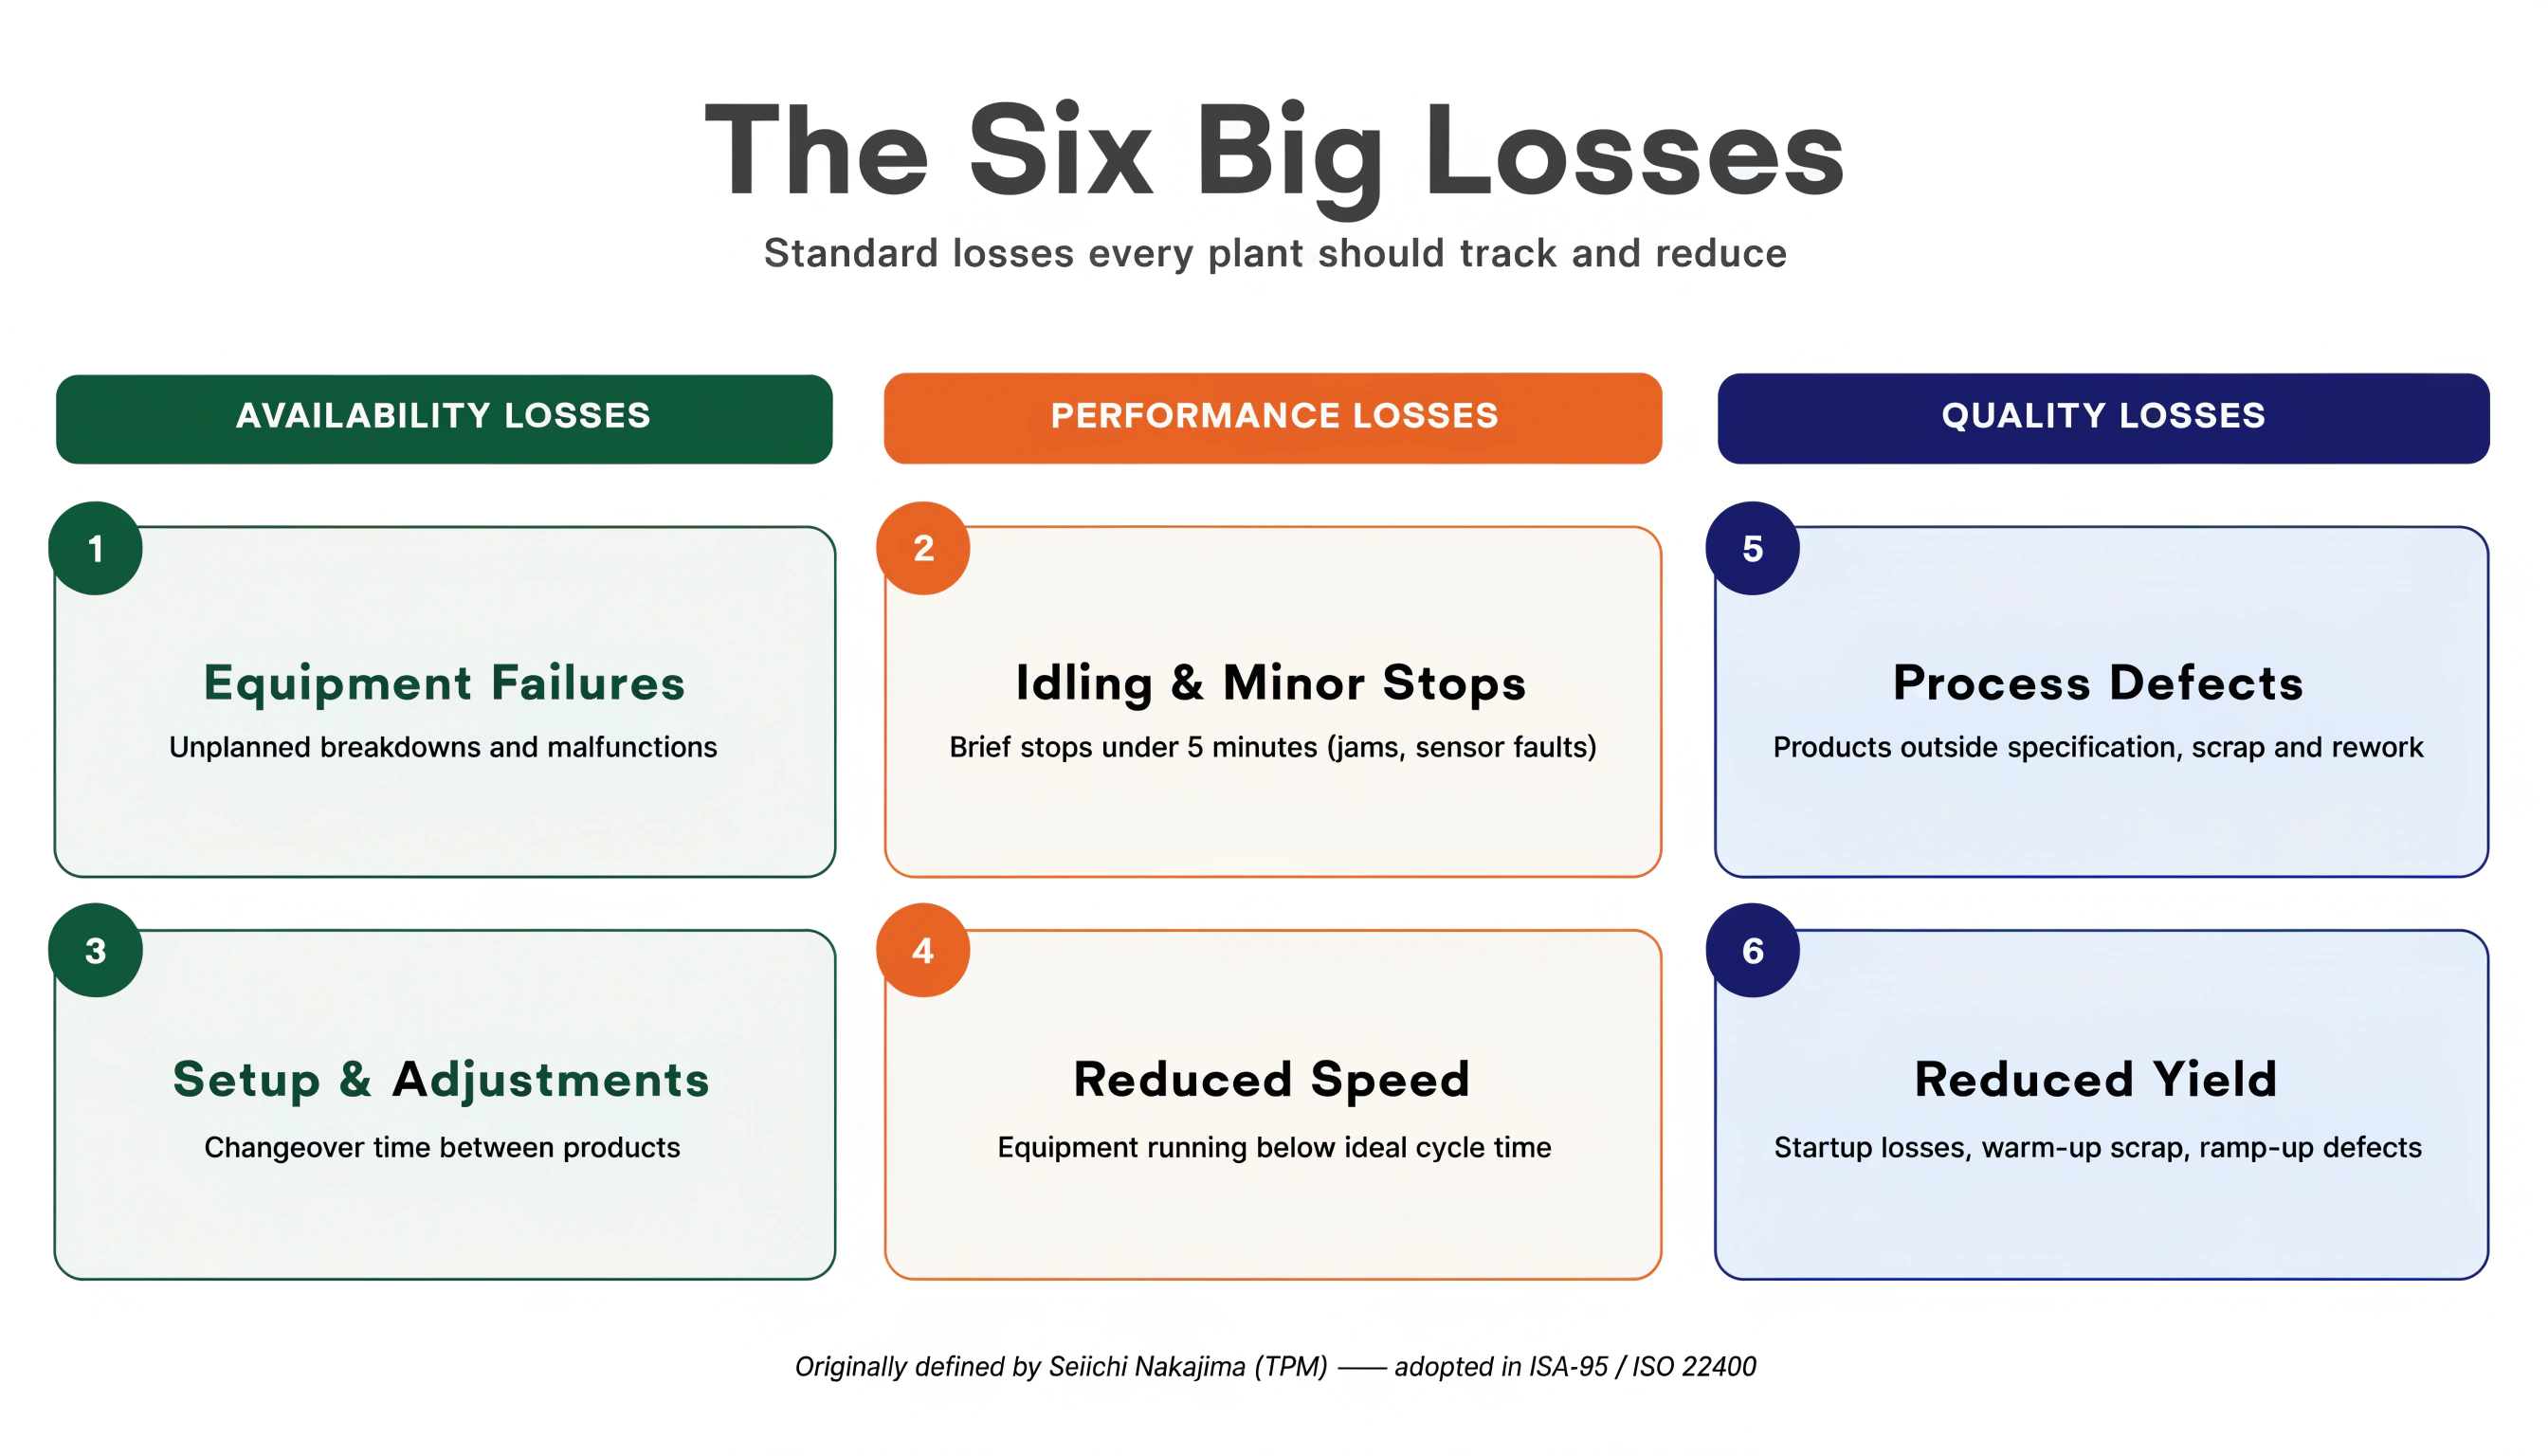
Рамки Шести больших потерь были разработаны Сейичи Накадзимой как часть всеобщего производственного обслуживания (TPM). Они определяют шесть наиболее распространенных причин производственной неэффективности и соответствуют каждой одному из трех факторов OEE (доступность, производительность, качество).
Понимание шести больших потерь имеет не только теоретическое значение — это подсказывает вам, где искать, когда ваш OEE ниже целевого.
Почему шесть потерь?
OEE дает оценку — скажем, 68%. Но эта цифра сама по себе не говорит, что исправлять. Шесть больших потерь обеспечивают таксономию: каждый потерянный пункт OEE можно проследить обратно к одной из этих шести категорий основных потерь.
Потери доступности
Потери доступности уменьшают время фактической работы оборудования.
Доступность = Время работы / Плановое время производства
Потеря 1 — Отказ оборудования (незапланированные остановки)
Что это: Любая незапланированная остановка, вызванная отказом машины, отказом компонента, повреждением инструмента или незапланированным обслуживанием.
Примеры:
- Разрывается ремень транспортера
- Двигатель перегревается и отключается
- Отказ гидравлической системы
- Датчик выходит из строя и останавливает линию
Как измерить в OpSee: Каждая незапланированная остановка создает запись доступности. Назначьте тип потери "Отказ оборудования" (или эквивалент в дереве причин). Панель простоев показывает общее незапланированное время простоя по причинам.
Как снизить:
- Графики профилактического обслуживания (замена износившихся деталей до отказа)
- Прогностическое обслуживание (мониторинг вибрации, температуры, тока для раннего обнаружения отказов)
- Анализ коренных причин повторяющихся отказов
:::tip #1 убийца OEE в большинстве заводов Отказ оборудования обычно является наибольшим единственным источником потерь OEE на предприятиях, новых для систематического отслеживания. Даже если ваша доступность "хороша", исследуйте любую незапланированную остановку, длящуюся более 5 минут — причины часто поддаются профилактике. :::
Потеря 2 — Наладка и регулировка (плановые остановки)
Что это: Плановое время простоя для переналадок, наладки, прогрева, калибровки и утвержденного обслуживания во время производственного времени.
Примеры:
- Переналадка продукта (очистка, изменение формата, изменение рецепта)
- Замена инструмента после производственного цикла
- Перерыв оператора во время плановое производственное время
- Калибровка измерительных систем
Как измерить в OpSee: Назначьте тип потери "Переналадка" или "Плановое обслуживание" этим событиям. Панель OEE разделяет плановые и незапланированные потери.
Как снизить:
- SMED (Single-Minute Exchange of Die): сократите время переналадки преобразованием внутренней наладки во внешнюю
- Стандартизируйте процедуры переналадки
- Используйте параметры рецепты в OpSee для предварительной конфигурации настроек оборудования
:::info Плановые остановки все еще влияют на OEE Плановые остановки снижают доступность — цель не в их устранении, а в минимизации их продолжительности. Переналадка 45 минут, сокращенная до 20 минут, экономит 25 минут производственной мощности при каждом цикле. :::
Потери производительности
Потери производительности снижают скорость работы оборудования во время планового производственного времени.
Производительность = (Идеальное время цикла × Всего деталей) / Время работы
Потеря 3 — Простои и короткие остановки (короткие остановки)
Что это: Короткие перебои (обычно менее 5 минут), когда машина останавливается и оператор перезапускает ее без формального обслуживания.
Примеры:
- Упаковка застревает на транспортере — удалена за 30 секунд
- Датчик ошибочно срабатывает и останавливает линию — перезагружается за 1 минуту
- Компонент требует регулировки каждые 20 циклов
- Переподача материала (пустой бункер)
Почему они опасны: Каждая короткая остановка длится только секунды или минуты, но если она происходит 50 раз за смену, совокупная потеря может быть огромной — и они часто невидимы в бумажных логах, потому что операторы не регистрируют их как "простой".
Как измерить в OpSee: Установите порог короткой остановки (например, < 5 минут). Система захватывает все остановки, включая микро-остановки. Проверьте шкалу времени и отфильтруйте по длительности.
Как снизить:
- Определите, какой конкретный шаг вызывает больше всего коротких остановок (анализ Парето по причинам)
- Проверьте надежность датчика и его выравнивание
- Убедитесь, что системы подачи материалов правильно размерены
Потеря 4 — Сниженная скорость (потери скорости)
Что это: Оборудование, работающее стабильно ниже идеального времени цикла (номинальная мощность), даже без остановок.
Примеры:
- Заполнитель номинально 100 бутылок/мин достигает только 78 бутылок/мин из-за изношенных форсунок
- Оператор намеренно работает медленнее, чтобы избежать засоров
- Оборудование работает в "безопасном режиме" после близкого случая
Почему трудно обнаружить: Машина работает. Операторы и менеджеры могут не заметить потерю скорости без систематического измерения.
Как измерить в OpSee: OpSee рассчитывает производительность, используя идеальное время цикла, настроенное в параметрах OEE. Любой разрыв между идеальной и фактической скоростью отображается как потеря производительности.
Как снизить:
- Сравните текущее время цикла с номинальным или теоретическим максимумом
- Проверьте изношенные компоненты, которые снижают пропускную способность
- Проверьте обучение операторов (непреднамеренное снижение скорости)
Потери качества
Потери качества снижают процент продукции, соответствующей спецификациям.
Качество = Хорошие детали / Всего деталей
Потеря 5 — Дефекты процесса (производственный брак)
Что это: Дефектная или несоответствующая спецификации продукция, произведенная во время стабильного (установившегося) производства.
Примеры:
- Неправильное выравнивание этикетки из-за изношенного валика аппликатора
- Неправильный вес заполнения из-за дрейфа весов
- Царапины на поверхности из-за изношенного инструмента
- Отказ целостности уплотнения упаковки
Как измерить в OpSee: Зарегистрируйте количество дефектов во время производства. Фактор качества OEE рассчитывается на основе общего произведенного продукта в сравнении с хорошо произведенным.
Как снизить:
- Статистическое управление процессом (SPC) для раннего обнаружения дрейфа
- Регулярная калибровка измерительных систем
- Профилактическая замена инструмента перед повышением процента дефектов
Потеря 6 — Брак при запуске (потери запуска)
Что это: Дефектная продукция, произведенная во время фазы запуска, после переналадки, в начале смены или после остановки.
Примеры:
- Первые 20 бутылок после переналадки имеют неправильные уровни наполнения во время стабилизации машины
- Продукция, произведенная во время прогрева, не проходит проверку размеров
- Продукция в начале партии не соответствует требованиям концентрации
Как измерить в OpSee: Захватите количество дефектов во время окна запуска. Сравните процент дефектов для производства первого часа в сравнении с установившимся состоянием.
Как снизить:
- Задокументируйте количество браков при запуске по типам переналадок — установите цель
- Улучшите процедуры переналадки, чтобы сократить время стабилизации
- Предварительно прогрейте инструмент перед перезапуском
От потерь к действию: Цикл улучшения OEE
Шесть больших потерь становятся инструментом непрерывного улучшения, когда вы связываете их с структурированным процессом анализа:
- Измеряйте: Используйте панели OpSee для просмотра OEE, разбитого на доступность, производительность и качество
- Определяйте: Создайте Парето потерь — какая из шести является наибольшей для вашего оборудования?
- Коренная причина: Используйте дерево причин для определения конкретной причины в рамках категории потерь
- Действуйте: Внедрите контрмеры (обслуживание, обучение, изменение процесса)
- Отслеживайте: Следите, снижается ли уровень потерь в течение следующих недель
Использование OpSee для анализа шести больших потерь
| Потеря | Инструмент OpSee | Где искать |
|---|---|---|
| Отказ оборудования | Панель простоев | Отфильтруйте по категории потери "Незапланированная" |
| Наладка и регулировка | Панель простоев | Отфильтруйте по категории потери "Плановая" |
| Короткие остановки | Панель простоев | Отфильтруйте по длительности < 5 мин |
| Сниженная скорость | Панель OEE | Фактор производительности + график тренда |
| Дефекты процесса | Производство OEE | Фактор качества + отчет о дефектах |
| Брак при запуске | Производство OEE | Фактор качества по времени суток |
:::tip Начните с наибольшей потери Не пытайтесь бороться со всеми шестью потерями одновременно. Классифицируйте их по общему времени или влиянию на стоимость, сосредоточьтесь на потере #1 в течение 4–6 недель, затем переходите на #2. Этот подход "сосредоточенного улучшения" (Kaizen) дает измеримые, устойчивые результаты. :::
Предусловия
- Основы OEE — поймите OEE перед изучением потерь
Следующие шаги
- MTTR и MTBF — более глубокие метрики для анализа отказов оборудования
- Эталоны OEE — как ваш OEE сравнивается с целями отрасли
Связанные
- Конфигурация OEE — настройте категории потерь и деревья причин в OpSee
- Производство → Простои — анализируйте простой по категориям потерь