Основы OEE
:::info Краткий справочник OEE = Доступность x Производительность x Качество
| Фактор | Формула | Измеряет |
|---|---|---|
| Доступность | Время работы / Плановое время производства | Работало ли оборудование? |
| Производительность | (Идеальное время цикла x Всего деталей) / Время работы | Работало ли на полной скорости? |
| Качество | Хорошие детали / Всего деталей | Была ли продукция качественной? |
Ориентиры: 85%+ = Мировой класс | 60% = Типичный уровень | 40% = Без отслеживания :::
Что такое OEE?
OEE (Overall Equipment Effectiveness, Общая эффективность оборудования) — золотой стандарт для измерения производительности производства. Он отвечает на простой вопрос: какая часть планового времени производства действительно является продуктивной?
Представьте это как расход топлива автомобиля: подобно тому как показатель километров на литр говорит об эффективности использования топлива, OEE показывает, насколько эффективно ваш завод использует запланированное время производства. OEE в 100% означает, что вы производите только качественные детали, так быстро, как это возможно, без простоев.
OpSee построен вокруг OEE. Каждый модуль — от настройки оборудования до производственных панелей — поставляет или потребляет данные OEE.
Почему важен OEE?
Если вы никогда не работали с MES (Системой управления производством), вот почему OEE является единственной наиболее важной метрикой на любом производстве:
- Видимость — Без OEE производственные проблемы невидимы. Менеджеры полагаются на интуицию, а не на данные. OEE даёт вам число для отслеживания, сравнения и улучшения.
- Анализ первопричин — OEE разбивает потери на три категории (доступность, производительность, качество), поэтому вы знаете, на чём сосредоточить усилия по улучшению.
- Бенчмаркинг — OEE позволяет сравнивать смены, линии и предприятия по общей шкале.
- Экономия затрат — Каждый процентный пункт улучшения OEE напрямую означает больше выпуска продукции с существующего оборудования — без покупки новых машин.
:::tip Реальное воздействие Завод, работающий на уровне OEE 60% и улучшивший показатель до 75%, фактически получает на 25% больше мощности с того же оборудования. Это может означать миллионы сэкономленных капитальных затрат. :::
Формула OEE
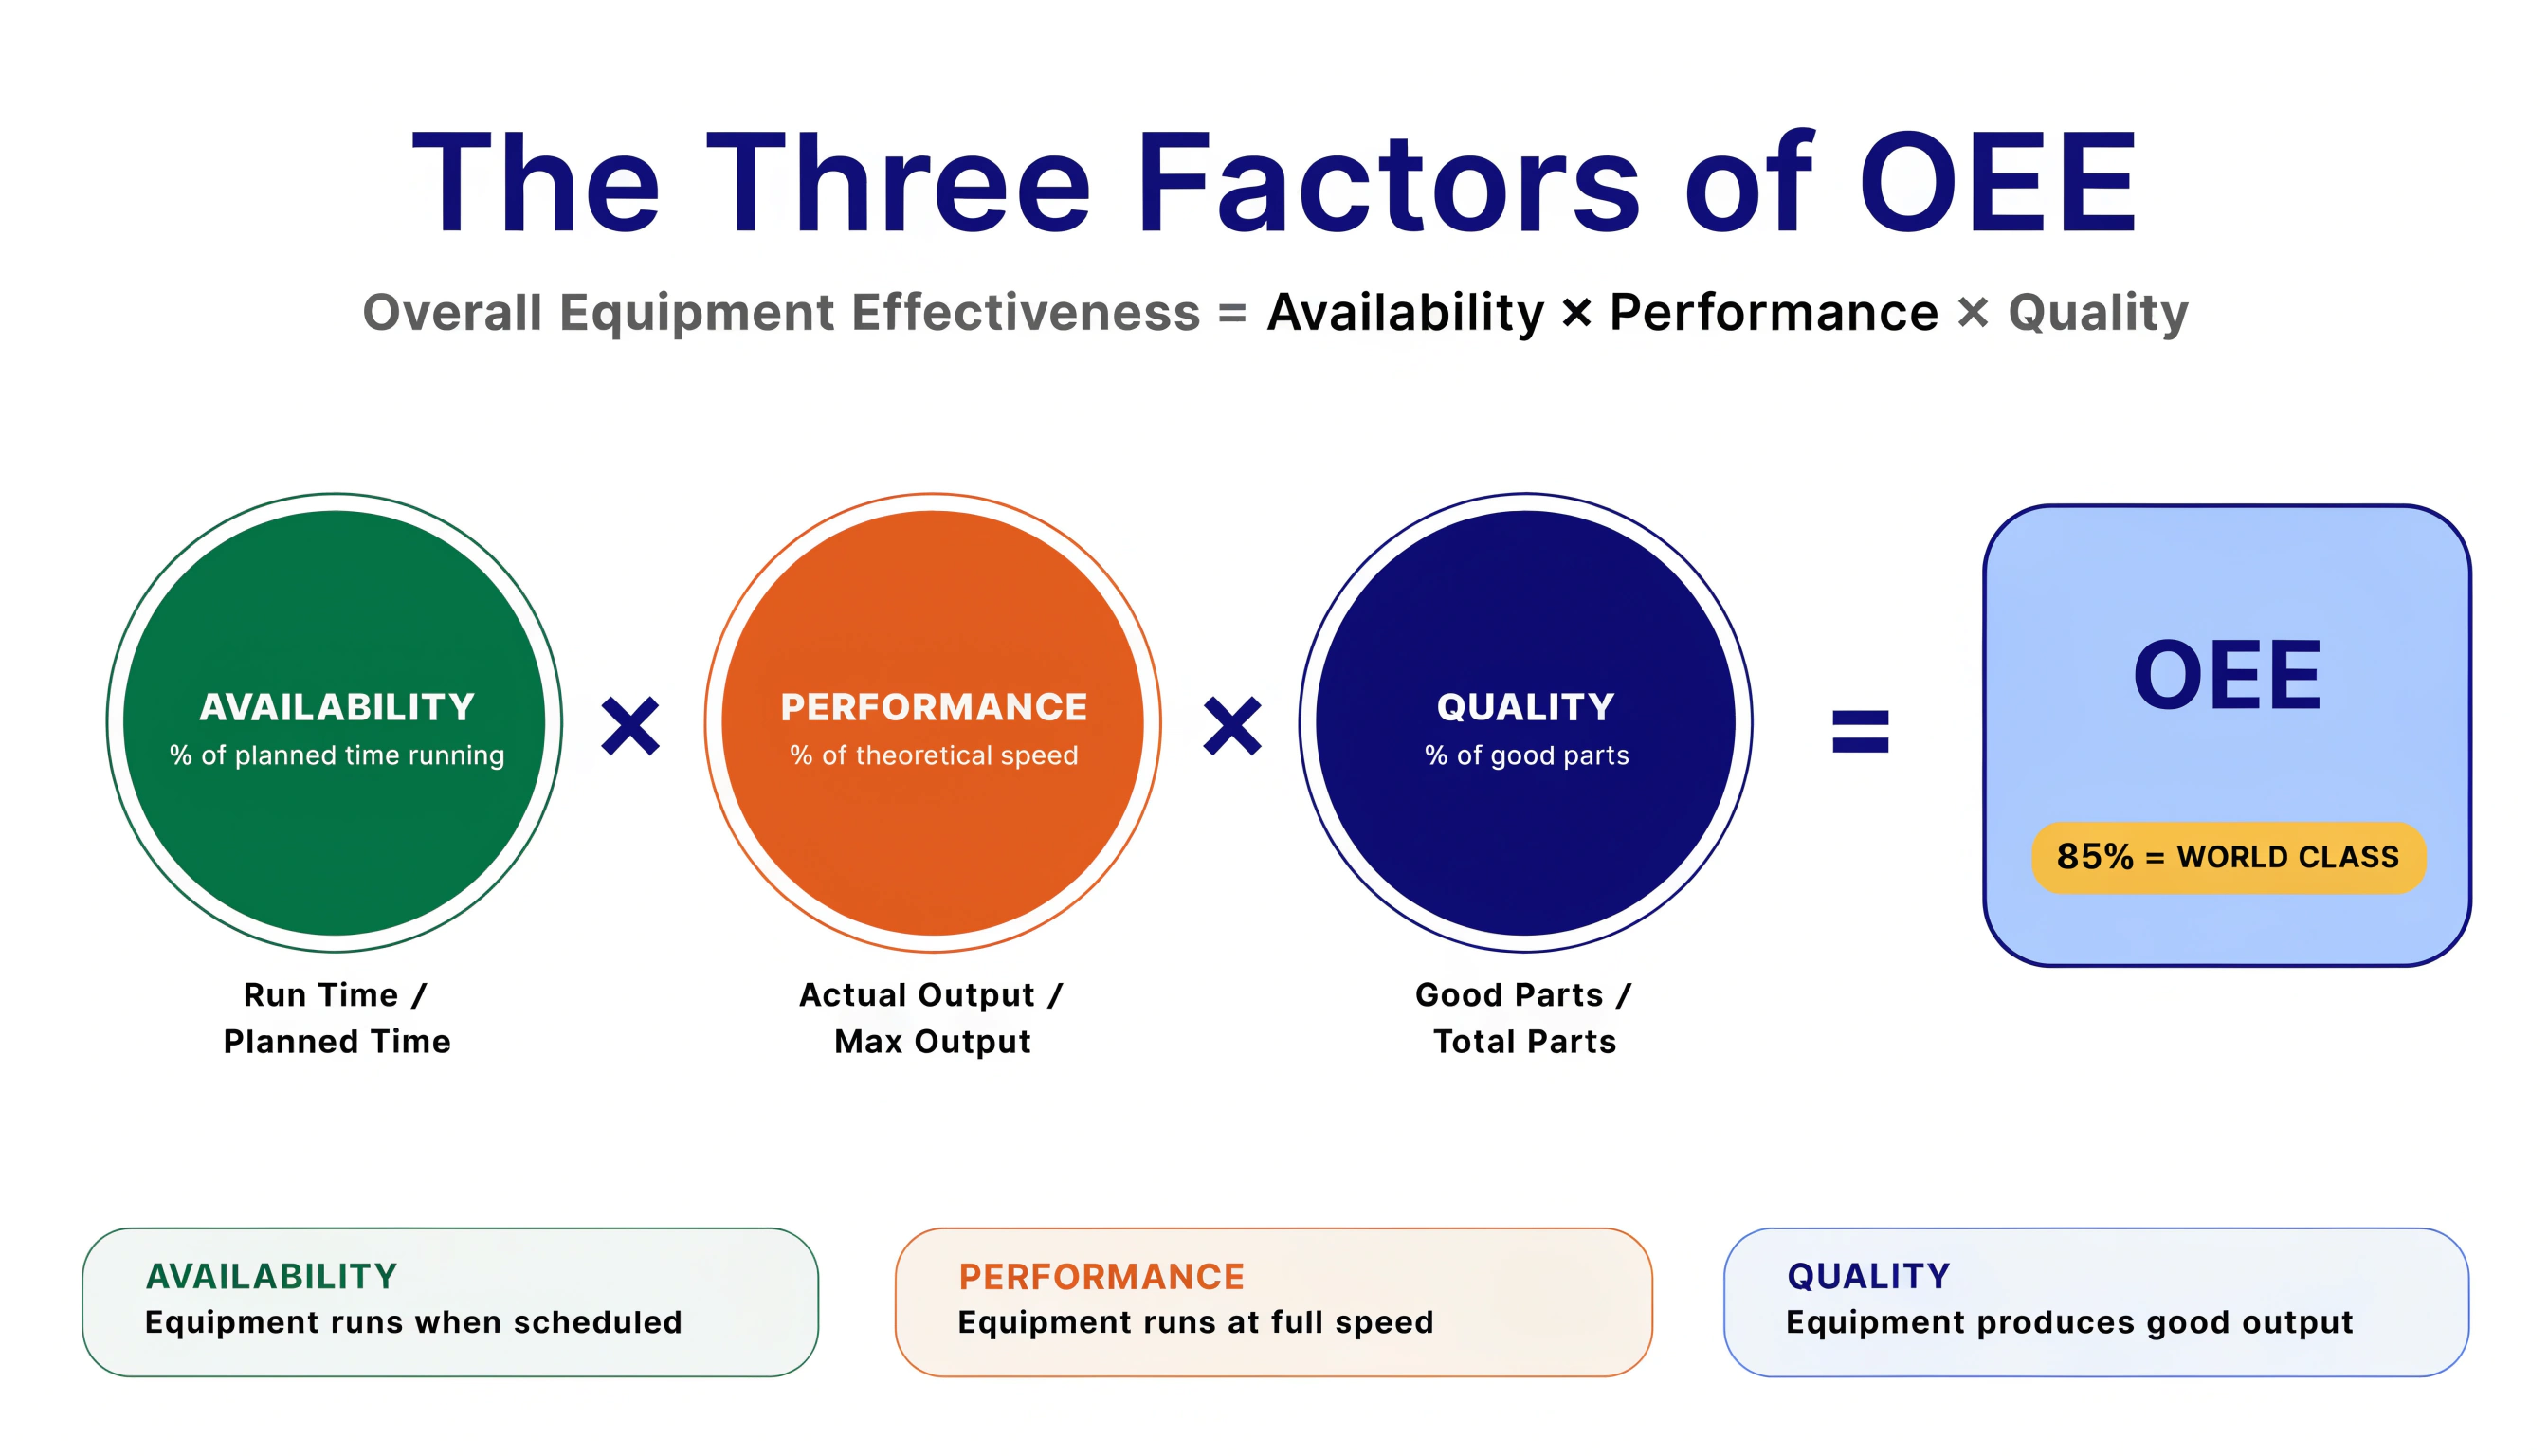
OEE = Доступность x Производительность x Качество
Каждый фактор отражает различное измерение эффективности производства:
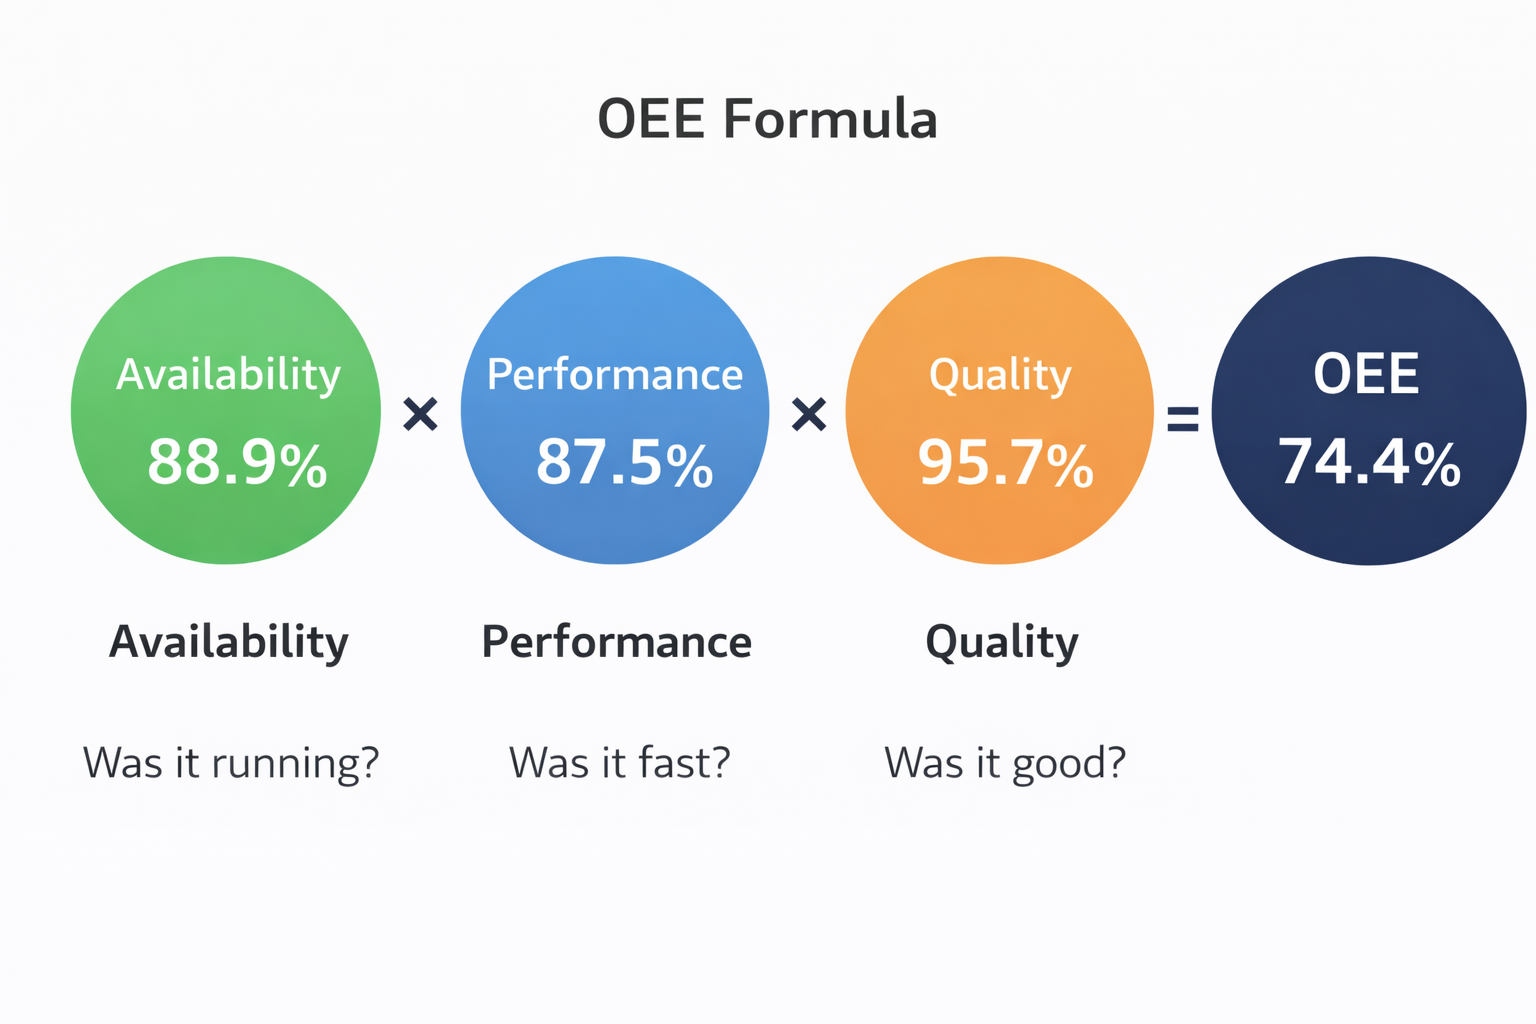 OEE = Доступность x Производительность x Качество. Каждый фактор отвечает на простой вопрос о вашем производстве.
| Фактор | Вопрос, на который отвечает | Формула |
|---|---|---|
| Доступность | Работало ли оборудование, когда должно было? | Время работы / Плановое время производства |
| Производительность | Работало ли на полной скорости? | (Идеальное время цикла x Всего деталей) / Время работы |
| Качество | Все ли продукты были качественными? | Хорошие детали / Всего деталей |
Конкретный Пример
Представьте упаковочную линию с 8-часовой сменой:
| Показатель | Значение |
|---|---|
| Продолжительность смены | 480 мин |
| Плановые перерывы | 30 мин |
| Плановое время производства | 450 мин |
| Внеплановые простои (поломки, переналадки) | 50 мин |
| Время работы | 400 мин |
| Идеальное время цикла | 1 деталь/мин |
| Всего произведено деталей | 350 |
| Забракованные детали | 15 |
Расчёты:
- Доступность = 400 / 450 = 88,9%
- Производительность = (1 x 350) / 400 = 87,5%
- Качество = (350 - 15) / 350 = 95,7%
- OEE = 88,9% x 87,5% x 95,7% = 74,4%
:::info Ориентиры OEE мирового класса
- 85%+ считается мировым классом для дискретного производства
- 60% — типичный уровень для производителей, начинающих работу с OEE
- 40% — распространено на предприятиях без систематического отслеживания
Большинство заводов удивляются, обнаружив, что их реальный OEE намного ниже, чем они думали. На самом деле это хорошая новость — это означает, что есть значительный потенциал для улучшения. :::
Шесть Больших Потерь
OEE был разработан для борьбы с Шестью большими потерями — наиболее распространёнными причинами неэффективности оборудования. Понимание этих потерь является ключевым для улучшения вашего показателя OEE.
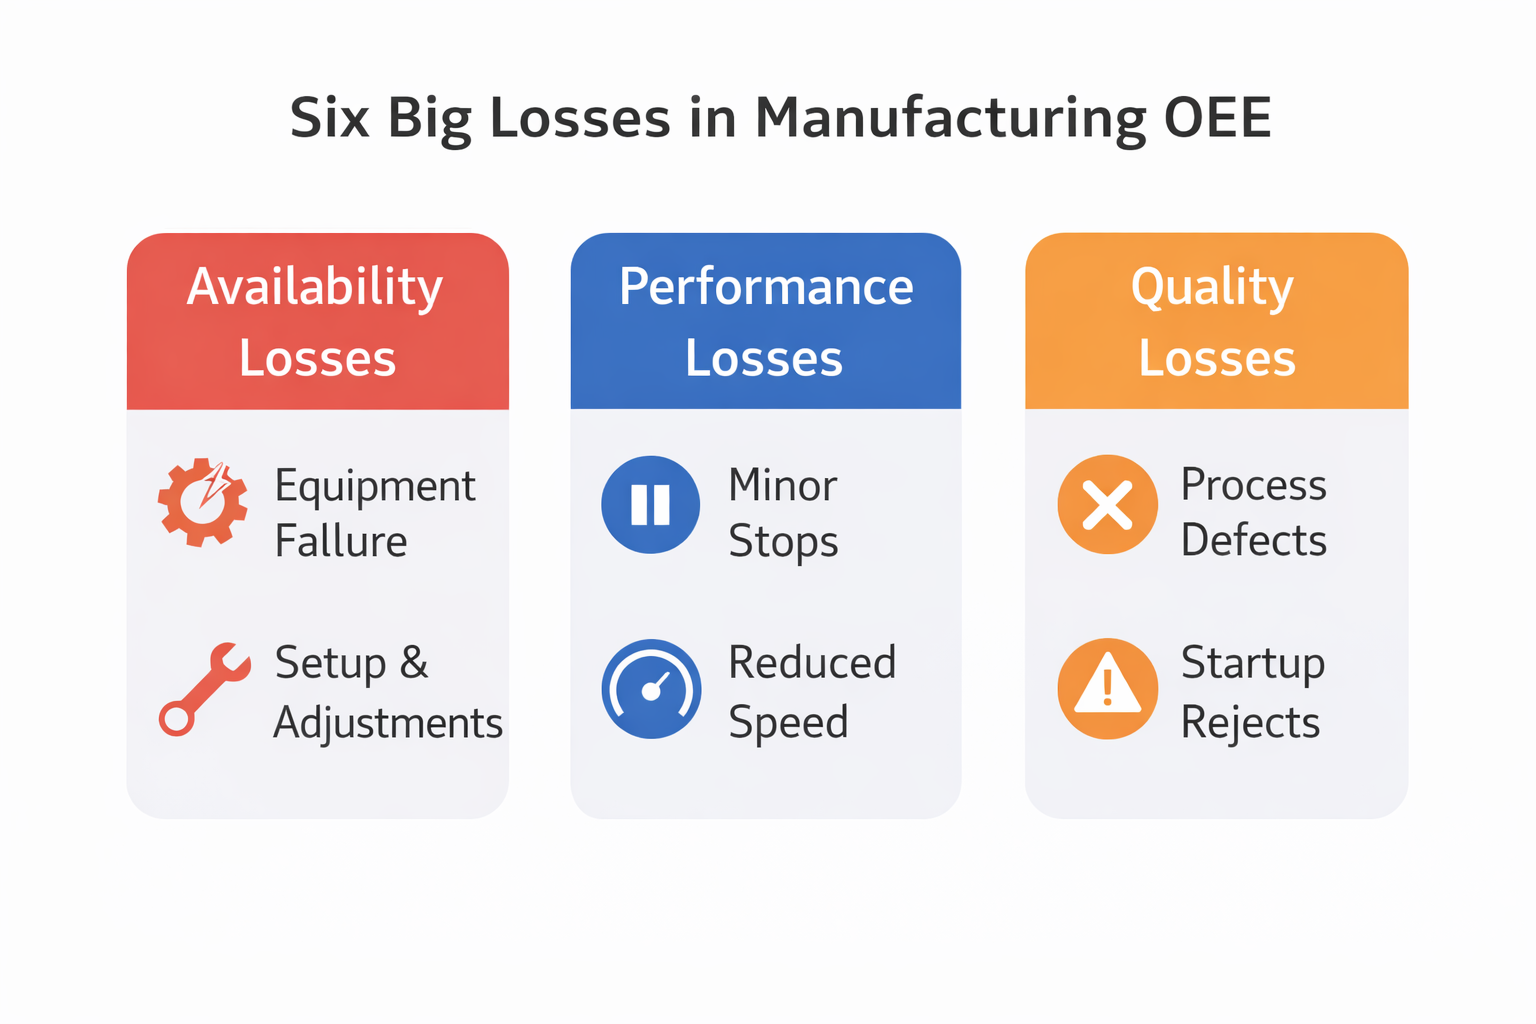
Потери Доступности — "Оборудование не работало"
Эти потери сокращают время, когда оборудование доступно для производства:
- Отказ оборудования — Внеплановые остановки из-за поломок, выхода из строя инструментов или потребности в техническом обслуживании. Пример: Сгорает двигатель, и линия останавливается на 2 часа, пока служба технического обслуживания его заменяет.
- Наладка и регулировки — Переналадки, время разогрева, смена материалов и плановые остановки во время производства. Пример: Переход с продукта А на продукт Б требует очистки и перекалибровки, что занимает 45 минут.
Потери Производительности — "Оборудование работало, но медленно"
Эти потери снижают скорость работы оборудования:
- Холостой ход и микроостановки — Кратковременные перерывы (< 5 мин), такие как заторы, блокировка датчиков или очистка. Пример: Бутылка застревает на конвейере, оператор устраняет это за 30 секунд — но это происходит 50 раз за смену.
- Сниженная скорость — Работа ниже идеального времени цикла из-за износа, неопытности оператора или неоптимальных настроек. Пример: Наполнитель должен делать 100 бутылок/мин, но достигает только 80 бутылок/мин, потому что подаватель крышек неправильно выровнен.
Потери Качества — "Оборудование производило, но не всё было качественным"
Эти потери снижают долю качественной продукции:
- Технологические дефекты — Бракованные детали, производимые во время стабильного производства. Пример: 2% этикеток наклеиваются криво из-за изношенного валика.
- Брак при запуске — Бракованные детали, производимые при разогреве или после переналадок. Пример: Первые 20 бутылок после переналадки имеют неправильный уровень наполнения, пока машина стабилизируется.
В OpSee каждый из этих аспектов отслеживается через Типы потерь и Причины, которые настраиваются в модуле Настройка OEE.
Визуальное Представление OEE
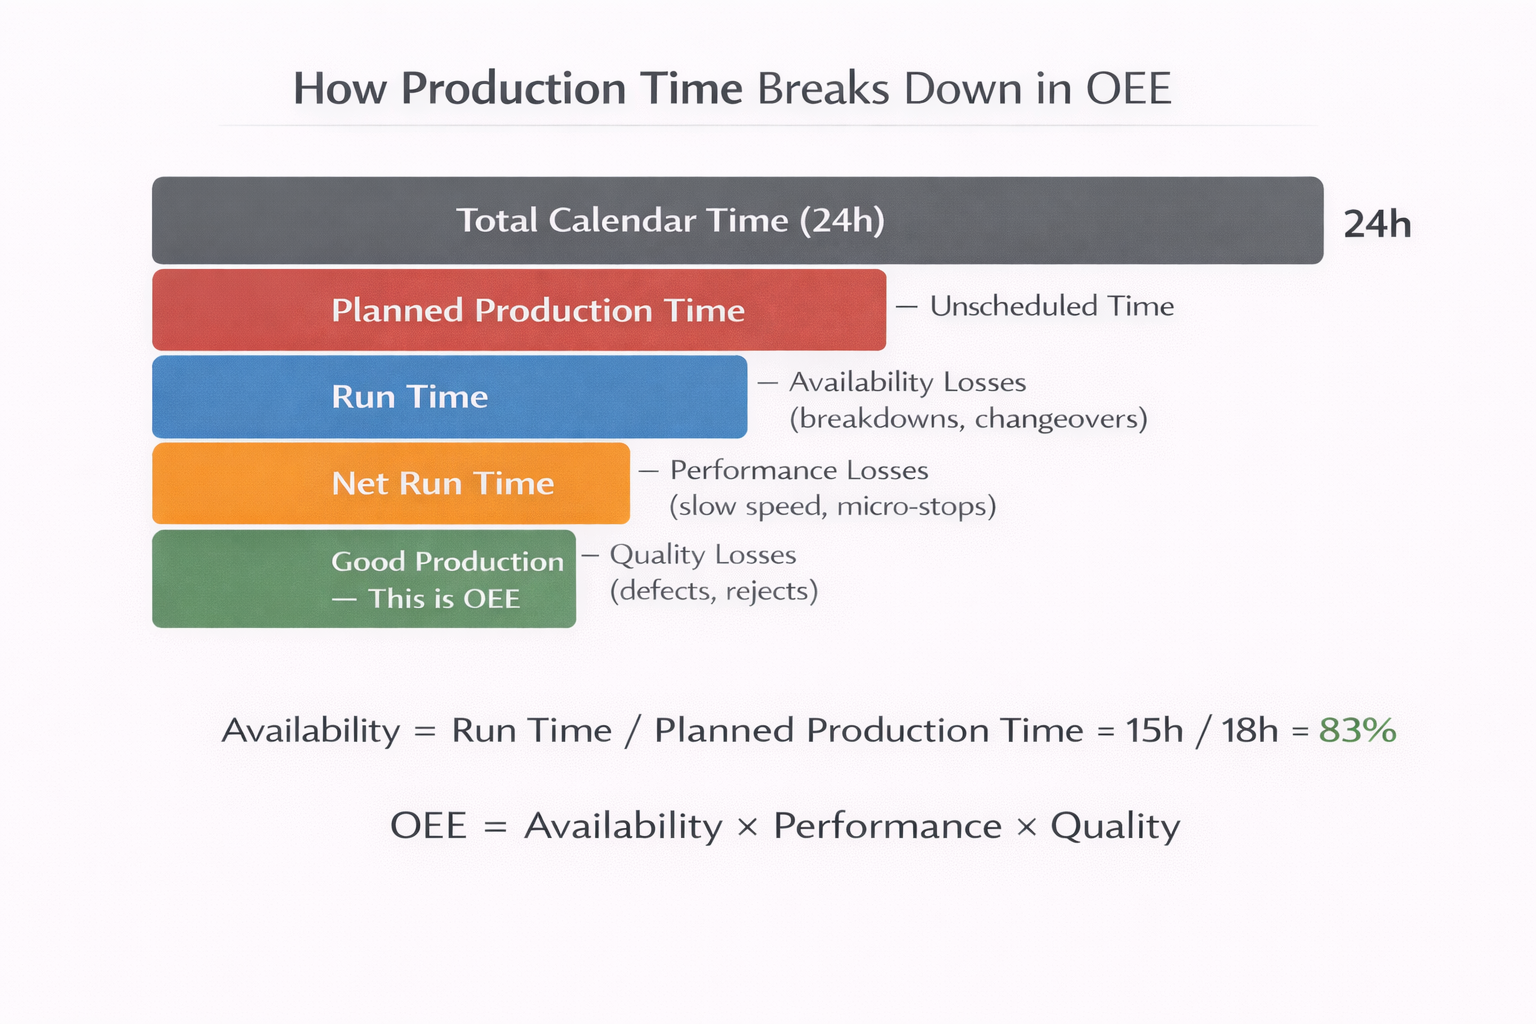 Each layer of losses reduces productive time. OEE measures how much Planned Production Time ends up as Good Production.
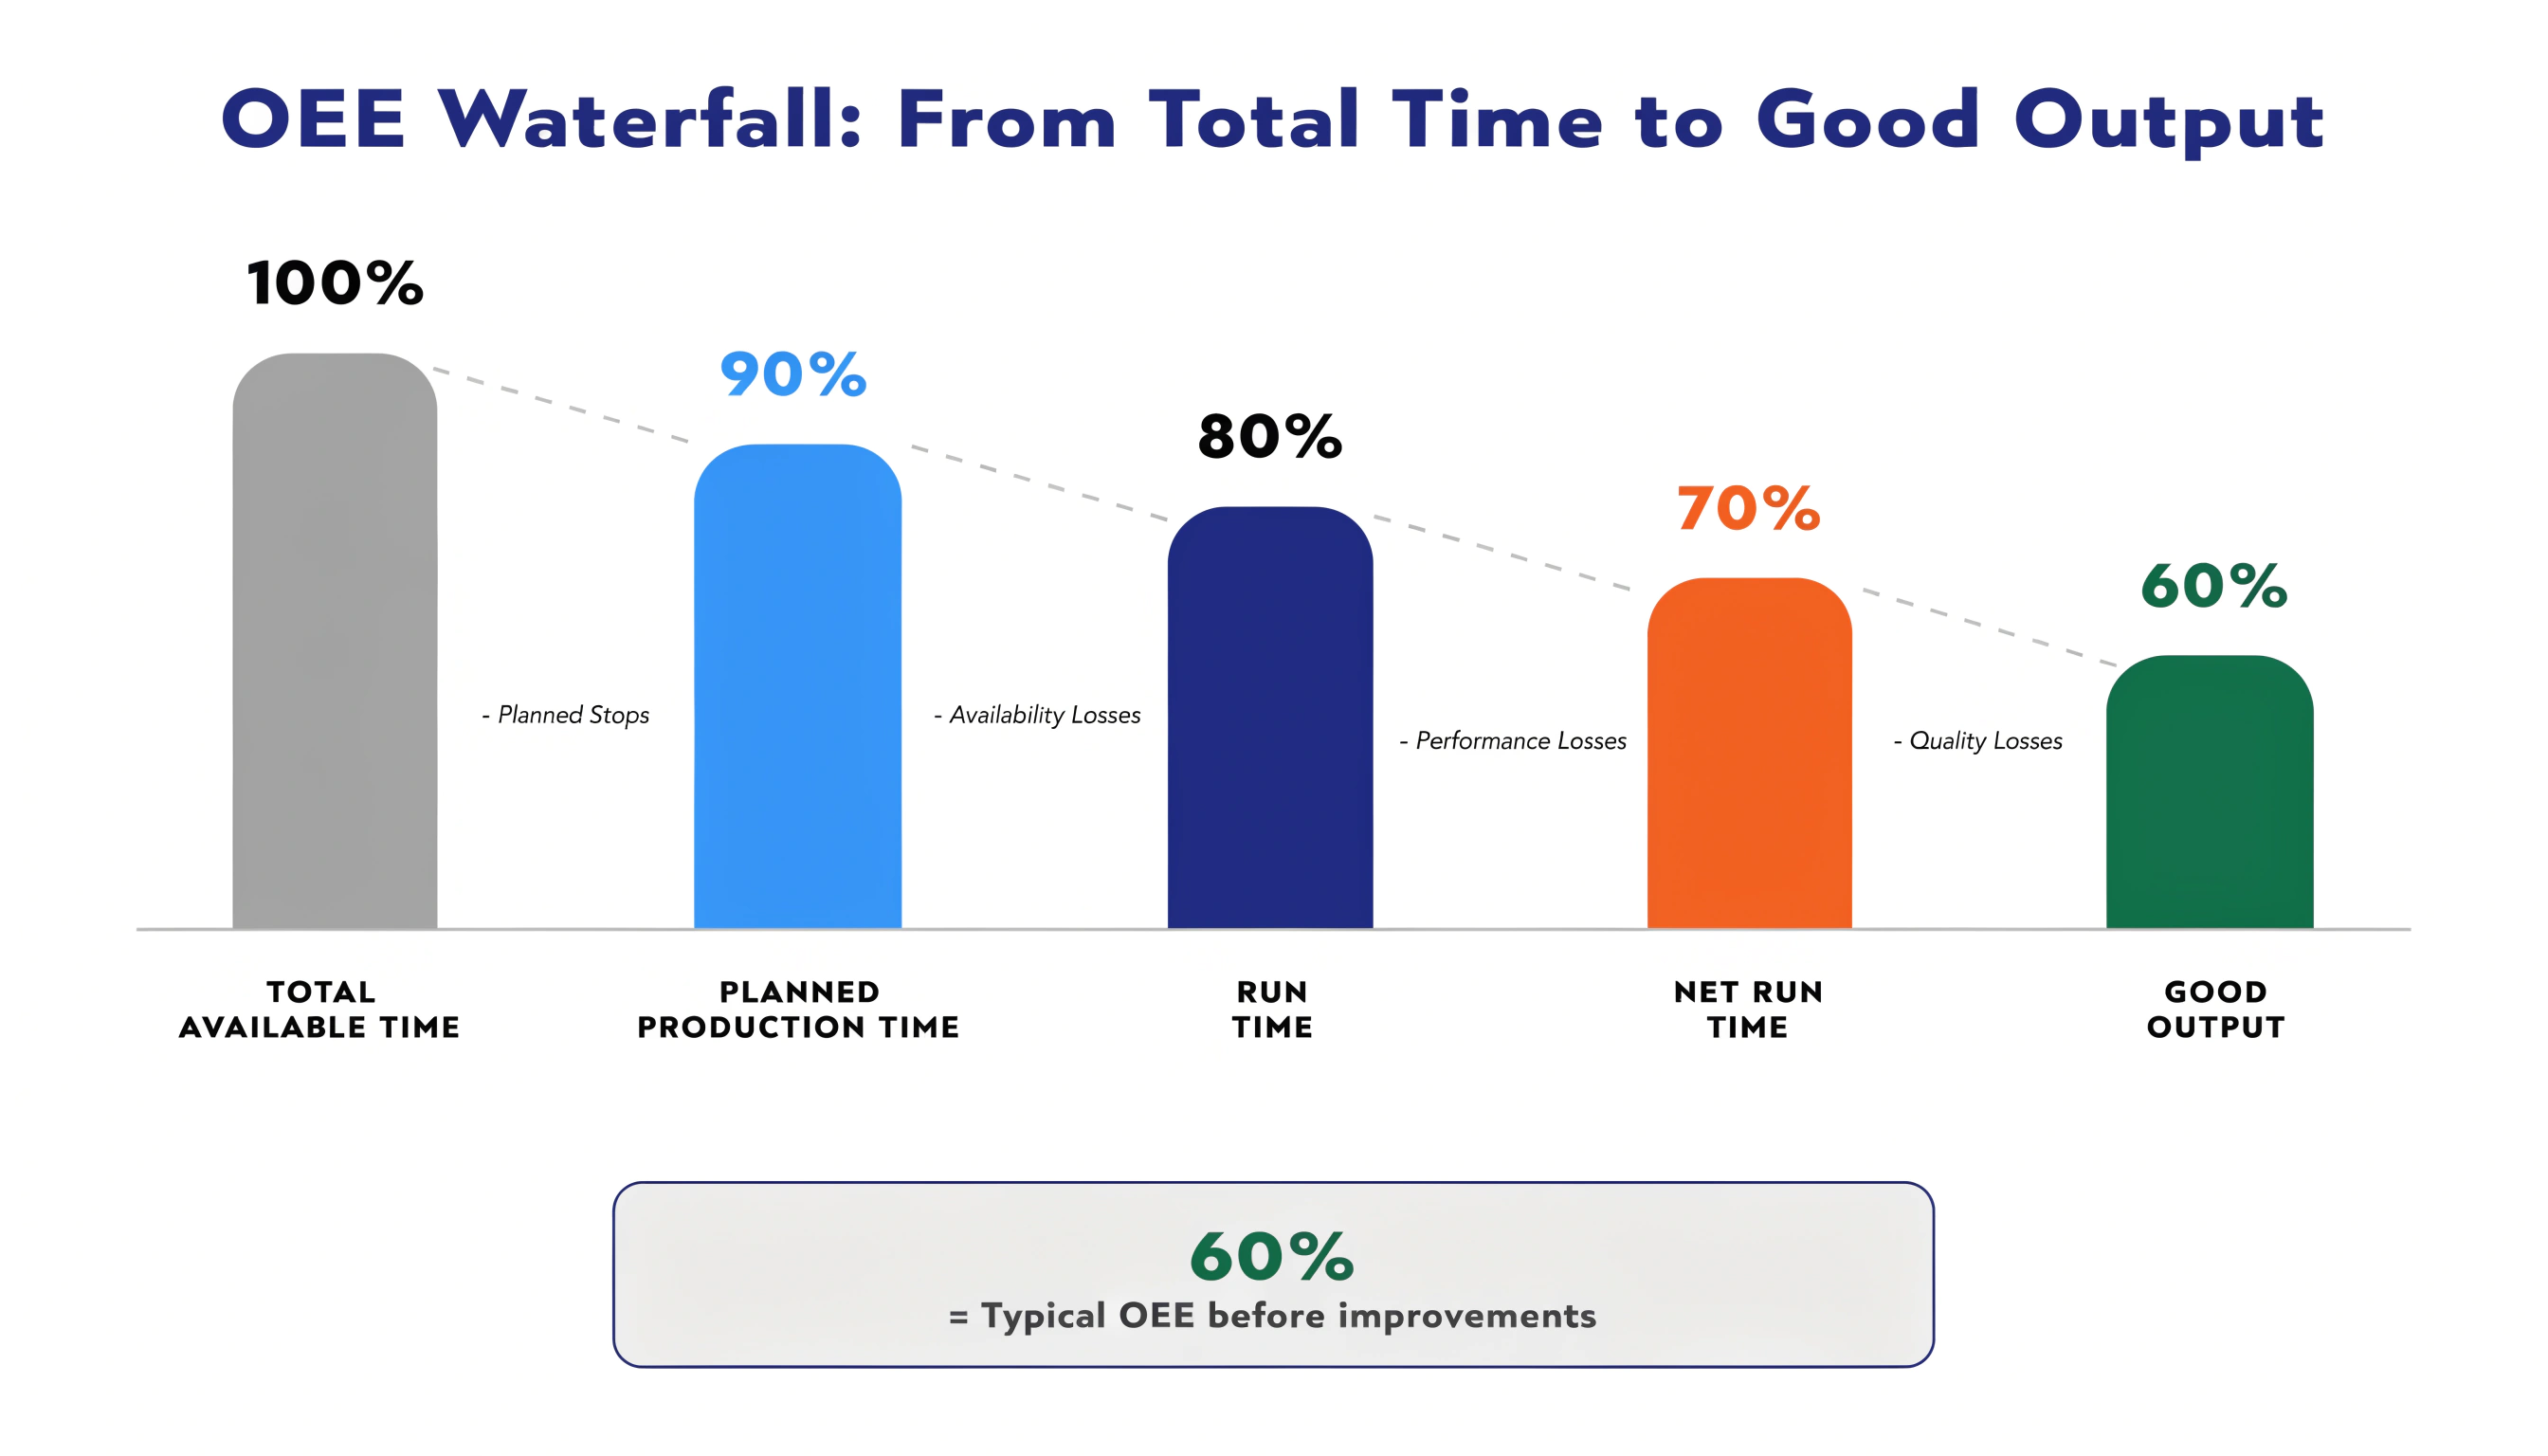
Сверху вниз:
- Общее календарное время = полные 24 часа в сутки
- Плановое время производства = Календарное время минус запланированное время непроизводства (ночи, выходные, перерывы)
- Время работы = Плановое время минус потери доступности (поломки, переналадки)
- Чистое время работы = Время работы, скорректированное на потери скорости (медленные циклы, микроостановки)
- Хорошее производство = Чистое время работы минус потери качества (брак, переделка)
OEE измеряет, какая часть планового времени производства превращается в хорошее производство.
Ключевые Метрики OEE в OpSee
Помимо основного процента OEE, OpSee отслеживает ряд производных метрик:
| Метрика | Что измеряет | Почему важна |
|---|---|---|
| MTTR (Среднее время восстановления) | Среднее время устранения неисправности | Меньше = более быстрое восстановление после поломок |
| MTBF (Среднее время между отказами) | Среднее время безотказной работы между отказами | Больше = более надёжное оборудование |
| Общее время простоя | Сумма всех длительностей остановок за период | Показывает общую стоимость потерянного производства |
| События простоя | Количество отдельных случаев остановки | Высокий счёт при низком итоге = много микроостановок |
| Доля валидации | % событий, проверенных руководителем | Высокая доля = хорошая дисциплина отслеживания |
Эти метрики доступны в виде виджетов в Cockpit и в виде панелей в модуле Производство OEE.
Как OpSee Рассчитывает OEE
Конвейер расчёта OEE в OpSee следует этому процессу:
- Приём данных — Датчики оборудования публикуют изменения состояния (работает, остановлен, простаивает) через MQTT или OPC-UA. Фоновые процессы OpSee принимают и хранят эти события в TimescaleDB
- Отслеживание доступности — Каждое изменение состояния создаёт запись доступности со временем начала, временем окончания, идентификатором оборудования и связанным типом потери/причиной
- Расчёт по запросу — Когда вы открываете панель или запрашиваете отчёт, движок OEE запрашивает записи доступности для выбранного временного диапазона и оборудования, затем вычисляет Доступность, Производительность и Качество в реальном времени
- Детализация — Вы можете детализировать OEE по оборудованию, смене, периоду времени, типу потери или причине для выявления первопричин
Что Дальше
- Модель оборудования (ISA-95) — Поймите, как OpSee организует иерархии оборудования
- Модель партий (ISA-88) — Узнайте о процедурах и рецептах
- Поток данных — Посмотрите, как данные перемещаются от датчиков к панелям