Desempenho OEE
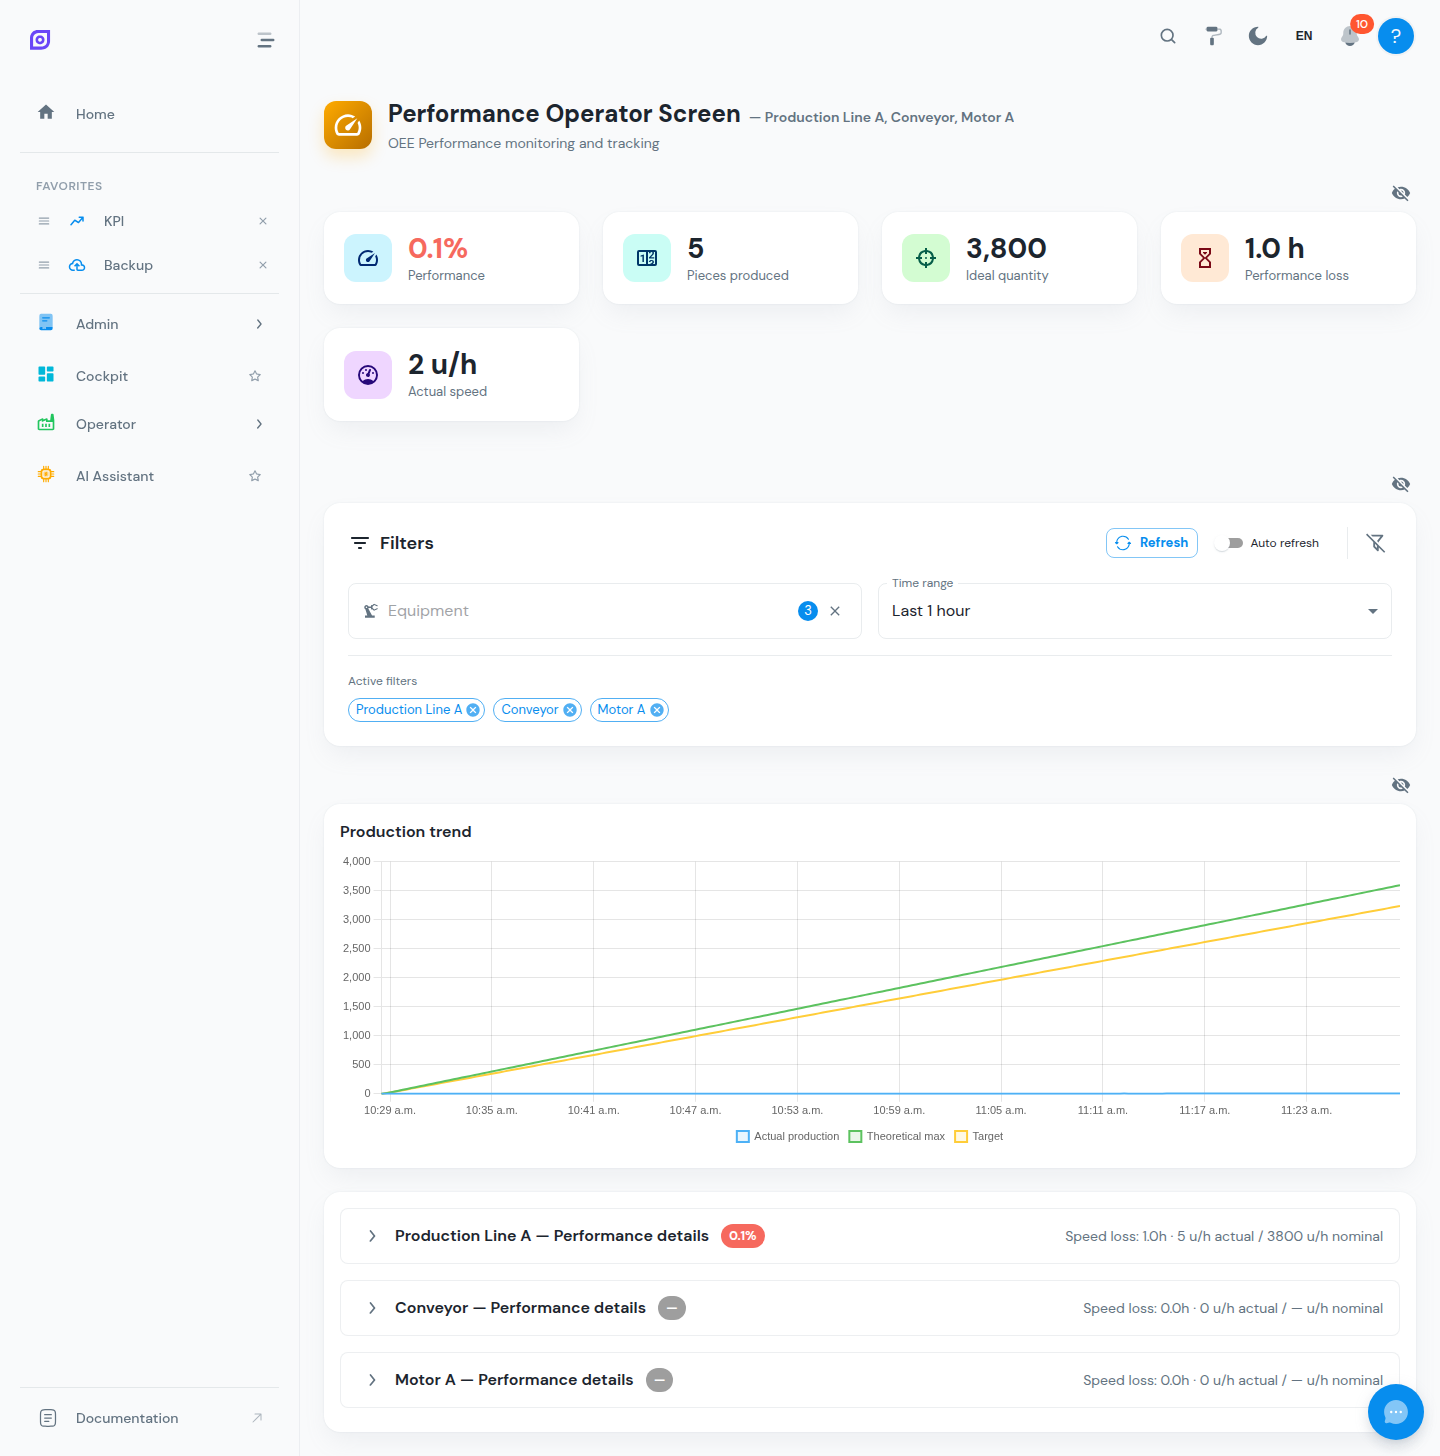
O ecrã de Desempenho OEE concentra-se no componente Desempenho da equação OEE. Ajuda engenheiros e supervisores de produção a perceberem por que motivo a velocidade real de produção difere do tempo de ciclo ideal.
O que é o desempenho?
O desempenho mede a velocidade a que o equipamento funciona em comparação com a sua velocidade máxima teórica:
Desempenho % = (Tempo de ciclo ideal x Total de peças) / Tempo de execução x 100
Um Desempenho de 100% significa que o equipamento produziu exatamente tantas peças quanto teoricamente possível durante o tempo em que esteve a funcionar. Valores abaixo de 100% indicam perdas de velocidade.
Tipos de perdas de velocidade
As perdas de desempenho dividem-se em duas categorias principais:
Pequenas paragens (microparagens)
Interrupções breves (tipicamente abaixo de 2 a 5 minutos, conforme a configuração) demasiado curtas para serem registadas como eventos de paragem, mas que reduzem o débito. Exemplos:
- Disparos de sensores que causam paragens momentâneas
- Encravamentos de material que se resolvem rapidamente
- Ajustes do operador
Velocidade reduzida
O equipamento está a funcionar, mas mais lentamente do que o tempo de ciclo ideal. Causas:
- Ferramentas ou componentes desgastados
- Qualidade de material aquém do ideal
- Definições incorretas da máquina
- Condições ambientais (temperatura, humidade)
Métricas principais
O ecrã de Desempenho mostra várias métricas:
| Métrica | Descrição |
|---|---|
| Desempenho % | Rácio de desempenho global no período selecionado |
| Tempo de ciclo ideal | Segundos por peça configurados como meta (na Configuração OEE) |
| Tempo médio real de ciclo | Tempo médio medido entre peças |
| Total de peças produzidas | Contagem de todas as peças (boas + rejeitadas) |
| Quantidade de produção ideal | Peças que poderiam ter sido produzidas à velocidade ideal |
| Perda de desempenho (segundos) | Tempo total perdido por questões de velocidade |
| Objetivo de desempenho | Percentagem de meta da configuração do equipamento |
Ler os dados de desempenho
Análise do tempo de ciclo
Compare o tempo de ciclo ideal com o tempo médio real de ciclo:
- Se o real estiver próximo do ideal, o desempenho está bom: as perdas vêm de outros fatores.
- Se o real for significativamente mais elevado, investigue velocidade reduzida ou tempos de ciclo inconsistentes.
Diferença de contagem de produção
A diferença entre total de peças produzidas e quantidade de produção ideal representa as peças perdidas devido a problemas de velocidade. É o número de peças adicionais que poderia ter produzido se o equipamento tivesse trabalhado a toda a velocidade.
Uma grande diferença entre produção real e ideal nem sempre é um problema de velocidade. Veja o gráfico de Tendência de atividade no Painel OEE: se vir muitas microparagens (ciclos rápidos de ligar/desligar no estado em execução), o problema deve-se provavelmente a pequenas paragens e não a velocidade reduzida.
Melhorar o desempenho
Ações comuns para melhorar o desempenho:
- Reveja o tempo de ciclo ideal: assegure-se de que é realista e reflete a capacidade real da máquina, e não um máximo teórico nunca alcançado.
- Analise as microparagens: utilize o Ecrã de operador de paragens com o filtro "Mostrar paragens curtas" ativado para ver os eventos breves.
- Verifique os parâmetros da receita: confirme que a Receita do produto atual tem as definições de velocidade corretas.
- Monitorize tendências: compare o desempenho entre turnos e dias para identificar padrões (por exemplo, quedas de desempenho após mudanças ou em determinados produtos).
Configuração
As metas de desempenho e os tempos de ciclo ideais são configurados na Configuração OEE:
- Tempo de ciclo ideal: os segundos-meta por peça para cada combinação equipamento-produto
- Objetivo de desempenho: a percentagem-meta de desempenho (por exemplo, 95%)
- Limiar de paragens curtas: a duração máxima (em segundos) para que um evento seja classificado como microparagem em vez de evento de paragem
Se nenhum tempo de ciclo ideal estiver configurado para um equipamento, o cálculo de desempenho não pode ser preciso. Garanta que cada linha de produção tem o seu tempo de ciclo definido na Configuração OEE.
Páginas relacionadas
- Painel OEE: desagregação OEE completa com as três métricas
- Qualidade OEE: análise das perdas de qualidade
- Ecrã de operador de paragens: investigue microparagens e eventos curtos
- Configuração OEE: configure tempos de ciclo ideais e objetivos
- Visão geral dos equipamentos: compare desempenho entre várias linhas
Pré-requisitos
- Visão geral de produção
- Introdução: obtenha a visão geral do OpSee