Descubra o OpSee em 10 minutos
Bem-vindo. Este tour demora cerca de 10 minutos e dá-te o essencial: o que o OpSee faz, o que significa OEE e como ler o teu primeiro painel. Não é preciso experiência prévia com MES.
:::info O que vais aprender
- O que é um Manufacturing Execution System (MES), explicado de forma simples
- Como o OEE é calculado e por que é a métrica de referência
- Como abrir o teu primeiro painel no OpSee, usando Production Line A
- Como ler cartões KPI, gráficos de perdas e timelines
- Que decisões podes tomar a partir dos dados OEE :::
O que é um MES?
Um Manufacturing Execution System é como uma pulseira fitness para a tua fábrica. Assim como uma pulseira fitness monitoriza batimentos, passos e sono para te dar um índice de saúde, um MES monitoriza os teus equipamentos de produção para te dar um índice de produtividade.
Segue três coisas:
- A máquina estava a funcionar? Ou estava parada por avaria, mudança de formato ou falta de material?
- Estava a funcionar rápido o suficiente? Mesmo ligada, pode estar abaixo da velocidade nominal.
- Os produtos eram bons? Algumas peças podem sair defeituosas e ir para sucata ou retrabalho.
Estas três perguntas convergem numa única métrica chamada OEE — Overall Equipment Effectiveness:
OEE = Disponibilidade × Desempenho × Qualidade
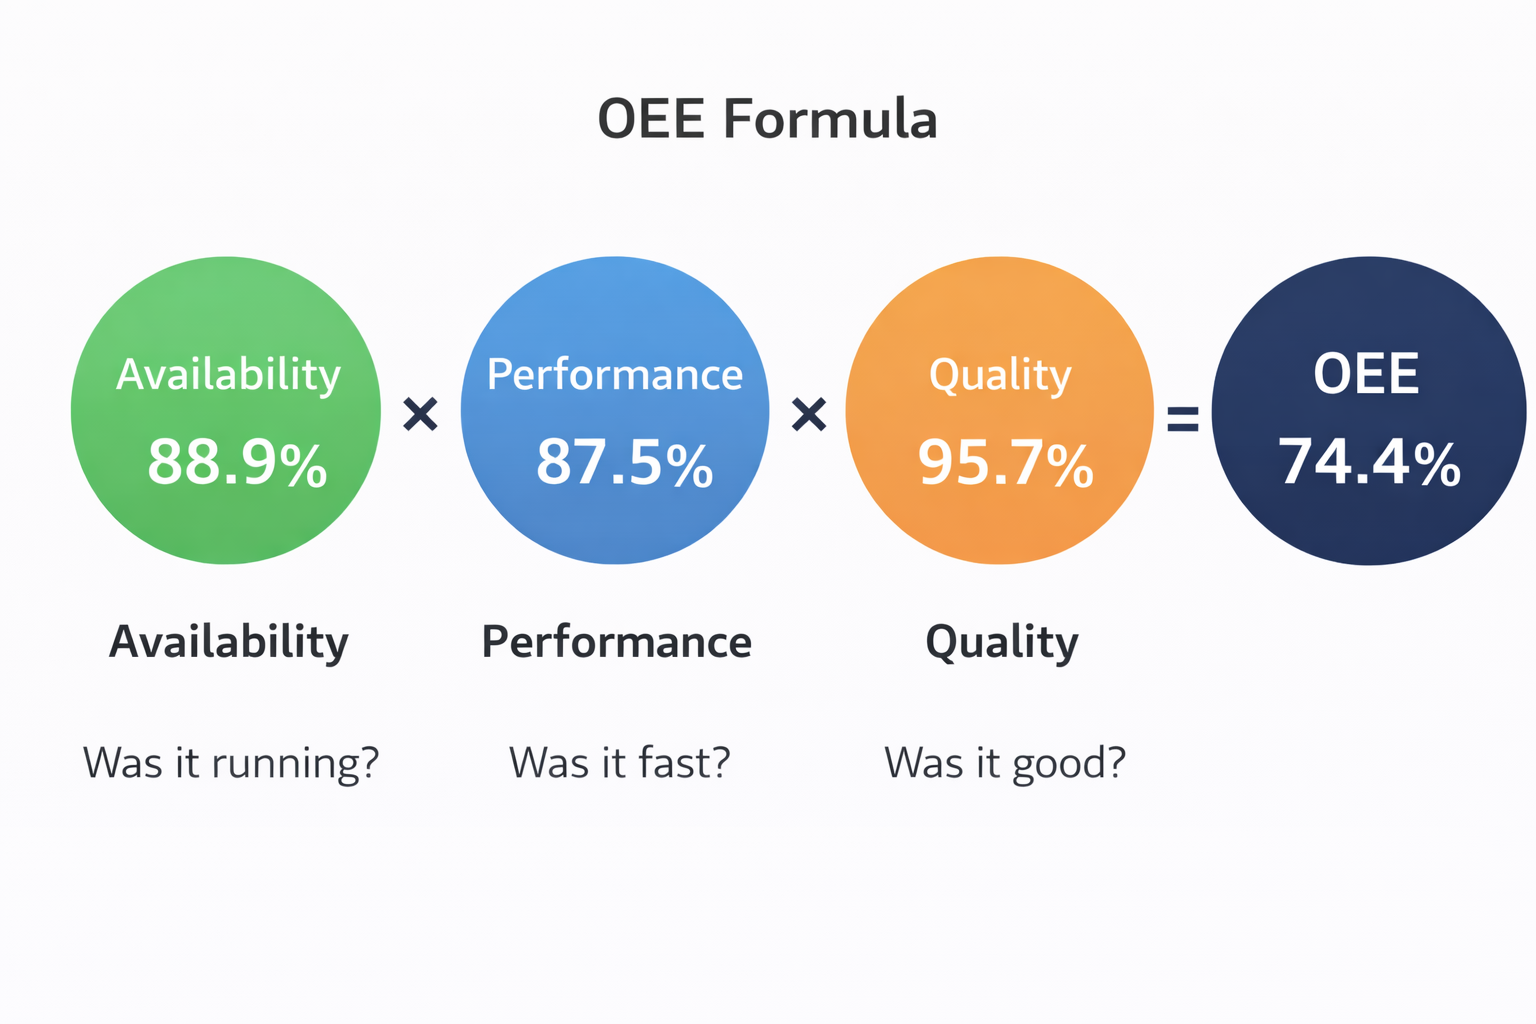
O OEE é a métrica de referência para medir a produtividade industrial. O OpSee é um MES construído totalmente em torno do OEE — recolhe-o, calcula-o, visualiza-o e ajuda-te a melhorá-lo.
Exemplo: uma hora de produção
Para ver o OEE em ação, vamos percorrer um exemplo fictício de uma hora de produção numa linha de embalagem. Usamos este exemplo para entender as métricas antes de olhar para um painel real no OpSee.
:::note Isto é um cenário ilustrativo Os números abaixo são um exemplo pedagógico, não dados reais. Quando abrires o OpSee mais adiante, verás os teus próprios valores de produção — que serão diferentes. :::
Imagina que a linha trabalha das 10:00 às 11:00 e sofre 3 paragens:
| Hora | Evento | Duração | Categoria |
|---|---|---|---|
| 10:12 | Bloqueio de etiqueta | 3 min | Paragem menor |
| 10:28 | Mudança de receita | 12 min | Mudança planeada |
| 10:47 | Correia partida | 8 min | Avaria de equipamento |
São 23 minutos de paragem numa janela planeada de 60 minutos, ficando 37 minutos de produção efetiva.
Nesses 37 minutos, a linha produz 68 peças em vez das 74 ideais (ligeira redução de cadência). Dessas 68, 4 são rejeitadas por defeitos de qualidade, ficando 64 peças boas.
Calcular o OEE
| Fator | Fórmula | Valor |
|---|---|---|
| Disponibilidade | 37 min em marcha / 60 min planeados | 61,7 % |
| Desempenho | 68 produzidas / 74 ideais | 91,9 % |
| Qualidade | 64 boas / 68 produzidas | 94,1 % |
| OEE | 61,7 % × 91,9 % × 94,1 % | 53,3 % |
Um OEE de 53,3 % significa que quase metade da capacidade produtiva foi perdida nessa hora. O OEE de classe mundial é 85 %+ e a média fica em torno de 60 %. Esta hora tem claramente margem para melhorar.
:::tip Porquê multiplicar os três fatores? Porque cada perda se acumula. Se a Disponibilidade é 80 % e o Desempenho 80 %, poderias esperar 80 % de produtividade — mas a realidade é 80 % × 80 % = 64 %. Pequenas perdas em cada área somam depressa. É exatamente por isso que o OEE é tão poderoso: revela perdas invisíveis se olhares para cada fator separadamente. :::
Ver no OpSee
Agora vamos ver o OEE real na tua instalação OpSee. Usamos a Production Line A como referência — uma linha de produção na hierarquia Company > Antwerp > Production Area > Production Line A, pré-configurada com o teu deployment OpSee.
A maioria dos ecrãs de que precisas vive na secção Operator do menu principal:
Vamos explorar duas vistas complementares:
- Operator → Dashboard — o teu painel OEE de alto nível com indicadores KPI em direto
- Operator → OEE → Downtime operator screen — uma análise detalhada de eventos de paragem, perdas e razões
Parte 1 — O teu painel OEE em direto
Abre Operator → Dashboard a partir do menu principal. Chegas ao OEE Dashboard — a vista geral da tua linha de produção.
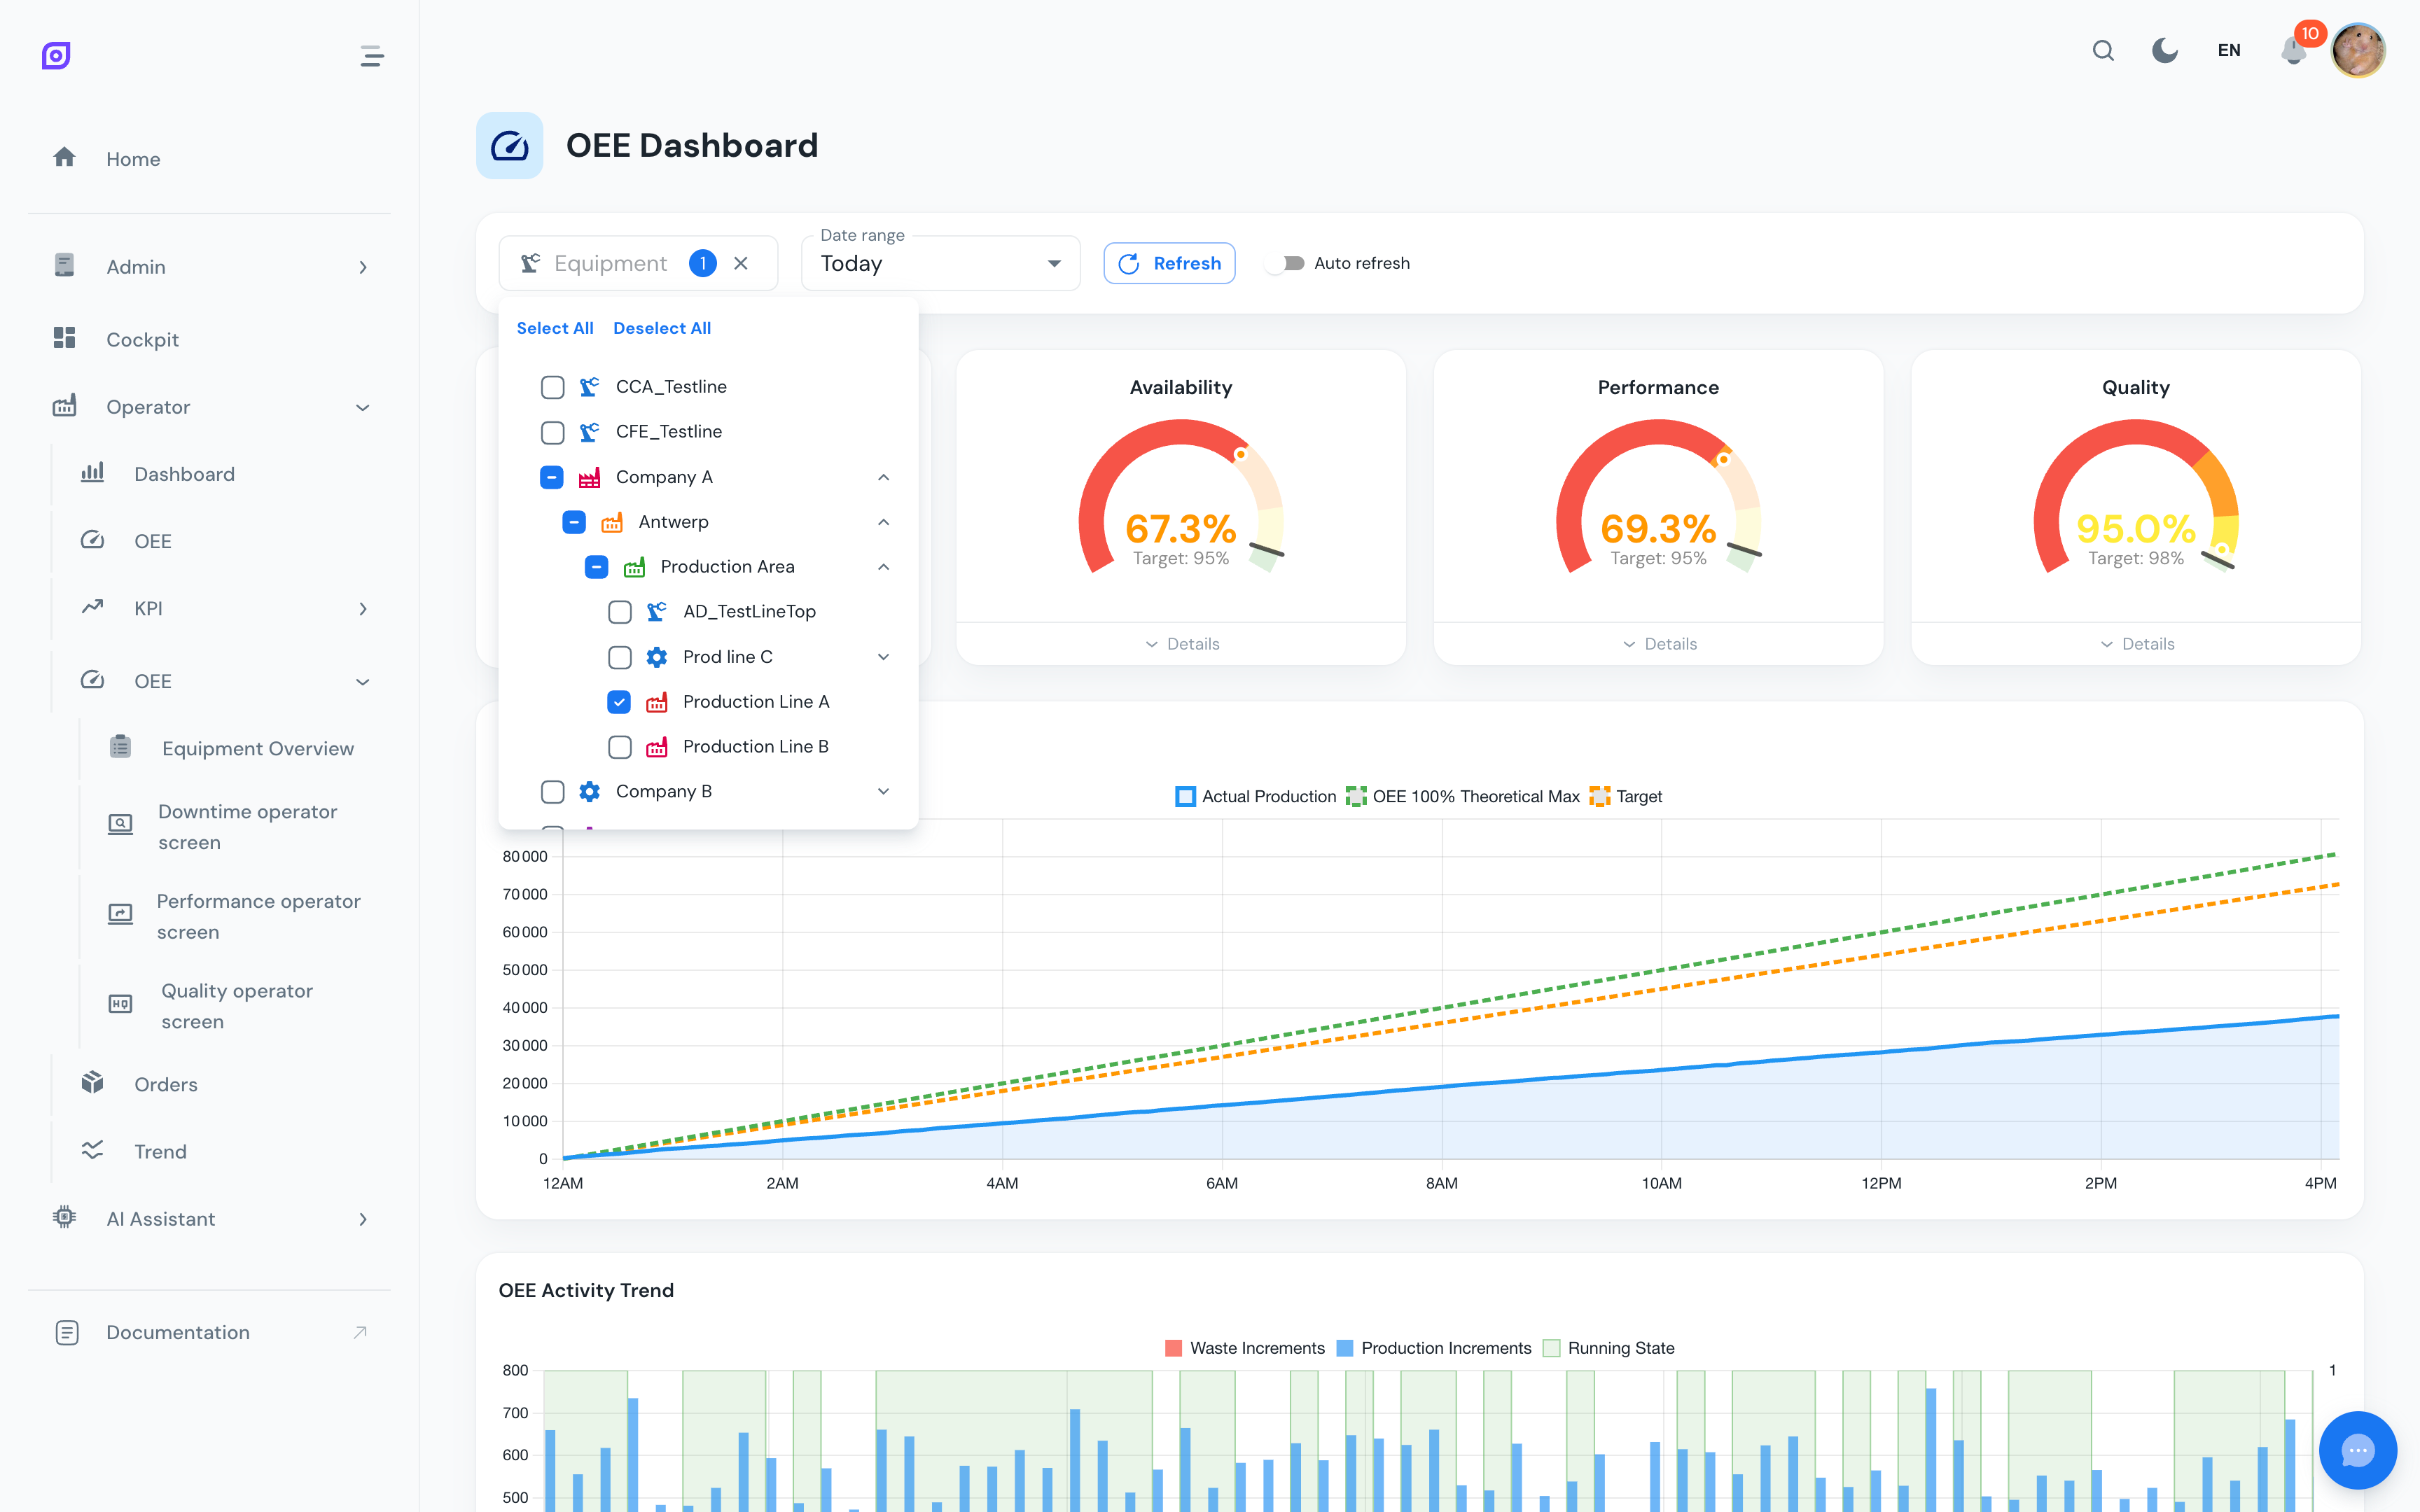
Passo 1 — Selecionar Production Line A
No topo do painel, clica no filtro Equipment e escolhe Production Line A na árvore hierárquica (Company > Antwerp > Production Area > Production Line A).
Passo 2 — Escolher um intervalo temporal
Usa o seletor Date range para escolher uma janela com produção recente — por exemplo Today, Last 24 hours ou Last week. O painel atualiza com os dados correspondentes.
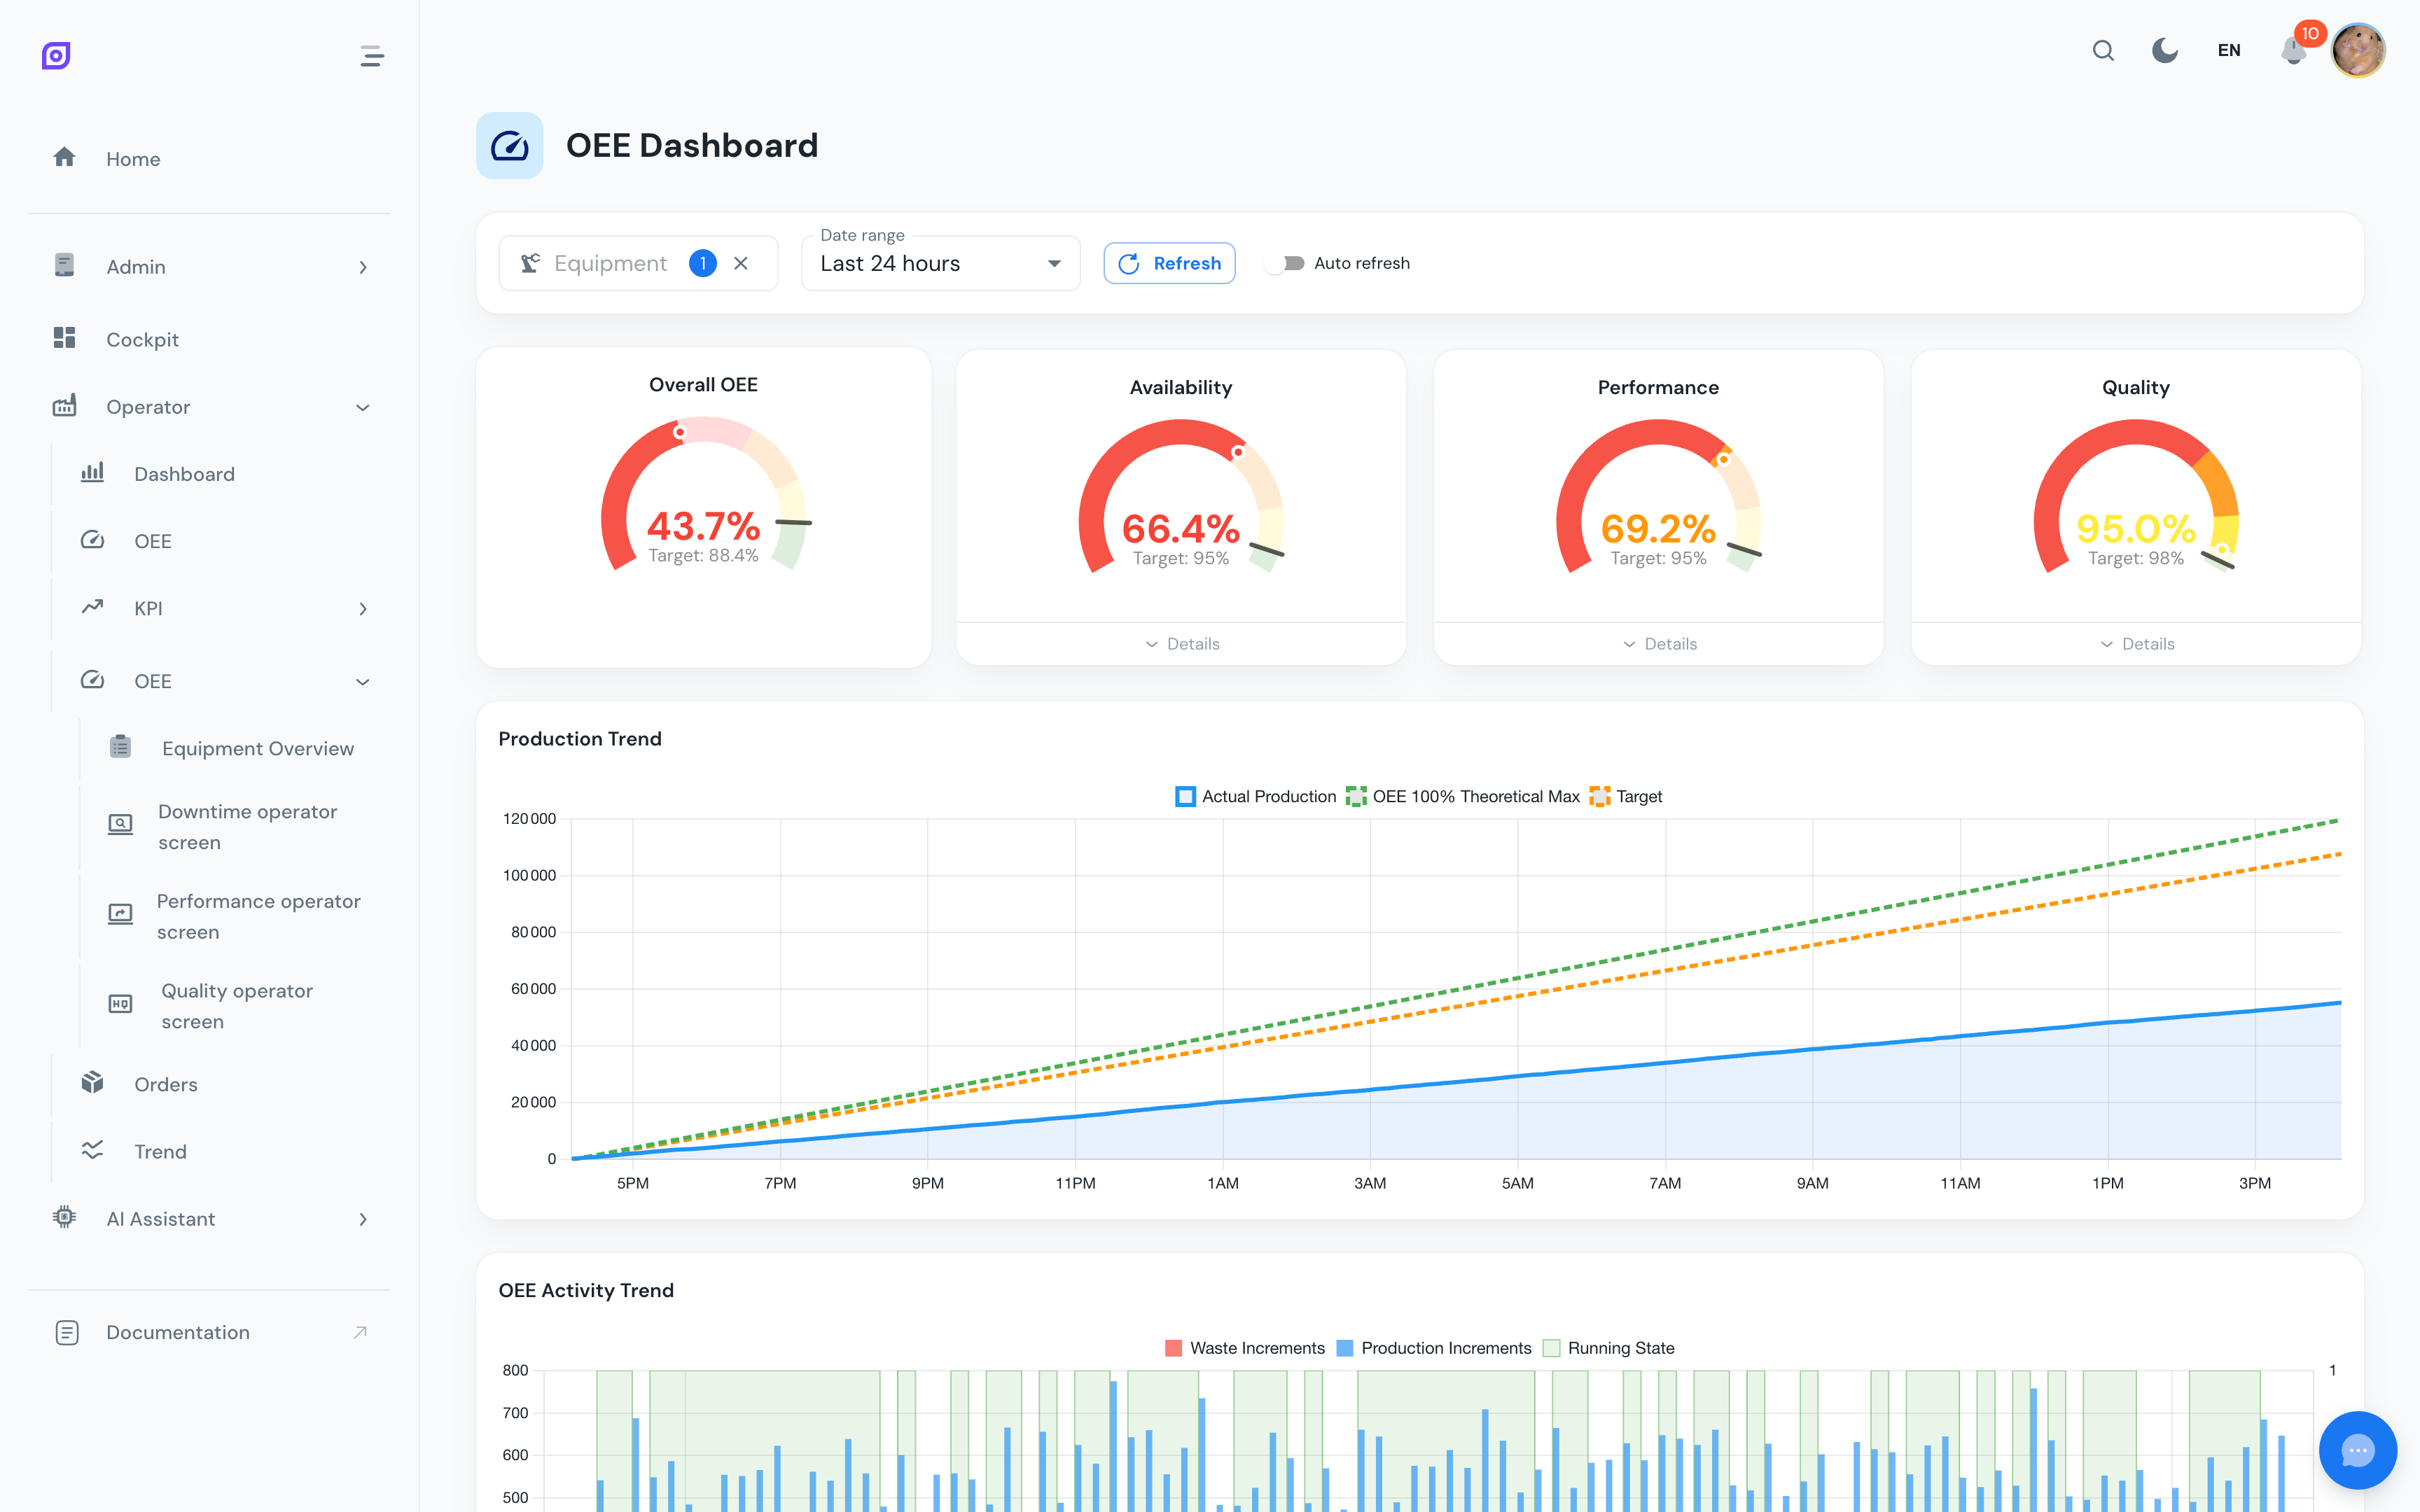
:::note Exemplo com dados live Os valores exatos que vês dependem da tua produção real. As capturas desta página são ilustrativas — usa-as como referência para as secções a esperar, não para números específicos. :::
Passo 3 — Ler os medidores KPI
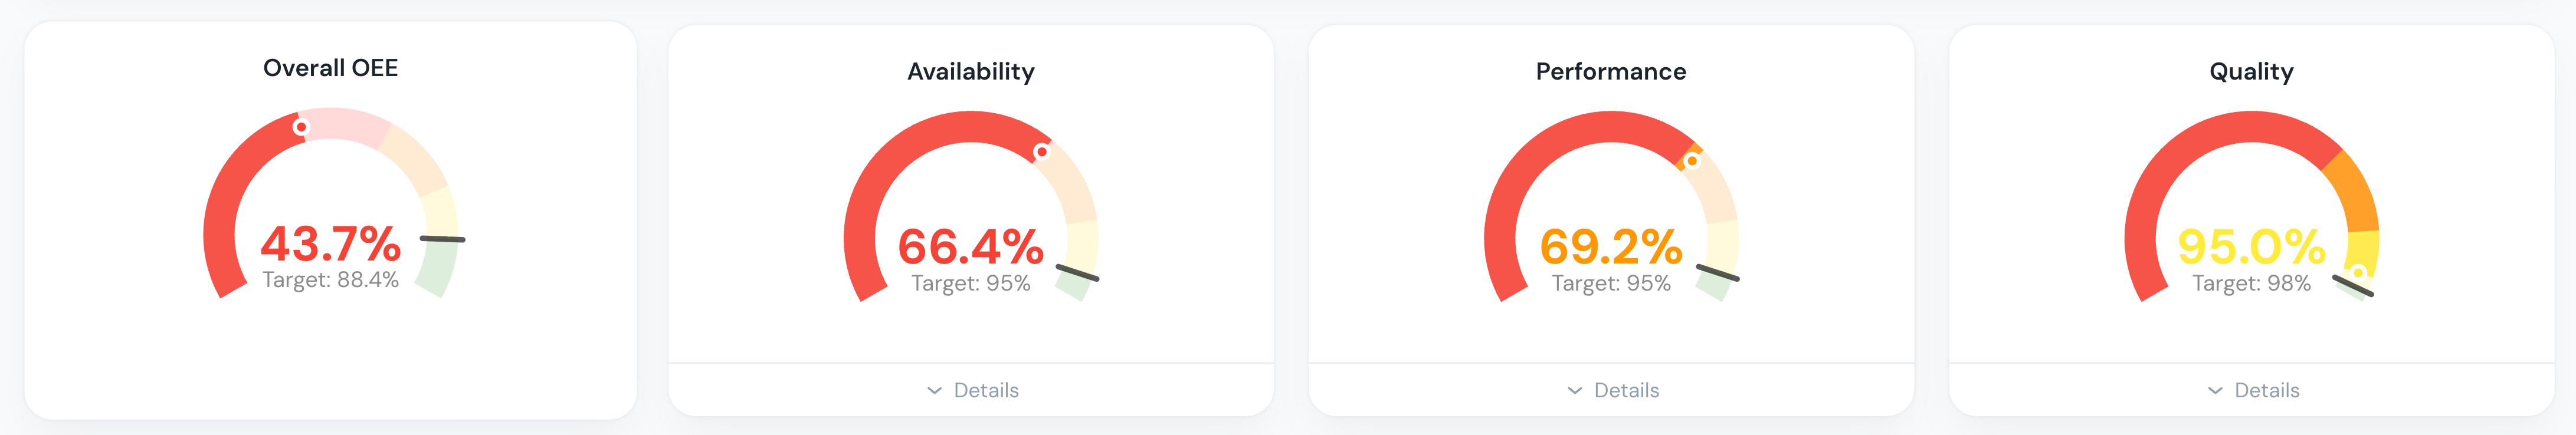
Os quatro medidores radiais no topo resumem a janela selecionada num relance:
| Medidor | Significado |
|---|---|
| Overall OEE | Pontuação global — que parte da tua capacidade planeada se transformou em bons produtos |
| Availability | Fração do tempo planeado em que a linha esteve realmente a funcionar |
| Performance | Quão próxima da velocidade nominal a linha andou quando estava em marcha |
| Quality | Fração das peças produzidas que passaram nos controlos de qualidade |
Cada medidor mostra também um Target (por exemplo "Target: 95 %"). O arco colorido compara o valor atual com o alvo — um sinal visual rápido do desvio.
Um único olhar a estes quatro números diz-te onde falhou (Disponibilidade baixa? Desempenho? Qualidade?) — sem teres de escarafunchar cada paragem.
Por baixo dos medidores, outros dois gráficos seguem o desempenho ao longo do tempo:
- Production Trend — a tua produção real comparada com o máximo teórico e o alvo
- OEE Activity Trend — estado de marcha e incrementos de refugo sobre a janela temporal
Parte 2 — Mergulhar nas paragens
O OEE Dashboard diz-te como a linha performou. Para entender porquê, abre Operator → OEE → Downtime operator screen. Esta vista foca-se totalmente na análise de paragens.
Top Loss Types & Top Downtime Reasons
Dois gráficos decompõem as causas das perdas:
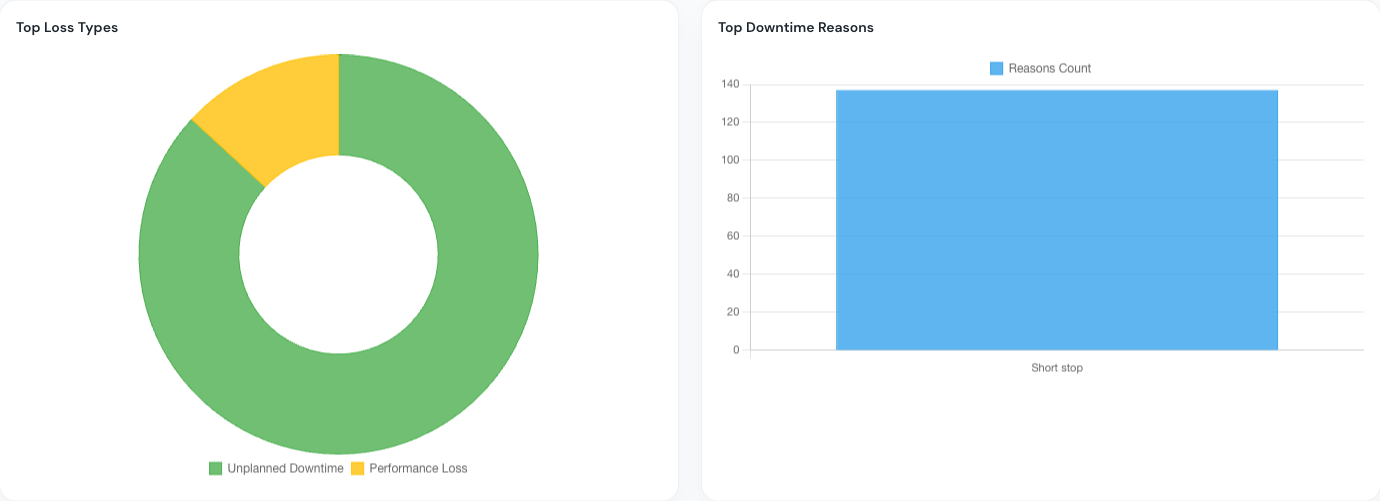
- Rosca Top Loss Types — agrupa as paragens por categoria (Unplanned Downtime, Planned Downtime, Performance Loss, Quality Loss, No Production Planned). Num relance vês que categoria te fez mais estragos.
- Barras Top Downtime Reasons — ordena as razões individuais da mais longa à mais curta. Esta ordenação chama-se análise de Pareto. As equipas de melhoria contínua usam-na para priorizar: resolve primeiro as maiores perdas — recuperas mais capacidade com menos esforço.
:::tip O princípio de Pareto em ação Na maioria das fábricas, tratar as top 2-3 razões recupera frequentemente 80 % do tempo perdido. Não precisas de resolver tudo — só as maiores perdas. :::
Downtime Timeline
Por baixo dos gráficos, a Downtime Timeline mostra a janela selecionada cronologicamente como barras horizontais, uma linha por equipamento. Cada barra representa um período, com código de cor pelo estado:
- 🟢 Verde — Em marcha (a produzir peças boas)
- 🔴 Vermelho — Paragem não planeada (avarias, bloqueios)
- 🔵 Azul — Paragem planeada (mudanças, limpeza)
- 🟡 Amarelo — Paragem menor (interrupções breves com menos de 2 minutos)
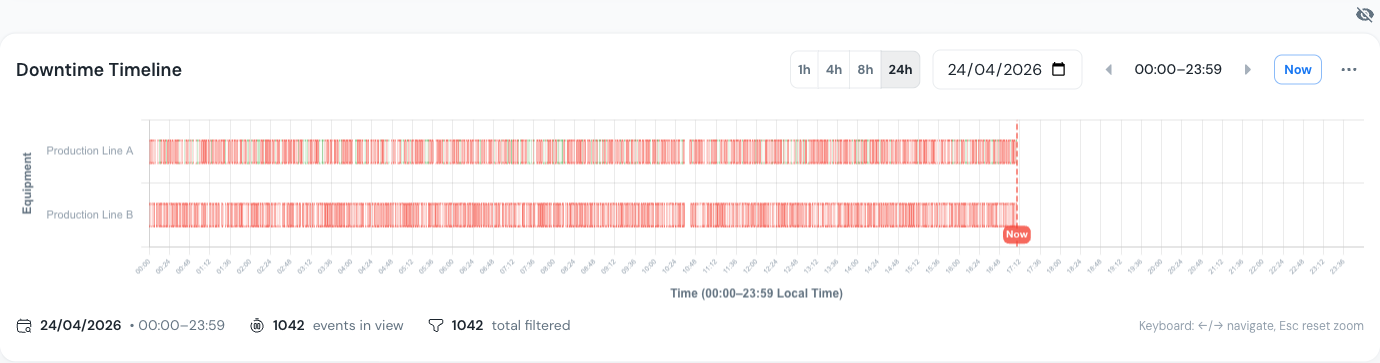
Clica em qualquer segmento colorido para ver os detalhes do evento — hora de início/fim, duração, razão, categoria de perda e se um operador o validou. Usa os botões de zoom 1h / 4h / 8h / 24h ou o seletor de data para focar um período específico.
Por baixo da timeline, a tabela Downtime Events lista cada evento individualmente — útil para validar razões em lote ou exportar os dados.
:::warning A validação é fundamental Cada evento de paragem deve ser validado — um operador regista a razão de cada paragem à medida que acontece. É a chave para um OEE de confiança: se as paragens não forem justificadas, os números não significam nada. O KPI Validation Rate no topo indica a fração de eventos com razão atribuída. :::
O que melhorarias?
Voltemos ao exemplo pedagógico (Disponibilidade 61,7 %, Desempenho 91,9 %, Qualidade 94,1 %, OEE 53,3 %). Se fosses o responsável de produção, onde investirias?
- A correia partiu por 8 minutos — é uma avaria recorrente? Devias planear manutenção preventiva? Talvez a correia esteja envelhecida e deva ser substituída antes de partir de novo.
- A mudança demorou 12 minutos — a metodologia SMED poderia reduzi-la para 5 minutos? Só isso recuperaria 7 minutos de produção — quase 12 % da hora.
- 4 peças rejeitadas — problema de calibração? Defeito de matéria-prima? Pode um controlo a montante detetá-lo mais cedo?
É assim que o OEE guia decisões. Não por intuição — por dados. Sabes exatamente para onde foi o tempo e podes calcular o ROI de cada melhoria antes de investir.
No nosso exemplo, resolver a avaria da correia e a mudança levaria o OEE de 53,3 % para mais de 80 % — um ganho enorme com apenas duas correções.
A vista geral
Uma hora numa linha é só o ponto de partida. A força do OEE revela-se ao longo do tempo e entre equipamentos:
- Ao longo de dias e semanas, surgem padrões. As manhãs de segunda são consistentemente piores? O turno da noite supera o do dia? Há correlação entre uma receita e mais refugo?
- Entre equipamentos, as comparações tornam-se acionáveis. A Line B anda melhor que a Line A? Se sim, o que difere — plano de manutenção, formação de operadores, fornecedor de matéria?
- O Cockpit permite construir painéis à medida para cada vista: um ecrã para o supervisor de turno, outro para o responsável de fábrica, um terceiro para a manutenção. Cada papel vê os dados que lhe importam.
Nos bastidores, os dados fluem por um pipeline simples:
Os sensores no chão de fábrica enviam sinais (máquina em marcha, peça produzida, peça rejeitada). Esses sinais são recolhidos, guardados numa base de dados de séries temporais e disponibilizados em painéis. O OpSee cobre toda a cadeia — do sinal ao insight.
E a seguir?
Agora que tens as bases, aqui estão os próximos passos consoante os teus objetivos:
| O teu objetivo | Para onde ir |
|---|---|
| Aprofundar a teoria OEE | Fundamentos OEE |
| Aprender a hierarquia de equipamentos (ISA-95) | Modelo de Equipment |
| Construir o teu próprio Cockpit | Vista Geral do Cockpit |
| Configurar os equipamentos da tua fábrica | Equipment |
| Configurar o tracking OEE | Configuração OEE |
| Entender toda a arquitetura | Arquitetura |
Relacionado
- Fundamentos de OEE — a teoria por detrás de cada métrica desta visita
- Visão geral do Cockpit — cria o teu primeiro painel personalizado
- Glossário — definições de todos os termos-chave do OpSee