O que é um MES?
O problema: voar às cegas
Imagine gerenciar uma fábrica onde:
- Um operador anota os eventos de tempo de inatividade no papel ou em Excel. Quando um gerente vê o relatório, já é a próxima semana.
- Uma máquina está rodando 20% mais lenta do que o esperado há três dias, mas ninguém percebeu porque não há monitoramento em tempo real.
- Dois turnos produzem o mesmo produto na mesma linha, mas um turno produz consistentemente 30% a mais, e ninguém sabe por quê.
- Um problema de qualidade causou 500 peças defeituosas antes que alguém percebesse, porque os dados de inspeção não estavam conectados aos dados de produção.
É assim que a manufatura se parece sem um MES. As decisões são baseadas em intuição, os relatórios chegam tarde demais e os problemas são descobertos depois que o estrago já foi feito.
A solução: um MES
Um MES (Manufacturing Execution System) é um software que fica no chão de fábrica e conecta máquinas, operadores e gerentes em tempo real.
Pense desta forma:
| Sem MES | Com MES |
|---|---|
| Registros em papel e Excel | Painéis digitais em tempo real |
| "Acho que tivemos cerca de 2 horas de tempo de inatividade" | "Tivemos 1h 47min de tempo de inatividade em 12 eventos" |
| Problemas detectados dias depois | Problemas visíveis em segundos |
| Sem dados para comparar turnos ou linhas | Comparação de desempenho lado a lado |
| Conhecimento tribal ("pergunta ao Jean, ele sabe") | Dados estruturados acessíveis a todos |
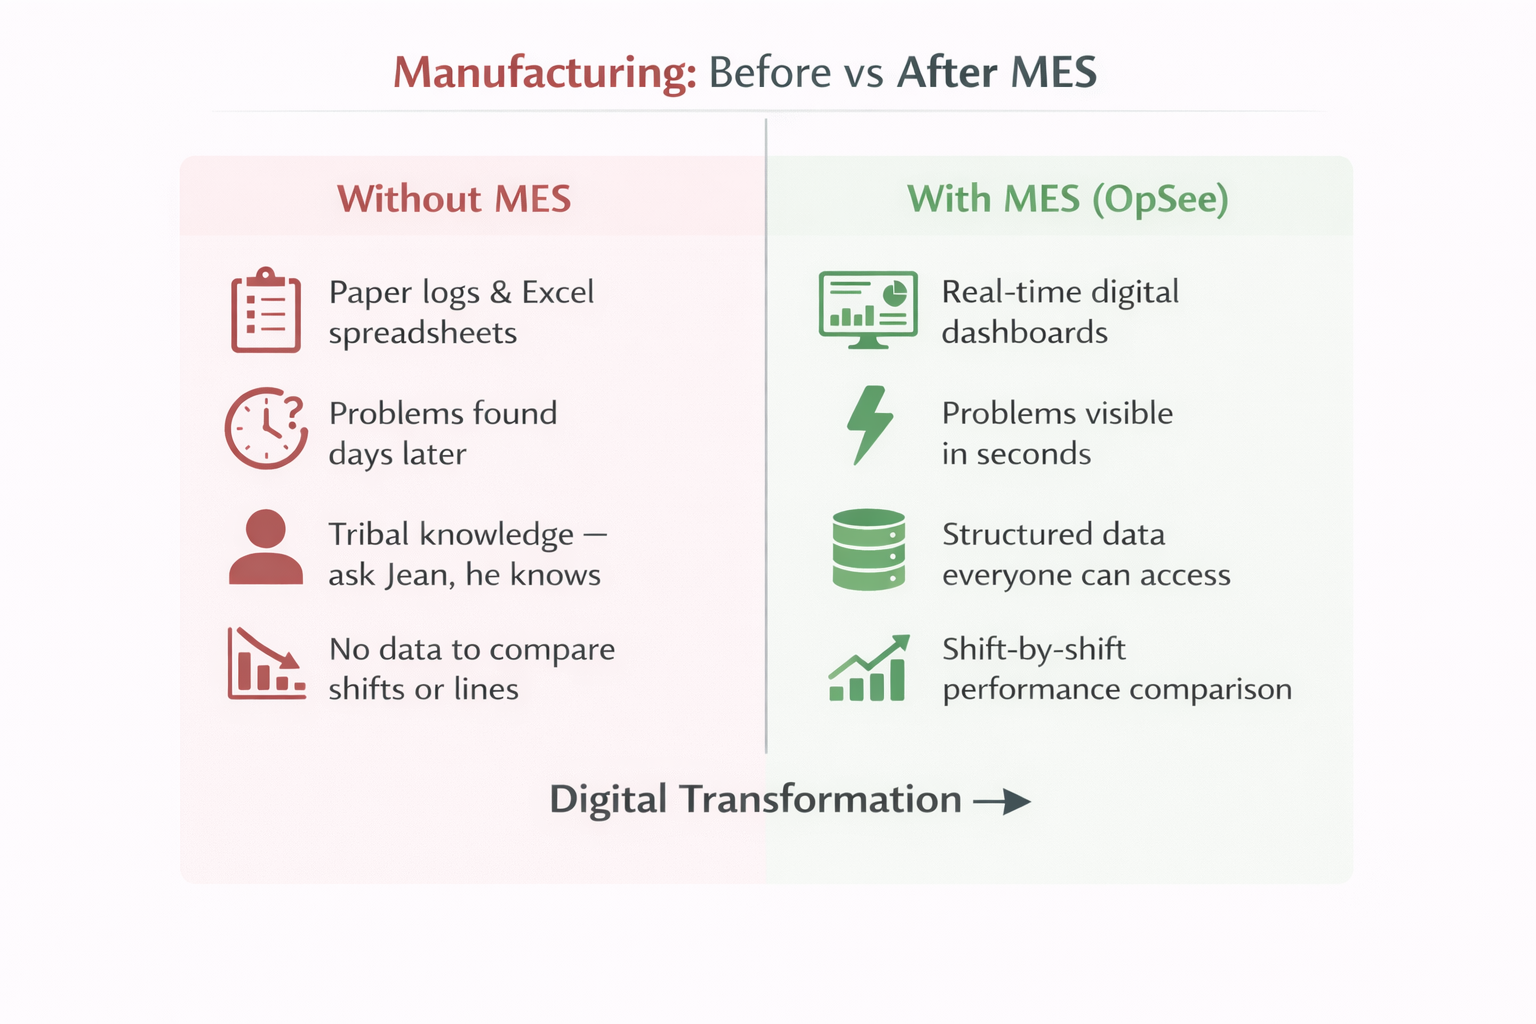 A transformação que um MES traz para as operações de manufatura.
:::info Em uma frase Um MES digitaliza o chão de fábrica. Ele captura o que acontece em cada máquina, em tempo real, e transforma isso em dados acionáveis para todos, desde o operador até o diretor da planta. :::
O que faz um MES?
Um MES é uma ampla espinha dorsal operacional. É muito mais do que rastreamento de OEE. A referência internacional é o modelo funcional MESA-11 (MESA International, 1997), refinado pela norma ISA-95 (Parte 3, gestão de operações de manufatura). Juntos, descrevem onze áreas funcionais essenciais que se espera que todo MES completo cubra, além de extensões modernas para indústrias batch, agendamento e instruções de trabalho digitais.
As onze áreas funcionais (MESA-11)
| # | Área funcional | O que faz | Exemplo concreto |
|---|---|---|---|
| 1 | Alocação e estado de recursos | Acompanha a disponibilidade e o estado de equipamentos, ferramentas, materiais e pessoal | "Filler #3 está rodando, Filler #4 está em troca, o inspetor de QC está na Linha 2" |
| 2 | Agendamento de operações | Sequencia e prioriza a produção a nível de máquina (agendamento detalhado, capacidade finita) | "Execute a Ordem A na Linha 1 das 06:00 às 11:30, depois 30 min de troca, depois Ordem B até as 18:00" |
| 3 | Despacho de unidades de produção | Envia ordens de trabalho, tarefas e instruções para operadores e equipamentos em tempo real | "Operador da Linha 1, sua próxima tarefa é a Ordem #4729: produzir 5000 unidades do Produto X" |
| 4 | Controlo de documentos | Gerencia SOPs, instruções de trabalho, desenhos, certificações e documentos de qualidade na estação do operador | "Passo 4 do procedimento: apertar a 25 Nm. Toque na imagem para ampliar." |
| 5 | Coleta e aquisição de dados | Extrai dados de PLCs, sensores e operadores em tempo real e os armazena em um único local | "A cada segundo: temperatura, pressão, velocidade, contador de cada máquina" |
| 6 | Gestão de pessoal | Acompanha operadores, turnos, habilidades, treinamento e tempo dedicado às tarefas | "A Equipe A está atribuída à Linha 1, turno da manhã. Marie está qualificada para a Linha 1 e Linha 2." |
| 7 | Gestão da qualidade | Registra inspeções, defeitos, não conformidades e controle estatístico de processo (SPC) | "Batch 2847 teve 12 rejeições na estação 4. Causa raiz: temperatura fora da tolerância." |
| 8 | Gestão de processos | Monitora a execução, alarmes, desvios e impõe limites de processo | "Linha 2 parada: pressão excedeu 5,2 bar. Pausa automática, alarme enviado ao supervisor." |
| 9 | Gestão da manutenção | Agenda manutenção preventiva, rastreia reparos e vincula falhas ao histórico do equipamento | "Manutenção da cabeça de filler #3 prevista em 50 horas de operação. Última falha: rolamento substituído há 4 meses." |
| 10 | Rastreamento e genealogia do produto | Rastreia cada unidade ou batch desde a matéria-prima até a entrega (rastreabilidade completa para frente e para trás) | "A garrafa #847291 foi enchida do Tank 3, lote R-245, na Linha 1, por Marie, às 14:32." |
| 11 | Análise de desempenho | Calcula OEE, KPIs, tendências, painéis e relatórios para gerentes e melhoria contínua | "OEE da Linha 2 esta semana: 71,4%. Maior perda: tempo de inatividade não planeado, 18% do tempo planeado." |
Gestão de batch e receitas (ISA-88)
Para indústrias batch (alimentos, bebidas, farmacêuticos, químicos, cosméticos), um MES também cobre um conjunto dedicado de capacidades definido pela norma ISA-88:
- Gestão de receitas: receitas mestras, receitas de site e receitas de controle que vinculam uma receita a um trem de equipamentos específico
- Fórmulas e parâmetros: ingredientes, proporções, setpoints (temperatura, pressão, tempo de mistura), variantes por equipamento
- Execução de batch: iniciar, pausar, concluir batches; registrar valores reais fase por fase; gerenciar divisões, mesclagens e re-execuções
- Requisitos de equipamento: garantir que uma receita rode apenas em equipamento que atenda às suas restrições (capacidade, materiais de contato, estado de limpeza)
- Regras de troca: o que precisa ser limpo ou reconfigurado entre dois batches consecutivos (alérgeno-para-alérgeno, cor-para-cor, produto-para-produto)
Extensões modernas
Além do MESA-11 e ISA-88, as plataformas MES modernas tipicamente se estendem para:
- Agendamento avançado (APS): planeamento de capacidade finita, cenários what-if, quadros de Gantt drag-and-drop
- Instruções de trabalho digitais: SOPs passo a passo na tela do operador, com imagens, vídeos e assinatura eletrônica
- Energia e sustentabilidade: rastreio de energia por unidade, consumo de água, ar comprimido, taxa de sucata
- WIP (work-in-progress): onde cada unidade está agora na planta, em tempo real
- Integração ERP: receber ordens de produção do ERP, devolver os valores reais (unidades boas, sucata, tempo de inatividade, OEE)
:::tip Por que o OEE é frequentemente o primeiro foco? Na prática, o OEE é frequentemente a primeira capacidade MES que as empresas implementam. Há boas razões: o OEE é o KPI de manufatura mais universal, produz resultados visíveis em poucas semanas e requer os dados mais simples, ou seja, estado da máquina, velocidade e contagens de qualidade.
Mas o OEE é a porta de entrada, não o destino. Um MES completo cobre as onze áreas funcionais acima, além da execução de batch, agendamento, instruções de trabalho, rastreabilidade e integração ERP. Uma vez que o OEE esteja implementado e a base de dados construída, as outras capacidades acompanham à medida que a espinha dorsal operacional amadurece.
Se você lembrar de uma única coisa desta página: um MES é um sistema amplo, e o OEE é apenas uma de suas muitas funções. :::
Onde se encaixa um MES?
Um MES fica entre o chão de fábrica (máquinas, sensores, PLCs) e os sistemas de negócios (ERP, finanças, planeamento):
- O ERP diz ao MES: "precisamos de 5000 unidades do Produto X até sexta-feira"
- O MES diz ao chão de fábrica: "executar a Receita X na Linha 1 com estes parâmetros"
- O chão de fábrica diz ao MES: "máquina parou às 14:32, temperatura é 85,2°C, 3247 unidades produzidas"
- O MES diz ao ERP: "ordem concluída, 4985 unidades boas, OEE foi 78,3%"
:::tip A ponte Um MES é a ponte entre o mundo físico (máquinas) e o mundo digital (sistemas de negócios). Sem ele, há um ponto cego entre "o que planeamos" e "o que realmente aconteceu". :::
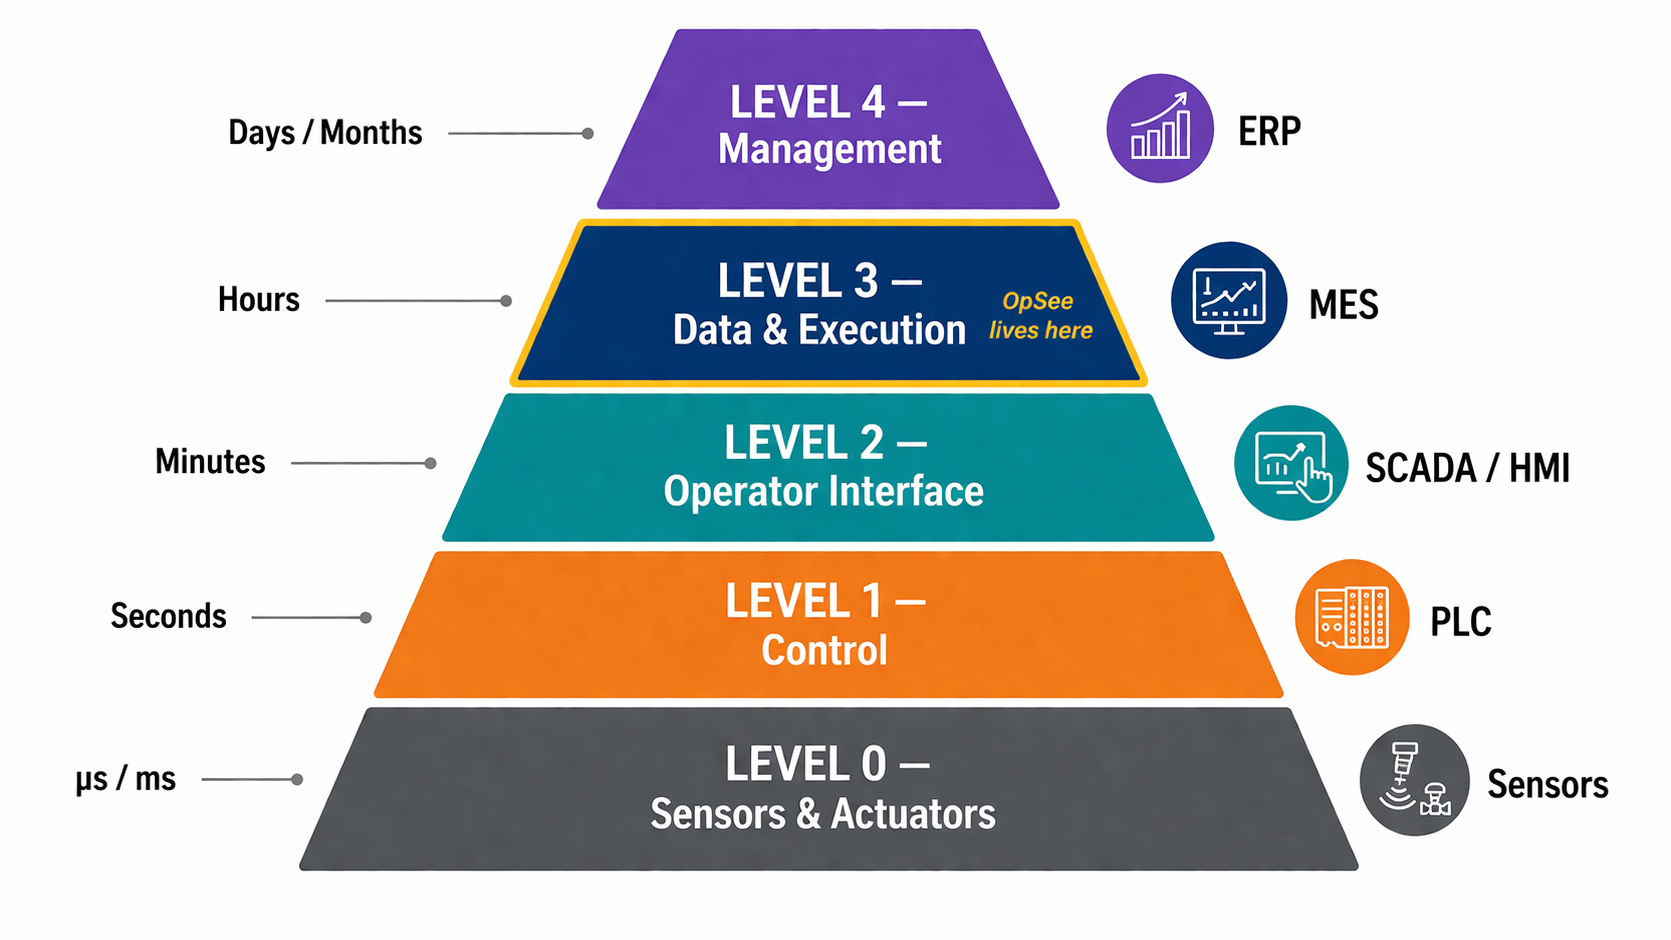
Um dia típico com um MES
Eis como é um dia típico em uma fábrica equipada com um MES. Observe como múltiplas capacidades MES, não apenas o OEE, trabalham juntas a cada minuto de cada turno.
06:00: o turno da manhã começa. O painel do MES mostra o OEE da planta de ontem: 71,4%. A maior perda foi tempo de inatividade não planeado na Linha 2. (análise de desempenho)
07:15: a Linha 2 para. A camada de coleta de dados detecta a parada em segundos e cria um evento de tempo de inatividade na linha do tempo. O operador abre o MES em um tablet de chão de fábrica, vê o evento e seleciona uma razão: "Falta de material, aguardando entrega de resina."
09:30: a supervisora abre o painel de análise de desempenho e vê que a Linha 2 está parada há 2h15. Ela usa o MES para realocar o operador para a Linha 1 enquanto isso, e liga para a logística para acelerar a entrega. (alocação de recursos)
11:00: a resina chega. O MES despacha a próxima ordem de produção para a Linha 2. O operador segue as instruções de trabalho exibidas no tablet para configurar a linha. A gestão de processos monitora a reinicialização e dispara um alarme se algum setpoint desviar.
14:00: o gerente da planta revisa os painéis de análise de desempenho. Ele vê a tendência de OEE desta semana, as 5 principais razões de tempo de inatividade, e que o problema de falta de material da Linha 2 é recorrente. Ele agenda uma reunião com a logística para resolver a causa raiz.
21:30: fim do turno. Rastreamento e genealogia do produto registram que 4985 unidades boas foram produzidas na Linha 2, rastreadas até o lote de matéria-prima R-245, pela equipe da manhã. O MES envia os valores reais de volta ao ERP, que atualiza o inventário e o cumprimento de pedidos.
Todo este fluxo acontece em tempo real, em uma única plataforma, com zero papel. Ele ilustra como um MES orquestra muitas capacidades, desde a coleta de dados até a genealogia e de volta para os sistemas de negócios.
Próximos passos
Agora que você entende o que é um MES, mergulhe nos conceitos centrais:
- OEE Fundamentals: a métrica nº 1 na manufatura e um ponto de entrada típico no MES
- Equipment Model (ISA-95): como descrever a estrutura da sua fábrica
- Batch Model (ISA-88): como descrever seus processos de manufatura e receitas
- Data Flow: como os dados se movem de sensores para painéis
- Glossary: definições de todos os termos-chave
Pré-requisitos
- Introduction: a visão geral do OpSee
Relacionado
- OEE Fundamentals: a métrica mais frequentemente implementada primeiro em uma jornada MES
- Equipment Model (ISA-95): a hierarquia de equipamentos ISA-95 em detalhe
- Batch Model (ISA-88): o modelo de batch e receita ISA-88
- Data Flow: como os dados se movem dos sensores para o MES
- Glossary: definições para MES, MESA-11, SCADA, PLC, ERP, ISA-95, ISA-88 e mais