As Seis Grandes Perdas
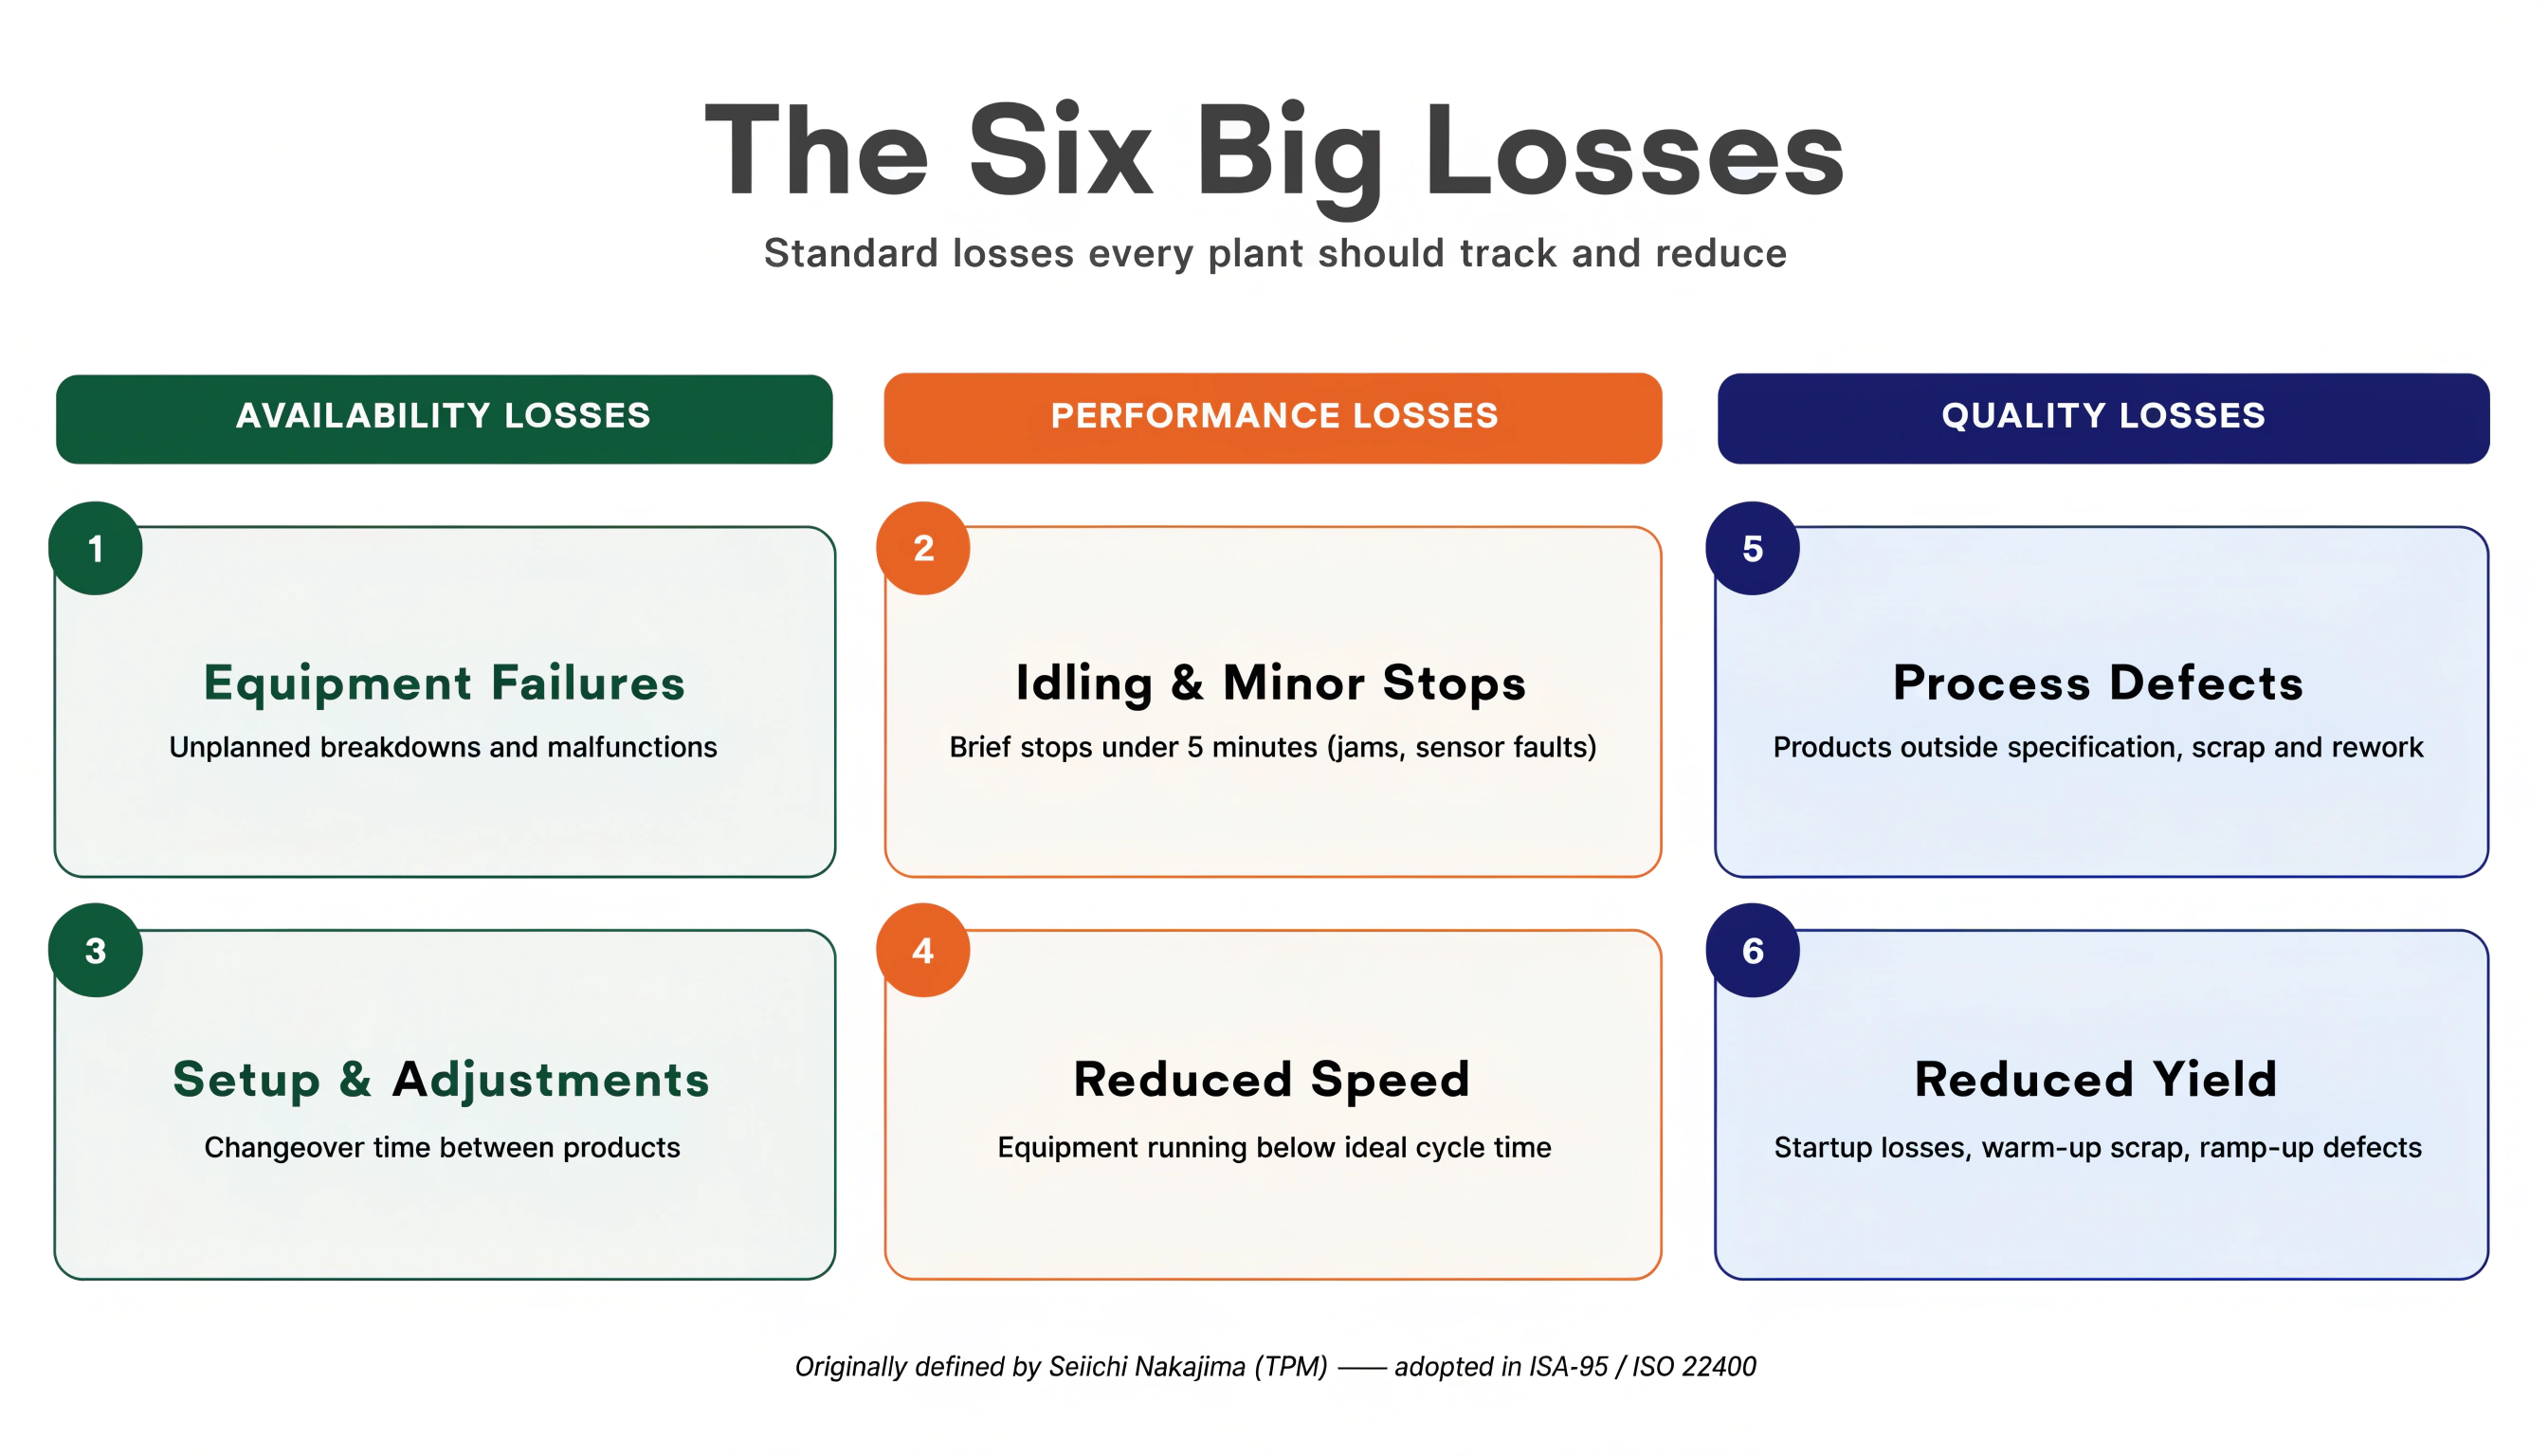
O framework das Seis Grandes Perdas foi desenvolvido por Seiichi Nakajima como parte da Manutenção Produtiva Total (TPM). Ele identifica as seis causas mais comuns de ineficiência manufatureira e mapeia cada uma para um dos três fatores de OEE (Disponibilidade, Desempenho, Qualidade).
Compreender as Seis Grandes Perdas não é apenas teórico — informa onde procurar quando seu OEE está abaixo da meta.
Por que Seis Perdas?
OEE fornece uma pontuação — digamos, 68%. Mas esse número por si só não informa o que corrigir. As Seis Grandes Perdas fornecem a taxonomia: cada ponto de OEE que você perde pode ser rastreado de volta para uma dessas seis categorias raiz.
Perdas de Disponibilidade
Perdas de disponibilidade reduzem o tempo que o equipamento está realmente funcionando.
Disponibilidade = Tempo de Funcionamento / Tempo de Produção Planejado
Perda 1 — Falha do Equipamento (Paradas Não Planejadas)
O que é: Qualquer parada não planejada causada por falha de máquina, falha de componente, dano de ferramenta ou manutenção não planejada.
Exemplos:
- Correia transportadora se quebra
- Motor superaquece e desliga
- Sistema hidráulico falha
- Sensor malfunction e para a linha
Como medir no OpSee: Toda parada não planejada cria um registro de disponibilidade. Atribua tipo de perda "Falha do Equipamento" (ou equivalente na sua árvore de razões). O Painel de Inatividade mostra inatividade total não planejada por razão.
Como reduzir:
- Cronogramas de manutenção preventiva (substitua peças desgastadas antes da falha)
- Manutenção preditiva (monitore vibração, temperatura, consumo de corrente para detectar falhas cedo)
- Análise de causa raiz em falhas recorrentes
:::tip O #1 assassino de OEE na maioria das fábricas Falha do equipamento é tipicamente o maior contribuidor único para perda de OEE em plantas novas ao rastreamento sistemático. Mesmo se sua disponibilidade for "boa", investigue qualquer parada não planejada durando mais de 5 minutos — as causas são frequentemente evitáveis. :::
Perda 2 — Setup e Ajustes (Paradas Planejadas)
O que é: Inatividade planejada para changeovers, setup, aquecimento, calibração e manutenção aprovada durante tempo de produção.
Exemplos:
- Changeover de produto (limpeza, mudança de formato, mudança de receita)
- Substituição de ferramenta após uma execução de produção
- Pausa do operador durante tempo de produção planejado
- Calibração de sistemas de medição
Como medir no OpSee: Atribua tipo de perda "Changeover" ou "Manutenção Planejada" a esses eventos. O Painel de OEE separa paradas planejadas de não planejadas.
Como reduzir:
- SMED (Single-Minute Exchange of Die): reduza tempo de changeover convertendo setup interno para setup externo
- Padronize procedimentos de changeover
- Use parâmetros de receita no OpSee para pré-configurar definições de equipamento
:::info Paradas planejadas ainda afetam OEE Paradas planejadas reduzem a Disponibilidade — a meta não é eliminá-las, mas minimizar sua duração. Um changeover de 45 minutos reduzido para 20 minutos economiza 25 minutos de capacidade produtiva a cada execução. :::
Perdas de Desempenho
Perdas de desempenho reduzem a velocidade na qual o equipamento funciona durante o tempo de produção planejado.
Desempenho = (Tempo de Ciclo Ideal × Total de Peças) / Tempo de Funcionamento
Perda 3 — Idle e Paradas Menores (Paradas Curtas)
O que é: Interrupções curtas (tipicamente menos de 5 minutos) onde a máquina para e um operador a reinicia sem intervenção formal de manutenção.
Exemplos:
- Um pacote fica preso no transportador — removido em 30 segundos
- Um sensor dispara falsamente e para a linha — redefinido em 1 minuto
- Um componente precisa de ajuste a cada 20 ciclos
- Reabastecimento de material (hopper vazio)
Por que são perigosas: Cada parada menor dura apenas segundos ou minutos, mas se acontecerem 50 vezes por turno, a perda cumulativa pode ser enorme — e frequentemente são invisíveis em logs de papel porque os operadores não as registram como "inatividade".
Como medir no OpSee: Configure um limiar de parada curta (ex.: < 5 minutos). O sistema captura todas as paradas, incluindo micro-paradas. Analise a linha do tempo e filtre por duração.
Como reduzir:
- Identifique qual etapa específica causa a maioria das paradas menores (análise de Pareto por razão)
- Verifique confiabilidade e alinhamento de sensores
- Verifique se os sistemas de alimentação de material estão adequadamente dimensionados
Perda 4 — Velocidade Reduzida (Perdas de Velocidade)
O que é: Equipamento funcionando consistentemente abaixo de seu tempo de ciclo ideal (capacidade nominal), mesmo sem parar.
Exemplos:
- Enchedor nominal 100 garrafas/min apenas atinge 78 garrafas/min devido a bicos desgastados
- Operador deliberadamente funcionando mais lentamente para evitar entupimentos
- Equipamento funcionando em "modo seguro" após quase acidente
Por que é difícil detectar: A máquina está funcionando. Operadores e gerentes podem não notar a perda de velocidade sem medição sistemática.
Como medir no OpSee: OpSee calcula Desempenho usando o tempo de ciclo ideal configurado nas definições de OEE. Qualquer lacuna entre velocidade ideal e real aparece como uma perda de Desempenho.
Como reduzir:
- Compare tempo de ciclo atual com nominal ou máximo teórico
- Verifique componentes desgastados que reduzem a throughput
- Analise treinamento de operadores (redução de velocidade não intencional)
Perdas de Qualidade
Perdas de qualidade reduzem o percentual de produtos que atendem às especificações.
Qualidade = Peças Boas / Total de Peças
Perda 5 — Defeitos de Processo (Rejeições de Produção)
O que é: Produtos defeituosos ou fora de especificação produzidos durante produção estável (estado estacionário).
Exemplos:
- Alinhamento de rótulo incorreto devido a rolo aplicador desgastado
- Peso de enchimento incorreto devido à deriva de balança
- Arranhões na superfície devido ao desgaste da ferramenta
- Falhas de integridade de selagem em embalagem
Como medir no OpSee: Registre quantidades de defeito durante a produção. O fator de Qualidade de OEE é calculado a partir do total produzido vs. bom produzido.
Como reduzir:
- Controle estatístico de processo (SPC) para detectar drift cedo
- Calibração regular de sistemas de medição
- Substituição preventiva de ferramenta antes da taxa de defeito subir
Perda 6 — Rejeições de Startup (Perdas de Startup)
O que é: Produtos defeituosos produzidos durante a fase de startup, após um changeover, no início de um turno ou após uma parada.
Exemplos:
- Primeiras 20 garrafas após changeover têm níveis de enchimento incorretos enquanto máquina estabiliza
- Produtos produzidos durante aquecimento falham em verificações dimensionais
- Produtos no início de um lote não atendem requisitos de concentração
Como medir no OpSee: Capture contagens de defeito durante a janela de startup. Compare taxas de defeito para produção primeira hora vs. estado estacionário.
Como reduzir:
- Documente o número de rejeições de startup por tipo de changeover — defina uma meta
- Melhore procedimentos de changeover para reduzir tempo de estabilização
- Pré-aqueca ferramentas antes de reiniciar
De Perdas a Ação: O Loop de Melhoria de OEE
As Seis Grandes Perdas se tornam uma ferramenta de melhoria contínua quando você as vincula a um processo de análise estruturado:
- Medir: Use painéis OpSee para ver OEE dividido por Disponibilidade, Desempenho e Qualidade
- Identificar: Crie um Pareto de perdas — qual das seis é maior para seu equipamento?
- Causa Raiz: Use a árvore de razões para encontrar a causa específica dentro da categoria de perda
- Agir: Implemente contramedidas (manutenção, treinamento, mudança de processo)
- Rastrear: Monitore se a taxa de perda diminui nas próximas semanas
Usando OpSee para Análise das Seis Grandes Perdas
| Perda | Ferramenta OpSee | Onde procurar |
|---|---|---|
| Falha do Equipamento | Painel de Inatividade | Filtre por categoria de perda "Não Planejado" |
| Setup e Ajustes | Painel de Inatividade | Filtre por categoria de perda "Planejado" |
| Paradas Menores | Painel de Inatividade | Filtre por duração < 5 min |
| Velocidade Reduzida | Painel de OEE | Fator Desempenho + gráfico de tendência |
| Defeitos de Processo | OEE de Produção | Fator Qualidade + relatório de defeito |
| Rejeições de Startup | OEE de Produção | Fator Qualidade por hora do dia |
:::tip Comece com a maior perda Não tente combater todas as seis perdas simultaneamente. Classifique-as por tempo total ou impacto de custo, concentre-se na #1 perda por 4–6 semanas, depois mude para #2. Essa abordagem de "melhoria focada" (Kaizen) produz resultados mensuráveis e sustentáveis. :::
Pré-requisitos
- Fundamentos de OEE — entenda OEE antes de estudar as perdas
Próximos passos
- MTTR e MTBF — métricas mais profundas para análise de falha de equipamento
- Benchmarks de OEE — como seu OEE se compara aos alvos da indústria
Relacionados
- Configuração de OEE — configure categorias de perda e árvores de razões no OpSee
- Produção → Inatividade — analise inatividade por categoria de perda