Fundamentos do OEE
:::info Referência Rápida OEE = Disponibilidade x Desempenho x Qualidade
| Fator | Fórmula | Mede |
|---|---|---|
| Disponibilidade | Tempo de funcionamento / Tempo de produção planeado | Estava a funcionar? |
| Desempenho | (Tempo de ciclo ideal x Peças totais) / Tempo de funcionamento | Estava à velocidade máxima? |
| Qualidade | Peças boas / Peças totais | A produção era boa? |
Referências: 85%+ = Classe mundial | 60% = Típico | 40% = Sem rastreamento :::
O Que é o OEE?
OEE (Overall Equipment Effectiveness, Eficácia Global dos Equipamentos) é o padrão ouro para medir a produtividade industrial. Responde a uma pergunta simples: quanto do seu tempo de produção planeado é verdadeiramente produtivo?
Pense nisso como a eficiência de combustível de um carro: assim como os quilómetros por litro indicam com que eficiência o seu carro usa o combustível, o OEE indica com que eficiência a sua fábrica usa o tempo de produção agendado. Um OEE de 100% significa que está a fabricar apenas peças boas, o mais rápido possível, sem qualquer tempo de inatividade.
O OpSee é construído em torno do OEE. Cada módulo — desde a configuração de equipamentos até aos painéis de produção — alimenta ou consome dados de OEE.
Por Que o OEE é Importante?
Se nunca trabalhou com um MES (Sistema de Execução de Fabrico), veja porque o OEE é a métrica mais importante em qualquer fábrica:
- Visibilidade — Sem OEE, os problemas de produção são invisíveis. Os gestores dependem da intuição em vez de dados. O OEE dá-lhe um número para acompanhar, comparar e melhorar.
- Análise de causa raiz — O OEE divide as perdas em três categorias (disponibilidade, desempenho, qualidade), para que saiba onde concentrar os esforços de melhoria.
- Benchmarking — O OEE permite comparar turnos, linhas e plantas numa escala comum.
- Redução de custos — Cada ponto percentual de melhoria do OEE traduz-se diretamente em mais produção com os equipamentos existentes — sem comprar máquinas novas.
:::tip Impacto real Uma fábrica a funcionar a 60% de OEE que melhora para 75% de OEE ganha efetivamente 25% mais capacidade com os mesmos equipamentos. Isso pode significar milhões em despesas de capital evitadas. :::
A Fórmula do OEE
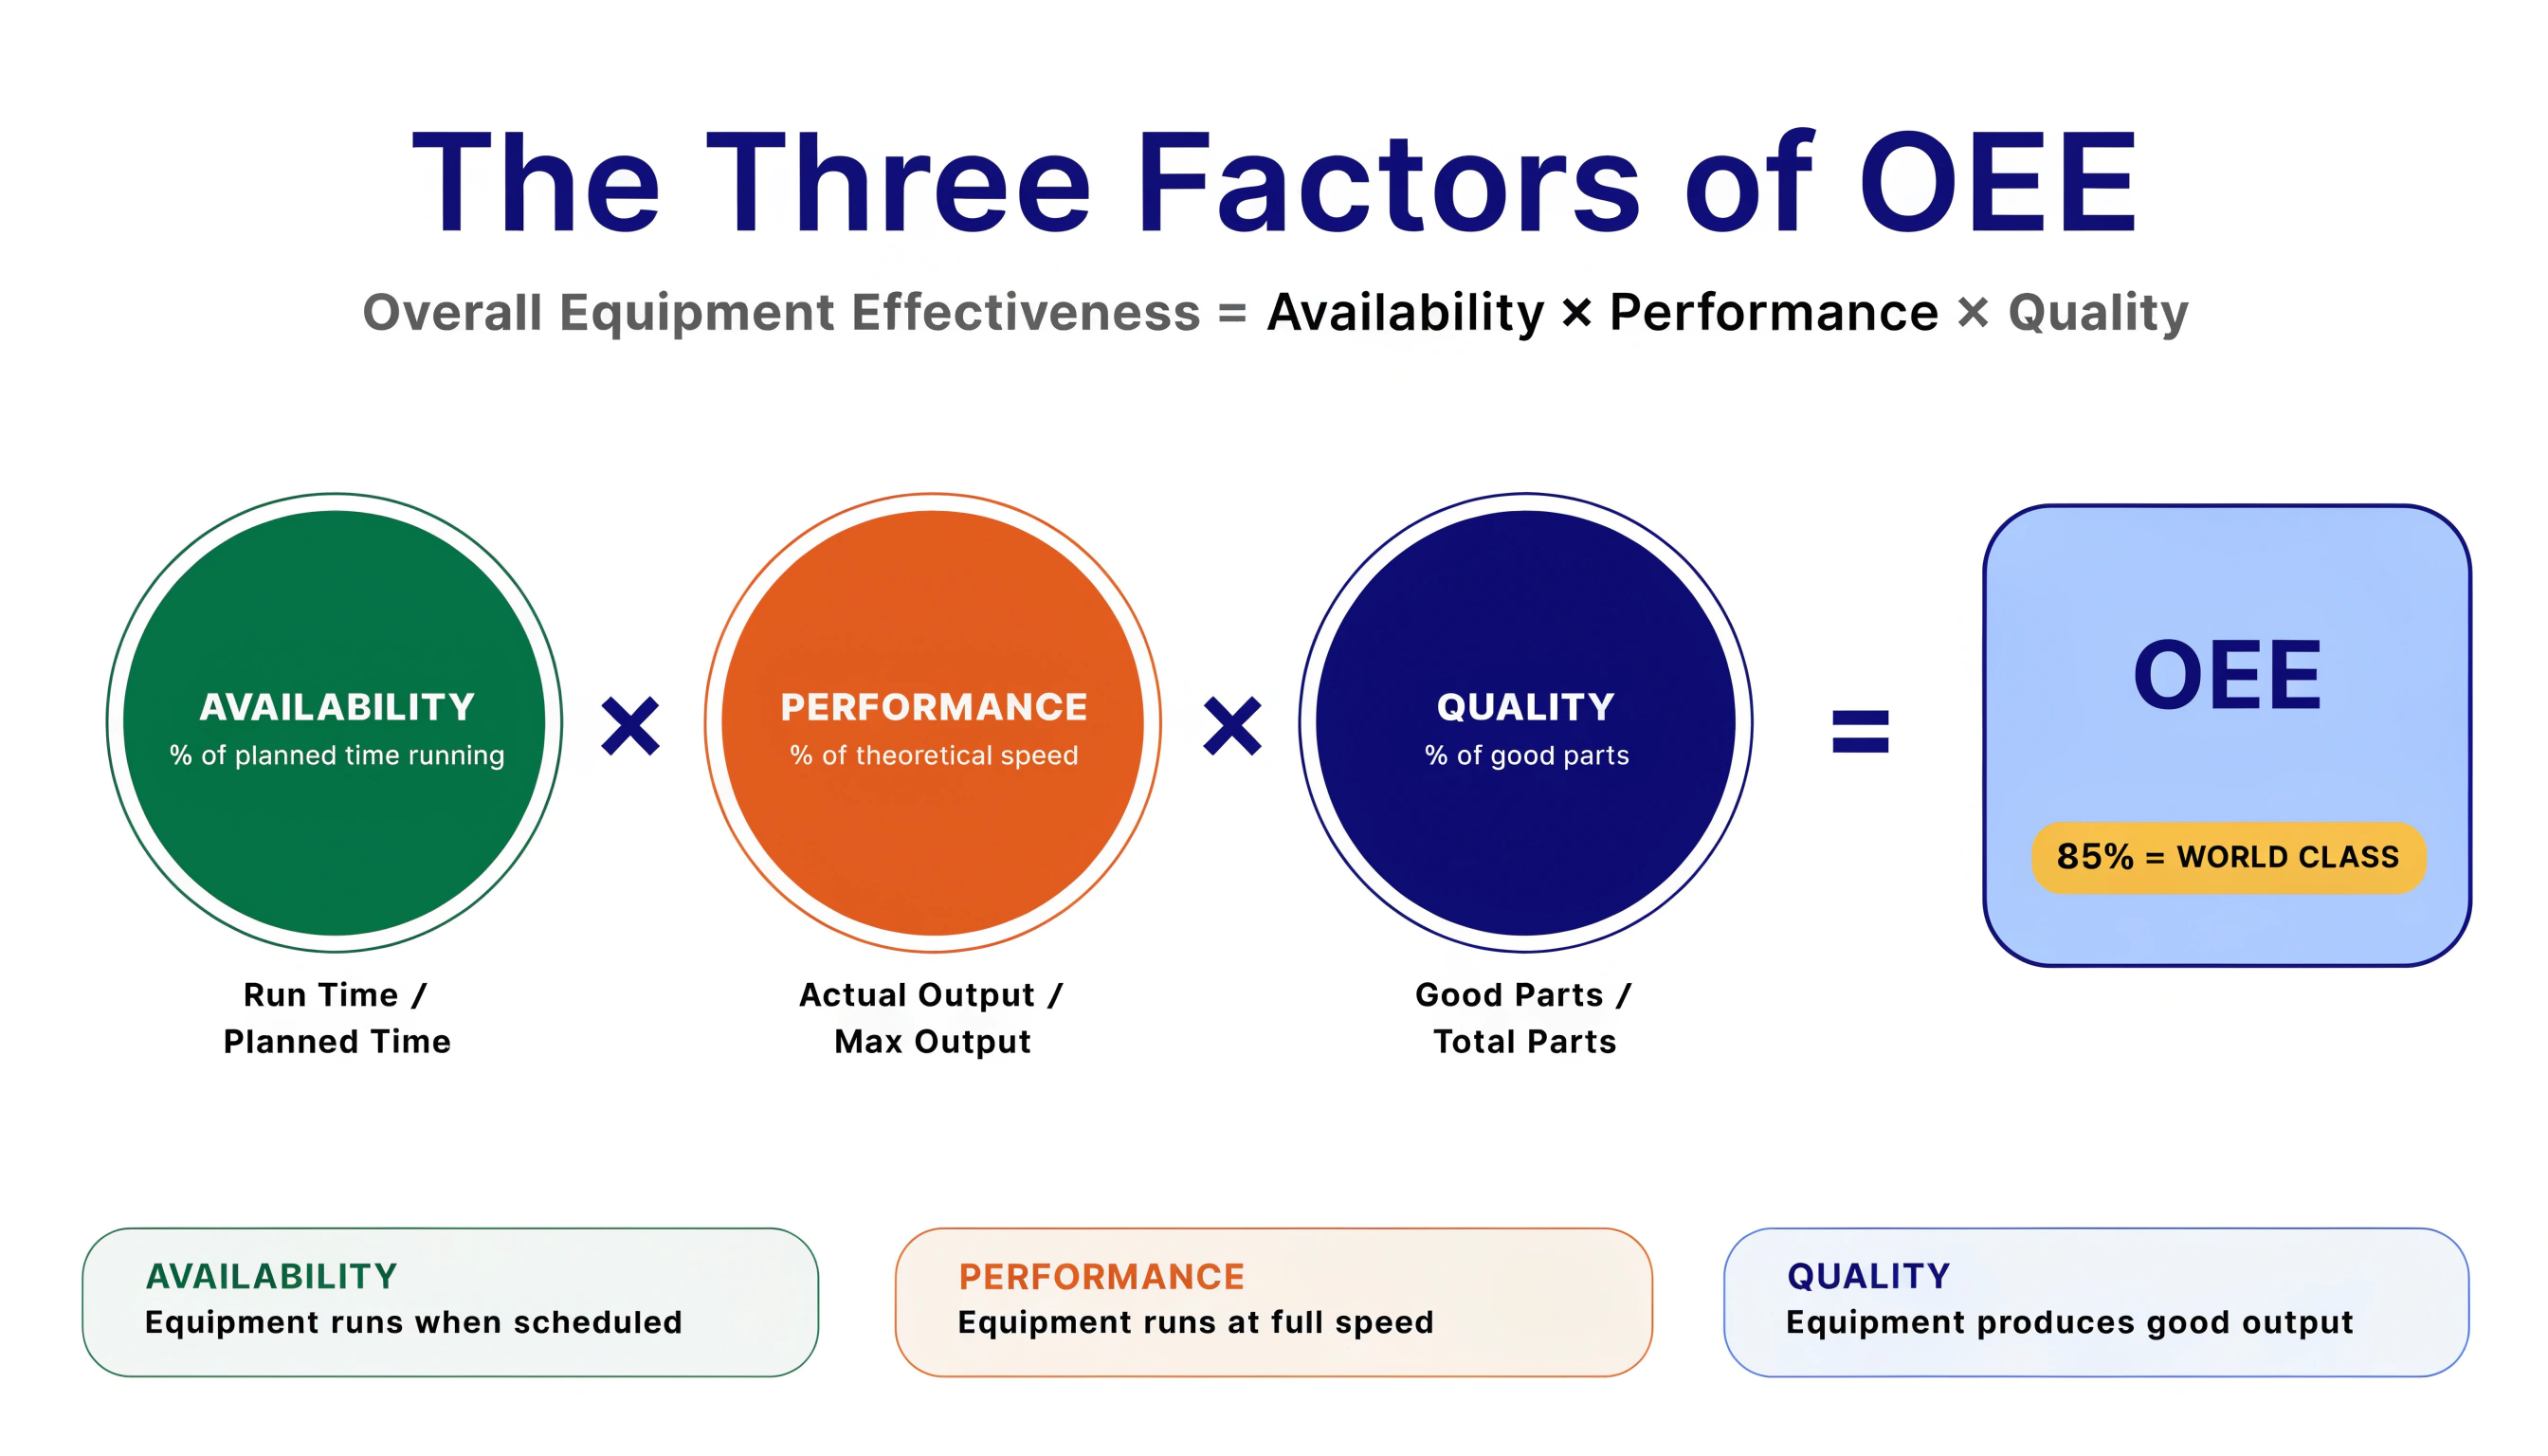
OEE = Disponibilidade x Desempenho x Qualidade
Cada fator captura uma dimensão diferente da eficiência de produção:
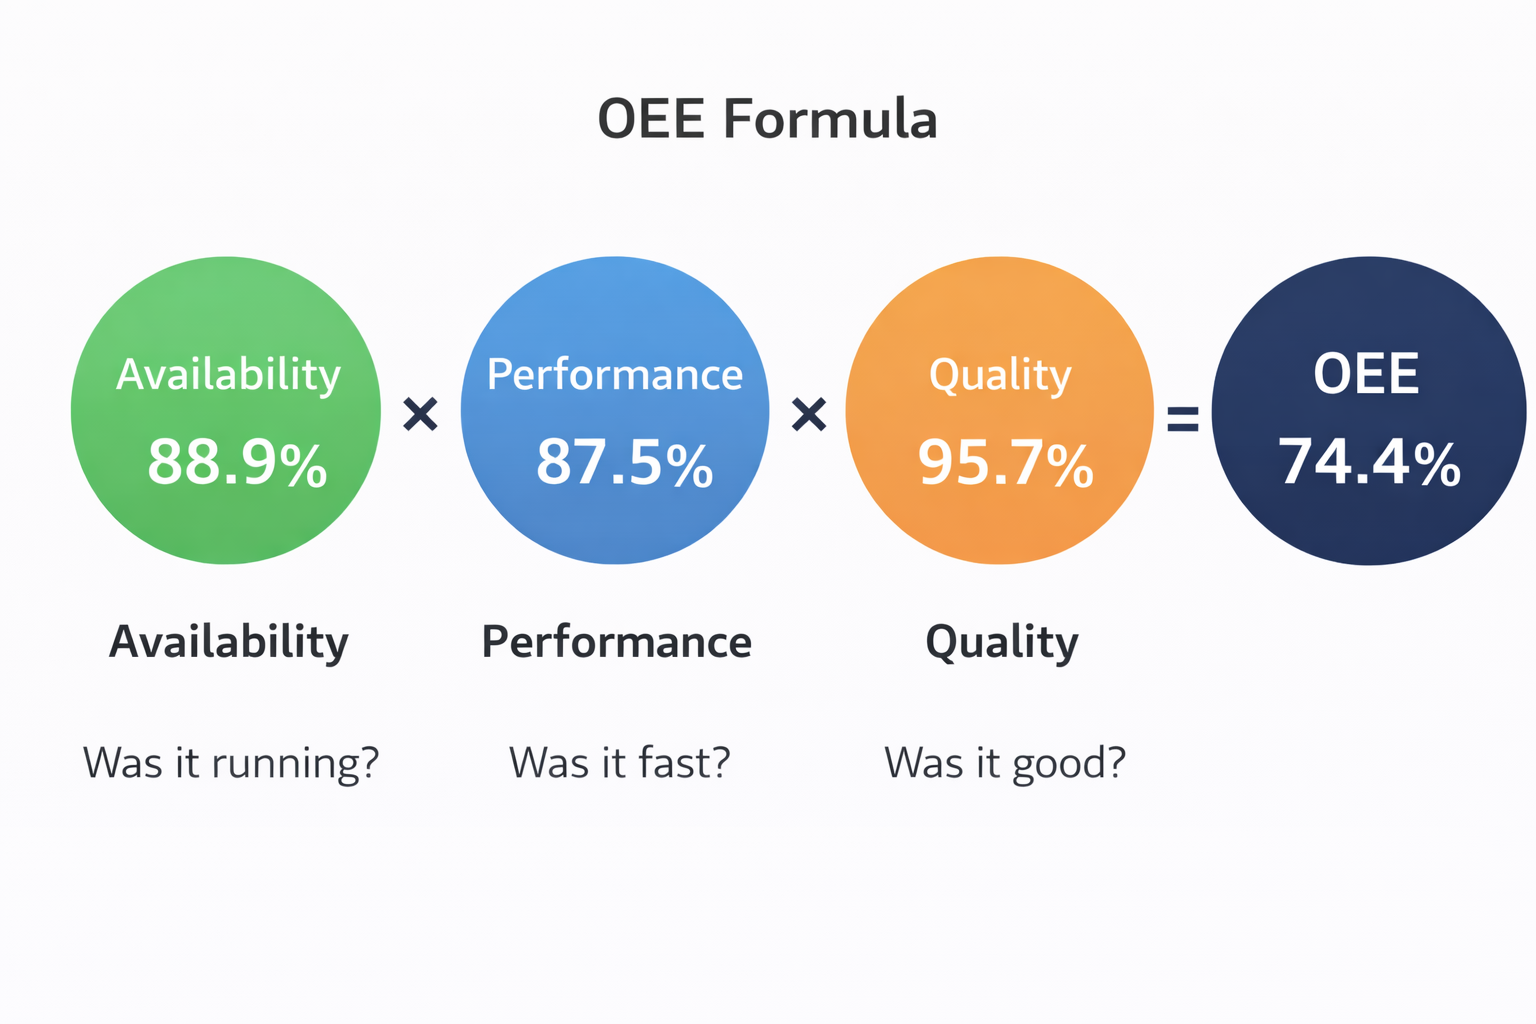 OEE = Disponibilidade x Desempenho x Qualidade. Cada fator responde a uma pergunta simples sobre sua produção.
| Fator | Pergunta que responde | Fórmula |
|---|---|---|
| Disponibilidade | O equipamento estava a funcionar quando deveria? | Tempo de funcionamento / Tempo de produção planeado |
| Desempenho | Estava a funcionar à velocidade máxima? | (Tempo de ciclo ideal x Peças totais) / Tempo de funcionamento |
| Qualidade | Todos os produtos eram bons? | Peças boas / Peças totais |
Exemplo Concreto
Imagine uma linha de embalagem com um turno de 8 horas:
| Métrica | Valor |
|---|---|
| Duração do turno | 480 min |
| Pausas planeadas | 30 min |
| Tempo de produção planeado | 450 min |
| Tempo de inatividade não planeado (avarias, mudanças de formato) | 50 min |
| Tempo de funcionamento | 400 min |
| Tempo de ciclo ideal | 1 peça/min |
| Peças totais produzidas | 350 |
| Peças rejeitadas | 15 |
Cálculos:
- Disponibilidade = 400 / 450 = 88,9%
- Desempenho = (1 x 350) / 400 = 87,5%
- Qualidade = (350 - 15) / 350 = 95,7%
- OEE = 88,9% x 87,5% x 95,7% = 74,4%
:::info Referências de OEE de classe mundial
- 85%+ é considerado classe mundial para a fabricação discreta
- 60% é típico para fabricantes que iniciam a sua jornada com o OEE
- 40% é comum em plantas sem rastreamento sistemático
A maioria das fábricas fica surpreendida ao descobrir que o seu OEE real é muito inferior ao que pensavam. Na verdade, isso é uma boa notícia — significa que há um espaço significativo para melhoria. :::
As Seis Grandes Perdas
O OEE foi concebido para combater as Seis Grandes Perdas — as causas mais comuns de ineficiência dos equipamentos. Compreender estas perdas é fundamental para melhorar a sua pontuação OEE.
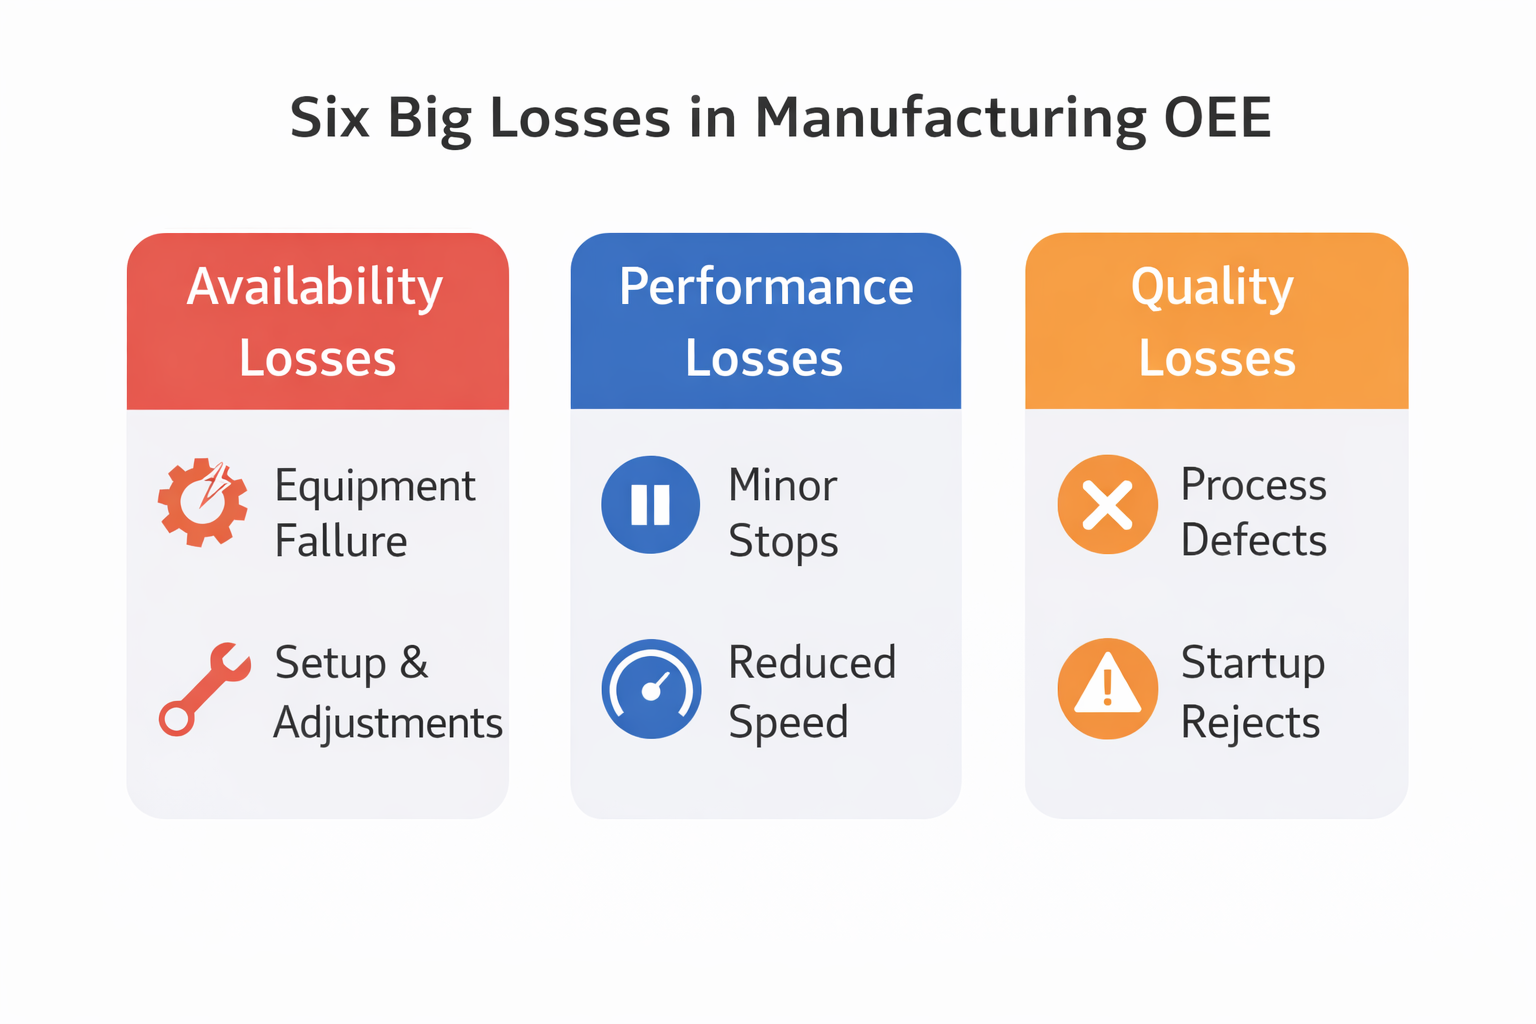
Perdas de Disponibilidade — "O equipamento não estava a funcionar"
Estas perdas reduzem o tempo em que o equipamento está disponível para a produção:
- Falha do equipamento — Paragens não planeadas devido a avarias, falhas de ferramentas ou necessidades de manutenção. Exemplo: Um motor queima-se e a linha para durante 2 horas enquanto a manutenção o substitui.
- Configuração e ajustes — Mudanças de formato, tempo de aquecimento, mudanças de material e paragens planeadas durante a produção. Exemplo: Mudar do Produto A para o Produto B requer limpeza e recalibração, o que leva 45 minutos.
Perdas de Desempenho — "O equipamento estava a funcionar, mas devagar"
Estas perdas reduzem a velocidade a que o equipamento opera:
- Inatividade e microparagens — Interrupções curtas (< 5 min) como bloqueios, sensores obstruídos ou limpeza. Exemplo: Uma garrafa bloqueia no transportador, um operador resolve em 30 segundos — mas isso acontece 50 vezes por turno.
- Velocidade reduzida — Funcionamento abaixo do tempo de ciclo ideal devido a desgaste, inexperiência do operador ou configurações subótimas. Exemplo: A enchedora deveria fazer 100 garrafas/min mas apenas atinge 80 garrafas/min porque o alimentador de tampas está desalinhado.
Perdas de Qualidade — "O equipamento produziu, mas nem tudo era bom"
Estas perdas reduzem a percentagem de produtos bons:
- Defeitos de processo — Peças defeituosas produzidas durante a produção estável. Exemplo: 2% dos rótulos estão desalinhados devido a um rolo desgastado.
- Rejeições no arranque — Peças defeituosas produzidas durante o aquecimento ou após mudanças de formato. Exemplo: As primeiras 20 garrafas após uma mudança de formato têm níveis de enchimento incorretos enquanto a máquina estabiliza.
No OpSee, cada um destes aspetos é rastreado através de Tipos de Perda e Razões, que configura no módulo de Configuração OEE.
Compreender o OEE Visualmente
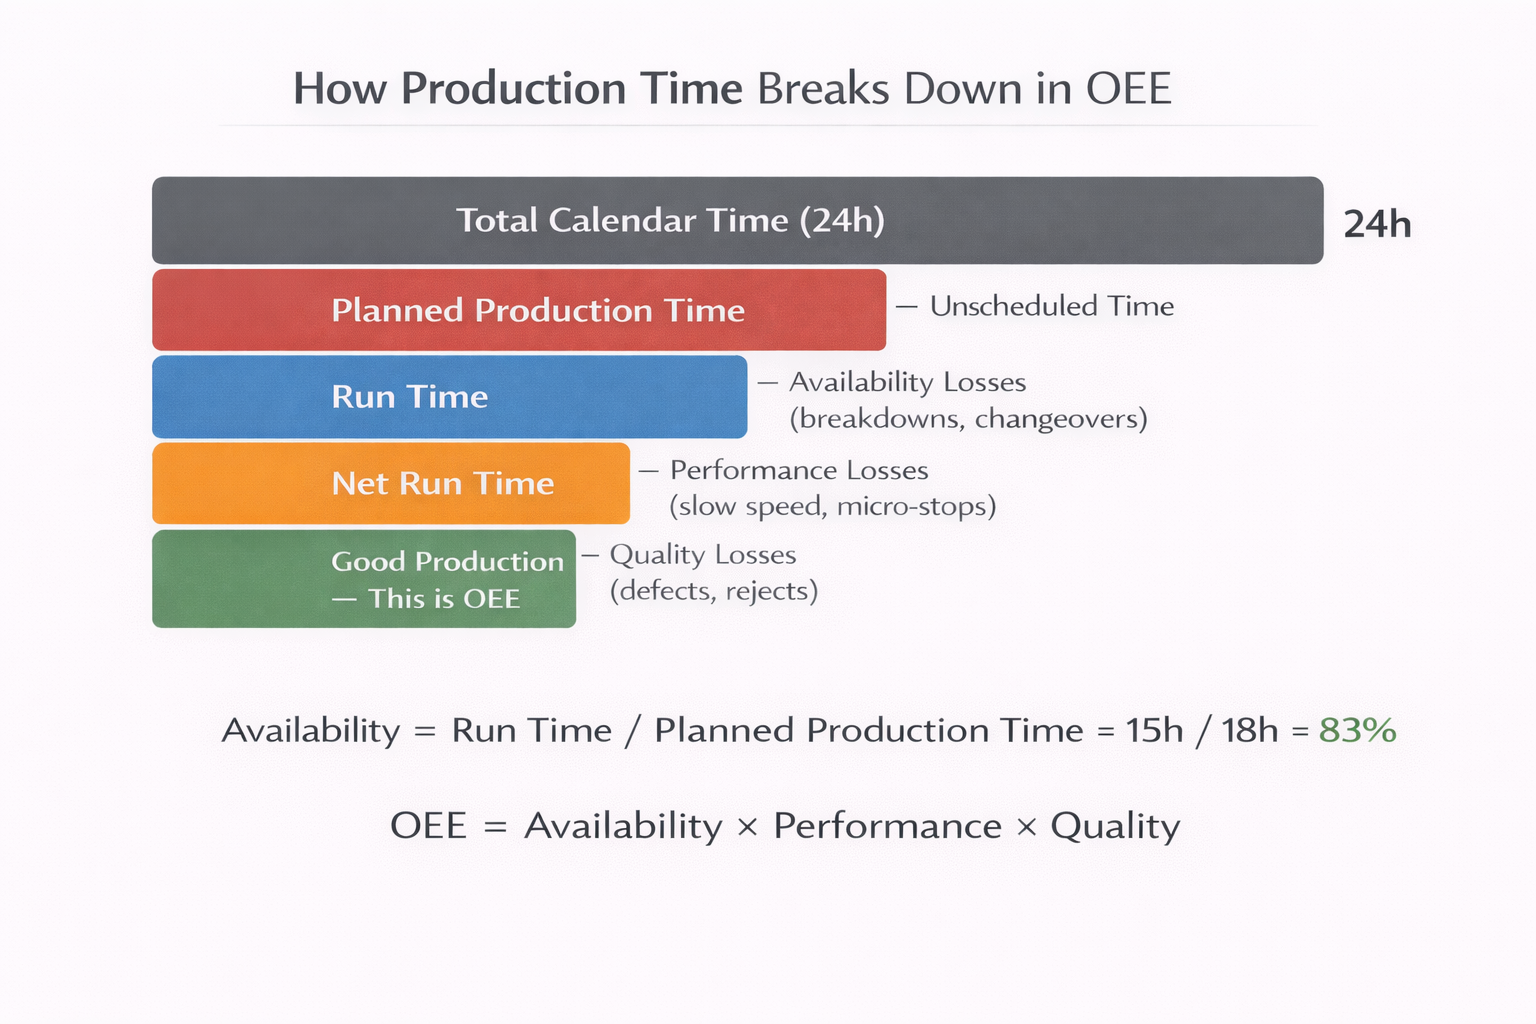 Each layer of losses reduces productive time. OEE measures how much Planned Production Time ends up as Good Production.
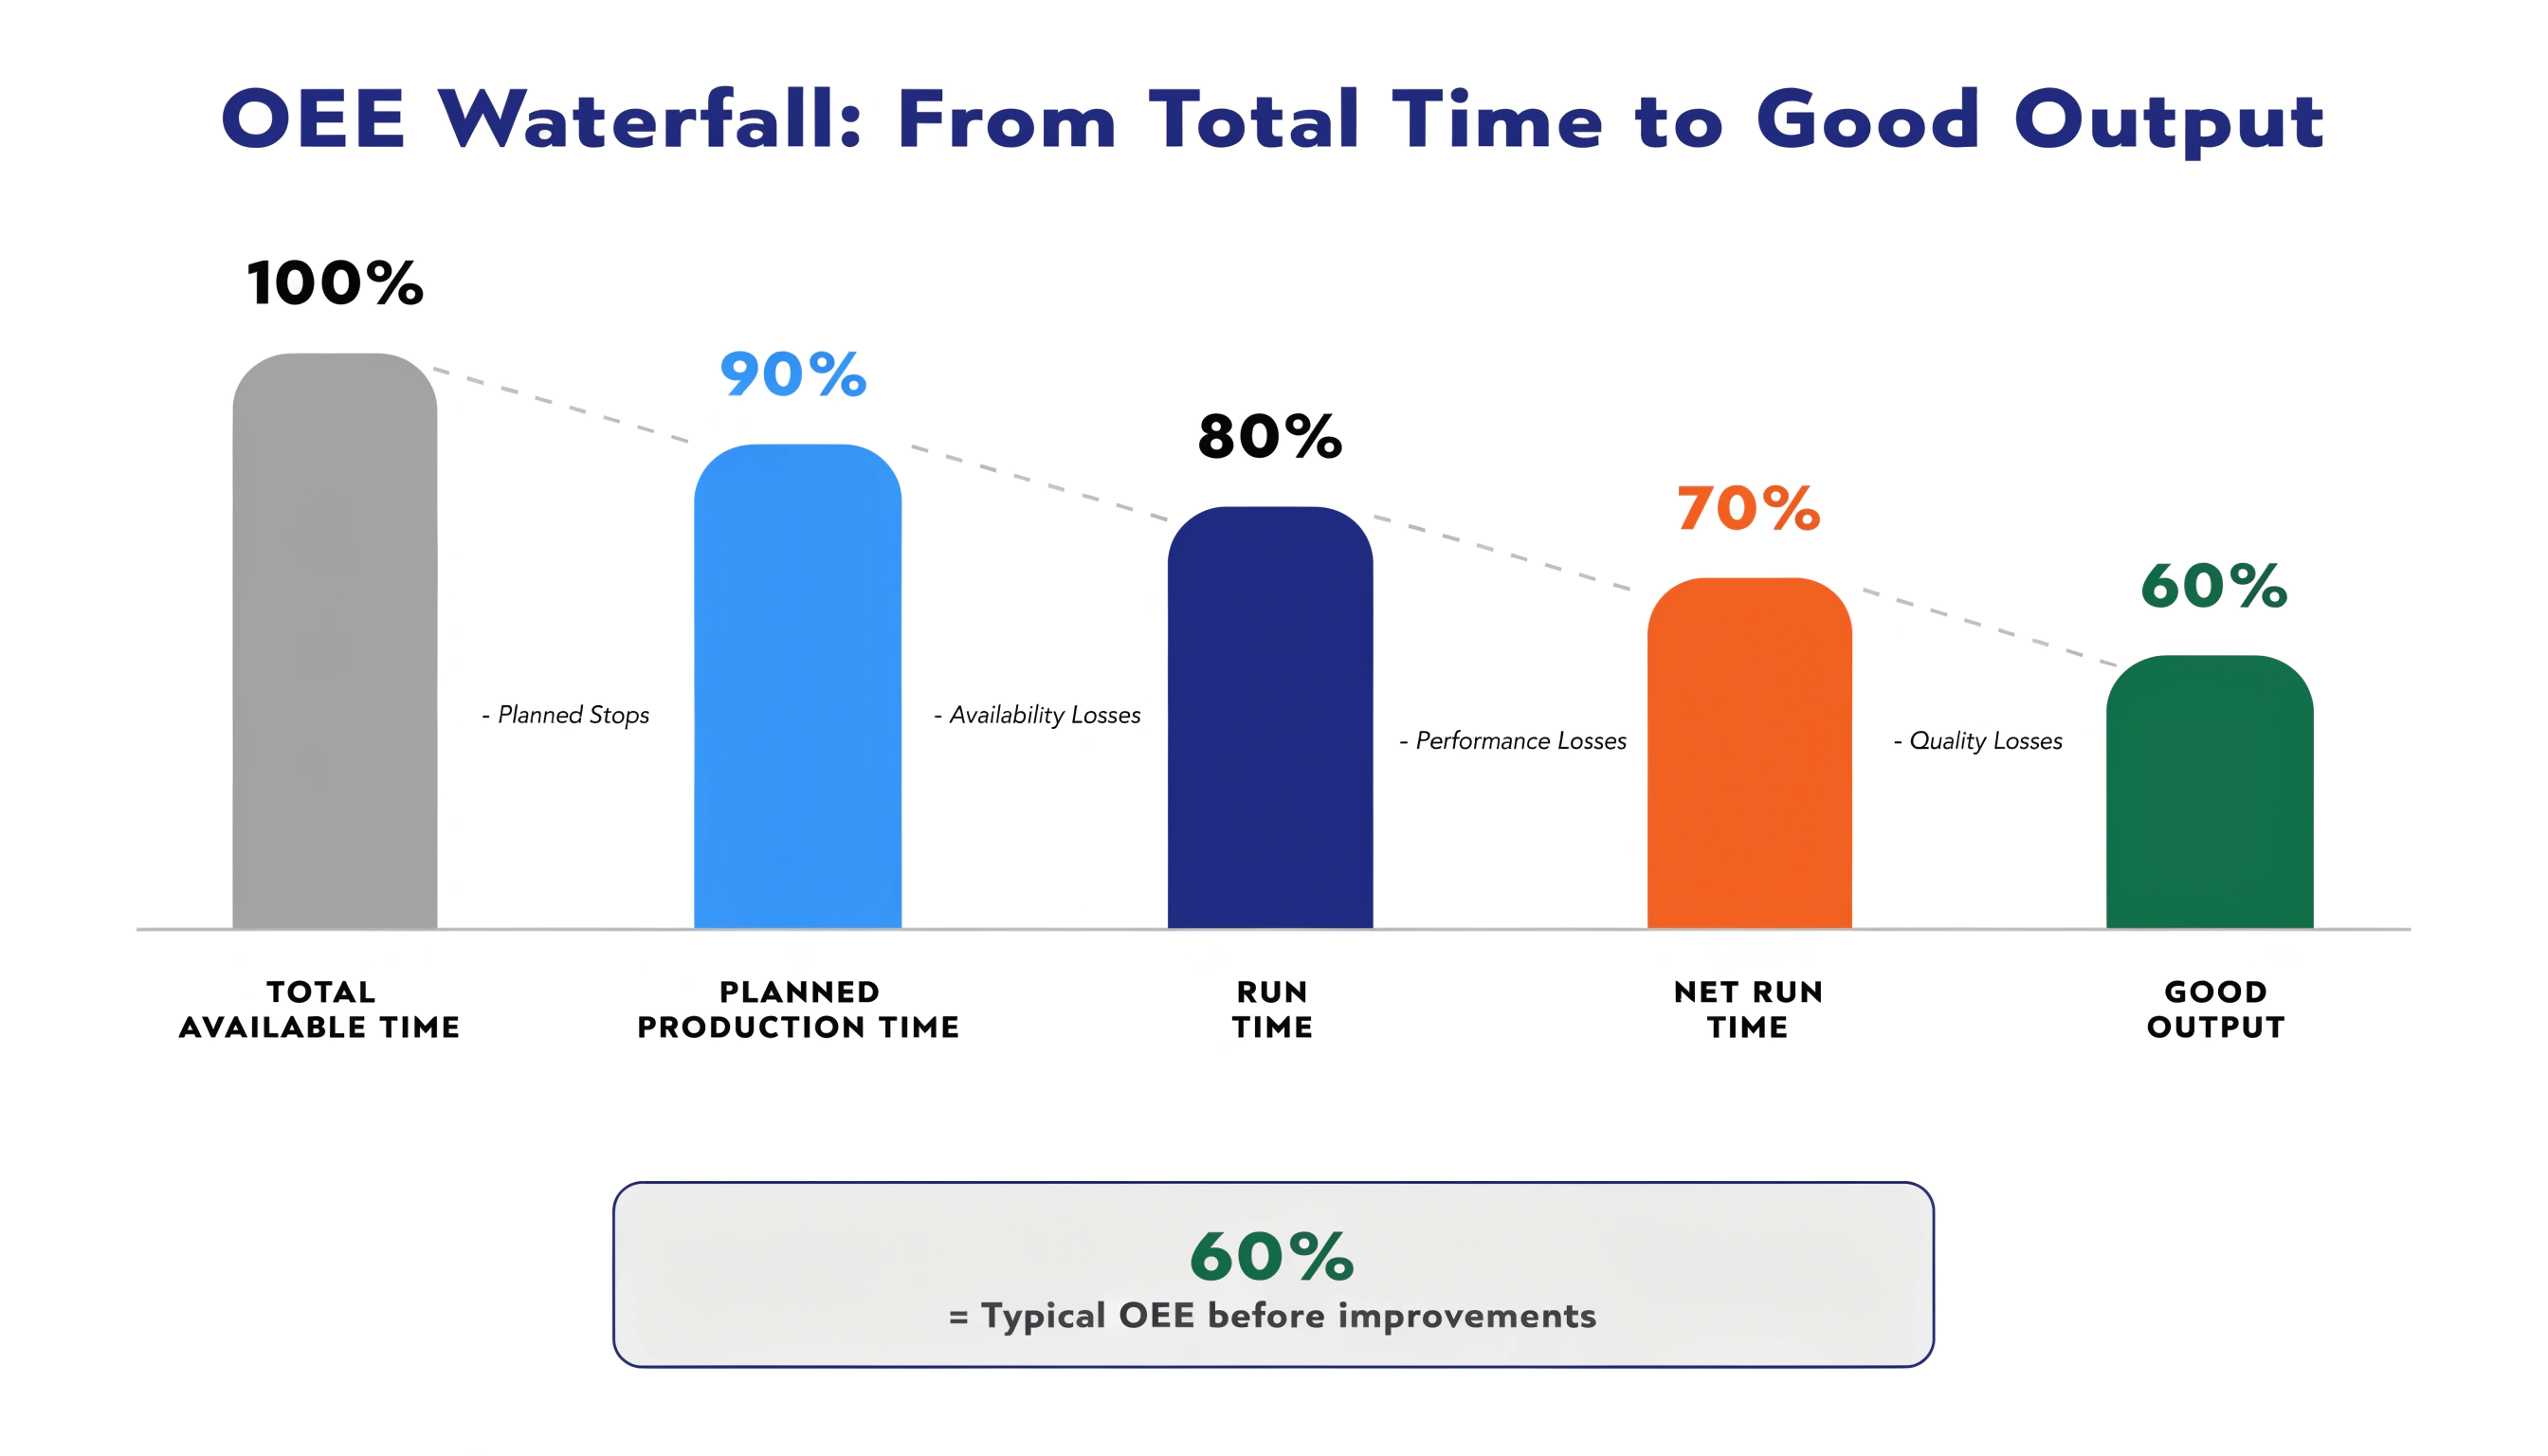
De cima para baixo:
- Tempo total de calendário = as 24 horas completas de um dia
- Tempo de produção planeado = Tempo de calendário menos a não produção agendada (noites, fins de semana, pausas)
- Tempo de funcionamento = Tempo planeado menos perdas de disponibilidade (avarias, mudanças de formato)
- Tempo líquido de funcionamento = Tempo de funcionamento ajustado para perdas de velocidade (ciclos lentos, microparagens)
- Produção boa = Tempo líquido de funcionamento menos perdas de qualidade (sucata, retrabalho)
O OEE mede quanto do seu Tempo de Produção Planeado acaba por ser Produção Boa.
Métricas Chave do OEE no OpSee
Para além da percentagem central do OEE, o OpSee rastreia várias métricas derivadas:
| Métrica | O que mede | Por que é importante |
|---|---|---|
| MTTR (Tempo Médio de Reparação) | Tempo médio para corrigir uma avaria | Menor = recuperação mais rápida das avarias |
| MTBF (Tempo Médio Entre Falhas) | Tempo médio de funcionamento entre falhas | Maior = equipamentos mais fiáveis |
| Tempo de inatividade total | Soma de todas as durações de paragem num período | Mostra o custo total da produção perdida |
| Eventos de inatividade | Contagem de ocorrências individuais de paragem | Contagem alta com total baixo = muitas microparagens |
| Taxa de validação | % de eventos revistos por um supervisor | Taxa alta = boa disciplina de rastreamento |
Estas métricas estão disponíveis como widgets no Cockpit e como painéis no módulo de Produção OEE.
Como o OpSee Calcula o OEE
O fluxo de cálculo do OEE no OpSee segue este processo:
- Ingestão de dados — Os sensores dos equipamentos publicam mudanças de estado (a funcionar, parado, inativo) via MQTT ou OPC-UA. Os processos em segundo plano do OpSee ingerem e armazenam estes eventos no TimescaleDB
- Rastreamento de disponibilidade — Cada mudança de estado cria um registo de disponibilidade com hora de início, hora de fim, ID de equipamento e tipo de perda/razão associados
- Cálculo a pedido — Quando abre um painel ou solicita um relatório, o motor OEE consulta os registos de disponibilidade para o intervalo de tempo e equipamentos selecionados, e depois calcula a Disponibilidade, o Desempenho e a Qualidade em tempo real
- Análise detalhada — Pode detalhar o OEE por equipamento, turno, período de tempo, tipo de perda ou razão para identificar causas raiz
Próximos Passos
- Modelo de Equipamentos (ISA-95) — Compreenda como o OpSee organiza as hierarquias de equipamentos
- Modelo de Lotes (ISA-88) — Aprenda sobre procedimentos e receitas
- Fluxo de Dados — Veja como os dados fluem dos sensores aos painéis