Wat is een MES?
Het probleem: blind varen
Stel u een fabriek voor waar:
- Een operator downtime-gebeurtenissen op papier of in Excel noteert. Tegen de tijd dat een manager het rapport ziet, is het al volgende week.
- Een machine al drie dagen 20% trager loopt dan verwacht, maar niemand het heeft gemerkt omdat er geen realtime monitoring is.
- Twee ploegen hetzelfde product op dezelfde lijn produceren, maar één ploeg consequent 30% meer produceert, en niemand weet waarom.
- Een kwaliteitsprobleem 500 defecte onderdelen veroorzaakte voordat iemand het opmerkte, omdat de inspectiegegevens niet waren gekoppeld aan de productiegegevens.
Zo ziet productie eruit zonder een MES. Beslissingen zijn gebaseerd op buikgevoel, rapporten komen te laat aan en problemen worden ontdekt nadat de schade al is aangericht.
De oplossing: een MES
Een MES (Manufacturing Execution System) is software die zich op de fabrieksvloer bevindt en machines, operators en managers in realtime met elkaar verbindt.
Bekijk het zo:
| Zonder MES | Met MES |
|---|---|
| Papieren logboeken en Excel | Realtime digitale dashboards |
| "Ik denk dat we ongeveer 2 uur stilstand hadden" | "We hadden 1u 47min stilstand verspreid over 12 gebeurtenissen" |
| Problemen pas dagen later gevonden | Problemen binnen seconden zichtbaar |
| Geen gegevens om ploegen of lijnen te vergelijken | Vergelijking van prestaties naast elkaar |
| Stamkennis ("vraag het aan Jean, die weet het") | Gestructureerde gegevens die voor iedereen toegankelijk zijn |
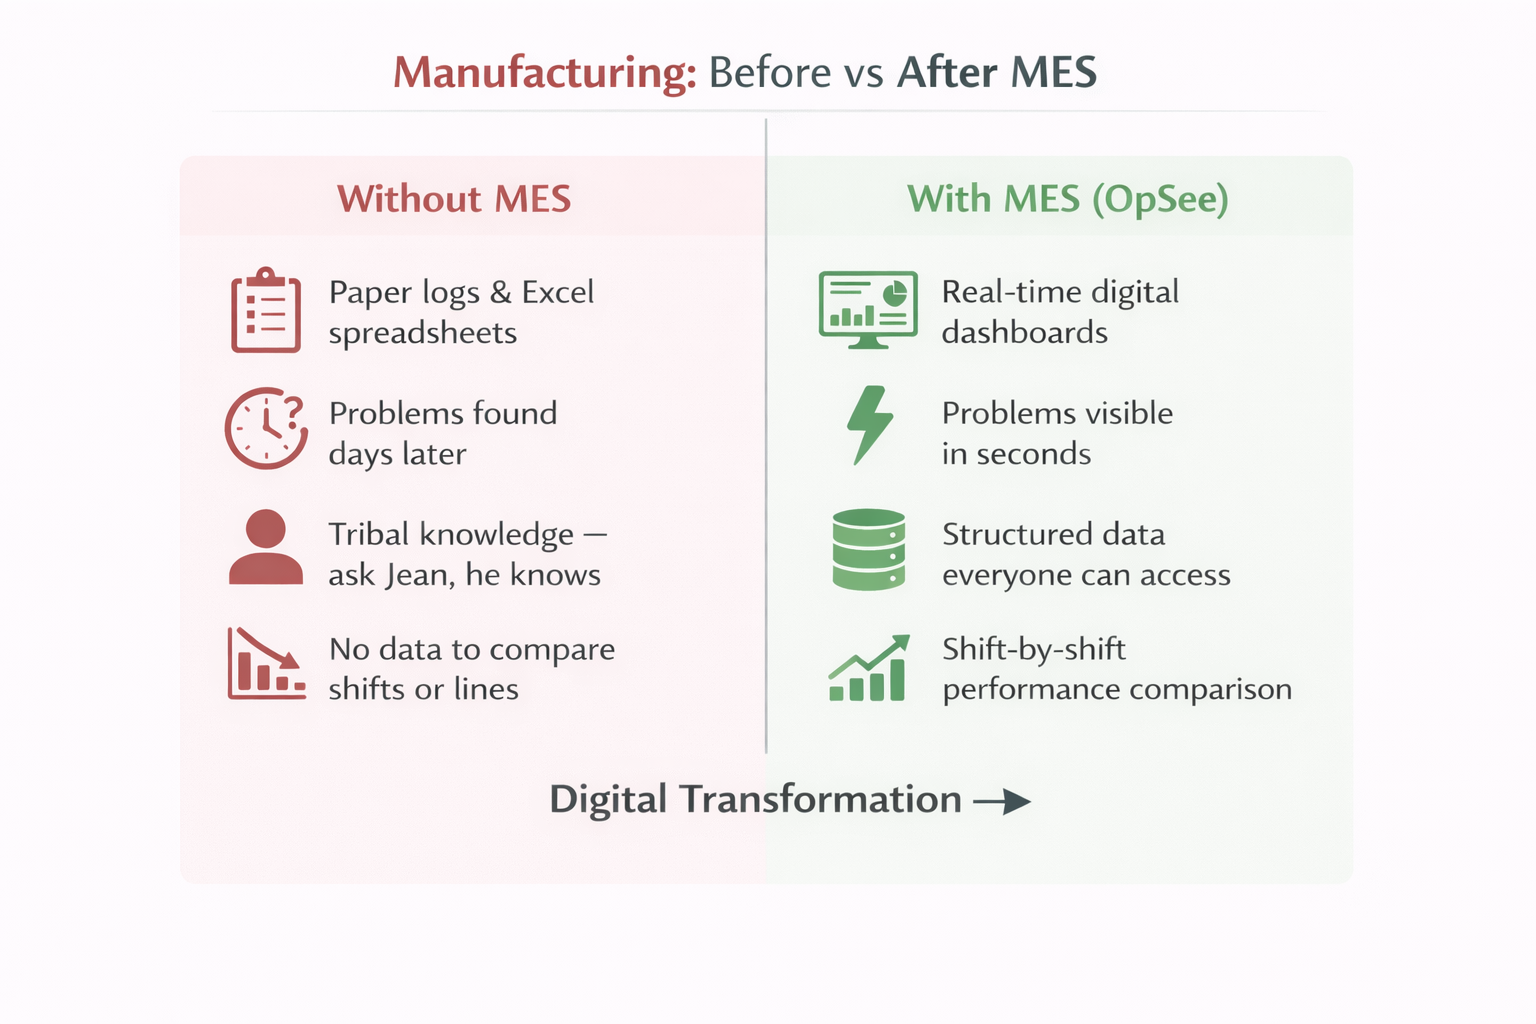 De transformatie die een MES brengt in productieactiviteiten.
:::info In één zin Een MES digitaliseert de fabrieksvloer. Het registreert wat er op elke machine gebeurt, in realtime, en vertaalt dat naar bruikbare gegevens voor iedereen, van de operator tot de fabrieksdirecteur. :::
Wat doet een MES?
Een MES is een brede operationele ruggengraat. Het is veel meer dan alleen OEE-tracking. De internationale referentie is het MESA-11 functionele model (MESA International, 1997), verfijnd door de ISA-95-norm (Deel 3, manufacturing operations management). Samen beschrijven zij elf kernfunctionele gebieden die elk volledig MES geacht wordt te dekken, plus moderne uitbreidingen voor batch-industrieën, planning en digitale werkinstructies.
De elf functionele gebieden (MESA-11)
| # | Functioneel gebied | Wat het doet | Concreet voorbeeld |
|---|---|---|---|
| 1 | Resource-allocatie en -status | Houdt de beschikbaarheid en status van apparatuur, gereedschappen, materialen en personeel bij | "Filler #3 draait, Filler #4 is in changeover, de QC-inspecteur staat bij Lijn 2" |
| 2 | Operationele planning | Volgordebepaling en prioritering van productie op machineniveau (gedetailleerde planning, eindige capaciteit) | "Voer Order A op Lijn 1 uit van 06:00 tot 11:30, dan 30 min changeover, daarna Order B tot 18:00" |
| 3 | Dispatching van productie-eenheden | Stuurt werkorders, taken en instructies in realtime naar operators en apparatuur | "Operator op Lijn 1, je volgende taak is Order #4729: produceer 5000 eenheden van Product X" |
| 4 | Documentbeheer | Beheert SOP's, werkinstructies, tekeningen, certificeringen en kwaliteitsdocumenten op het operatorstation | "Stap 4 van de procedure: aandraaien tot 25 Nm. Tik op de afbeelding om te vergroten." |
| 5 | Gegevensverzameling en -acquisitie | Haalt gegevens op van PLC's, sensoren en operators in realtime en slaat ze op één plek op | "Elke seconde: temperatuur, druk, snelheid, teller van elke machine" |
| 6 | Personeelsbeheer | Houdt operators, ploegen, vaardigheden, opleiding en tijd-per-taak bij | "Team A is toegewezen aan Lijn 1, ochtendploeg. Marie is gekwalificeerd voor Lijn 1 en Lijn 2." |
| 7 | Kwaliteitsbeheer | Registreert inspecties, defecten, non-conformiteiten en statistische procesbeheersing (SPC) | "Batch 2847 had 12 afkeuren bij station 4. Hoofdoorzaak: temperatuur buiten tolerantie." |
| 8 | Procesbeheer | Bewaakt de uitvoering, alarmen, afwijkingen en handhaaft proceslimieten | "Lijn 2 gestopt: druk overschreed 5,2 bar. Automatisch gepauzeerd, alarm naar supervisor gestuurd." |
| 9 | Onderhoudsbeheer | Plant preventief onderhoud, volgt reparaties op en koppelt storingen aan de geschiedenis van de apparatuur | "Onderhoud van filler-kop #3 over 50 bedrijfsuren. Laatste storing: lager vervangen 4 maanden geleden." |
| 10 | Producttracking en genealogie | Traceert elke eenheid of batch van grondstof tot levering (volledige voor- en achterwaartse traceerbaarheid) | "Fles #847291 is gevuld vanuit Tank 3, lot R-245, op Lijn 1, door Marie, om 14:32." |
| 11 | Prestatieanalyse | Berekent OEE, KPI's, trends, dashboards en rapporten voor managers en continue verbetering | "OEE Lijn 2 deze week: 71,4%. Grootste verlies: ongeplande stilstand, 18% van de geplande tijd." |
Batch- en receptbeheer (ISA-88)
Voor batch-industrieën (voeding, dranken, farmacie, chemie, cosmetica) dekt een MES ook een specifieke set capaciteiten gedefinieerd door de ISA-88-norm:
- Receptbeheer: master-recepten, site-recepten en control-recepten die een recept koppelen aan een specifiek apparatuur-train
- Formules en parameters: ingrediënten, verhoudingen, setpoints (temperatuur, druk, mengtijd), varianten per apparatuur
- Batch-uitvoering: batches starten, pauzeren, voltooien; werkelijke waarden per fase registreren; splitsingen, samenvoegingen en herstarts beheren
- Apparatuusvereisten: ervoor zorgen dat een recept alleen draait op apparatuur die aan zijn voorwaarden voldoet (capaciteit, contactmaterialen, reinigingstoestand)
- Changeover-regels: wat moet worden gereinigd of opnieuw geconfigureerd tussen twee opeenvolgende batches (allergeen-naar-allergeen, kleur-naar-kleur, product-naar-product)
Moderne uitbreidingen
Naast MESA-11 en ISA-88 breiden moderne MES-platforms zich doorgaans uit met:
- Geavanceerde planning (APS): planning met eindige capaciteit, what-if-scenario's, drag-and-drop Gantt-borden
- Digitale werkinstructies: stapsgewijze SOP's op het operatorscherm, met afbeeldingen, video's en elektronische ondertekening
- Energie en duurzaamheid: energie per eenheid, waterverbruik, perslucht, schrootpercentage volgen
- WIP (work-in-progress): waar elke eenheid zich op dit moment in de fabriek bevindt, in realtime
- ERP-integratie: productieorders ontvangen van de ERP, werkelijke waarden terugsturen (goede eenheden, schroot, downtime, OEE)
:::tip Waarom is OEE vaak de eerste focus? In de praktijk is OEE vaak de eerste MES-capaciteit die bedrijven uitrollen. Daar zijn goede redenen voor: OEE is de meest universele productie-KPI, levert binnen weken zichtbare resultaten op en vereist de eenvoudigste gegevens, namelijk machinestatus, snelheid en kwaliteitstellingen.
Maar OEE is de toegangspoort, niet de bestemming. Een volledig MES dekt de elf functionele gebieden hierboven plus batch-uitvoering, planning, werkinstructies, traceerbaarheid en ERP-integratie. Zodra OEE in plaats is en het databasis is gebouwd, volgen de andere capaciteiten naarmate de operationele ruggengraat volwassen wordt.
Als u maar één ding van deze pagina onthoudt: een MES is een breed systeem en OEE is slechts één van zijn vele functies. :::
Waar past een MES in?
Een MES staat tussen de fabrieksvloer (machines, sensoren, PLC's) en de bedrijfssystemen (ERP, financiën, planning):
- De ERP zegt tegen het MES: "we hebben 5000 eenheden van Product X nodig voor vrijdag"
- Het MES zegt tegen de fabrieksvloer: "voer Recept X uit op Lijn 1 met deze parameters"
- De fabrieksvloer zegt tegen het MES: "machine gestopt om 14:32, temperatuur is 85,2°C, 3247 eenheden geproduceerd"
- Het MES zegt tegen de ERP: "order voltooid, 4985 goede eenheden, OEE was 78,3%"
:::tip De brug Een MES is de brug tussen de fysieke wereld (machines) en de digitale wereld (bedrijfssystemen). Zonder die brug zit er een blinde vlek tussen "wat we hebben gepland" en "wat er werkelijk is gebeurd". :::
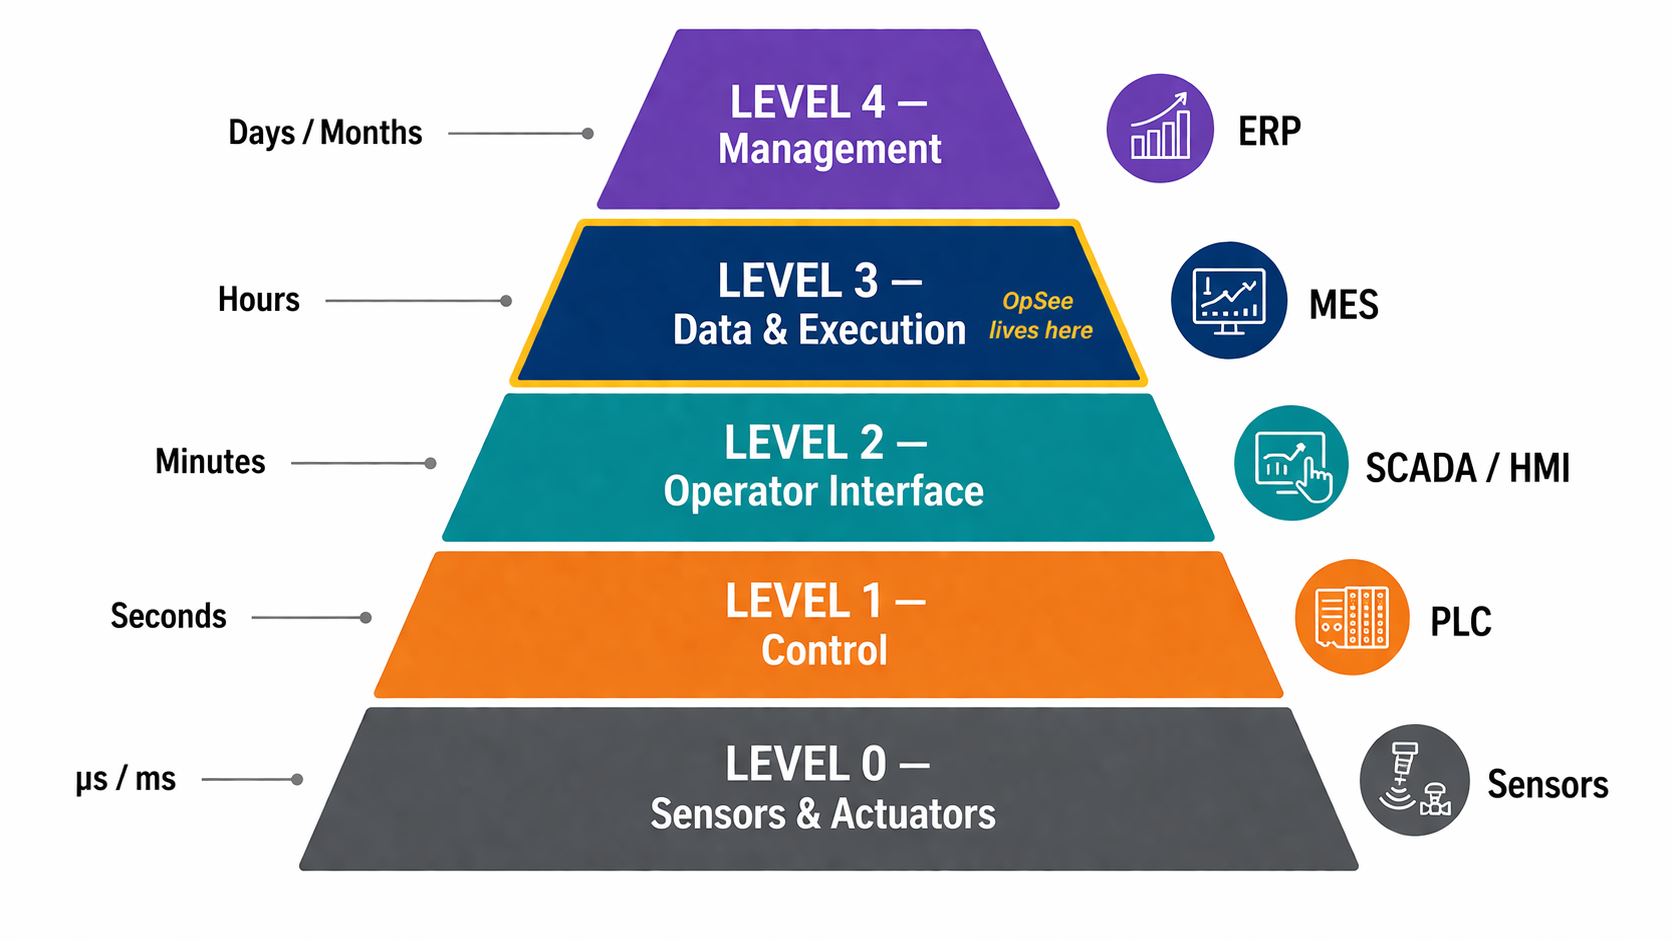
Een typische dag met een MES
Zo ziet een typische dag eruit in een fabriek met een MES. Let op hoe meerdere MES-capaciteiten, niet alleen OEE, elke minuut van elke ploeg samenwerken.
06:00: ochtendploeg begint. Het MES-dashboard toont de OEE van gisteren in de fabriek: 71,4%. Het grootste verlies was ongeplande stilstand op Lijn 2. (prestatieanalyse)
07:15: Lijn 2 stopt. De gegevensverzamelingslaag detecteert de stop binnen seconden en maakt een downtime-gebeurtenis aan in de tijdlijn. De operator opent het MES op een tablet aan de lijn, ziet de gebeurtenis en selecteert een reden: "Materiaaltekort, wachten op leverantie van hars."
09:30: de supervisor opent het prestatieanalyse-dashboard en ziet dat Lijn 2 al 2u15 stilstaat. Ze gebruikt het MES om de operator ondertussen aan Lijn 1 toe te wijzen, en belt logistiek om de levering te versnellen. (resource-allocatie)
11:00: hars arriveert. Het MES dispatcht de volgende productieorder naar Lijn 2. De operator volgt de werkinstructies die op de tablet worden weergegeven om de lijn op te zetten. Procesbeheer bewaakt de herstart en geeft alarm als een setpoint afwijkt.
14:00: de fabrieksmanager bekijkt de prestatieanalyse-dashboards. Hij ziet de OEE-trend van deze week, de top 5 stilstand-redenen, en dat het materiaaltekort-probleem op Lijn 2 terugkerend is. Hij plant een vergadering met logistiek om de hoofdoorzaak op te lossen.
21:30: einde ploeg. Producttracking en genealogie registreren dat 4985 goede eenheden zijn geproduceerd op Lijn 2, herleidbaar tot grondstoflot R-245, door het ochtendteam. Het MES stuurt de werkelijke waarden terug naar de ERP, die de voorraad en orderafhandeling bijwerkt.
Deze hele stroom verloopt in realtime, op één platform, met nul papier. Het laat zien hoe een MES vele capaciteiten orkestreert, van gegevensverzameling tot genealogie en weer terug naar de bedrijfssystemen.
Volgende stappen
Nu u begrijpt wat een MES is, duik dieper in de kernconcepten:
- OEE Fundamentals: de #1 metriek in productie en een typisch instappunt naar het MES
- Equipment Model (ISA-95): hoe u uw fabrieksstructuur beschrijft
- Batch Model (ISA-88): hoe u uw productieprocessen en recepten beschrijft
- Data Flow: hoe gegevens van sensoren naar dashboards stromen
- Glossary: definities van alle belangrijke termen
Vereisten
- Introduction: het totaalbeeld van OpSee
Gerelateerd
- OEE Fundamentals: de metriek die het vaakst als eerste wordt uitgerold in een MES-traject
- Equipment Model (ISA-95): de ISA-95 apparatuurhiërarchie in detail
- Batch Model (ISA-88): het ISA-88 batch- en receptmodel
- Data Flow: hoe gegevens van sensoren naar het MES stromen
- Glossary: definities voor MES, MESA-11, SCADA, PLC, ERP, ISA-95, ISA-88 en meer