Zes Grote Verliezen
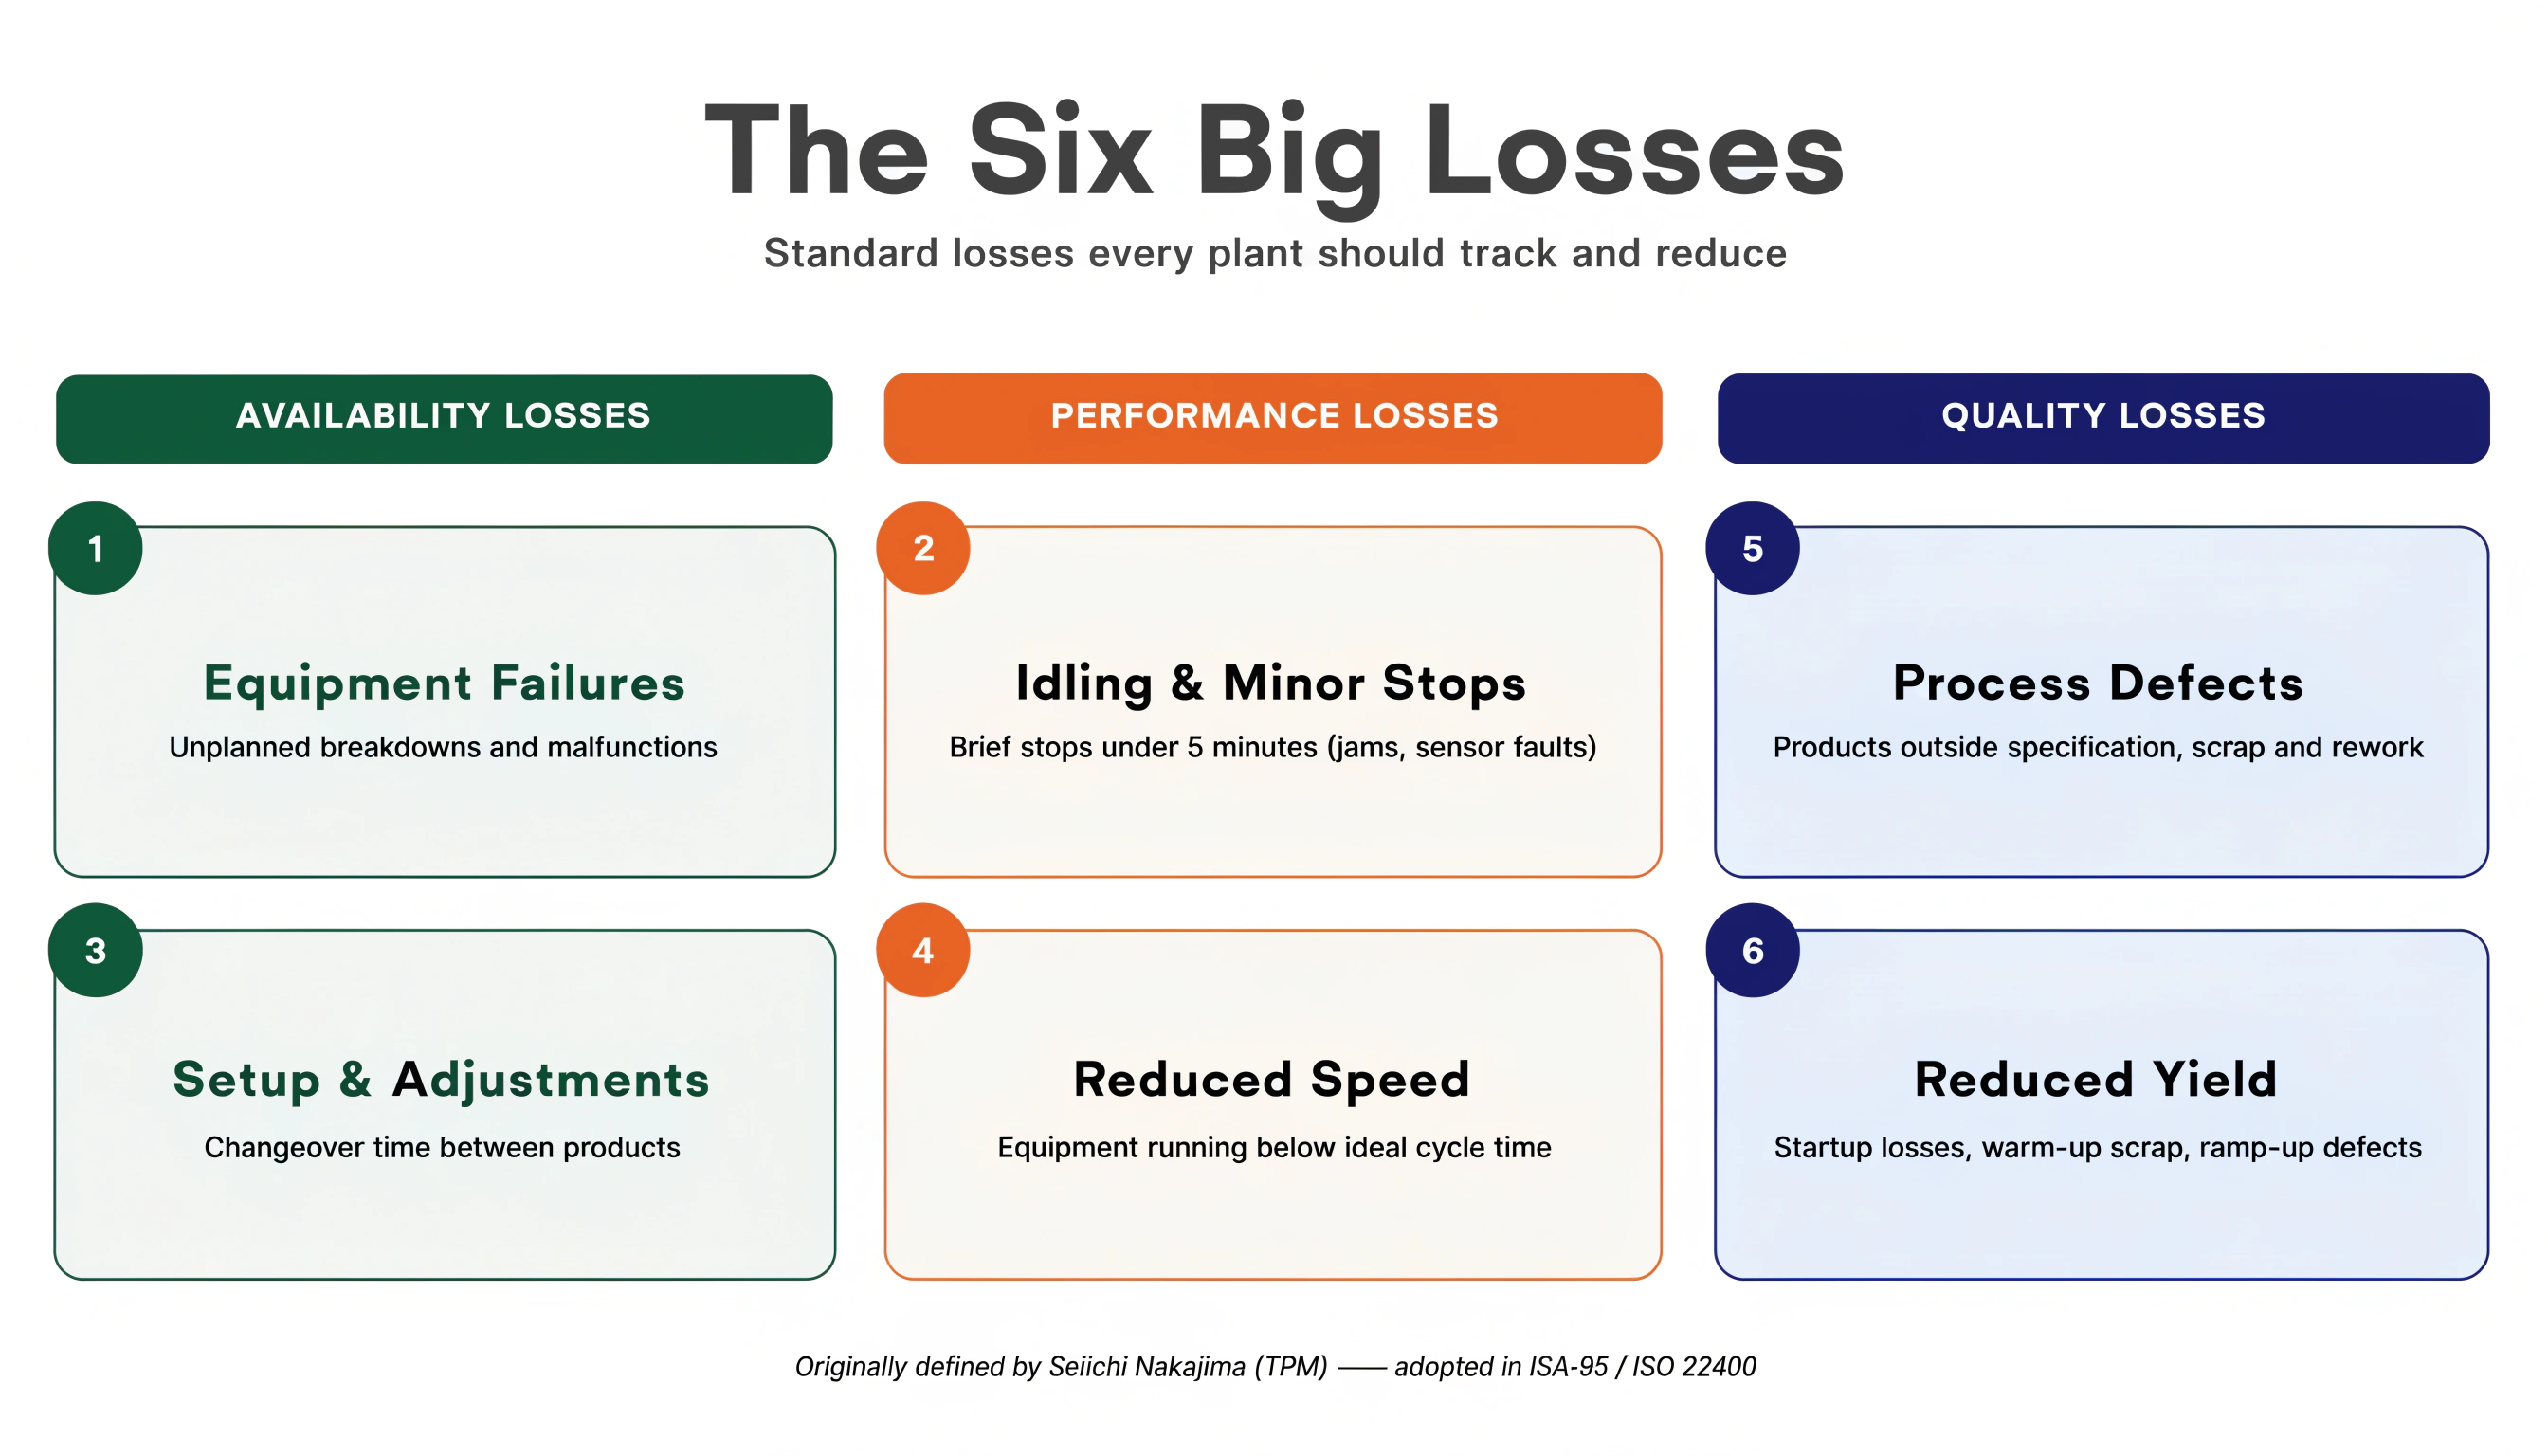
Het Zes Grote Verliezen-framework werd ontwikkeld door Seiichi Nakajima als onderdeel van Total Productive Maintenance (TPM). Het identificeert de zes meest voorkomende oorzaken van productie-inefficiëntie en wijst elk toe aan een van de drie OEE-factoren (Beschikbaarheid, Prestaties, Kwaliteit).
Het begrijpen van de Zes Grote Verliezen is niet alleen theoretisch — het vertelt je waar je moet kijken wanneer je OEE onder het doel ligt.
Waarom Zes Verliezen?
OEE geeft je een score — bijvoorbeeld 68%. Maar dat getal alleen zegt je niet wat je moet repareren. De Zes Grote Verliezen bieden de taxonomie: elk OEE-punt dat je verliest kan worden teruggevoerd tot een van deze zes hoofdcategorieën.
Beschikbaarheidsverlies
Beschikbaarheidsverlies vermindert de tijd dat de apparatuur werkelijk draait.
Beschikbaarheid = Looptijd / Geplande Productietijd
Verlies 1 — Apparatuuruitval (Ongeplande Stops)
Wat het is: Elke ongeplande stop veroorzaakt door een machinefout, componentfout, gereedschapsbeschadiging of ongeplande onderhoud.
Voorbeelden:
- Transportband breekt
- Motor wordt te heet en valt uit
- Hydraulisch systeem faalt
- Sensor werkt niet goed en stopt de lijn
Hoe het te meten in OpSee: Elke ongeplande stop creëert een beschikbaarheidsrecord. Wijs het verliestype "Apparatuuruitval" (of equivalent in je redenenboom) toe. Het Uitvaltijd-Dashboard toont de totale ongeplande uitvaltijd per reden.
Hoe het te verminderen:
- Preventief onderhoudschema's (vervang slijtageonderdelen voor faling)
- Voorspellend onderhoud (monitor trillingen, temperatuur, stroomsterkte om fouten vroeg op te sporen)
- Oorzaakanalyse bij terugkerende fouten
:::tip De #1 OEE-killer in de meeste fabrieken Apparatuuruitval is meestal de grootste afzonderlijke bijdrager aan OEE-verlies in fabrieken die nieuw zijn aan systematische tracking. Zelfs als je beschikbaarheid "goed" is, onderzoek elke ongeplande stop van meer dan 5 minuten — de oorzaken zijn vaak te voorkomen. :::
Verlies 2 — Afstellingen en Aanpassingen (Geplande Stops)
Wat het is: Geplande uitvaltijd voor formatwissel, afstelling, opwarming, kalibratie en goedgekeurd onderhoud tijdens productietijd.
Voorbeelden:
- Productformaatwisseling (reiniging, formatwissel, receptwijziging)
- Gereedschapsvervangning na een productieserie
- Operatorpauze tijdens geplande productietijd
- Kalibratie van meetsystemen
Hoe het te meten in OpSee: Wijs het verliestype "Formatwissel" of "Gepland Onderhoud" toe aan deze gebeurtenissen. Het OEE-Dashboard onderscheidt geplande van ongeplande verliezen.
Hoe het te verminderen:
- SMED (Single-Minute Exchange of Die): Verlaag wissel-tijd door interne voorbereiding naar externe voorbereiding
- Standaardiseer wisselingsprocedures
- Gebruik receptparameters in OpSee om apparatuukinstellingen voor te configureren
:::info Geplande stops beïnvloeden nog steeds OEE Geplande stops verminderen Beschikbaarheid — het doel is niet ze te elimineren, maar hun duur te minimaliseren. Een 45-minuten-wissel gereduceerd tot 20 minuten bespaart 25 minuten productiecapaciteit op elke run. :::
Prestatieverlies
Prestatieverlies vermindert de snelheid waarmee apparatuur draait tijdens geplande productietijd.
Prestaties = (Ideale Cyclustijd × Totale Stukken) / Looptijd
Verlies 3 — Onbedrijvigheid en Kleine Stops (Korte Stops)
Wat het is: Korte onderbrekingen (meestal minder dan 5 minuten) waar de machine stopt en een operator deze opnieuw start zonder formeel onderhoud.
Voorbeelden:
- Een pakket kilt in de transportband vast — vrijgemaakt in 30 seconden
- Een sensor raakt onbedoeld af en stopt de lijn — gereset in 1 minuut
- Een onderdeel moet elke 20 cycli worden aangepast
- Materiaal hervoeding (lege bunker)
Waarom zijn ze gevaarlijk: Elke kleine stop duurt slechts enkele seconden of minuten, maar als ze 50 keer per ploeg optreden, kan het cumulatieve verlies enorm zijn — en ze zijn vaak onzichtbaar in papieren logs omdat operators ze niet registreren als "uitvaltijd".
Hoe het te meten in OpSee: Configureer een korte-stop-drempel (bijv. < 5 minuten). Het systeem registreert alle stops, inclusief micro-stops. Bekijk de tijdlijn en filter op duur.
Hoe het te verminderen:
- Identificeer welk specifiek proces de meeste kleine stops veroorzaakt (Pareto-analyse per reden)
- Controleer sensorbetrouwbaarheid en uitlijning
- Controleer dat materiaalvoedingssystemen correct zijn gedimensioneerd
Verlies 4 — Verminderde Snelheid (Snelheidsverlies)
Wat het is: Apparatuur die consistent onder zijn ideale cyclustijd draait (nominale capaciteit), zelfs zonder te stoppen.
Voorbeelden:
- Vulmachine nominaal op 100 flessen/min bereikt slechts 78 flessen/min vanwege versleten vulnozzles
- Operator draait opzettelijk langzamer om verstoppingen te voorkomen
- Apparatuur draait in "veiligheidsmodus" na bijna-ongeluk
Waarom is het moeilijk op te merken: De machine draait. Operators en managers merken snelheidsverlies mogelijk niet zonder systematische meting op.
Hoe het te meten in OpSee: OpSee berekent Prestaties met behulp van de ideale cyclustijd geconfigureerd in OEE-instellingen. Elk verschil tussen ideale en actuele snelheid wordt weergegeven als Prestatieverlies.
Hoe het te verminderen:
- Vergelijk actuele cyclustijd met fabrikantsnaamplaatje of theoretisch maximum
- Controleer op versleten onderdelen die doorvoer verminderen
- Controleer operatortraining (onbedoeld snelheidsverlies)
Kwaliteitsverlies
Kwaliteitsverlies vermindert het percentage producten dat aan specificaties voldoet.
Kwaliteit = Goede Stukken / Totale Stukken
Verlies 5 — Processdefecten (Productieafval)
Wat het is: Defecte of niet-conforme producten geproduceerd tijdens stabiele (steady-state) productie.
Voorbeelden:
- Etiketmisalignment vanwege versleten applicatorrol
- Incorrect vulgewicht vanwege wegdrift
- Oppervlaktekrassen vanwege versleten gereedschap
- Sluiting-integriteitsfalen op verpakking
Hoe het te meten in OpSee: Registreer defectenhoeveelheden tijdens productie. De Kwaliteitsfactor OEE wordt berekend uit totaal geproduceerd vs. goed geproduceerd.
Hoe het te verminderen:
- Statistisch Proces Beheer (SPB) om drift vroeg op te sporen
- Regelmatige kalibratie van meetsystemen
- Preventieve gereedschapsvervangning voor defectenniveaus stijgen
Verlies 6 — Startafval (Startverlies)
Wat het is: Defecte producten geproduceerd tijdens de startfase — na een formatwissel, begin ploeg, of na shutdown.
Voorbeelden:
- De eerste 20 flessen na wissel hebben onjuiste vulniveaus terwijl machine stabiliseert
- Producten tijdens opwarming falen dimensionaalcontroles
- Producten begin batch voldoen niet aan concentratieseisen
Hoe het te meten in OpSee: Registreer defectentallen tijdens startraam. Vergelijk defectenniveaus voor eerste uur productie vs. steady-state.
Hoe het te verminderen:
- Documenteer aantal startverlies per wissel type — stel doel in
- Verbeter wisselprocedures om stabilisatietijd te verminderen
- Voorverwarming van gereedschap voor herstart
Van Verliezen naar Actie: De OEE-Verbeteringslus
De Zes Grote Verliezen worden een continu-verbeteringshulpmiddel wanneer je deze koppelt aan een gestructureerd analyseproces:
- Meten: Gebruik OpSee-dashboards om OEE gesplitst per Beschikbaarheid, Prestaties en Kwaliteit te zien
- Identificeren: Bouw een Pareto van verliezen op — welk van de zes is het grootste voor je apparatuur?
- Oorzaak: Gebruik de redenenboom om de specifieke oorzaak binnen de verlies-categorie te vinden
- Handelen: Implementeer tegenmaatregelen (onderhoud, training, procesverandering)
- Volgen: Monitor of het verliespercentage in de komende weken daalt
OpSee gebruiken voor Analyse van Zes Grote Verliezen
| Verlies | OpSee-hulpmiddel | Waar te zoeken |
|---|---|---|
| Apparatuuruitval | Uitvaltijd-Dashboard | Filter op verlies-categorie "Ongepland" |
| Afstellingen en Aanpassingen | Uitvaltijd-Dashboard | Filter op verlies-categorie "Gepland" |
| Kleine Stops | Uitvaltijd-Dashboard | Filter op duur < 5 min |
| Verminderde Snelheid | OEE-Dashboard | Prestatiefactor + trendgrafiek |
| Processdefecten | Productie OEE | Kwaliteitsfactor + defectenrapport |
| Startafval | Productie OEE | Kwaliteitsfactor per dagtijd |
:::tip Begin met het grootste verlies Probeer niet alle zes verliezen gelijktijdig te bestrijden. Rangschik ze op totale tijd of kostimpact, concentreer je 4-6 weken op verlies #1, ga dan naar #2. Deze "gerichte verbetering"-aanpak (Kaizen) levert meetbare, duurzame resultaten op. :::
Vereisten
- OEE-Fundamentals — begrijp OEE voordat je verliezen bestudeert
Volgende Stappen
- MTTR en MTBF — diepere metriken voor analyse van apparatuuruitval
- OEE-Benchmarks — hoe je OEE vergelijkt met industriedoelen
Gerelateerd
- OEE-Configuratie — configureer verlies-categorieën en redenenbomen in OpSee
- Productie → Uitvaltijd — analyseer uitvaltijd per verlies-categorie