OEE-Grondbeginselen
:::info Snelle Referentie OEE = Beschikbaarheid x Prestaties x Kwaliteit
| Factor | Formule | Meet |
|---|---|---|
| Beschikbaarheid | Draaitijd / Geplande productietijd | Draaide het? |
| Prestaties | (Ideale cyclustijd x Totale stuks) / Draaitijd | Was het snel? |
| Kwaliteit | Goede stuks / Totale stuks | Was het goed? |
Benchmarks: 85%+ = Wereldklasse | 60% = Typisch | 40% = Geen meting :::
Wat is OEE?
OEE (Overall Equipment Effectiveness) is de gouden standaard voor het meten van productiviteit in de maakindustrie. Het beantwoordt een eenvoudige vraag: hoeveel van uw geplande productietijd is echt productief?
Zie het als het brandstofverbruik van een auto: net zoals kilometers per liter aangeeft hoe efficiënt uw auto brandstof gebruikt, geeft OEE aan hoe efficiënt uw fabriek zijn geplande productietijd benut. Een OEE van 100% betekent dat u uitsluitend goede onderdelen produceert, zo snel als mogelijk, zonder stilstand.
OpSee is gebouwd rondom OEE. Elke module — van apparatuurconfiguratie tot productiedashboards — voedt of gebruikt OEE-gegevens.
Waarom is OEE Belangrijk?
Als u nog nooit met een MES (Manufacturing Execution System) heeft gewerkt, is hier de reden waarom OEE de allerbelangrijkste maatstaf in elke fabriek is:
- Zichtbaarheid — Zonder OEE zijn productieproblemen onzichtbaar. Managers vertrouwen op gevoel in plaats van data. OEE geeft u een getal om bij te houden, te vergelijken en te verbeteren.
- Oorzaakanalyse — OEE verdeelt verliezen in drie categorieën (beschikbaarheid, prestaties, kwaliteit), zodat u weet waar u verbeterinspanningen op moet richten.
- Benchmarking — OEE laat u ploegen, lijnen en fabrieken op een gemeenschappelijke schaal vergelijken.
- Kostenbesparingen — Elk procentpunt OEE-verbetering vertaalt zich direct in meer output van bestaande apparatuur — zonder nieuwe machines aan te kopen.
:::tip Impact in de praktijk Een fabriek die op 60% OEE draait en verbetert naar 75% OEE wint effectief 25% meer capaciteit van dezelfde apparatuur. Dat kan miljoenen aan vermeden kapitaaluitgaven betekenen. :::
De OEE-Formule
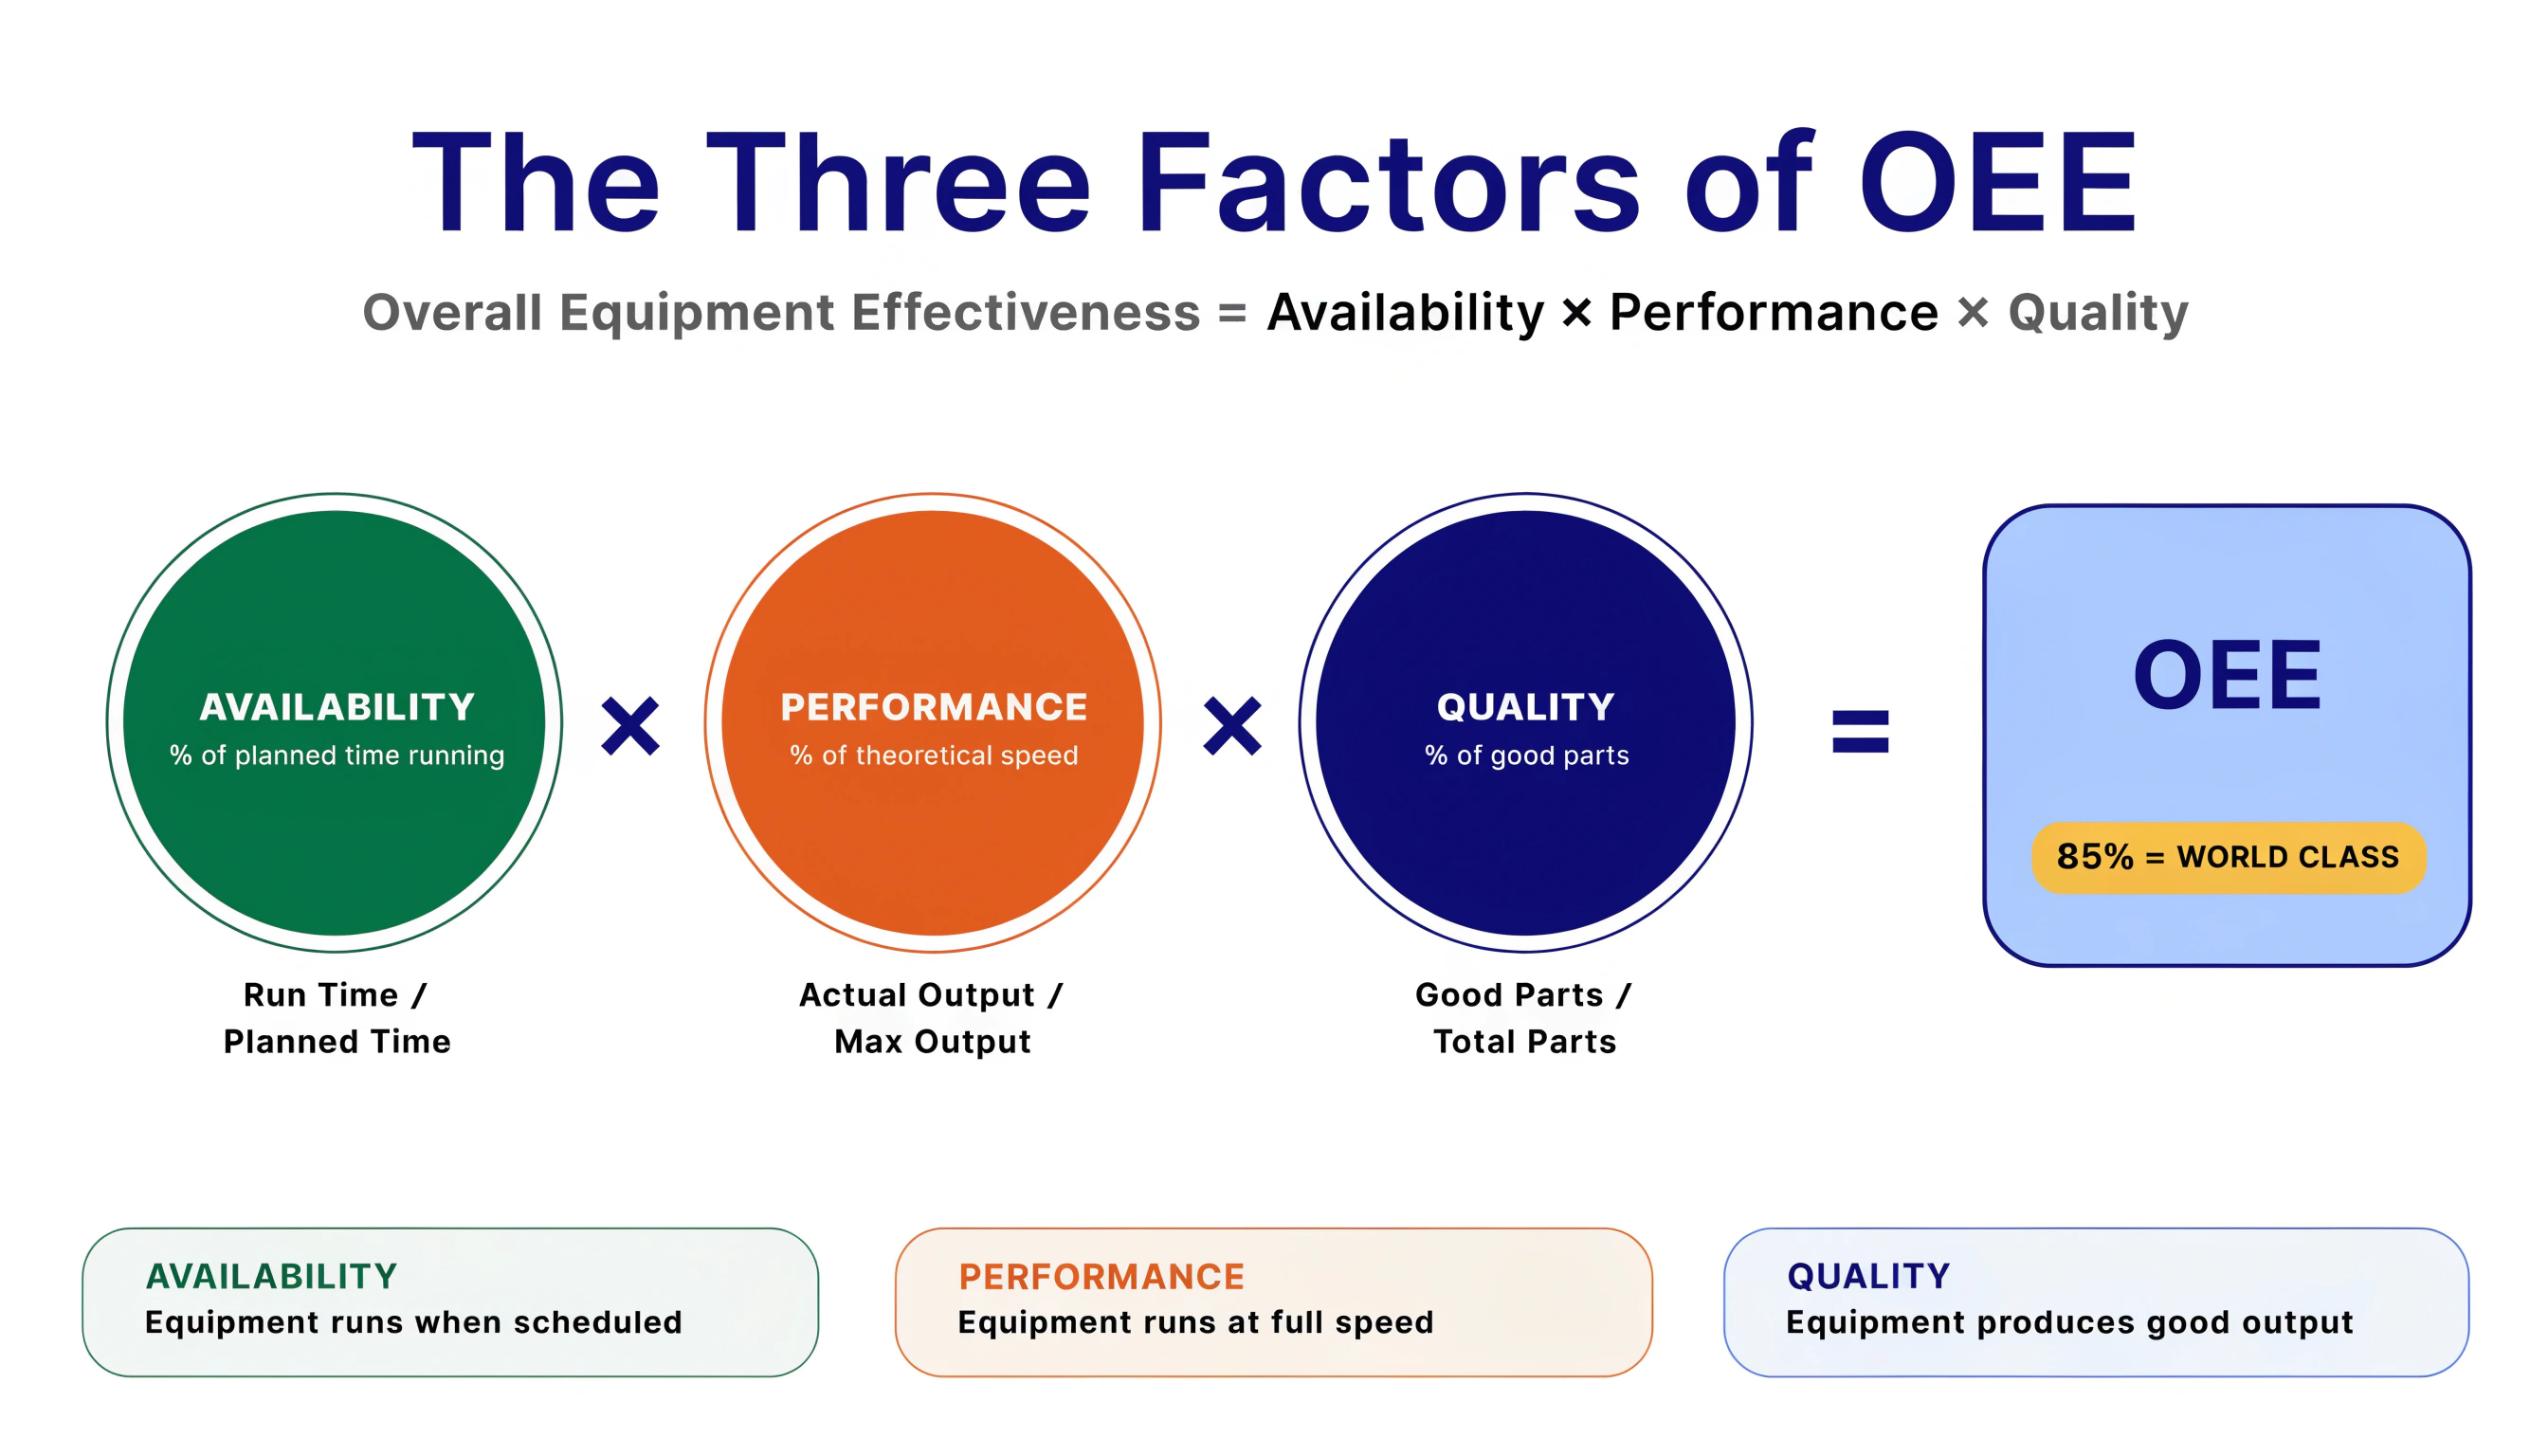
OEE = Beschikbaarheid x Prestaties x Kwaliteit
Elke factor meet een andere dimensie van productie-efficiëntie:
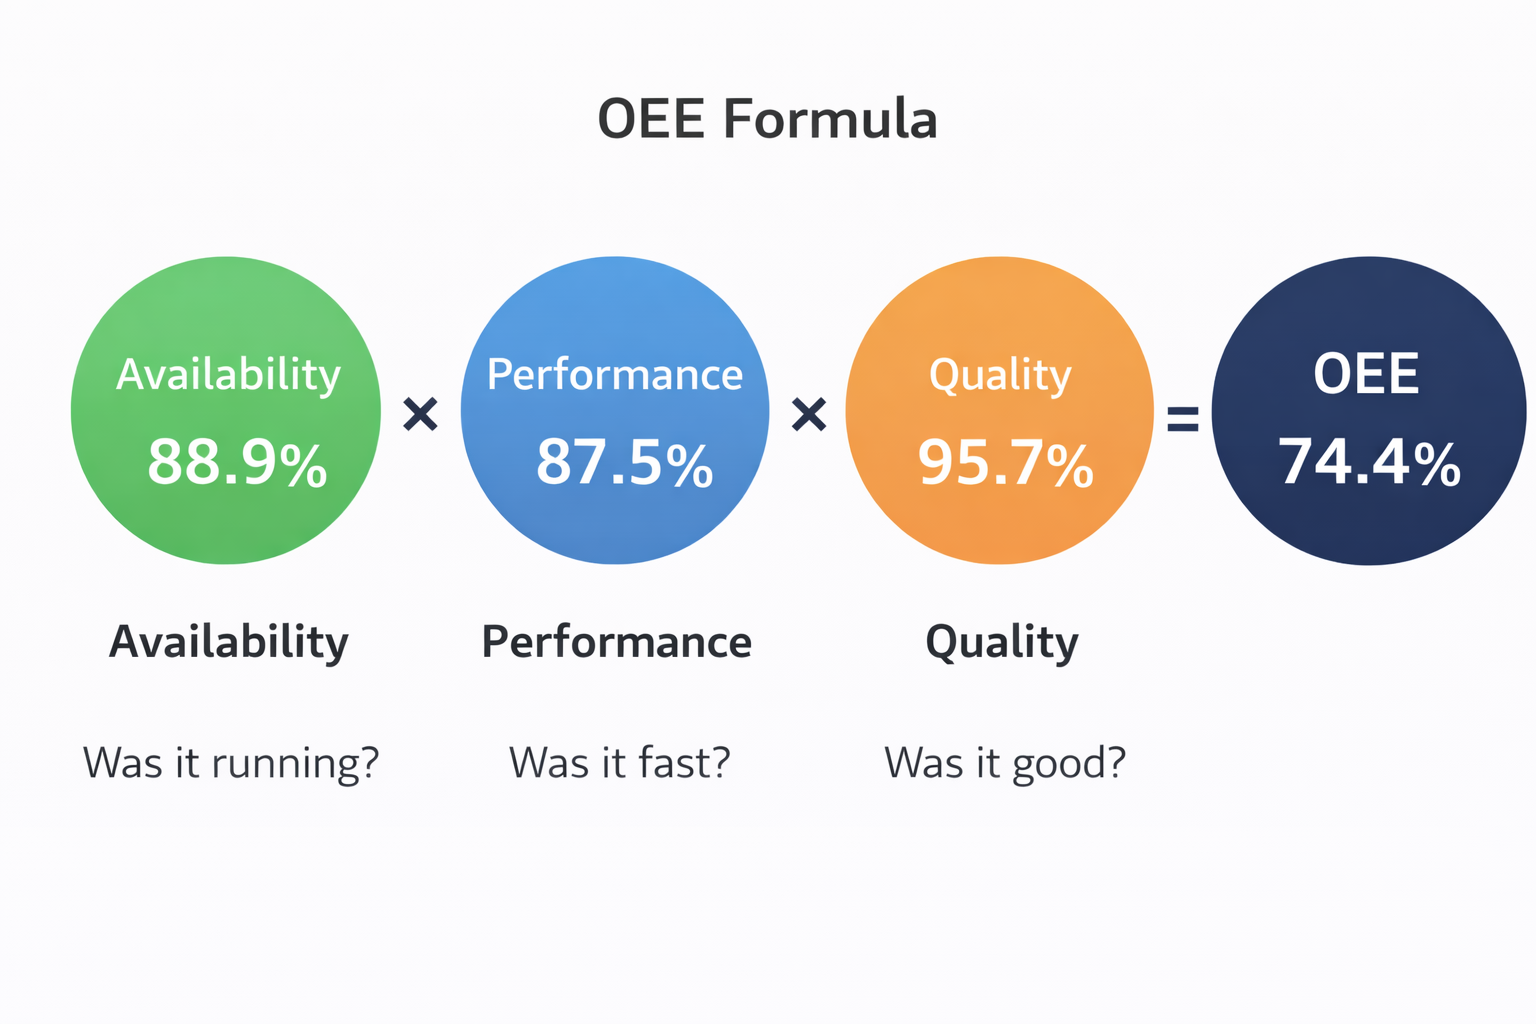 OEE = Beschikbaarheid x Prestatie x Kwaliteit. Elke factor beantwoordt een eenvoudige vraag over uw productie.
| Factor | Vraag die het beantwoordt | Formule |
|---|---|---|
| Beschikbaarheid | Draaide de apparatuur wanneer dat gepland was? | Draaitijd / Geplande productietijd |
| Prestaties | Draaide het op volle snelheid? | (Ideale cyclustijd x Totale stuks) / Draaitijd |
| Kwaliteit | Waren alle producten goed? | Goede stuks / Totale stuks |
Concreet Voorbeeld
Stel u zich een verpakkingslijn voor met een dienst van 8 uur:
| Maatstaf | Waarde |
|---|---|
| Dienstduur | 480 min |
| Geplande pauzes | 30 min |
| Geplande productietijd | 450 min |
| Ongeplande stilstand (storingen, omstellingen) | 50 min |
| Draaitijd | 400 min |
| Ideale cyclustijd | 1 stuk/min |
| Totaal geproduceerde stuks | 350 |
| Afgekeurde stuks | 15 |
Berekeningen:
- Beschikbaarheid = 400 / 450 = 88,9%
- Prestaties = (1 x 350) / 400 = 87,5%
- Kwaliteit = (350 - 15) / 350 = 95,7%
- OEE = 88,9% x 87,5% x 95,7% = 74,4%
:::info Wereldklasse OEE-benchmarks
- 85%+ wordt beschouwd als wereldklasse voor discrete productie
- 60% is typisch voor fabrikanten die beginnen met OEE
- 40% is gebruikelijk voor fabrieken zonder systematische meting
De meeste fabrieken zijn verrast om te ontdekken dat hun werkelijke OEE veel lager is dan gedacht. Dat is eigenlijk goed nieuws — het betekent dat er aanzienlijke ruimte voor verbetering is. :::
De Zes Grote Verliezen
OEE is ontworpen om de Zes Grote Verliezen te bestrijden — de meest voorkomende oorzaken van apparatuurinefficiëntie. Het begrijpen van deze verliezen is essentieel voor het verbeteren van uw OEE-score.
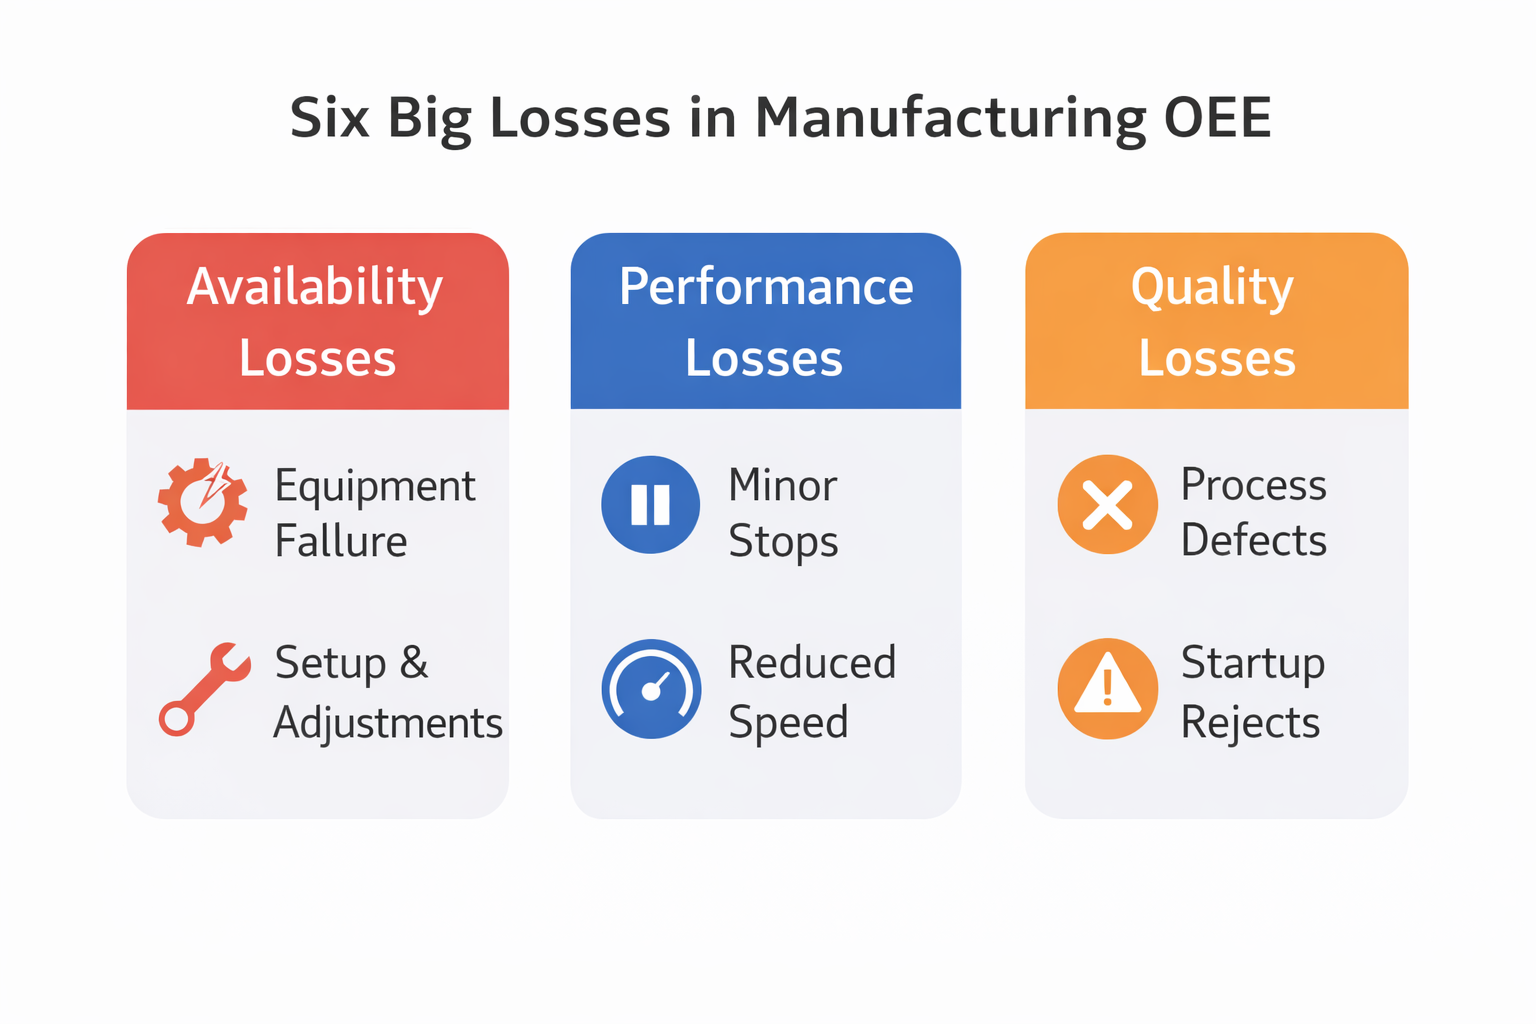
Beschikbaarheidsverliezen — "De apparatuur draaide niet"
Deze verliezen verkorten de tijd dat de apparatuur beschikbaar is voor productie:
- Apparatuurstoringen — Ongeplande stops door storingen, gereedschapsfalen of onderhoudsbehoefte. Voorbeeld: Een motor brandt door en de lijn staat 2 uur stil terwijl de onderhoudsploeg deze vervangt.
- Setup en Aanpassingen — Omstellingen, opwarmtijd, materiaalwisselingen en geplande stops tijdens de productie. Voorbeeld: Omschakelen van Product A naar Product B vereist reinigen en kalibreren, wat 45 minuten duurt.
Prestatieverlizen — "De apparatuur draaide, maar langzaam"
Deze verliezen verkorten de snelheid waarmee de apparatuur werkt:
- Microstops en Korte Onderbrekingen — Korte onderbrekingen (< 5 min) zoals verstoppingen, sensorblokkades of reinigingen. Voorbeeld: Een fles raakt vast in de transportband, een operator verhelpt dit in 30 seconden — maar dit gebeurt 50 keer per dienst.
- Verminderde Snelheid — Draaien onder de ideale cyclustijd door slijtage, onervaren operators of suboptimale instellingen. Voorbeeld: De vuller zou 100 flessen/min moeten halen maar bereikt slechts 80 flessen/min omdat de doptoevoer verkeerd is afgesteld.
Kwaliteitsverliezen — "De apparatuur produceerde, maar niet alles was goed"
Deze verliezen verkleinen het percentage goede producten:
- Procesdefecten — Defecte stuks geproduceerd tijdens stabiele productie. Voorbeeld: 2% van de etiketten is scheef geplaatst door een versleten rol.
- Opstartafval — Defecte stuks geproduceerd tijdens opwarming of na omstellingen. Voorbeeld: De eerste 20 flessen na een omstelling hebben onjuiste vulniveaus terwijl de machine stabiliseert.
In OpSee wordt elk van deze gevolgd via Verliestypen en Redenen, die u configureert in de module OEE Configuratie.
OEE Visueel Begrijpen
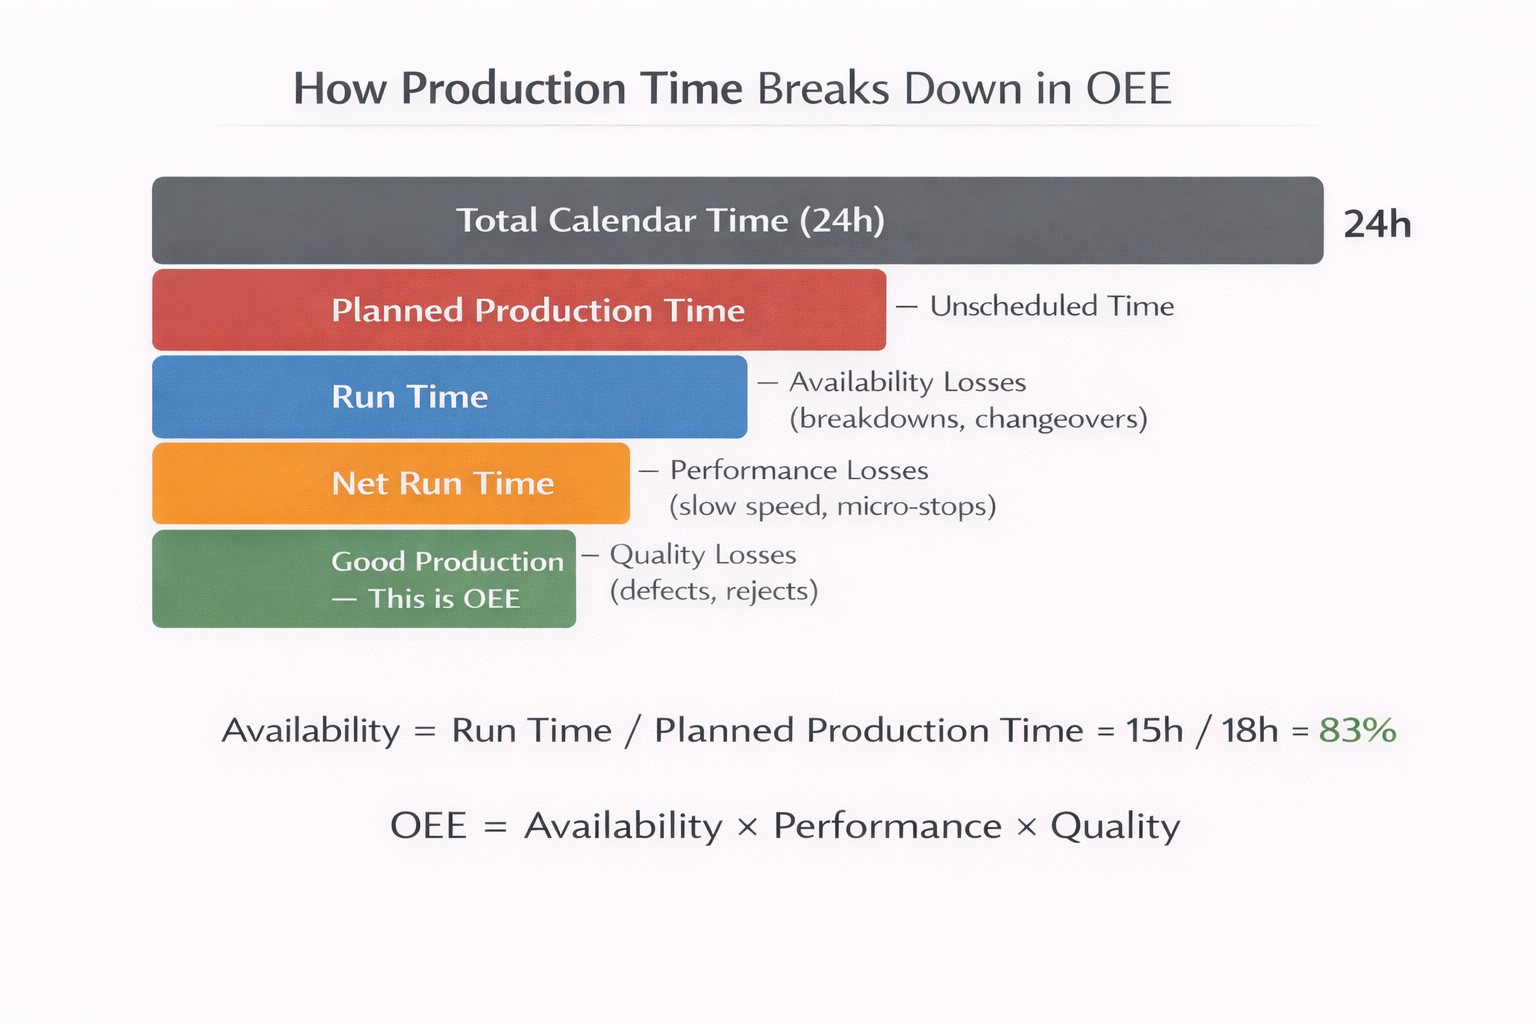 Elke laag van verliezen vermindert de productieve tijd. OEE meet hoeveel van de Geplande Productietijd eindigt als Goede Productie.
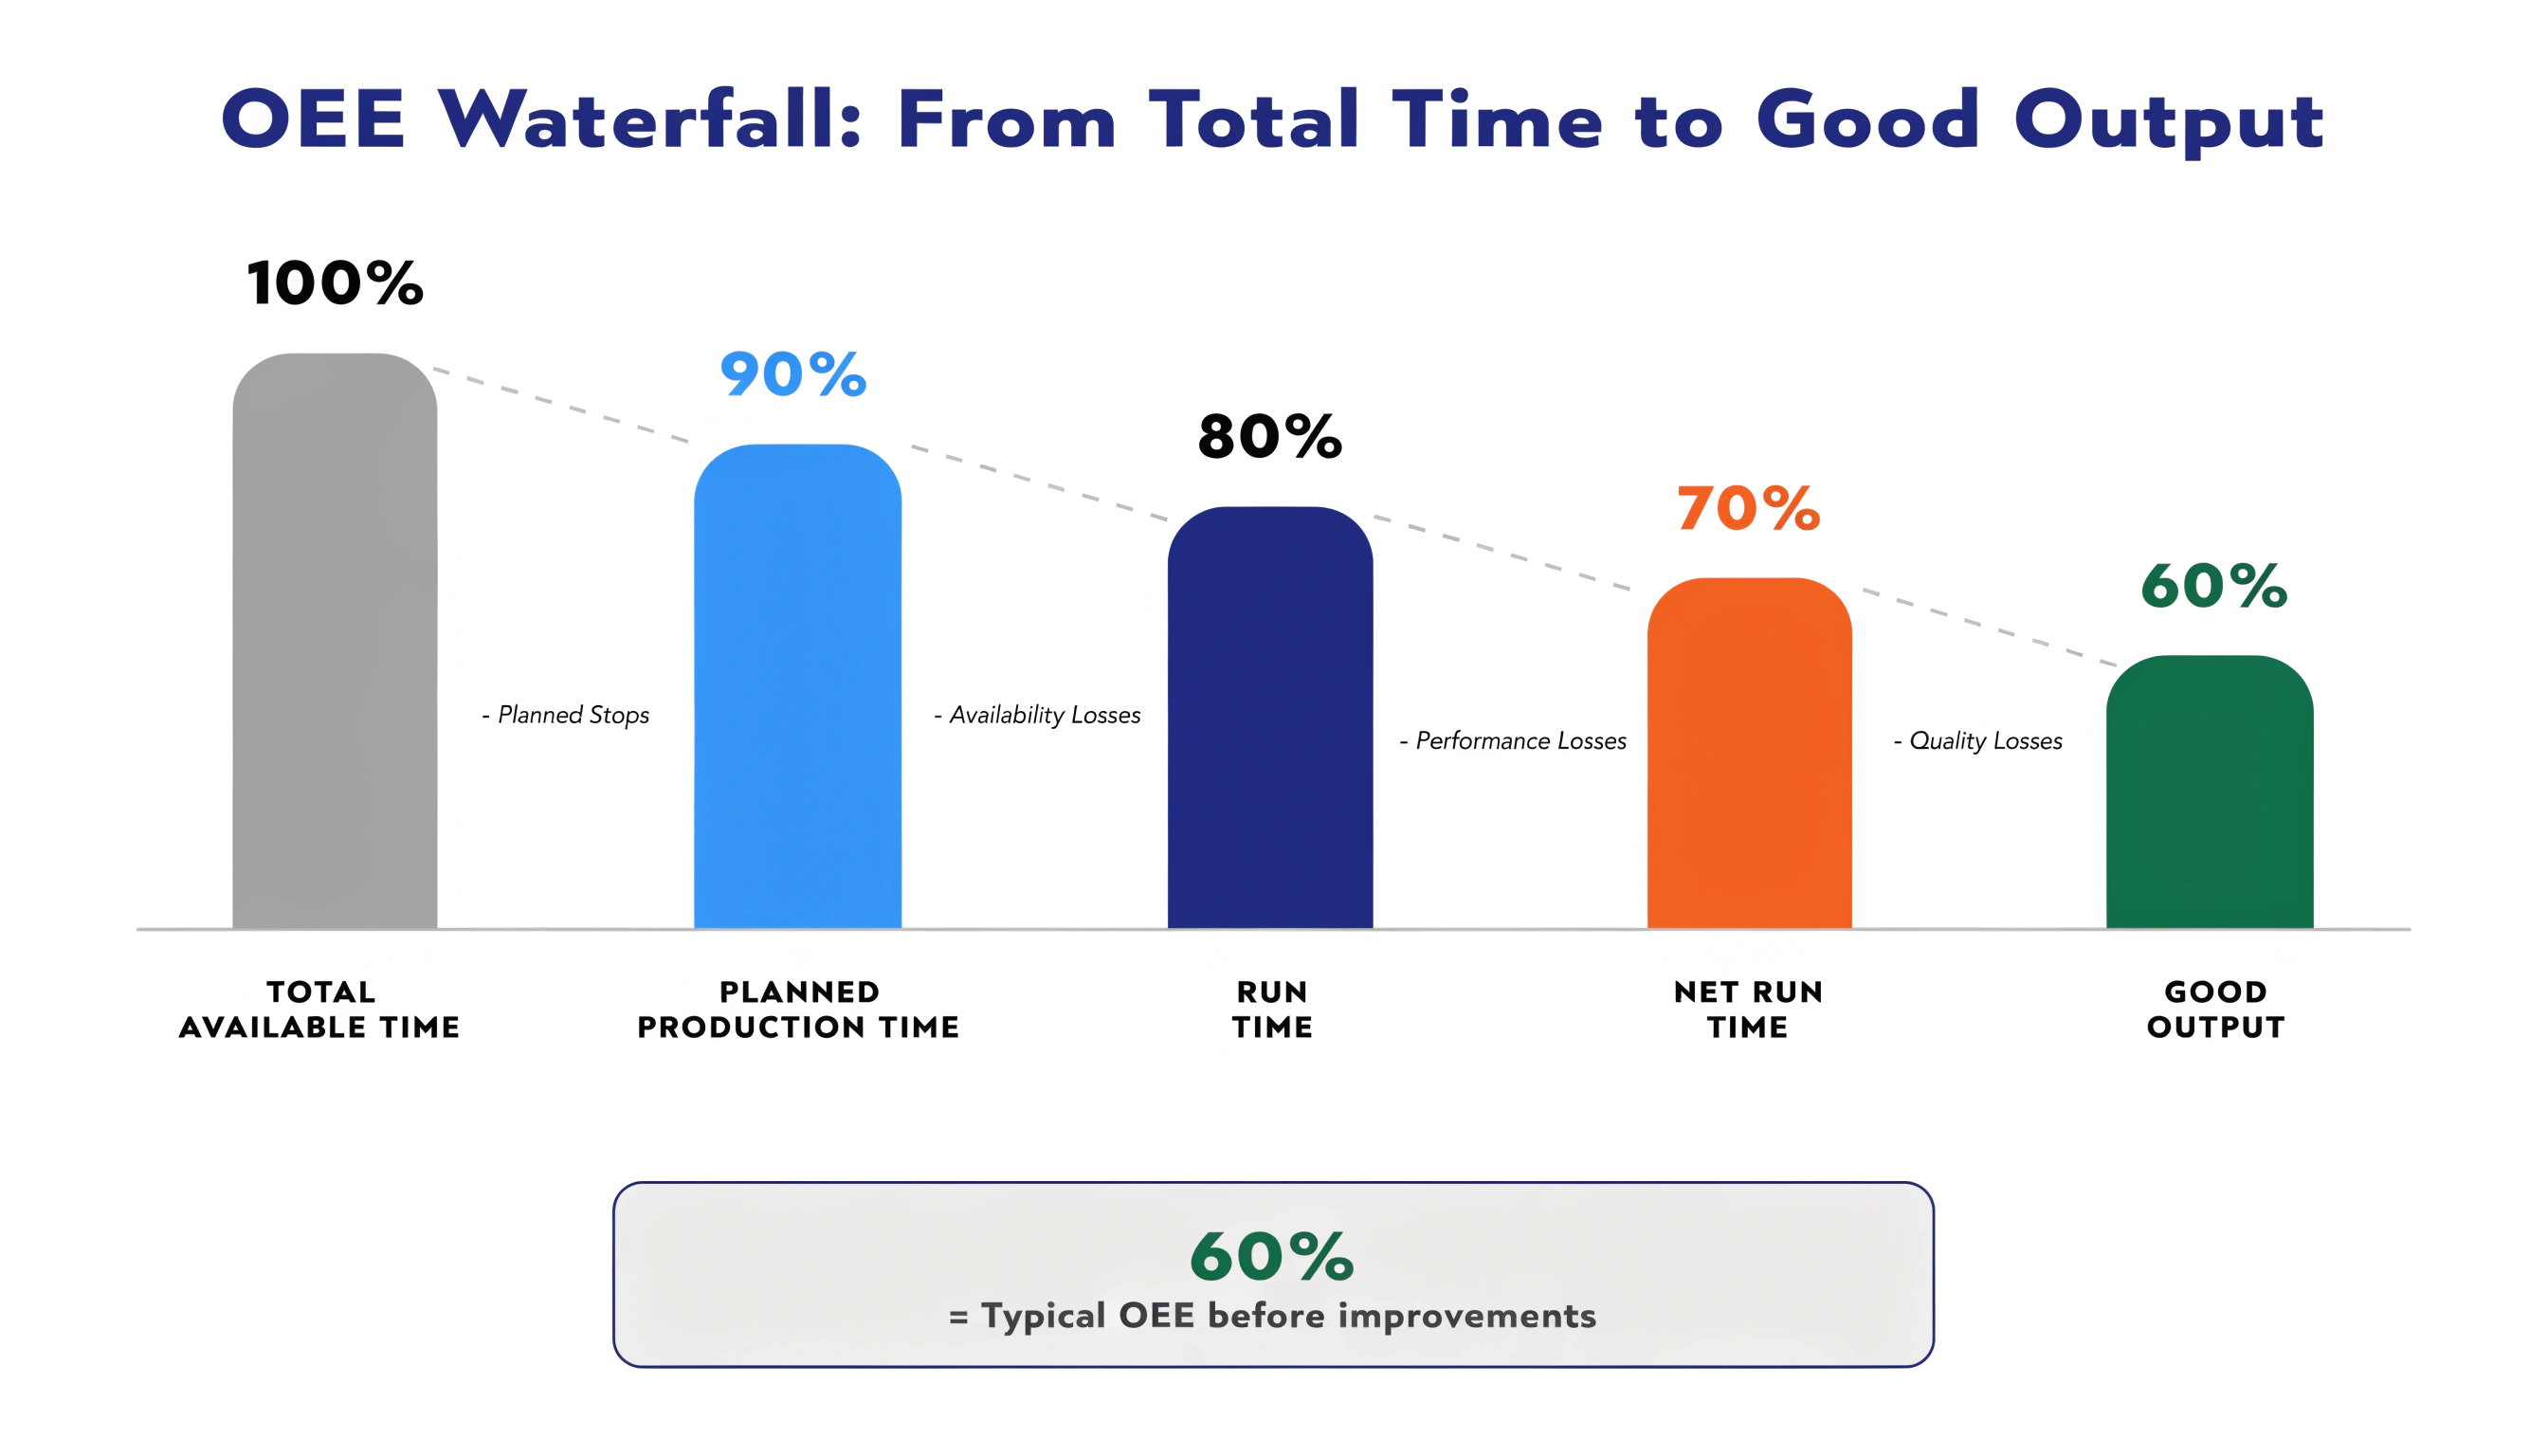
Van boven naar beneden:
- Totale Kalendertijd = de volledige 24 uur van een dag
- Geplande Productietijd = Kalendertijd min geplande niet-productie (nachten, weekenden, pauzes)
- Draaitijd = Geplande tijd min beschikbaarheidsverliezen (storingen, omstellingen)
- Netto Draaitijd = Draaitijd gecorrigeerd voor snelheidsverliezen (trage cycli, microstops)
- Goede Productie = Netto Draaitijd min kwaliteitsverliezen (afval, nabewerking)
OEE meet hoeveel van uw Geplande Productietijd eindigt als Goede Productie.
Belangrijkste OEE-Maatstaven in OpSee
Naast het kern-OEE-percentage volgt OpSee verschillende afgeleide maatstaven:
| Maatstaf | Wat het meet | Waarom het belangrijk is |
|---|---|---|
| MTTR (Mean Time To Repair) | Gemiddelde tijd om een storing te verhelpen | Lager = sneller herstel van storingen |
| MTBF (Mean Time Between Failures) | Gemiddelde bedrijfstijd tussen storingen | Hoger = betrouwbaardere apparatuur |
| Totale stilstandtijd | Som van alle stopduren in een periode | Toont de totale kosten van verloren productie |
| Stilstandgebeurtenissen | Aantal individuele stops | Hoog aantal bij laag totaal = veel microstops |
| Validatiepercentage | % van de gebeurtenissen beoordeeld door een supervisor | Hoog percentage = goede meetkwaliteit |
Deze maatstaven zijn beschikbaar als widgets in de Cockpit en als dashboards in de module Productie OEE.
Hoe OpSee OEE Berekent
De OEE-berekeningspijplijn in OpSee volgt dit verloop:
- Data-ingestie — Apparatuursensoren publiceren statuswijzigingen (draaiend, gestopt, inactief) via MQTT of OPC-UA. De achtergrondprocessen van OpSee nemen deze gebeurtenissen op en slaan ze op in TimescaleDB
- Beschikbaarheidsmeting — Elke statuswijziging maakt een beschikbaarheidsrecord aan met een begintijd, eindtijd, apparatuur-ID en bijbehorend verliestype/reden
- Berekening op aanvraag — Wanneer u een dashboard opent of een rapport opvraagt, bevraagt de OEE-motor beschikbaarheidsrecords voor het geselecteerde tijdsbereik en de geselecteerde apparatuur, en berekent vervolgens Beschikbaarheid, Prestaties en Kwaliteit in real time
- Drill-down — U kunt OEE uitsplitsen op apparatuur, dienst, tijdsperiode, verliestype of reden om oorzaken te identificeren
Wat Volgt
- Apparatuurmodel (ISA-95) — Begrijp hoe OpSee apparatuurhiërarchieën organiseert
- Batchmodel (ISA-88) — Leer meer over procedures en recepten
- Gegevensstroom — Bekijk hoe gegevens van sensoren naar dashboards bewegen