OEEパフォーマンス
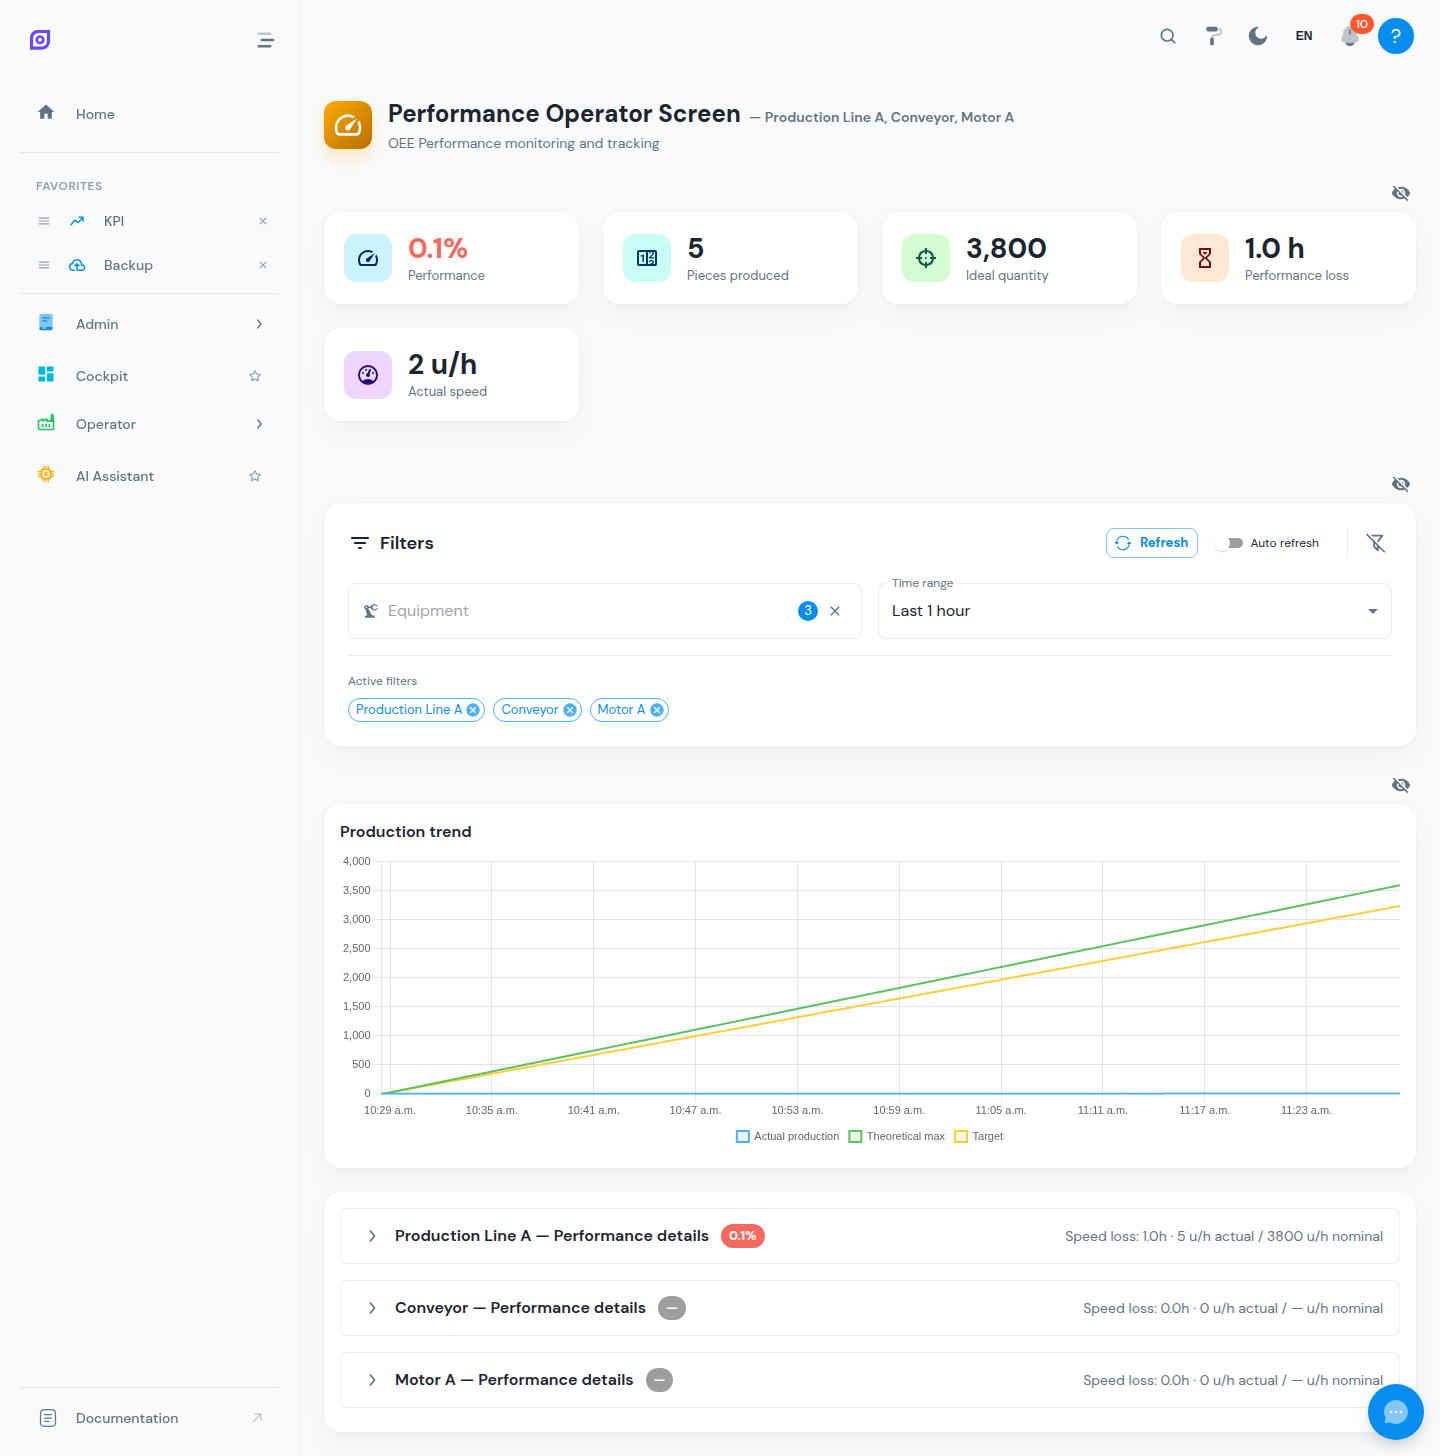
OEEパフォーマンス画面は、OEE方程式の パフォーマンス 構成要素に焦点を当てています。生産エンジニアと管理者が、実際の生産速度が理想サイクルタイムと異なる理由を理解するのに役立ちます。
パフォーマンスとは
パフォーマンスは、設備が理論最大速度と比較してどれだけ速く動作しているかを測定します。
パフォーマンス % = (理想サイクルタイム x 総生産数) / 稼働時間 x 100
100%のパフォーマンスは、稼働時間中に理論的に可能な数の個数を設備が正確に生産したことを意味します。100%未満の値は速度損失を示します。
速度損失の種類
パフォーマンス損失は2つの主要なカテゴリに分類されます。
短い停止(マイクロ停止)
ダウンタイムイベントとして記録するには短すぎるが、それでもスループットを減少させる短い中断(通常、構成によりますが2〜5分未満)。例:
- 瞬間的な停止を引き起こすセンサートリガー
- すぐにクリアされる材料詰まり
- オペレーターの調整
速度低下
設備は稼働しているが、理想サイクルタイムよりも遅い。原因には次のものがあります。
- 摩耗した工具やコンポーネント
- 最適でない材料品質
- 不正確なマシン設定
- 環境条件(温度、湿度)
主要メトリクス
パフォーマンス画面にはいくつかのメトリクスが表示されます。
| メトリクス | 説明 |
|---|---|
| パフォーマンス % | 選択期間の全体的なパフォーマンス比 |
| 理想サイクルタイム | 構成された目標の個数あたり秒数(OEE構成から) |
| 実測平均サイクルタイム | 個数間の測定された平均時間 |
| 総生産個数 | すべての個数の数(良品 + 不良品) |
| 理想生産数量 | 理想速度で生産できたであろう個数 |
| パフォーマンス損失(秒) | 速度問題で失われた総時間 |
| パフォーマンス目標 | 設備構成からの目標パーセンテージ |
パフォーマンスデータの読み方
サイクルタイム分析
理想サイクルタイム と 実測平均サイクルタイム を比較します。
- 実測値が理想値に近い場合、パフォーマンスは良好です。損失は他の要因から来ています。
- 実測値が大幅に高い場合、速度低下や一貫性のないサイクルタイムを調査します。
生産数のギャップ
総生産個数 と 理想生産数量 の差は、速度問題で失われた個数を表します。これは、設備がフルスピードで動作していれば生産できた追加の個数です。
ヒント
実生産量と理想生産量の大きな差は、必ずしも速度の問題ではありません。OEEダッシュボードのアクティビティトレンドチャートを確認します。多くのマイクロ停止(稼働状態の急速なオン/オフサイクル)が見られる場合、問題は速度低下ではなく短い停止である可能性が高いです。
パフォーマンスの改善
パフォーマンスを改善するための一般的なアクション。
- 理想サイクルタイムを見直す: 現実的で、決して達成されたことのない理論最大値ではなく、実際のマシン能力を反映していることを確認します。
- マイクロ停止を分析: ダウンタイムオペレーター画面で「短い停止を表示」フィルターを有効にして、短いイベントを確認します。
- レシピパラメーターを確認: 現在の製品のレシピに正しい速度設定があることを確認します。
- トレンドを監視: シフトと日にわたるパフォーマンスを比較してパターンを特定します(例:段取り替え後や特定の製品でパフォーマンスが低下する)。
構成
パフォーマンス目標と理想サイクルタイムはOEE構成で構成されます。
- 理想サイクルタイム: 各設備と製品の組み合わせの個数あたりの目標秒数
- パフォーマンス目標: 目標パフォーマンスパーセンテージ(例:95%)
- 短い停止閾値: ダウンタイムイベントではなくマイクロ停止として分類されるイベントの最大期間(秒)
備考
設備に理想サイクルタイムが構成されていない場合、パフォーマンス計算は正確になりません。各生産ラインにOEE構成でサイクルタイムが設定されていることを確認してください。
関連ページ
- OEEダッシュボード: 3つすべてのメトリクスを含む完全なOEE内訳
- OEE品質: 品質損失分析
- ダウンタイムオペレーター画面: マイクロ停止と短いイベントを調査
- OEE構成: 理想サイクルタイムと目標を構成
- 設備概要: 複数のラインのパフォーマンスを比較