MESとは何か?
課題: 「見えないまま」の工場運営
次のような工場を想像してください。
- オペレータが紙やExcelにダウンタイムイベントを書き込んでいます。マネージャーがレポートを目にする頃には、すでに翌週になっています。
- ある機械が3日間にわたって想定より20%遅く動いていましたが、リアルタイム監視がないため誰も気づきませんでした。
- 同じラインで同じ製品を作っている2つのシフトのうち、片方のシフトは常に30%多く生産していますが、その理由は誰にもわかりません。
- 検査データが生産データとつながっていなかったため、不良品が500個発生してから初めて品質問題が発覚しました。
これがMESがない工場の姿です。判断は勘に頼り、レポートは遅すぎ、問題は被害が出てから見つかります。
解決策: MES
MES(Manufacturing Execution System、製造実行システム)は、工場の現場に常駐し、機械、オペレータ、マネージャーをリアルタイムでつなぐソフトウェアです。
イメージとしては、次のような違いがあります。
| MESなし | MESあり |
|---|---|
| 紙の記録とExcel | リアルタイムのデジタルダッシュボード |
| 「ダウンタイムは2時間くらいだったと思う」 | 「12件のイベントで合計1時間47分のダウンタイム」 |
| 問題が判明するのは数日後 | 問題は数秒で可視化 |
| シフトやライン同士を比較するデータがない | 並列でのパフォーマンス比較が可能 |
| 属人的な知識(「ジャンに聞けばわかる」) | 誰もがアクセスできる構造化データ |
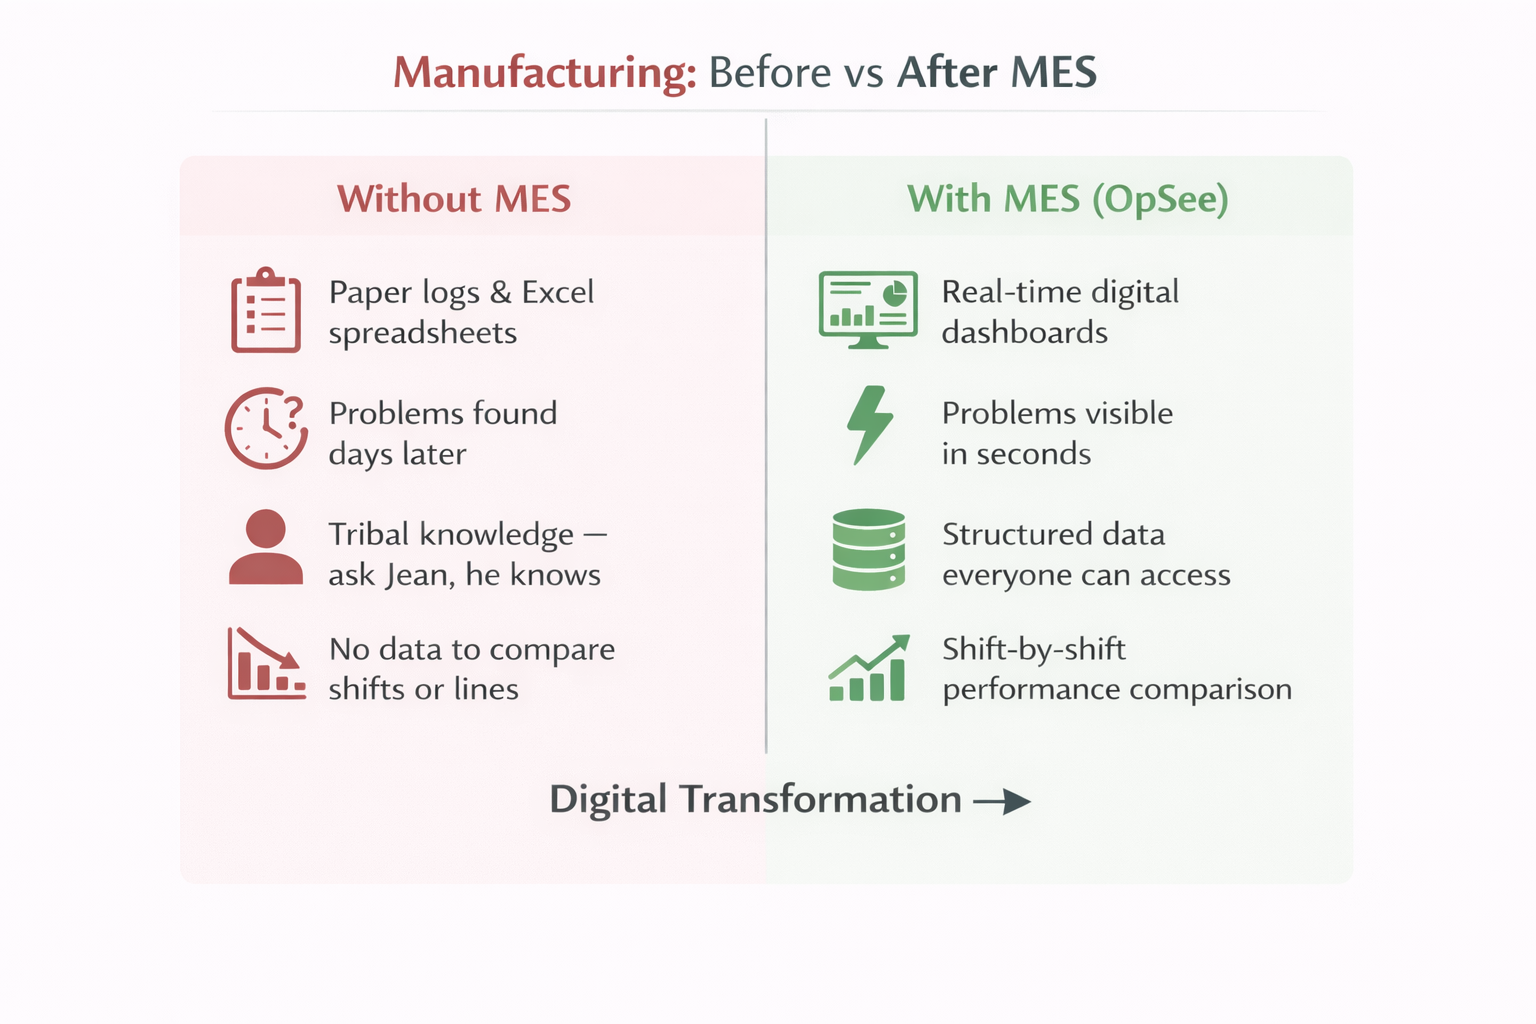 MESが製造現場にもたらす変革。
:::info ひと言で言うと MESは工場の現場をデジタル化します。すべての機械で起こることをリアルタイムで捉え、オペレータから工場長まで、誰もが行動に移せるデータに変えます。 :::
MESは何をするのか?
MESは幅広い運用基盤であり、OEEのトラッキングをはるかに超えるものです。国際的な基準としては、MESA-11機能モデル(MESA International、1997年)があり、ISA-95規格(Part 3、製造運用管理)によってさらに精緻化されています。これらは合わせて、完全なMESがカバーすべき11の主要機能領域を定義しており、加えてバッチ産業向け、スケジューリング、デジタル作業指示書などの最新拡張機能も含まれます。
11の機能領域(MESA-11)
| # | 機能領域 | 役割 | 具体例 |
|---|---|---|---|
| 1 | リソース割り当てと状態管理 | 機器、工具、材料、人員の可用性と状態を追跡 | 「Filler #3 は稼働中、Filler #4 はチェンジオーバー中、QC検査員はLine 2にいる」 |
| 2 | 操業スケジューリング | 機械レベルで生産順序を決め、優先順位を付ける(詳細スケジューリング、有限能力) | 「Line 1で 06:00から11:30までOrder Aを実行、その後30分のチェンジオーバー、次に18:00までOrder B」 |
| 3 | 生産単位のディスパッチ | 作業指示、ジョブ、手順をリアルタイムでオペレータと機器に送信 | 「Line 1のオペレータへ、次のジョブはOrder #4729: Product Xを5000個生産」 |
| 4 | ドキュメント管理 | SOP、作業指示書、図面、認証、品質書類をオペレータ端末で管理 | 「手順のステップ4: 25 Nmで締め付けてください。画像をタップで拡大できます」 |
| 5 | データ収集と取得 | PLC、センサー、オペレータからリアルタイムでデータを取得し、一箇所に保存 | 「毎秒: 各機械の温度、圧力、速度、カウンタを記録」 |
| 6 | 労務管理 | オペレータ、シフト、スキル、訓練、作業時間を追跡 | 「チームAはLine 1の朝シフトを担当。マリーはLine 1とLine 2の作業資格あり」 |
| 7 | 品質管理 | 検査、不良、不適合、統計的工程管理(SPC)を記録 | 「Batch 2847でステーション4にて12個の不良。原因: 温度が許容範囲外」 |
| 8 | プロセス管理 | 実行状況、アラーム、逸脱を監視し、プロセス上限を強制 | 「Line 2が停止: 圧力が5.2 barを超過。自動停止し、監督者にアラーム送信」 |
| 9 | 保全管理 | 予防保全のスケジュール、修理の追跡、故障と機器履歴の紐付け | 「Filler head #3、稼働50時間後に保全予定。前回故障: 4ヶ月前にベアリング交換」 |
| 10 | 製品追跡とジェネアロジ | 原材料から出荷まで、すべての単位またはバッチを追跡(完全な前方・後方トレーサビリティ) | 「Bottle #847291 はTank 3、lot R-245から、Line 1で、マリーが14:32に充填」 |
| 11 | パフォーマンス分析 | OEE、KPI、トレンド、ダッシュボード、レポートを算出し、マネージャーと継続的改善に提供 | 「今週のLine 2のOEE: 71.4%。最大の損失: 計画外ダウンタイム、計画時間の18%」 |
バッチとレシピの管理(ISA-88)
バッチ産業(食品、飲料、医薬品、化学、化粧品)では、MESはISA-88規格で定義された専用機能群もカバーします。
- レシピ管理: マスターレシピ、サイトレシピ、特定の機器系列に紐づく制御レシピ
- フォーミュラとパラメータ: 材料、配合比、設定値(温度、圧力、混合時間)、機器ごとのバリアント
- バッチ実行: バッチの開始、一時停止、完了、フェーズごとの実績記録、分割、結合、再実行の管理
- 機器要件: 制約条件(容量、接触素材、洗浄状態)を満たす機器でのみレシピが実行されるよう保証
- チェンジオーバールール: 連続する2つのバッチの間で何を洗浄または再構成すべきか(アレルゲン間、色間、製品間)
最新の拡張機能
MESA-11やISA-88を超えて、最新のMESプラットフォームは通常、次のような領域に拡張されています。
- 高度スケジューリング(APS): 有限能力計画、What-ifシナリオ、ドラッグ&ドロップ式のガントチャート
- デジタル作業指示書: オペレータ画面に表示されるステップごとのSOP、写真、動画、電子サイン付き
- エネルギーとサステナビリティ: 単位あたりのエネルギー、水使用量、圧縮空気、不良率の追跡
- WIP(仕掛品): 工場内のすべての単位の現在地をリアルタイムで把握
- ERP連携: ERPから生産オーダーを受信し、実績(良品数、不良、ダウンタイム、OEE)を返送
:::tip なぜOEEから着手することが多いのか? 実際には、企業が最初に導入するMES機能はOEEであることが多いです。理由はいくつかあります。OEEは最も普遍的な製造KPIであり、数週間で目に見える成果が出やすく、必要なデータも最もシンプル(機械状態、速度、品質カウント)だからです。
しかし、OEEは入口であり、目的地ではありません。完全なMESは、上記の11の機能領域に加え、バッチ実行、スケジューリング、作業指示書、トレーサビリティ、ERP連携までカバーします。OEEが導入され、データ基盤が整えば、運用基盤の成熟とともに他の機能も自然と続きます。
このページから一つだけ覚えていただきたいこと: MESは幅広いシステムであり、OEEはその数多くの機能のうちの一つにすぎません。 :::
MESはどこに位置するのか?
MESは工場の現場(機械、センサー、PLC)とビジネスシステム(ERP、財務、計画系)の間に位置します。
- ERPはMESに伝える: 「金曜までにProduct Xを5000個必要」
- MESは現場に伝える: 「Line 1でこのパラメータを使ってRecipe Xを実行せよ」
- 現場はMESに伝える: 「14:32に機械停止、温度85.2℃、3247個生産済み」
- MESはERPに伝える: 「オーダー完了、良品4985個、OEEは78.3%」
:::tip 橋渡し MESは、物理世界(機械)とデジタル世界(ビジネスシステム)をつなぐ橋です。これがないと、「計画したこと」と「実際に起きたこと」の間に死角が生まれます。 :::
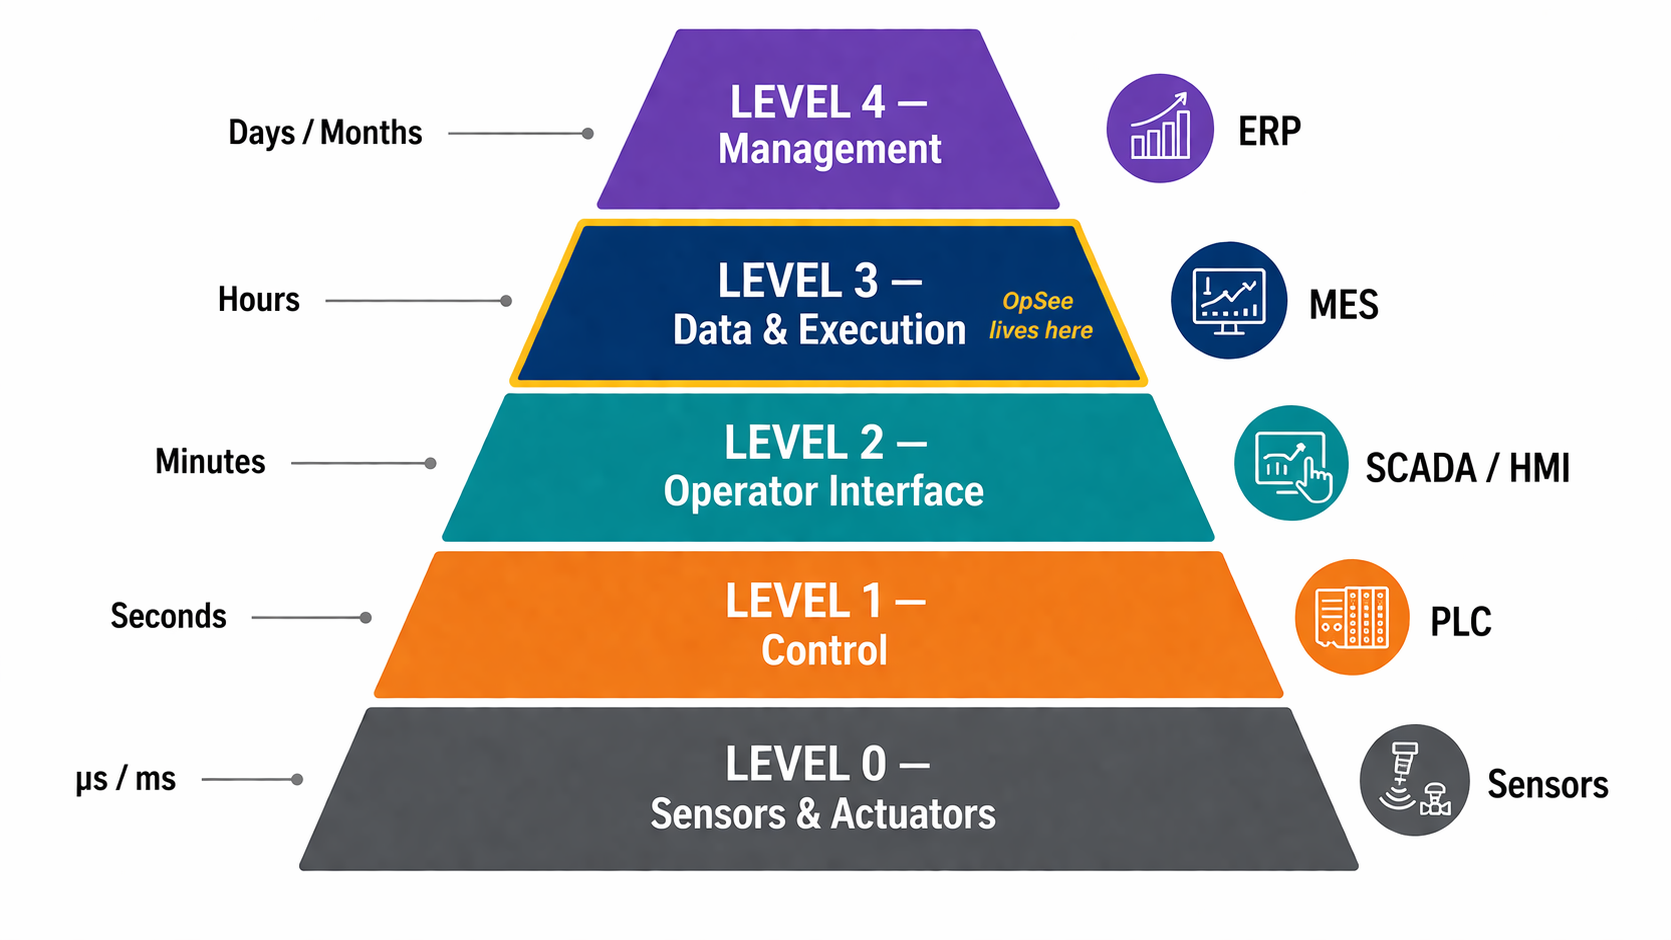
MESがある工場の典型的な一日
MESを導入した工場の一日は次のようになります。OEEだけでなく、複数のMES機能がシフト中、毎分のように連動して働いていることに注目してください。
06:00: 朝シフト開始。MESダッシュボードに昨日のプラントOEEが表示されます: 71.4%。最大の損失はLine 2の計画外ダウンタイムでした。(パフォーマンス分析)
07:15: Line 2が停止。データ収集層が数秒以内に停止を検知し、タイムラインにダウンタイムイベントを生成します。オペレータは現場のタブレットでMESを開き、イベントを確認して理由を選びます: 「材料切れ、樹脂の納入待ち」。
09:30: スーパーバイザーがパフォーマンス分析ダッシュボードを開き、Line 2が2時間15分停止していることを確認します。MESを使ってオペレータを一時的にLine 1に再配置し、物流に納入を急がせます。(リソース割り当て)
11:00: 樹脂が到着。MESが次の生産オーダーをLine 2にディスパッチします。オペレータはタブレットに表示される作業指示書に従ってラインをセットアップします。プロセス管理が再立ち上げを監視し、設定値がずれた場合はアラームを発します。
14:00: 工場長がパフォーマンス分析ダッシュボードをレビュー。今週のOEEトレンド、ダウンタイム理由のトップ5、Line 2の材料切れ問題が再発していることを確認します。根本原因を解決すべく、物流とのミーティングを設定します。
21:30: シフト終了。製品追跡とジェネアロジは、Line 2で良品4985個が生産され、原材料 lot R-245までさかのぼって追跡できること、朝のチームが担当したことを記録します。MESは実績をERPに返送し、ERPは在庫とオーダー消し込みを更新します。
この一連の流れすべてが、リアルタイムで、単一のプラットフォーム上で、紙ゼロで動きます。 MESがいかに多くの機能を、データ収集からジェネアロジを経てビジネスシステムまで、まとめて指揮しているかがわかります。
次のステップ
MESがどのようなものか理解できたところで、主要な概念に進みましょう。
- OEE Fundamentals: 製造業の最重要指標であり、MESへの典型的な入口
- Equipment Model (ISA-95): 工場構造の記述方法
- Batch Model (ISA-88): 製造プロセスとレシピの記述方法
- Data Flow: センサーからダッシュボードまでのデータの流れ
- Glossary: 主要用語の定義集
前提知識
- Introduction: OpSeeの全体像
関連項目
- OEE Fundamentals: MES導入で最初に展開されることが多い指標
- Equipment Model (ISA-95): ISA-95の機器階層を詳しく解説
- Batch Model (ISA-88): ISA-88のバッチとレシピモデル
- Data Flow: センサーからMESまでのデータの流れ
- Glossary: MES、MESA-11、SCADA、PLC、ERP、ISA-95、ISA-88などの用語定義