6 つの大損失
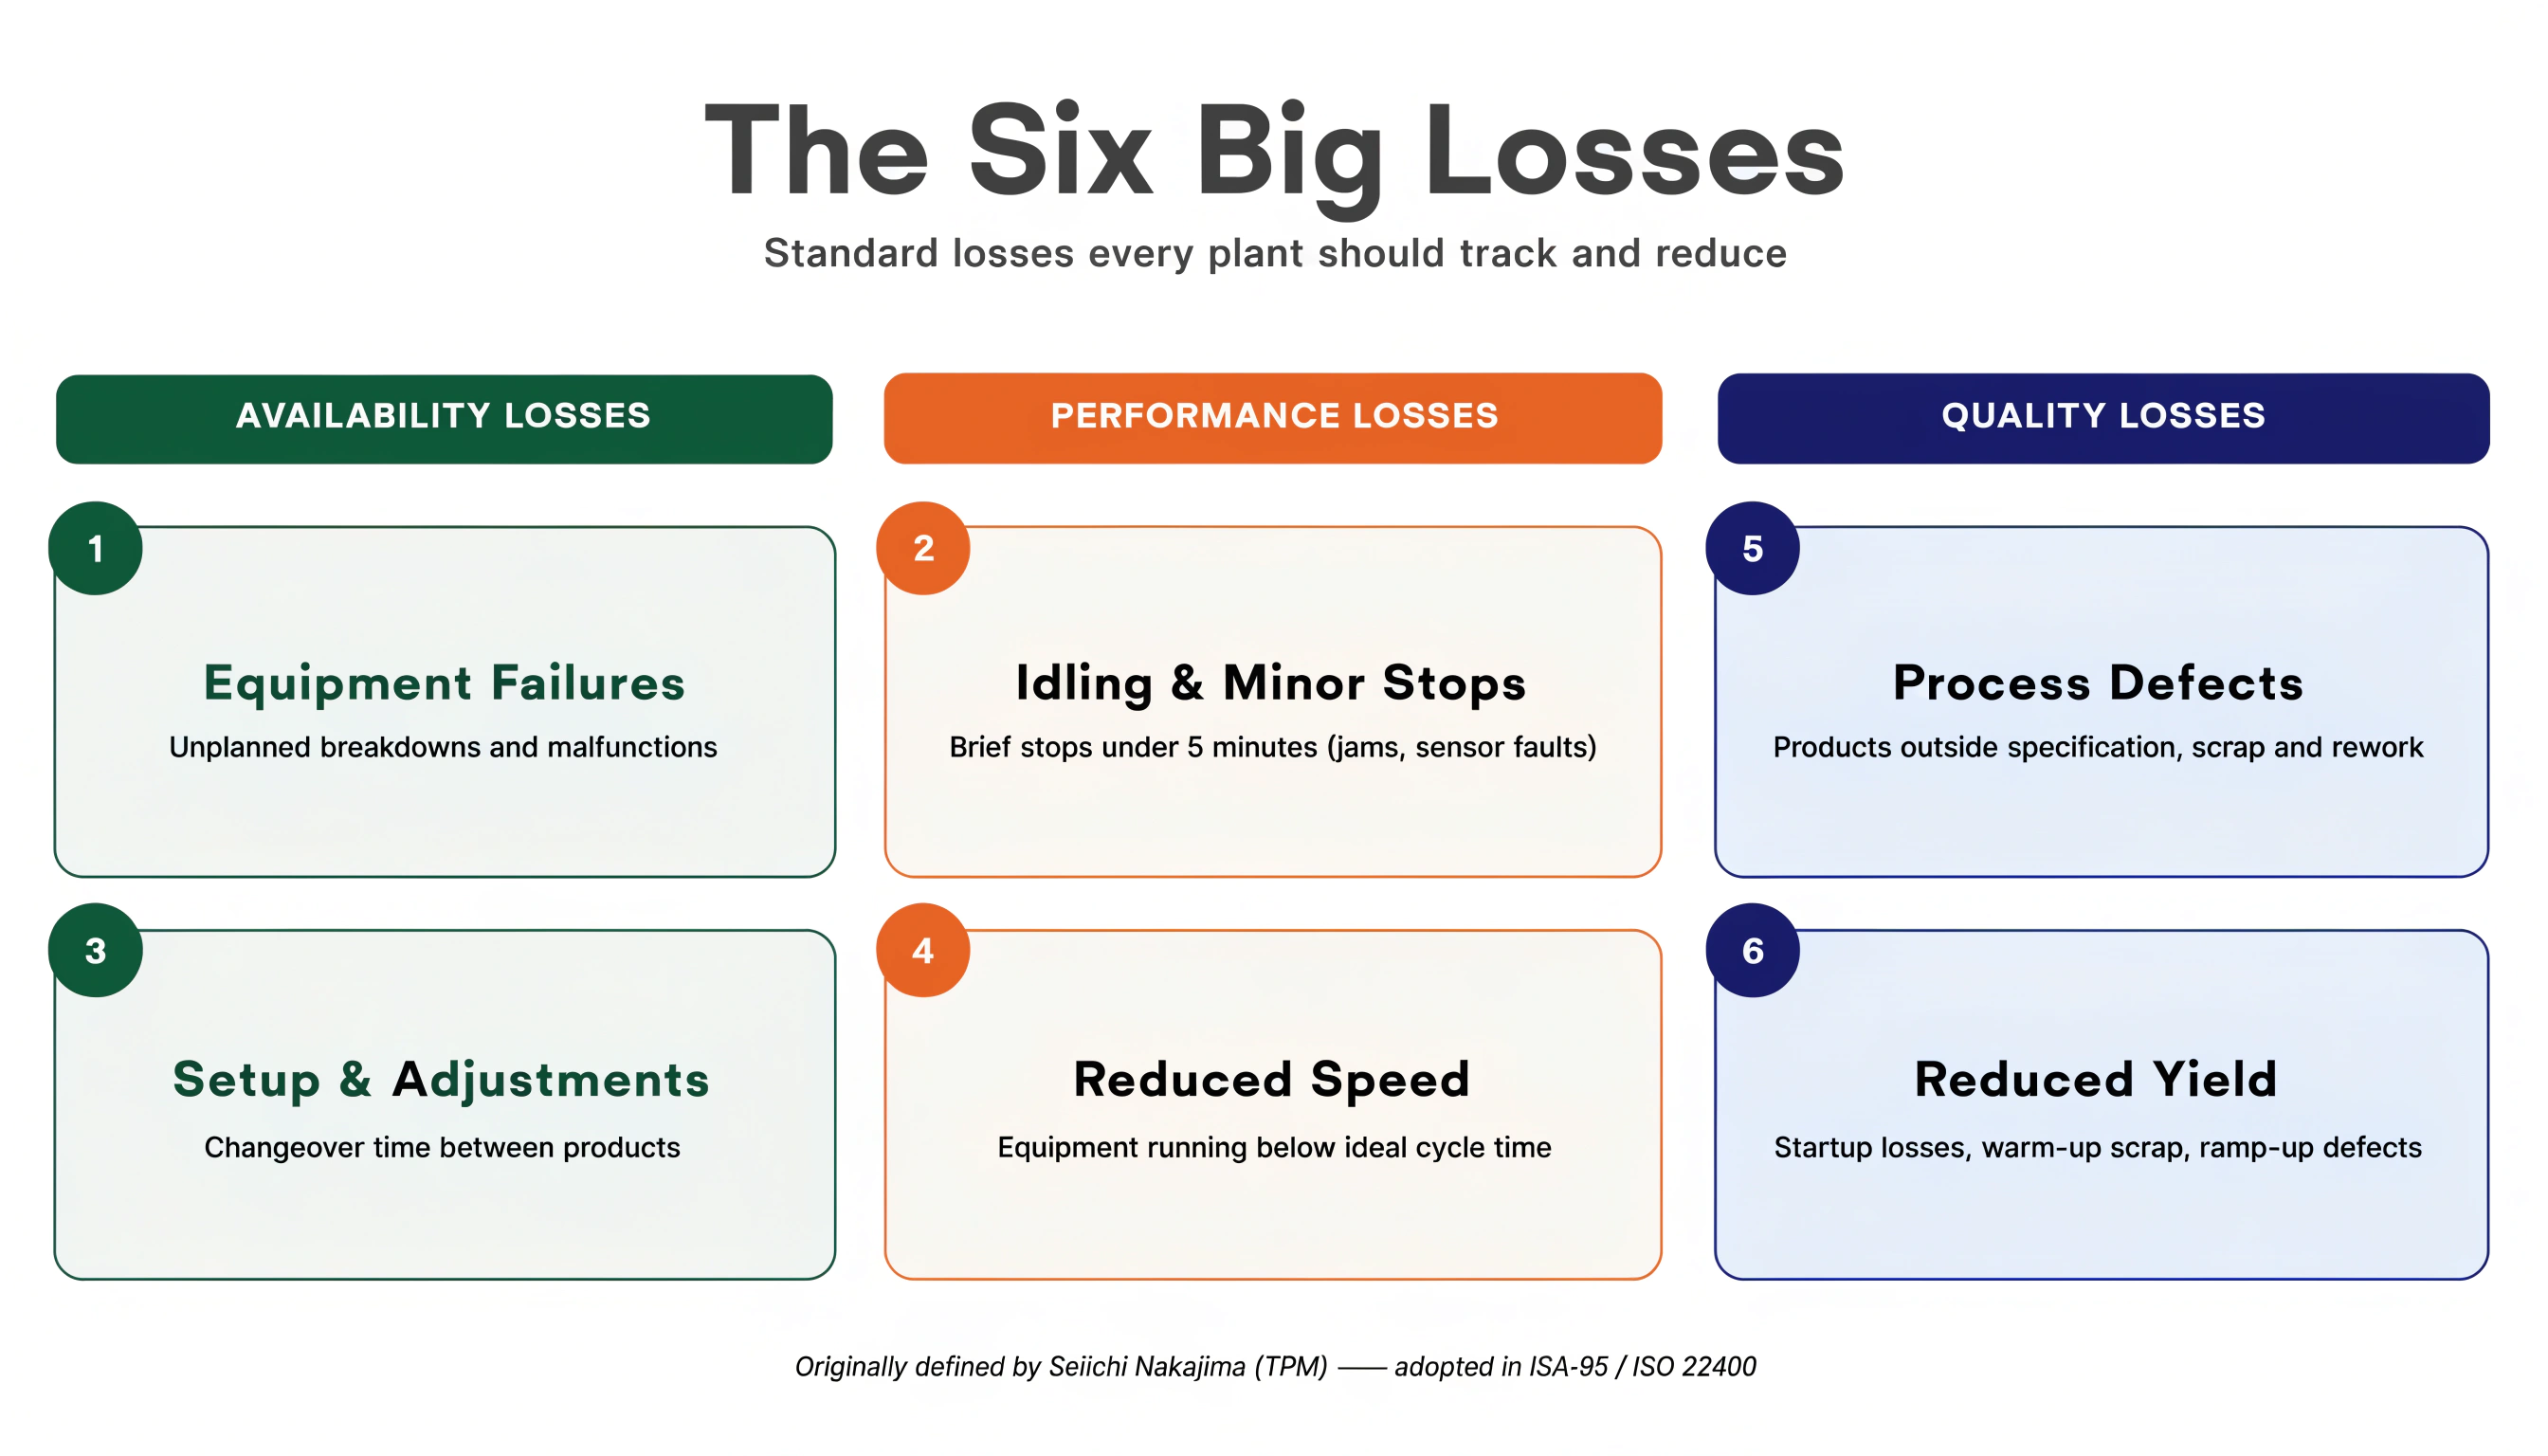
6 つの大損失フレームワークは、中島清一氏によって総合的生産保全(TPM)の一部として開発されました。それは製造業の非効率性の 6 つの最も一般的な原因を特定し、それぞれを 3 つの OEE 要素の 1 つ(可用性、性能、品質)にマップします。
6 つの大損失を理解することは理論的なだけでなく、OEE が目標を下回る場合にどこを見るべきかを教えてくれます。
なぜ 6 つの損失か?
OEE はスコアを提供します。たとえば 68%。しかしその数字だけでは何を修正するかは分かりません。6 つの大損失は分類学を提供します。失う OEE のあらゆるポイントはこれら 6 つの根本的なカテゴリの 1 つにトレースバックできます。
可用性損失
可用性損失は、機器が実際に稼働している時間を減らします。
可用性 = 稼働時間 / 計画生産時間
損失 1 — 機器故障(計画外停止)
何か: マシンの故障、コンポーネント故障、工具損傷、または計画外メンテナンスが原因の計画外停止。
例:
- コンベヤベルトが切れる
- モーターが過熱してトリップする
- 油圧システムが故障する
- センサーが機能不全になってラインを停止する
OpSee でどのように測定するか: 計画外停止はすべて可用性レコードを作成します。損失タイプ「機器故障」(または理由ツリーの同等物)を割り当てます。ダウンタイムダッシュボードは理由別の計画外ダウンタイム合計を表示します。
どのように削減するか:
- 予防保全スケジュール(故障前に摩耗部品を交換)
- 予測保全(振動、温度、電流を監視して故障を早期に検出)
- 再発する故障の根本原因分析
:::tip ほとんどの工場で #1 OEE キラー 機器故障は、システマティックなトラッキングに新しい工場の OEE 損失への最大の単一貢献者です。可用性が「良好」であっても、5 分以上続く計画外停止は調査してください。原因はしばしば防止可能です。 :::
損失 2 — セットアップと調整(計画停止)
何か: チェンジオーバー、セットアップ、ウォームアップ、キャリブレーション、生産時間中の承認メンテナンスの計画ダウンタイム。
例:
- 製品チェンジオーバー(クリーニング、フォーマット変更、レシピ変更)
- 生産実行後の工具交換
- 計画生産時間中のオペレータ休憩
- 測定システムの校正
OpSee でどのように測定するか: これらのイベントに損失タイプ「チェンジオーバー」または「計画メンテナンス」を割り当てます。OEE ダッシュボードは計画と計画外の損失を分離します。
どのように削減するか:
- SMED(シングルミニッツエクスチェンジオブダイ):内部セットアップを外部セットアップに変換してチェンジオーバー時間を短縮
- チェンジオーバー手順を標準化
- OpSee のレシピパラメータを使用して機器設定を事前構成
:::info 計画停止は依然として OEE に影響を与えます 計画停止は可用性を低下させます。目標はそれらを排除することではなく、期間を最小化することです。45 分のチェンジオーバーを 20 分に短縮すると、すべての実行で 25 分の生産容量が節約されます。 :::
性能損失
性能損失は、計画生産時間中に機器が稼働する速度を低下させます。
性能 = (理想サイクル時間 × 総ピース) / 稼働時間
損失 3 — アイドル時間と短時間停止(短時間停止)
何か: 短い中断(通常 5 分未満)。機械が停止し、オペレータが形式的なメンテナンス介入なしで再起動します。
例:
- パッケージがコンベヤに詰まる — 30 秒で除去される
- センサーが誤ってトリップしてラインを停止する — 1 分でリセット
- コンポーネントが 20 サイクルごとに調整が必要
- 材料の再供給(ホッパー空)
なぜそれらは危険か: 短い停止はわずか数秒または数分しか続きません。しかし、シフトあたり 50 回発生すると、累積損失は膨大にもなります。そしてオペレータが「ダウンタイム」として記録しないため、紙のログでしばしば見えない。
OpSee でどのように測定するか: 短時間停止閾値を設定します(例:< 5 分)。システムはマイクロ停止を含むすべての停止をキャプチャします。タイムラインをレビューし、期間でフィルター。
どのように削減するか:
- 短時間停止を最も引き起こす特定のステップを特定(パレート分析)
- センサーの信頼性とアライメントをチェック
- 材料供給システムが適切にサイズされていることを確認
損失 4 — スピード減少(スピード損失)
何か: 停止なしでも、理想的なサイクル時間(定格容量)より一貫して低い速度で実行される機器。
例:
- 充填器が 100 ボトル/分に定格されているが、摩耗した充填ノズルのため 78 ボトル/分のみを達成
- オペレータが意図的にゆっくり実行してジャムを避ける
- 「安全モード」で実行中のニアミス後の機器
なぜ検出が難しいか: マシンは稼働しています。オペレータと管理者はシステマティックな測定なしにスピード損失に気付かないかもしれません。
OpSee でどのように測定するか: OpSee は OEE 設定で構成された理想サイクル時間を使用して性能を計算します。理想と実際の速度の間の任意のギャップは性能損失として表示されます。
どのように削減するか:
- 現在のサイクル時間と銘板または理論上の最大値を比較
- 出力を低下させる摩耗コンポーネントをチェック
- オペレータトレーニングをレビュー(意図しないスピード減少)
品質損失
品質損失は、仕様を満たす製品の割合を低下させます。
品質 = 良い部品 / 総部品
損失 5 — プロセス欠陥(生産不合格)
何か: 安定した(定常状態)生産中に製造された不良製品またはスペック外の製品。
例:
- 摩耗した適用ローラーによるラベルのズレ
- スケールドリフトによる不正な充填重量
- 摩耗した工具による表面傷
- パッケージのシール完全性の失敗
OpSee でどのように測定するか: 生産中に欠陥数を記録します。OEE の品質ファクターは生産総数対良好生産から計算されます。
どのように削減するか:
- 統計的プロセス管理(SPC)でドリフトを早期に検出
- 測定システムの定期的な校正
- 欠陥率が上昇する前の予防的工具交換
損失 6 — スタートアップ不合格(スタートアップ損失)
何か: チェンジオーバー後、シフトの開始時、またはシャットダウン後の起動フェーズ中に製造された不良製品。
例:
- チェンジオーバー後の最初の 20 本のボトルは、マシンが安定する間、充填レベルが不正確
- ウォームアップ中に生成された製品は寸法チェックに失敗する
- バッチの開始の製品は濃度要件を満たさない
OpSee でどのように測定するか: スタートアップウィンドウ中に欠陥数をキャプチャします。最初の 1 時間の生産対定常状態の欠陥率を比較します。
どのように削減するか:
- チェンジオーバータイプごとのスタートアップ不合格の数を文書化 — ターゲットを設定
- チェンジオーバー手順を改善して安定化時間を短縮
- 再起動前に工具を事前加熱
損失から行動へ:OEE 改善ループ
6 つの大損失は、構造化された分析プロセスにリンクすると、継続的改善ツールになります:
- 測定:OpSee ダッシュボードを使用して、可用性、性能、品質で分解された OEE を見る
- 特定:損失のパレートを構築 — 機器の 6 つの中でどれが最大か?
- 根本原因:理由ツリーを使用して、損失カテゴリ内の特定の原因を見つける
- 実行:対策を実装(メンテナンス、トレーニング、プロセス変更)
- トラック:損失率が今後数週間で減少するかどうかを監視
OpSee を 6 つの大損失分析に使用する
| 損失 | OpSee ツール | どこを見るか |
|---|---|---|
| 機器故障 | ダウンタイムダッシュボード | 損失カテゴリ「計画外」でフィルター |
| セットアップと調整 | ダウンタイムダッシュボード | 損失カテゴリ「計画」でフィルター |
| 短時間停止 | ダウンタイムダッシュボード | 期間 < 5 分でフィルター |
| スピード減少 | OEE ダッシュボード | 性能ファクター + トレンドチャート |
| プロセス欠陥 | 生産 OEE | 品質ファクター + 欠陥レポート |
| スタートアップ不合格 | 生産 OEE | 日時別品質ファクター |
:::tip 最大の損失から始める 6 つの損失すべてと同時に戦おうとしないでください。総時間またはコスト影響でランク付けし、4~6 週間は #1 損失に焦点を当てた後、#2 に移動します。この「焦点を絞った改善」アプローチ(カイゼン)は、測定可能で持続可能な結果を生みます。 :::
前提条件
- OEE の基礎 — 損失を研究する前に OEE を理解する
次のステップ
- MTTR と MTBF — 機器故障分析のためのより深いメトリクス
- OEE ベンチマーク — あなたの OEE が業界目標とどのように比較されるか
関連
- OEE 設定 — OpSee で損失カテゴリと理由ツリーを設定
- 生産 → ダウンタイム — 損失カテゴリ別にダウンタイムを分析