OEEの基礎
:::info クイックリファレンス OEE = 稼働率 x 性能稼働率 x 良品率
| 要素 | 計算式 | 測定内容 |
|---|---|---|
| 稼働率 | 稼働時間 / 計画生産時間 | 稼働していたか? |
| 性能稼働率 | (理想サイクルタイム x 総生産数) / 稼働時間 | 速く動いていたか? |
| 良品率 | 良品数 / 総生産数 | 良品だったか? |
ベンチマーク: 85%以上 = ワールドクラス | 60% = 一般的 | 40% = 管理なし :::
OEEとは何か?
OEE(Overall Equipment Effectiveness:設備総合効率)は、製造業の生産性を測定するゴールドスタンダードです。シンプルな問いに答えます:計画生産時間のうち、実際に生産的な時間はどれくらいか?
車の燃費に例えるとわかりやすいでしょう。燃費(km/L)が車の燃料使用効率を示すように、OEEは工場がスケジュールされた生産時間をどれだけ効果的に活用しているかを示します。OEE 100%とは、ダウンタイムなし、フルスピードで良品のみを製造していることを意味します。
OpSeeはOEEを中心に構築されています。設備設定から生産ダッシュボードまで、すべてのモジュールがOEEデータに関わっています。
OEEがなぜ重要か?
MES(製造実行システム)を使ったことがない方のために、OEEがあらゆる工場で最も重要な指標である理由を説明します:
- 可視化 — OEEがなければ、生産の問題は見えません。管理者は数字ではなく勘に頼ることになります。OEEは追跡、比較、改善できる数値を提供します。
- 根本原因分析 — OEEは損失を3つのカテゴリ(稼働率、性能稼働率、良品率)に分解するため、改善活動をどこに集中すべきかわかります。
- ベンチマーキング — OEEにより、シフト、ライン、工場を共通の尺度で比較できます。
- コスト削減 — OEEが1ポイント改善するごとに、新しい機械を購入せずに既存設備からより多くの生産量を得られます。
:::tip 実際のインパクト OEE 60%で稼働している工場がOEE 75%に改善した場合、同じ設備から実質的に25%の追加生産能力を得ることになります。これは設備投資を何百万円も節約できることを意味します。 :::
OEEの計算式
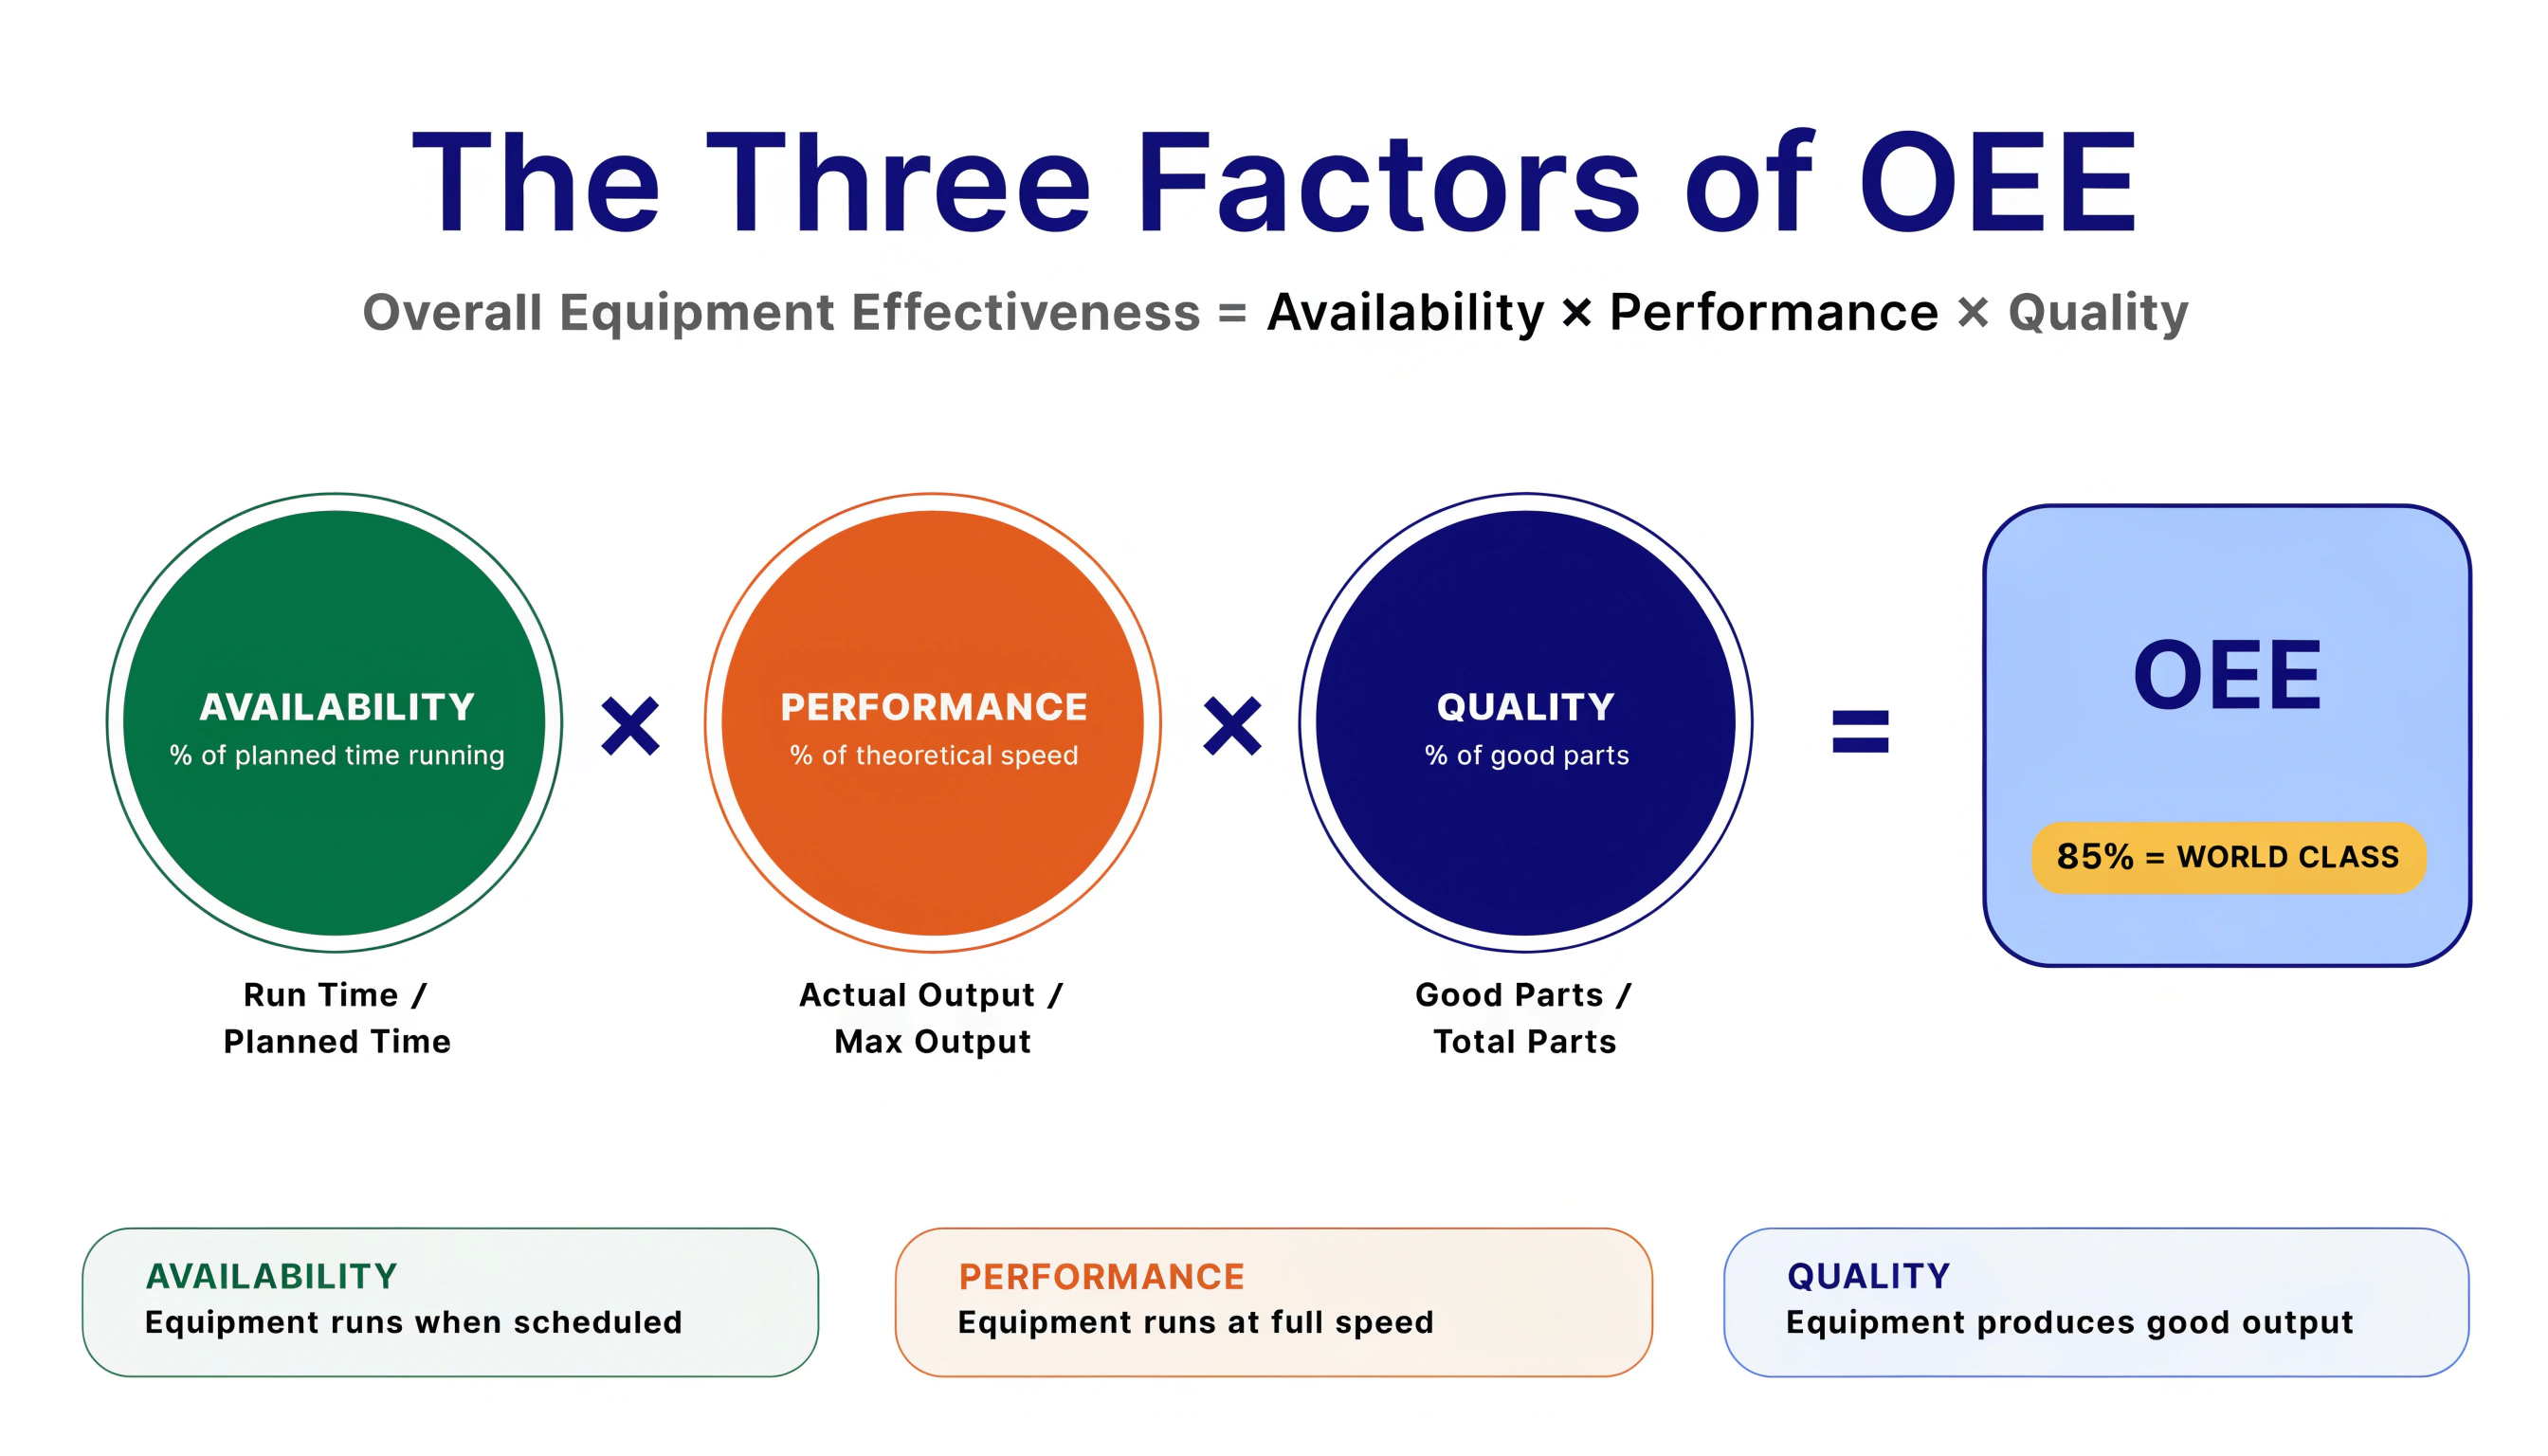
OEE = 稼働率 x 性能稼働率 x 良品率
各要素は生産効率の異なる側面を捉えています:
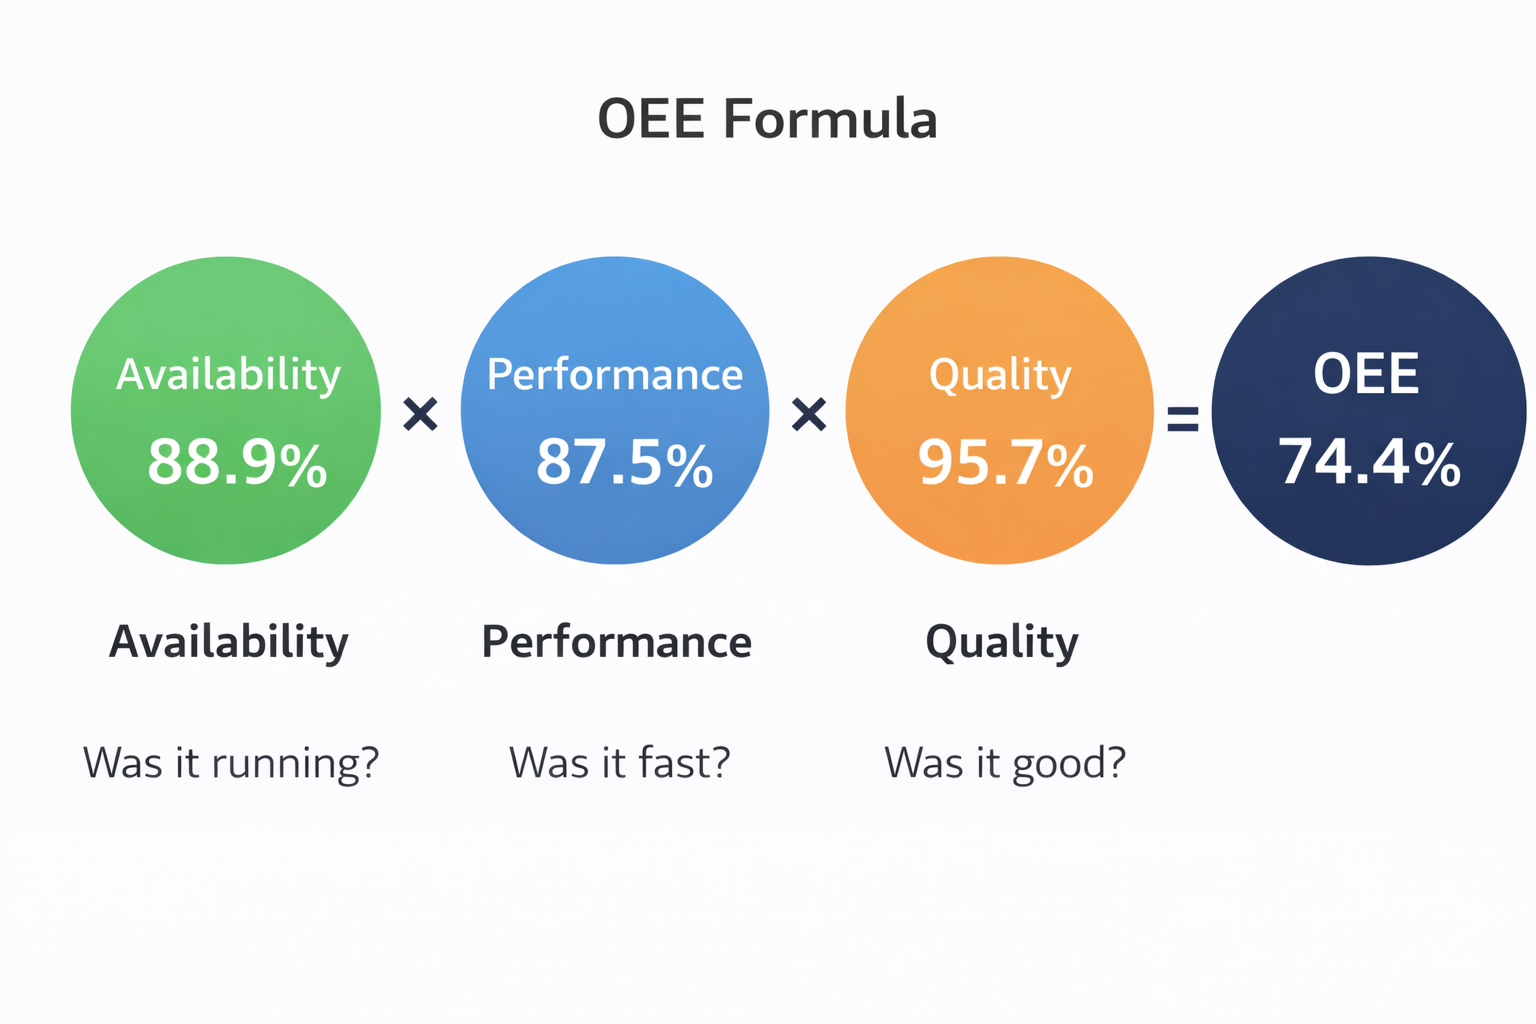 OEE = 可用性 x パフォーマンス x 品質。各要素はあなたの生産に関する簡単な質問に答えます。
| 要素 | 答える問い | 計算式 |
|---|---|---|
| 稼働率 | 設備は稼働すべき時間に稼働していたか? | 稼働時間 / 計画生産時間 |
| 性能稼働率 | フルスピードで稼働していたか? | (理想サイクルタイム x 総生産数) / 稼働時間 |
| 良品率 | すべての製品が良品だったか? | 良品数 / 総生産数 |
具体的な計算例
8時間シフトの包装ラインを例にします:
| 指標 | 数値 |
|---|---|
| シフト時間 | 480分 |
| 計画休憩 | 30分 |
| 計画生産時間 | 450分 |
| 計画外ダウンタイム(故障、段取り替え) | 50分 |
| 稼働時間 | 400分 |
| 理想サイクルタイム | 1個/分 |
| 総生産数 | 350個 |
| 不良品数 | 15個 |
計算結果:
- 稼働率 = 400 / 450 = 88.9%
- 性能稼働率 = (1 x 350) / 400 = 87.5%
- 良品率 = (350 - 15) / 350 = 95.7%
- OEE = 88.9% x 87.5% x 95.7% = 74.4%
:::info ワールドクラスOEEベンチマーク
- 85%以上は離散型製造のワールドクラスとされています
- **60%**はOEEを始めたばかりのメーカーにとって一般的な数値です
- **40%**は体系的な管理をしていない工場でよく見られます
ほとんどの工場は、実際のOEEが思っていたより大幅に低いと気づいて驚きます。しかしこれは実はよいニュースです — 改善の余地が大きいことを意味します。 :::
6大ロス
OEEは6大ロス — 設備非効率の最も一般的な原因 — に対処するために設計されました。これらのロスを理解することがOEEスコア改善の鍵です。
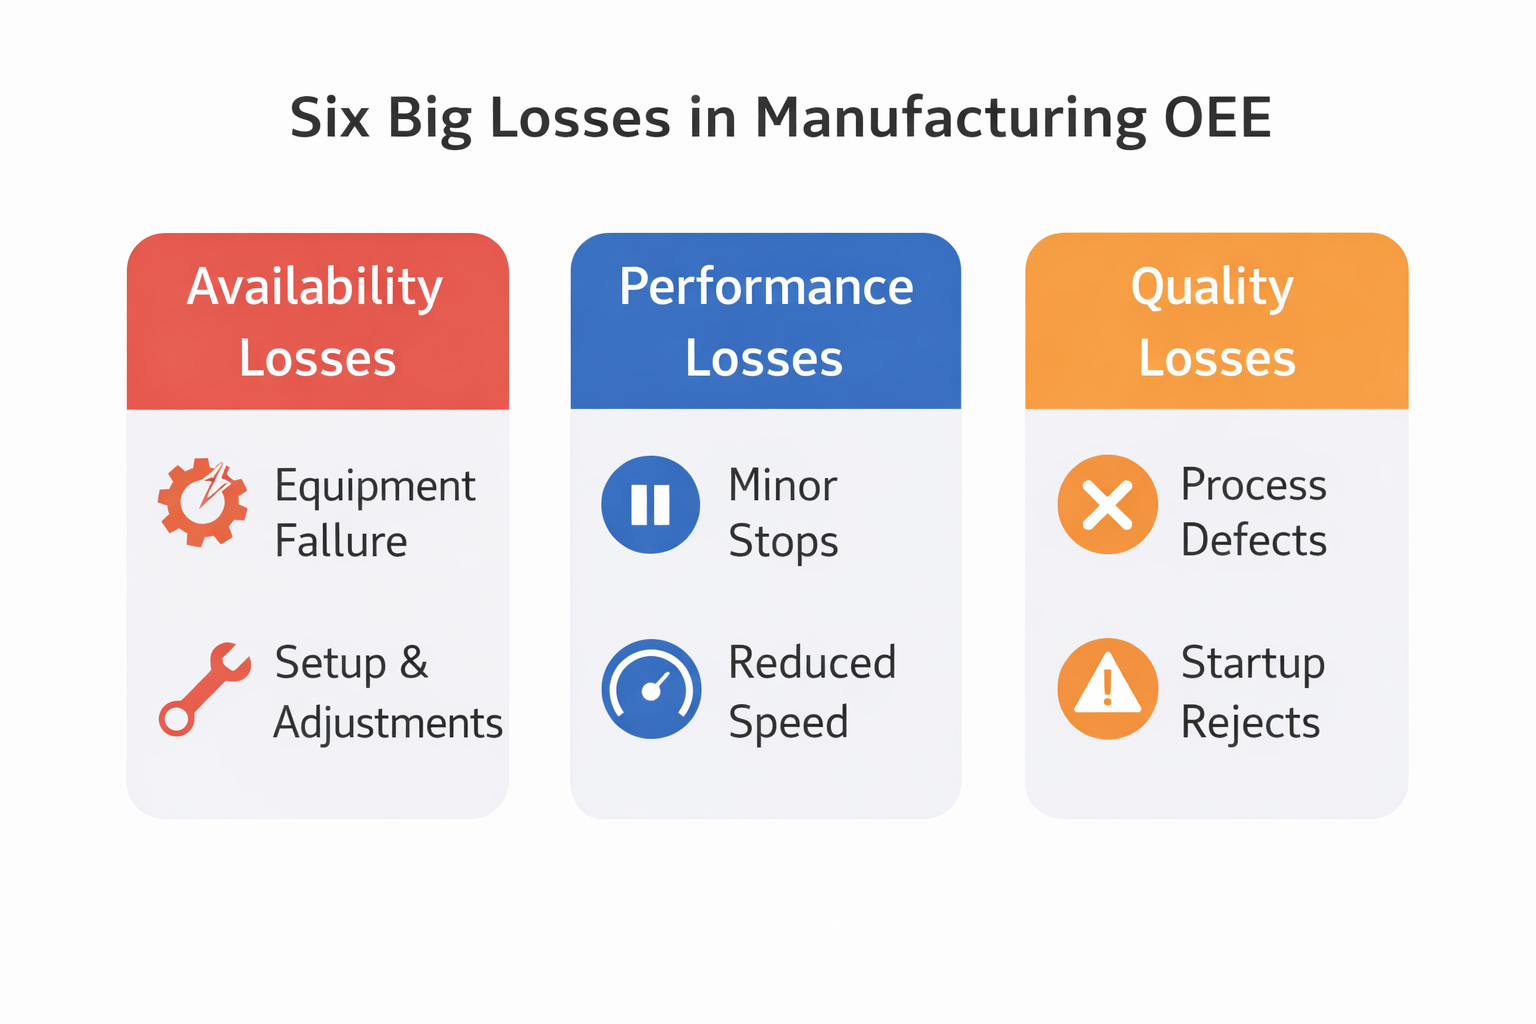
稼働率ロス — 「設備が稼働していなかった」
これらのロスは設備の生産可能時間を減らします:
- 設備故障 — 故障、工具破損、保守ニーズによる計画外停止。例:モーターが焼き付き、交換作業で2時間ラインが停止。
- 段取り・調整 — 段取り替え、暖機時間、材料変更、生産中の計画停止。例:製品AからBへの切り替えで清掃・再調整に45分かかる。
性能稼働率ロス — 「設備は稼働していたが、遅かった」
これらのロスは設備の稼働速度を低下させます:
- チョコ停・空転 — ジャム、センサーブロック、清掃などによる短時間停止(5分未満)。例:コンベアでボトルが詰まり、オペレーターが30秒で解除 — しかし1シフトで50回発生。
- 速度低下 — 摩耗、オペレーターの未熟さ、最適でない設定による理想サイクルタイム以下での稼働。例:フィラーは100本/分のはずが、キャップフィーダーのずれにより80本/分しか達成できない。
良品率ロス — 「設備は生産したが、良品ではなかった」
これらのロスは良品の割合を低下させます:
- 工程不良 — 安定生産中に発生した不良品。例:摩耗したローラーにより2%のラベルが位置ずれ。
- 初期不良 — 暖機中や段取り替え後に発生した不良品。例:段取り替え後の最初の20本は、機械が安定するまで充填量が不正確。
OpSeeでは、これらすべてを損失タイプと理由を通じて追跡します。OEE設定モジュールで設定できます。
OEEを視覚的に理解する
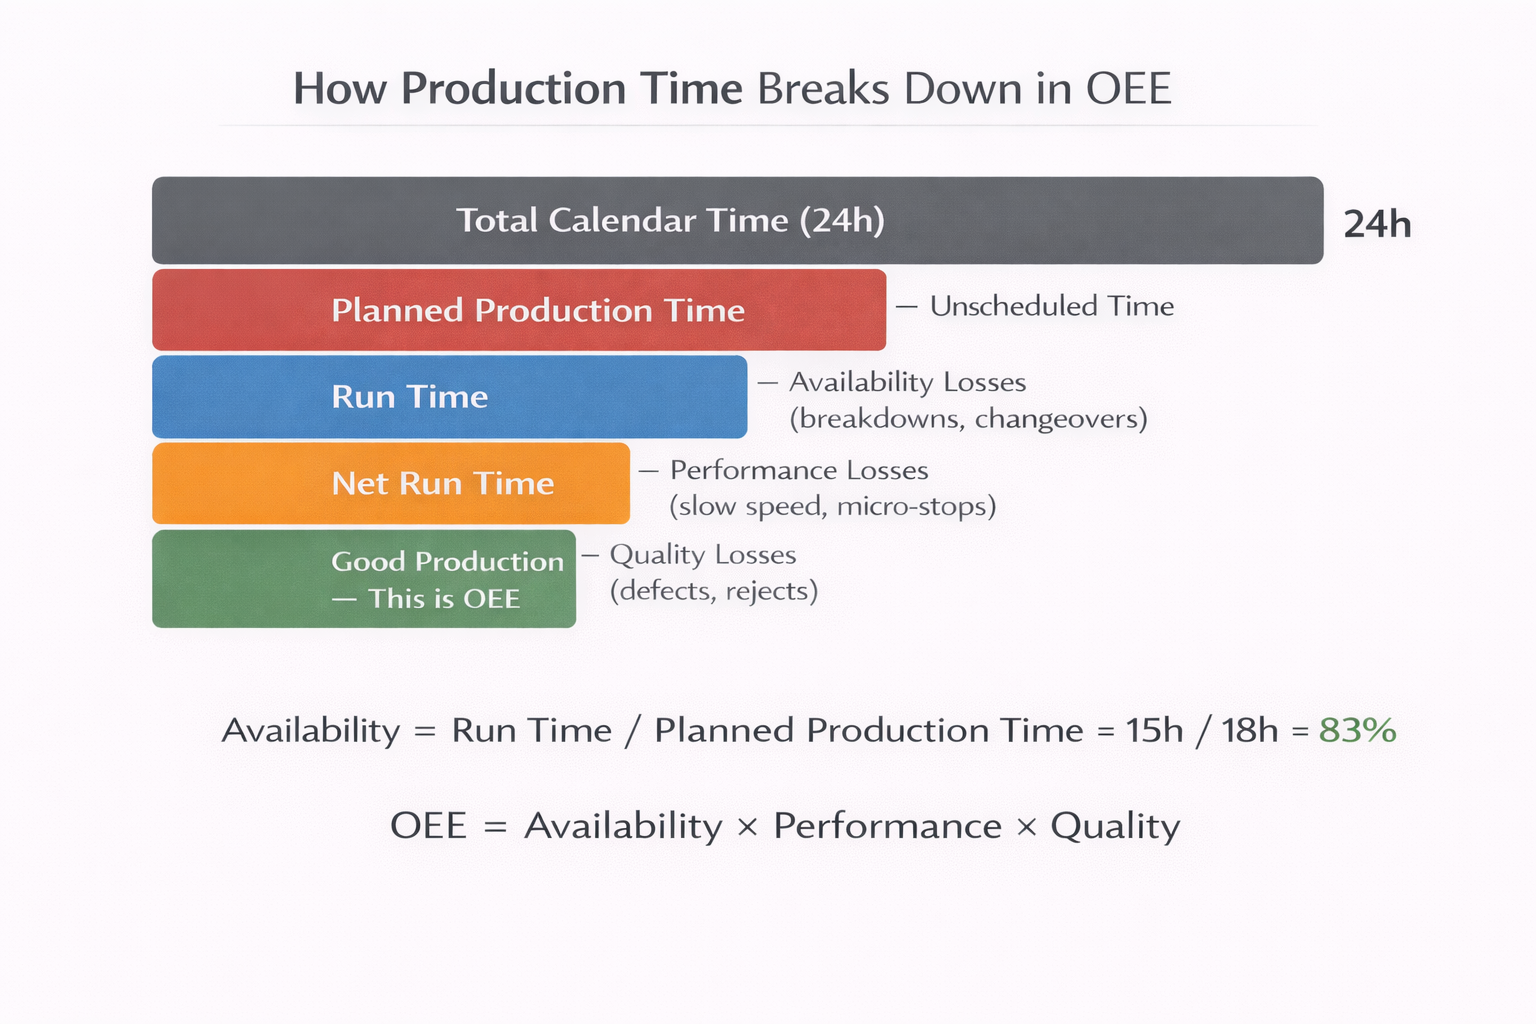 Each layer of losses reduces productive time. OEE measures how much Planned Production Time ends up as Good Production.
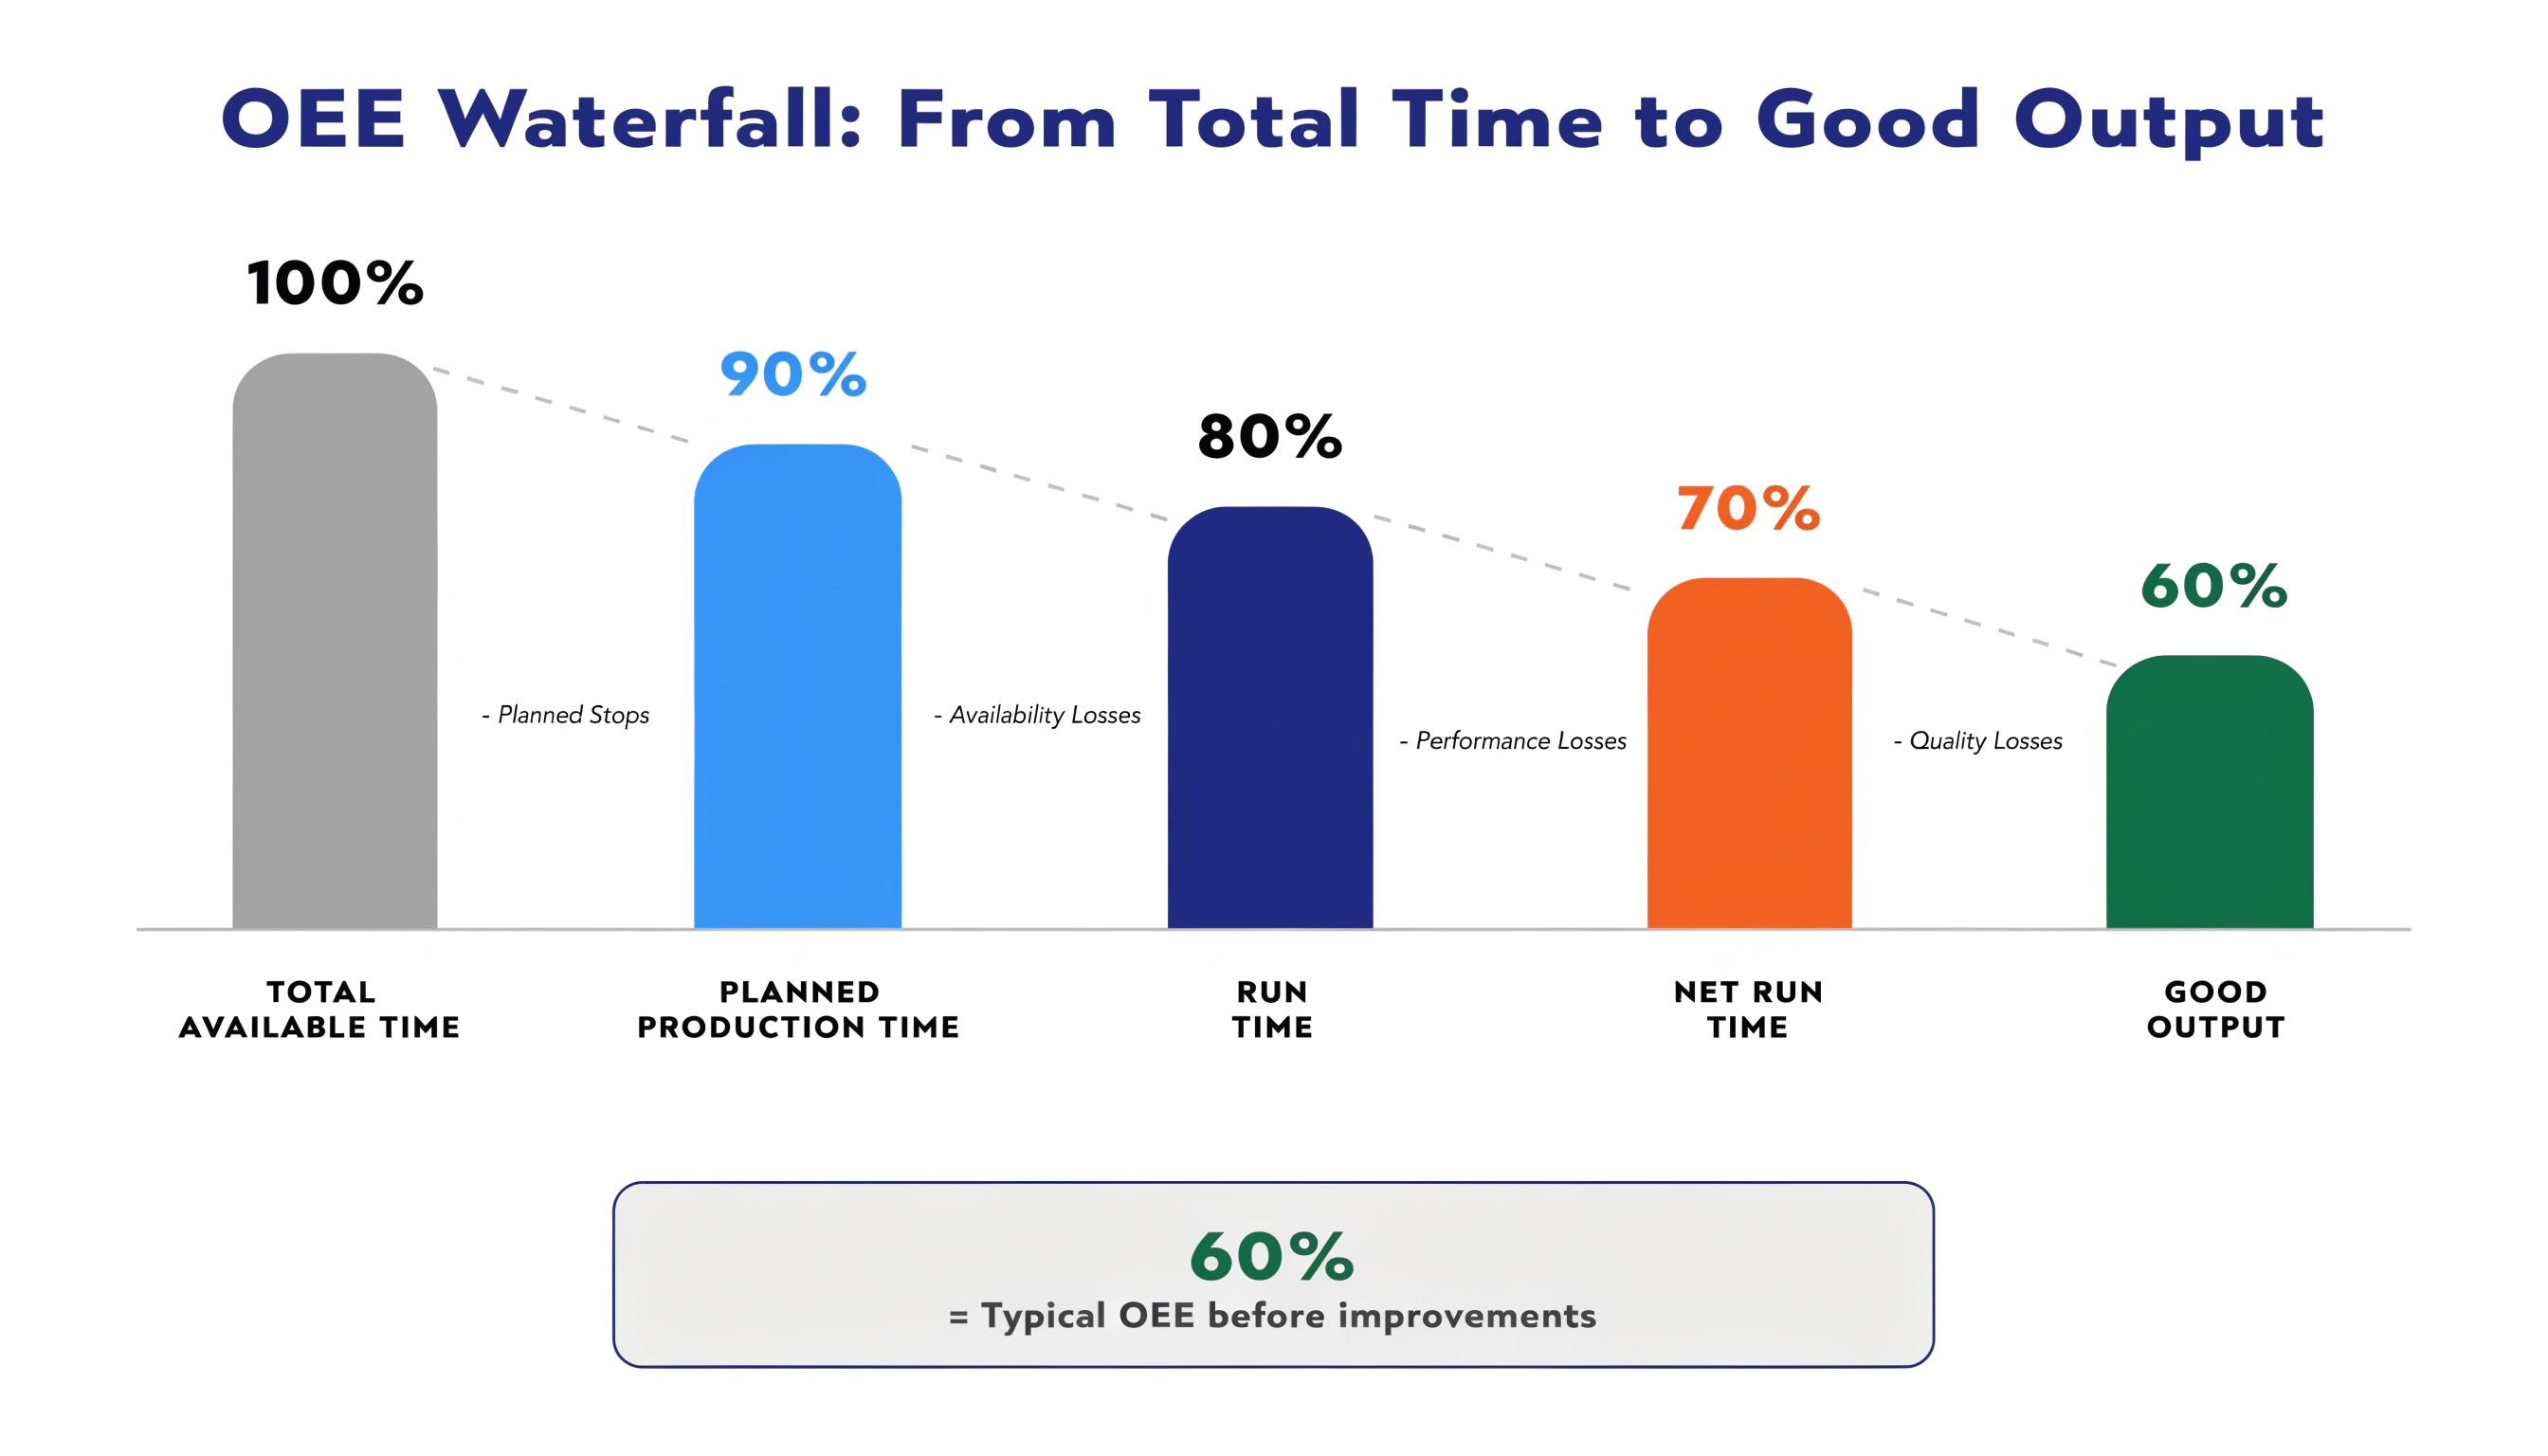
上から下に読むと:
- 総カレンダー時間 = 1日24時間すべて
- 計画生産時間 = カレンダー時間から計画外時間(夜間、週末、休憩)を除いた時間
- 稼働時間 = 計画時間から稼働率ロス(故障、段取り替え)を除いた時間
- 正味稼働時間 = 稼働時間から速度ロス(スローサイクル、チョコ停)を調整した時間
- 良品生産 = 正味稼働時間から品質ロス(スクラップ、手直し)を除いた時間
OEEは計画生産時間のうち、どれだけが良品生産につながったかを測定します。
OpSeeの主なOEE指標
OEEの中核パーセンテージ以外にも、OpSeeはいくつかの派生指標を追跡します:
| 指標 | 測定内容 | 重要な理由 |
|---|---|---|
| MTTR(平均修復時間) | 故障修復の平均時間 | 低いほど故障からの回復が早い |
| MTBF(平均故障間隔) | 故障間の平均稼働時間 | 高いほど設備の信頼性が高い |
| 総ダウンタイム | 期間内の全停止時間の合計 | 生産損失の総コストを示す |
| ダウンタイムイベント数 | 個別停止発生件数 | 件数が多く合計が少ない = チョコ停が多い |
| 確認率 | スーパーバイザーが確認したイベントの% | 高い確認率 = 良好なトラッキング規律 |
これらの指標はコックピットのウィジェットや生産OEEモジュールのダッシュボードで利用できます。
OpSeeのOEE計算方法
OpSeeにおけるOEE計算パイプラインは以下のフローに従います:
- データ取り込み — 設備センサーがMQTTまたはOPC-UAを介して状態変化(稼働中、停止中、アイドル)を送信。OpSeeのバックグラウンドワーカーがこれらのイベントを取り込み、TimescaleDBに保存します
- 稼働率追跡 — 各状態変化は、開始時刻、終了時刻、設備ID、関連する損失タイプ・理由を含む稼働記録を作成します
- オンデマンド計算 — ダッシュボードを開いたりレポートを要求したりすると、OEEエンジンが選択した時間範囲と設備の稼働記録を照会し、稼働率、性能稼働率、良品率をリアルタイムで計算します
- ドリルダウン — 設備、シフト、時間帯、損失タイプ、理由別にOEEを分解して根本原因を特定できます
次のステップ
- 設備モデル(ISA-95) — OpSeeが設備階層を整理する方法を理解する
- バッチモデル(ISA-88) — 手順とレシピについて学ぶ
- データフロー — センサーからダッシュボードまでのデータの流れを確認する