MTTR と MTBF
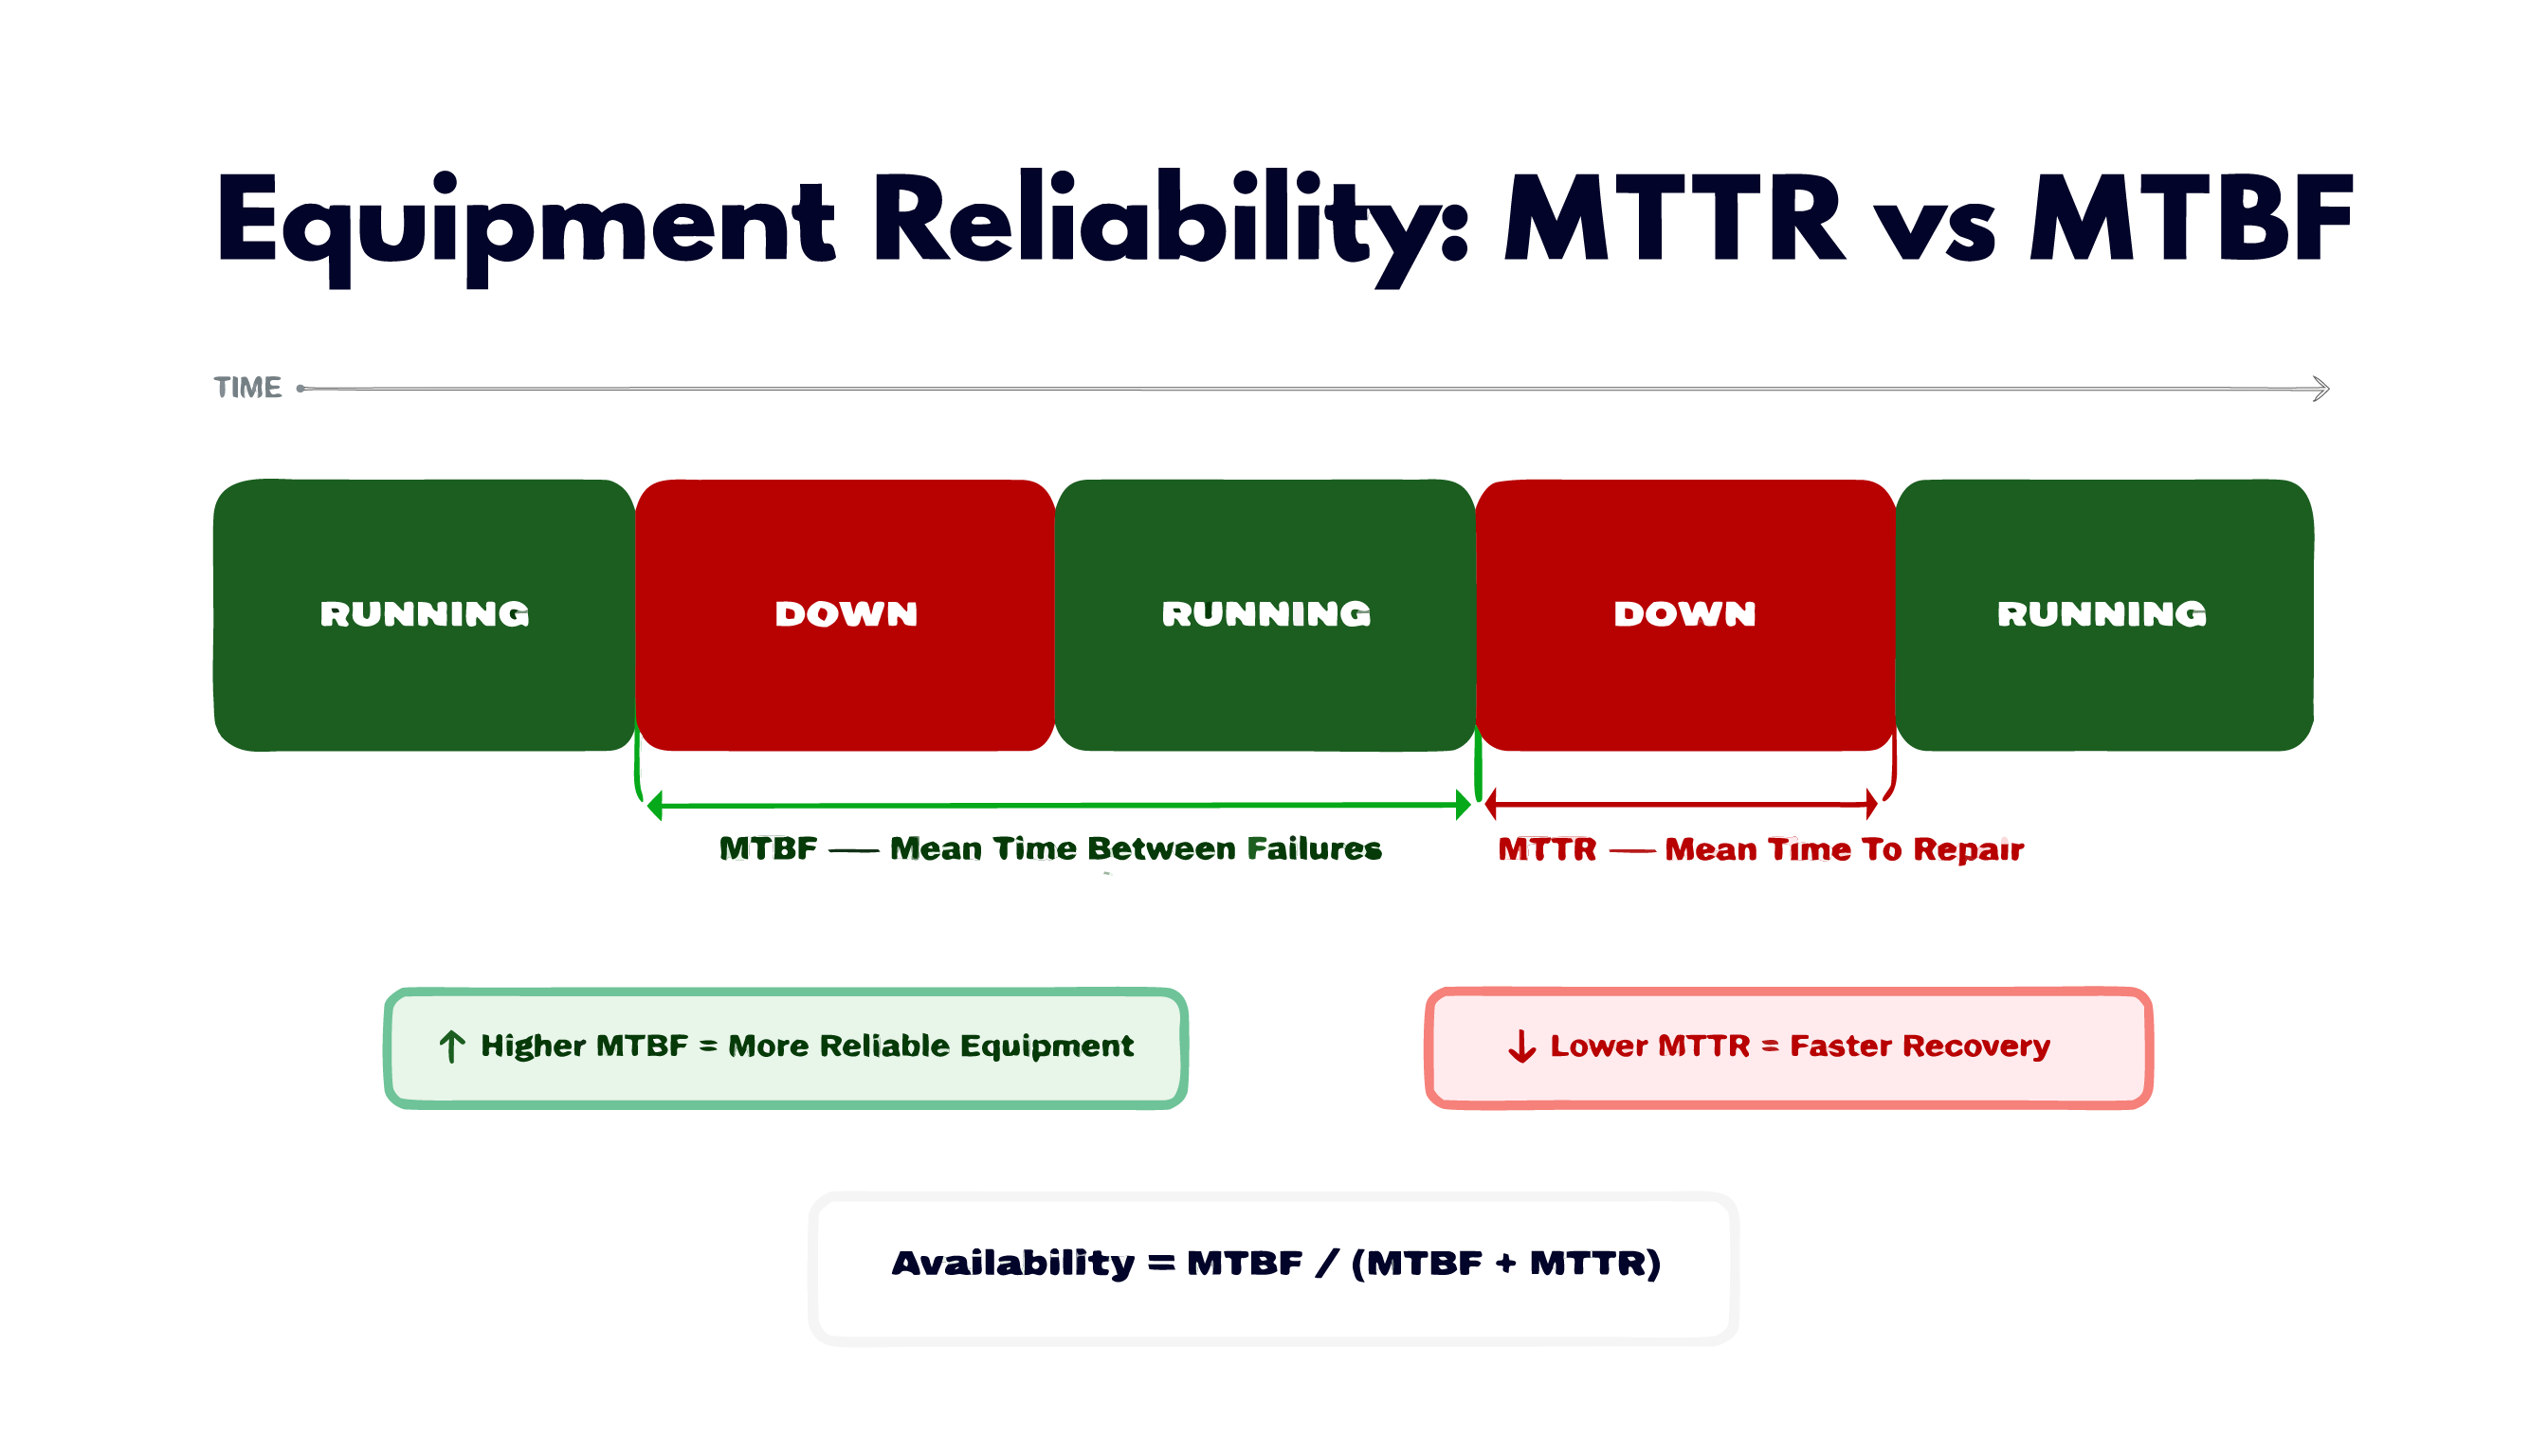
MTTR(平均修復時間)と MTBF(平均故障間隔)は、OEE を補完する信頼性メトリクスです。OEE がどれだけの生産が失われたかを示す一方、MTTR と MTBF はなぜ失われたのか、そしてそれを修正するのに必要なメンテナンス戦略を示します。
:::info クイックリファレンス
| メトリクス | 式 | 目標 |
|---|---|---|
| MTTR | 総修復時間 / 故障の数 | 最小化(より速い回復) |
| MTBF | 総稼働時間 / 故障の数 | 最大化(より少ない故障) |
| MTBA | 総時間 / すべての停止の数 | 複合可用性測定 |
| ::: |
MTTR とは何か?
平均修復時間は、平均して、故障後に機器を復旧するのにかかる時間を測定します。
MTTR = 故障による総停止時間 / 故障の数
例: 充填機が今週 4 回の計画外停止を起こしました:
- 月曜日:45 分(ベルト交換)
- 火曜日:12 分(センサーリセット)
- 木曜日:2 時間 15 分(ポンプ故障)
- 金曜日:28 分(詰まり除去)
総停止時間 = 45 + 12 + 135 + 28 = 220 分
故障の数 = 4
MTTR = 220 / 4 = 55 分
MTTR が示すこと
高い MTTR は、チームが機器の復旧に長時間かかることを意味します。原因には以下が含まります:
- 遅い故障診断(技術者がどこを見るべきかわからない)
- 予備部品が現地に利用できない(配送を待つ)
- 標準化された修理手順がない
- アクセスが難しい機器設計
- 複雑な故障に対する不十分なメンテナンススキル
低い MTTR は、チームが故障しても回復が速く効率的であることを意味します。
MTTR を改善する方法
| 介入 | 影響 |
|---|---|
| 重要なコンポーネント用の予備部品在庫を維持 | 「部品待ち」時間を排除 |
| 故障タイプごとの標準化された修理チェックリストを作成 | 診断時間を短縮 |
| オペレータに第1レベルの対応(L1 メンテナンス)についてトレーニング | 最初のアクションまでの時間を短縮 |
| 機械調達時にメンテナンス性を考慮した設計 | アクセス時間を短縮 |
| 明確なエスカレーションパスを実装(L1 → L2 → OEM) | 間違ったレベルで無駄な時間を防止 |
MTBF とは何か?
平均故障間隔は、平均して、計画外停止の間に機器がどのくらい長く稼働するかを測定します。
MTBF = 総稼働時間 / 故障の数
上記の同じ例で、機械が今週 38 時間稼働した場合:
総稼働時間 = 38 時間 = 2280 分
故障の数 = 4
MTBF = 2280 / 4 = 570 分 = 9.5 時間
これは、マシンが平均して 9.5 時間の操作ごとに故障することを意味します。
MTBF が示すこと
低い MTBF は、機器が頻繁に故障していることを意味します。根本原因は以下を含みます:
- 耐用年数を超えた老朽化した機器
- 遅延した予防メンテナンス
- 過負荷(定格容量を超えて実行)
- 不適切な動作環境(温度、湿度、振動)
- 不適切な潤滑または清掃
高い MTBF は、機器が信頼性があることを意味し、よく保守されているか、新しく堅牢だからです。
MTBF を改善する方法
| 介入 | 影響 |
|---|---|
| 予防保全(PM)スケジュールを実装 | 故障前に摩耗部品を交換 |
| 主要インジケータ(振動、温度、電流)を監視 | 故障前の劣化を検出 |
| 過負荷条件と動作パラメータを確認 | 重要なコンポーネントのストレスを軽減 |
| 再発する故障を分析してシステミック根本原因を検出 | 繰り返すのではなく一度だけ修正 |
MTTR vs. MTBF:異なるレバー
MTTR と MTBF は、可用性を改善するための独立したレバーです:
可用性、MTBF、MTTR の関係は:
可用性 = MTBF / (MTBF + MTTR)
例:
- MTBF = 570 分、MTTR = 55 分
- 可用性 = 570 / (570 + 55) = 570 / 625 = 91.2%
95% の可用性に到達するには、以下のいずれかが必要です:
- MTBF = 1045 分(より少なく故障)、または
- MTTR = 30 分(より速く回復)、または
- 両方の組み合わせ
MTBF、MTTR、および OEE
MTBF と MTTR は直接 OEE 可用性に供給されます:
- 高い MTBF → より少ない停止 → より多くの生産時間 → より高い可用性
- 低い MTTR → より短い停止 → より少ない時間損失 → より高い可用性
ただし、MTBF と MTTR は損失 1(機器故障)のみをカバーします。他の 5 つの大損失は診断に異なるメトリクスを必要とします。
OpSee で MTTR と MTBF を表示する
OpSee は可用性記録から MTTR と MTBF を自動的に計算します。
コックピットで
次のコックピットウィジェットは信頼性メトリクスを表示します:
| ウィジェット | 表示 |
|---|---|
| OEE MTTR | 故障からの平均回復時間。機器と時間範囲でフィルター可能 |
| OEE MTBF | 故障間の平均時間。機器と時間範囲でフィルター可能 |
| OEE KPI 総イベント | 故障の数(MTTR/MTBF の分母) |
| OEE KPI 総停止時間 | 総修復時間(MTTR の分子) |
OEE ダッシュボードで
生産 → OEE ダッシュボードは、標準 OEE ゲージの横に MTTR と MTBF を備えたサマリー行を含みます。期間または特定の機器でフィルターして、機械またはラインを分離します。
正確な測定のヒント
- 計画外の停止のみをフィルター。 MTTR と MTBF は計画外の故障にのみ意味があります。計画メンテナンスまたはチェンジオーバーを含めると、数値が誤解を招きます。
- 一貫した損失タイプ分類を使用。 オペレータは「機器故障」と他のカテゴリを確実に分類する必要があります。分類の不一致は MTBF 計算を信頼できなくします。
- トレンドを見る、スナップショットではなく。 1 週間の MTBF はノイズが多い。4 週間ローリング平均を追跡して、信頼性が改善しているかどうかを確認します。
実践的なベンチマーク
| MTBF(シフトごと) | 解釈 |
|---|---|
| > 8 時間 | 優秀 — 機器はシフト中にめったに故障しない |
| 4–8 時間 | 良好 — 通常、シフトごとに 1~2 回の計画外停止 |
| 1–4 時間 | 許容 — 注意が必要。メンテナンス戦略の見直しが必要 |
| < 1 時間 | 悪い — 機器は慢性的に信頼できない |
| MTTR | 解釈 |
|---|---|
| < 10 分 | 優秀 — 非常に速い回復 |
| 10–30 分 | 良好 — 準備の整ったメンテナンスチームの典型 |
| 30–90 分 | 許容 — 予備部品と手順を改善する余地あり |
| > 90 分 | 悪い — 回復に時間がかかりすぎます。診断と部品の可用性を見直します |
前提条件
次のステップ
- OEE ベンチマーク — あなたの OEE が業界目標とどのように比較されるか
関連
- 生産 → OEE ダッシュボード — 機器の MTTR/MTBF を表示
- コックピット → ウィジェット — MTTR および MTBF ウィジェット