Prestazioni OEE
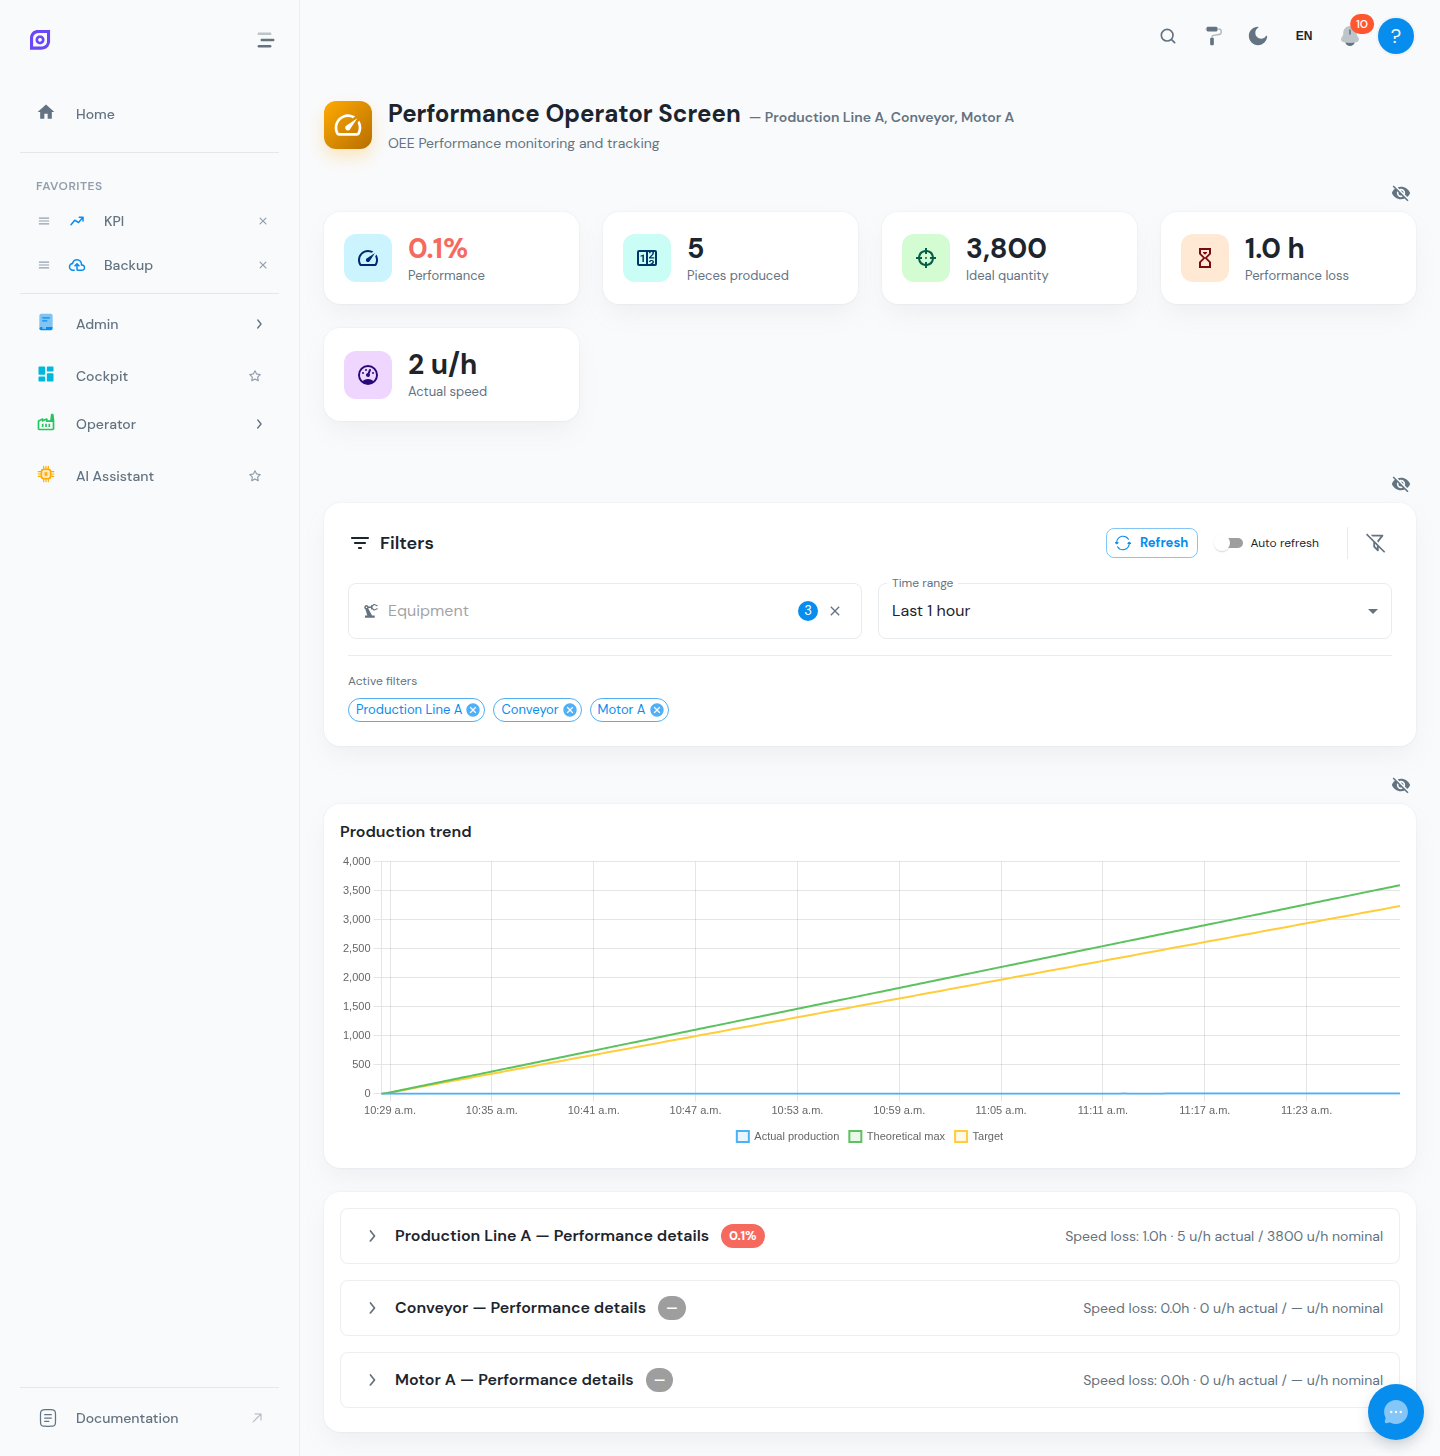
La schermata Prestazioni OEE si concentra sulla componente Prestazioni dell'equazione OEE. Aiuta gli ingegneri di produzione e i supervisori a comprendere perché la velocità di produzione effettiva differisce dal tempo di ciclo ideale.
Cosa sono le prestazioni?
Le prestazioni misurano quanto velocemente funziona l'apparecchiatura rispetto alla sua velocità massima teorica:
Prestazioni % = (Tempo di ciclo ideale x Pezzi totali) / Tempo di funzionamento x 100
Una prestazione del 100% significa che l'apparecchiatura ha prodotto esattamente quanti pezzi possibili teoricamente durante il tempo in cui era in funzione. Valori inferiori al 100% indicano perdite di velocità.
Tipi di perdite di velocità
Le perdite di prestazioni si dividono in due categorie principali:
Fermi brevi (micro-fermi)
Brevi interruzioni (tipicamente sotto i 2-5 minuti a seconda della configurazione) che sono troppo brevi per essere registrate come eventi di fermo ma riducono comunque la produttività. Esempi:
- Attivazioni di sensori che causano fermi momentanei
- Inceppamenti di materiale che si risolvono rapidamente
- Regolazioni dell'operatore
Velocità ridotta
L'apparecchiatura è in funzione ma più lenta del tempo di ciclo ideale. Le cause includono:
- Utensili o componenti usurati
- Qualità del materiale subottimale
- Impostazioni della macchina errate
- Condizioni ambientali (temperatura, umidità)
Metriche chiave
La schermata delle prestazioni mostra diverse metriche:
| Metrica | Descrizione |
|---|---|
| Prestazioni % | Rapporto delle prestazioni complessive per il periodo selezionato |
| Tempo di ciclo ideale | Secondi per pezzo target configurati (da Configurazione OEE) |
| Tempo di ciclo medio effettivo | Tempo medio misurato tra i pezzi |
| Pezzi totali prodotti | Conteggio di tutti i pezzi (buoni + scarti) |
| Quantità di produzione ideale | Pezzi che avrebbero potuto essere prodotti a velocità ideale |
| Perdita di prestazioni (secondi) | Tempo totale perso per problemi di velocità |
| Obiettivo di prestazioni | Percentuale obiettivo dalla configurazione dell'apparecchiatura |
Lettura dei dati delle prestazioni
Analisi del tempo di ciclo
Confrontare il tempo di ciclo ideale con il tempo di ciclo medio effettivo:
- Se l'effettivo è vicino all'ideale, le prestazioni sono buone — le perdite provengono da altri fattori.
- Se l'effettivo è significativamente più alto, indagare sulla velocità ridotta o sui tempi di ciclo incoerenti.
Divario nel conteggio della produzione
Il divario tra pezzi totali prodotti e quantità di produzione ideale rappresenta i pezzi persi per problemi di velocità. Questo è il numero di pezzi aggiuntivi che si sarebbero potuti produrre se l'apparecchiatura avesse funzionato a piena velocità.
Un grande divario tra produzione effettiva e ideale non è sempre un problema di velocità. Verificare il grafico Tendenza di attività sul Dashboard OEE — se si vedono molti micro-fermi (cicli rapidi di accensione/spegnimento nello stato di funzionamento), il problema è probabilmente di fermi brevi piuttosto che di velocità ridotta.
Migliorare le prestazioni
Azioni comuni per migliorare le prestazioni:
- Rivedere il tempo di ciclo ideale — assicurarsi che sia realistico e rifletta la capacità effettiva della macchina, non un massimo teorico mai raggiunto.
- Analizzare i micro-fermi — utilizzare la Schermata operatore tempo di fermo con il filtro "Mostra fermi brevi" attivato per vedere gli eventi brevi.
- Verificare i parametri della ricetta — verificare che la Ricetta per il prodotto corrente abbia le impostazioni di velocità corrette.
- Monitorare le tendenze — confrontare le prestazioni tra turni e giorni per identificare schemi (ad esempio, le prestazioni calano dopo i cambi formato o su determinati prodotti).
Configurazione
Gli obiettivi di prestazione e i tempi di ciclo ideali sono configurati nella Configurazione OEE:
- Tempo di ciclo ideale — i secondi per pezzo target per ciascuna combinazione apparecchiatura-prodotto
- Obiettivo di prestazioni — la percentuale di prestazioni target (ad esempio, 95%)
- Soglia di fermo breve — la durata massima (in secondi) affinché un evento sia classificato come micro-fermo piuttosto che evento di fermo
Se non è configurato un tempo di ciclo ideale per un'apparecchiatura, il calcolo delle prestazioni non può essere accurato. Assicurarsi che ogni linea di produzione abbia il proprio tempo di ciclo impostato nella Configurazione OEE.
Pagine correlate
- Dashboard OEE — ripartizione OEE completa con tutte e tre le metriche
- Qualità OEE — analisi delle perdite di qualità
- Schermata operatore tempo di fermo — investigare i micro-fermi e gli eventi brevi
- Configurazione OEE — configurare i tempi di ciclo ideali e gli obiettivi
- Panoramica delle apparecchiature — confrontare le prestazioni tra più linee
Prerequisiti
- Panoramica della produzione
- Introduzione — visione d'insieme di OpSee