Che cos'è un MES?
Il problema: navigare alla cieca
Immaginate di gestire una fabbrica dove:
- Un operatore registra gli eventi di downtime su carta o in Excel. Quando un manager vede il rapporto, è già la settimana successiva.
- Una macchina sta funzionando 20% più lentamente del previsto da tre giorni, ma nessuno se n'è accorto perché non c'è un monitoraggio in tempo reale.
- Due turni producono lo stesso prodotto sulla stessa linea, ma un turno produce costantemente 30% in più, e nessuno sa perché.
- Un problema di qualità ha causato 500 pezzi difettosi prima che qualcuno se ne accorgesse, perché i dati di ispezione non erano collegati ai dati di produzione.
Ecco come si presenta la produzione senza un MES. Le decisioni si basano sull'istinto, i rapporti arrivano troppo tardi e i problemi vengono scoperti dopo che il danno è fatto.
La soluzione: un MES
Un MES (Manufacturing Execution System) è un software che si trova sul pavimento della fabbrica e collega macchine, operatori e manager in tempo reale.
Pensatelo così:
| Senza MES | Con MES |
|---|---|
| Registri cartacei ed Excel | Dashboard digitali in tempo reale |
| "Penso che abbiamo avuto circa 2 ore di downtime" | "Abbiamo avuto 1h 47min di downtime su 12 eventi" |
| Problemi rilevati giorni dopo | Problemi visibili in pochi secondi |
| Nessun dato per confrontare turni o linee | Confronto delle prestazioni fianco a fianco |
| Conoscenze tribali ("chiedi a Jean, lui sa") | Dati strutturati accessibili a tutti |
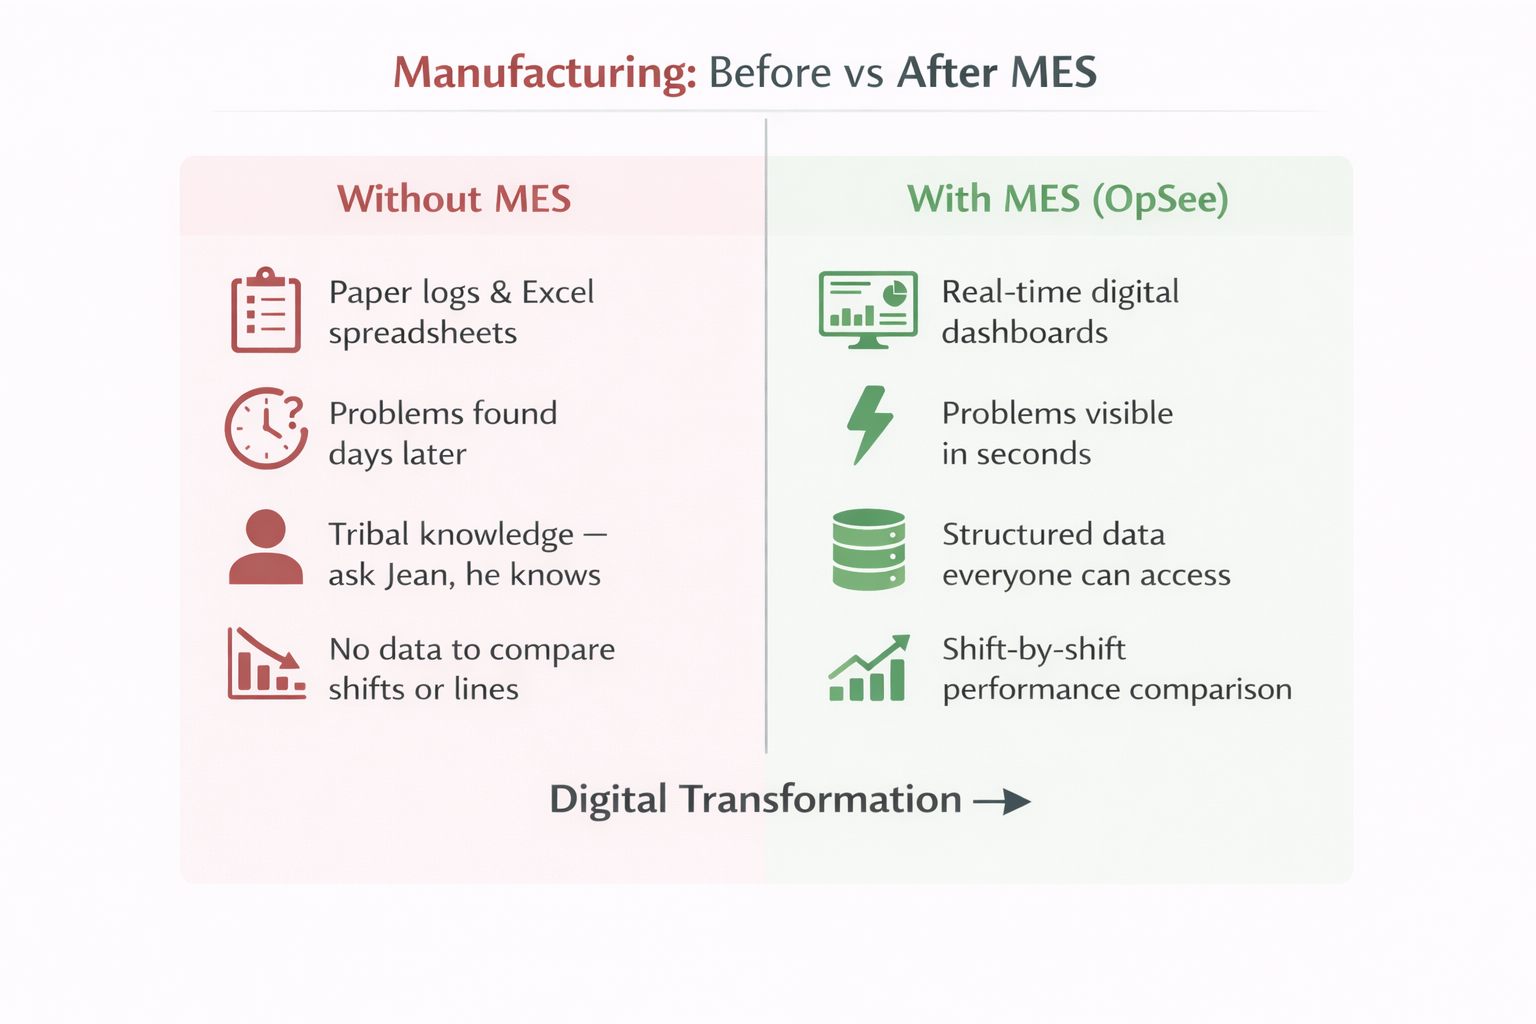 La trasformazione che un MES porta alle operazioni di produzione.
:::info In una frase Un MES digitalizza il pavimento della fabbrica. Cattura ciò che accade su ogni macchina, in tempo reale, e lo trasforma in dati utilizzabili per tutti, dall'operatore al direttore di stabilimento. :::
Cosa fa un MES?
Un MES è una vasta spina dorsale operativa. È molto più del semplice tracciamento OEE. Il riferimento internazionale è il modello funzionale MESA-11 (MESA International, 1997), perfezionato dallo standard ISA-95 (Parte 3, gestione delle operazioni di produzione). Insieme descrivono undici aree funzionali principali che ogni MES completo dovrebbe coprire, oltre ad estensioni moderne per le industrie batch, lo scheduling e le istruzioni di lavoro digitali.
Le undici aree funzionali (MESA-11)
| # | Area funzionale | Cosa fa | Esempio concreto |
|---|---|---|---|
| 1 | Allocazione e stato delle risorse | Tiene traccia della disponibilità e dello stato di attrezzature, utensili, materiali e personale | "Filler #3 è in funzione, Filler #4 è in changeover, l'ispettore QC è sulla Linea 2" |
| 2 | Scheduling delle operazioni | Sequenzia e dà priorità alla produzione a livello di macchina (scheduling dettagliato, capacità finita) | "Esegui l'ordine A sulla Linea 1 dalle 06:00 alle 11:30, poi changeover di 30 min, poi ordine B fino alle 18:00" |
| 3 | Dispatching delle unità di produzione | Invia ordini di lavoro, job e istruzioni agli operatori e alle attrezzature in tempo reale | "Operatore sulla Linea 1, il prossimo job è l'ordine #4729: produrre 5000 unità di Prodotto X" |
| 4 | Controllo dei documenti | Gestisce SOP, istruzioni di lavoro, disegni, certificazioni e documenti di qualità alla postazione dell'operatore | "Passo 4 della procedura: serrare a 25 Nm. Tocca l'immagine per ingrandire." |
| 5 | Raccolta e acquisizione dei dati | Estrae i dati da PLC, sensori e operatori in tempo reale e li memorizza in un unico posto | "Ogni secondo: temperatura, pressione, velocità, contatore di ogni macchina" |
| 6 | Gestione del personale | Tiene traccia degli operatori, dei turni, delle competenze, della formazione e del tempo dedicato alle attività | "Il Team A è assegnato alla Linea 1, turno mattutino. Marie è qualificata per la Linea 1 e la Linea 2." |
| 7 | Gestione della qualità | Registra ispezioni, difetti, non conformità e controllo statistico di processo (SPC) | "Batch 2847 ha avuto 12 scarti alla stazione 4. Causa principale: temperatura fuori tolleranza." |
| 8 | Gestione del processo | Monitora l'esecuzione, gli allarmi, le deviazioni e applica i limiti di processo | "Linea 2 fermata: pressione superiore a 5,2 bar. Pausa automatica, allarme inviato al supervisore." |
| 9 | Gestione della manutenzione | Pianifica la manutenzione preventiva, traccia le riparazioni e collega i guasti alla cronologia dell'attrezzatura | "Manutenzione del filler #3 prevista entro 50 ore di funzionamento. Ultimo guasto: cuscinetto sostituito 4 mesi fa." |
| 10 | Tracciamento prodotto e genealogia | Traccia ogni unità o batch dalla materia prima alla consegna (tracciabilità completa avanti e indietro) | "La bottiglia #847291 è stata riempita dal Tank 3, lotto R-245, sulla Linea 1, da Marie, alle 14:32." |
| 11 | Analisi delle prestazioni | Calcola OEE, KPI, tendenze, dashboard e report per i manager e il miglioramento continuo | "OEE Linea 2 questa settimana: 71,4%. Perdita principale: downtime non pianificato, 18% del tempo pianificato." |
Gestione di batch e ricette (ISA-88)
Per le industrie batch (alimentare, bevande, farmaceutico, chimico, cosmetici), un MES copre anche un insieme dedicato di funzionalità definite dallo standard ISA-88:
- Gestione delle ricette: ricette master, ricette di sito e ricette di controllo che legano una ricetta a un treno di attrezzature specifico
- Formule e parametri: ingredienti, rapporti, setpoint (temperatura, pressione, tempo di miscelazione), varianti per attrezzatura
- Esecuzione del batch: avviare, mettere in pausa, completare i batch; registrare i valori effettivi fase per fase; gestire suddivisioni, fusioni e ri-esecuzioni
- Requisiti delle attrezzature: garantire che una ricetta venga eseguita solo su attrezzature che soddisfano i suoi vincoli (capacità, materiali a contatto, stato di pulizia)
- Regole di changeover: cosa deve essere pulito o riconfigurato tra due batch consecutivi (allergene-allergene, colore-colore, prodotto-prodotto)
Estensioni moderne
Oltre a MESA-11 e ISA-88, le piattaforme MES moderne tipicamente si estendono a:
- Scheduling avanzato (APS): pianificazione a capacità finita, scenari "what-if", diagrammi di Gantt drag-and-drop
- Istruzioni di lavoro digitali: SOP passo-passo sullo schermo dell'operatore, con immagini, video e firma elettronica
- Energia e sostenibilità: tracciamento dell'energia per unità, consumo d'acqua, aria compressa, tasso di scarto
- WIP (work-in-progress): dove si trova ogni unità in questo momento nello stabilimento, in tempo reale
- Integrazione ERP: ricezione degli ordini di produzione dall'ERP, restituzione dei valori effettivi (unità buone, scarti, downtime, OEE)
:::tip Perché l'OEE è spesso il primo focus? In pratica, l'OEE è spesso la prima funzionalità MES che le aziende implementano. Ci sono buone ragioni: l'OEE è il KPI di produzione più universale, produce risultati visibili nel giro di settimane e richiede i dati più semplici, ovvero stato della macchina, velocità e conteggi di qualità.
Ma l'OEE è la porta d'ingresso, non la destinazione. Un MES completo copre le undici aree funzionali sopra elencate, oltre all'esecuzione dei batch, allo scheduling, alle istruzioni di lavoro, alla tracciabilità e all'integrazione ERP. Una volta che l'OEE è in atto e le fondamenta dei dati sono costruite, le altre funzionalità seguono man mano che la spina dorsale operativa matura.
Se ricordate una sola cosa di questa pagina: un MES è un sistema vasto e l'OEE è solo una delle sue molte funzioni. :::
Dove si colloca un MES?
Un MES si colloca tra il pavimento della fabbrica (macchine, sensori, PLC) e i sistemi aziendali (ERP, finanza, pianificazione):
- L'ERP dice al MES: "ci servono 5000 unità di Prodotto X entro venerdì"
- Il MES dice al pavimento della fabbrica: "esegui la Ricetta X sulla Linea 1 con questi parametri"
- Il pavimento della fabbrica dice al MES: "macchina fermata alle 14:32, temperatura 85,2°C, 3247 unità prodotte"
- Il MES dice all'ERP: "ordine completato, 4985 unità buone, OEE del 78,3%"
:::tip Il ponte Un MES è il ponte tra il mondo fisico (le macchine) e il mondo digitale (i sistemi aziendali). Senza di esso, c'è un punto cieco tra "ciò che abbiamo pianificato" e "ciò che è realmente accaduto". :::
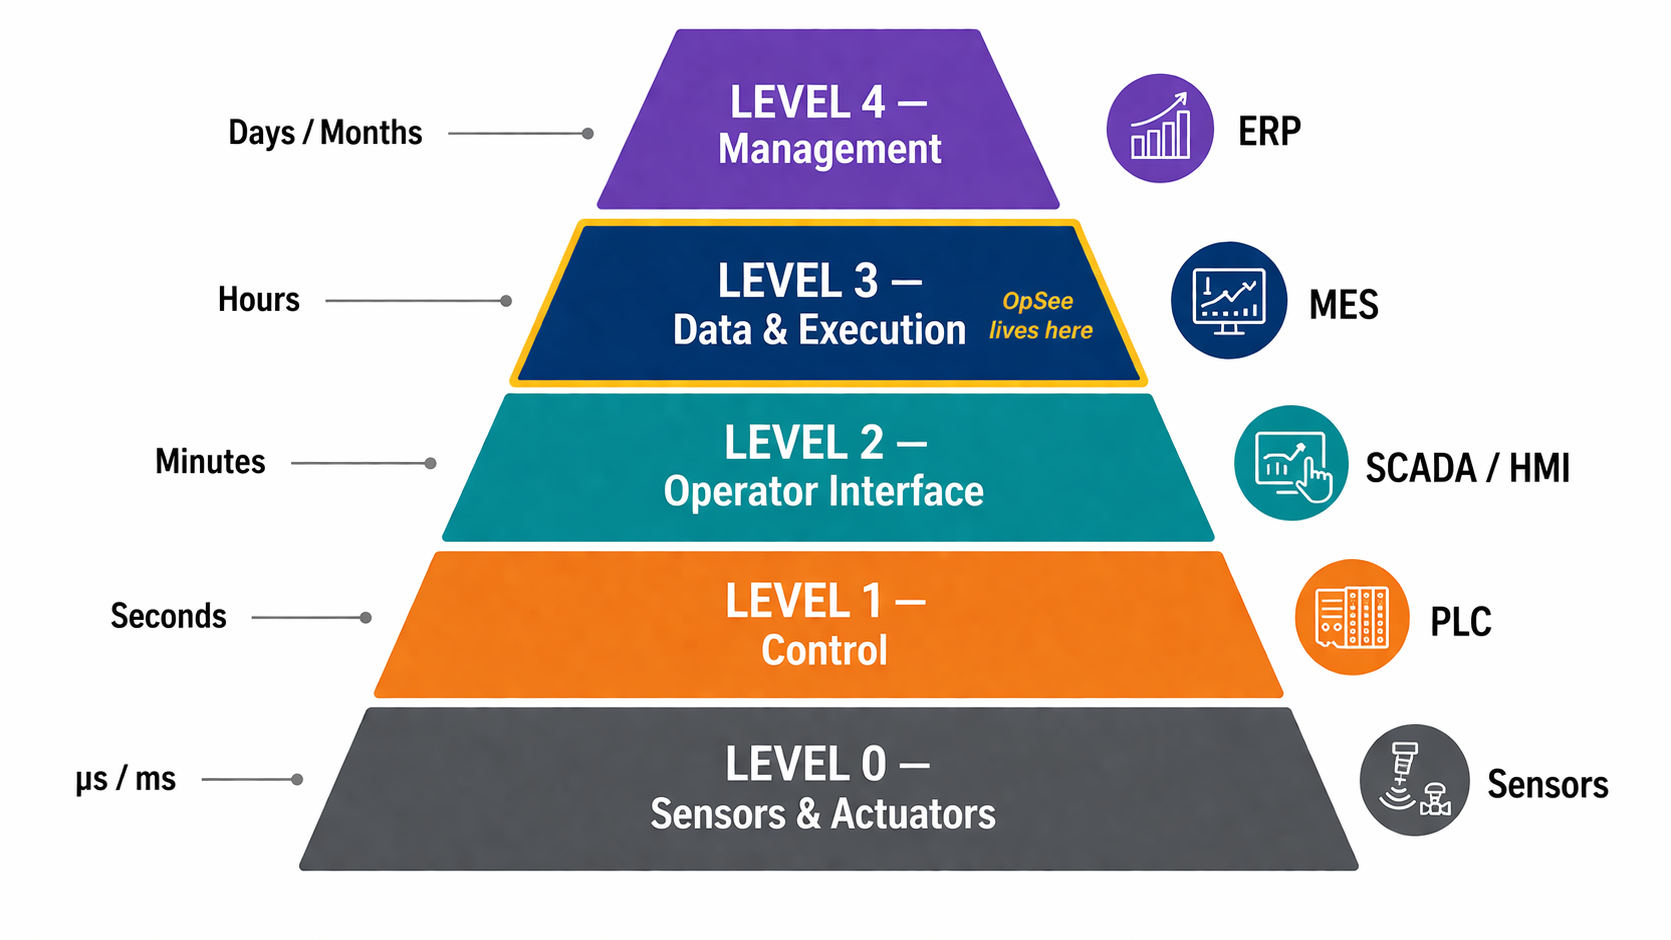
Una giornata tipica con un MES
Ecco com'è una giornata tipica in una fabbrica dotata di MES. Notate come molteplici funzionalità del MES, non solo l'OEE, lavorano insieme ogni minuto di ogni turno.
06:00: inizia il turno mattutino. La dashboard del MES mostra l'OEE dello stabilimento di ieri: 71,4%. La perdita più grande è stata il downtime non pianificato sulla Linea 2. (analisi delle prestazioni)
07:15: la Linea 2 si ferma. Il livello di raccolta dati rileva l'arresto in pochi secondi e crea un evento di downtime nella timeline. L'operatore apre il MES su un tablet a bordo macchina, vede l'evento e seleziona una ragione: "Carenza di materiale, in attesa della consegna di resina."
09:30: la supervisora apre la dashboard di analisi delle prestazioni e vede che la Linea 2 è ferma da 2h15. Usa il MES per riassegnare l'operatore alla Linea 1 nel frattempo e chiama la logistica per accelerare la consegna. (allocazione delle risorse)
11:00: la resina arriva. Il MES invia l'ordine di produzione successivo alla Linea 2. L'operatore segue le istruzioni di lavoro visualizzate sul tablet per configurare la linea. La gestione del processo monitora il riavvio e segnala se un setpoint si discosta.
14:00: il direttore di stabilimento esamina le dashboard di analisi delle prestazioni. Vede l'andamento dell'OEE della settimana, le 5 principali ragioni di downtime e nota che il problema della carenza di materiale sulla Linea 2 è ricorrente. Pianifica una riunione con la logistica per risolvere la causa principale.
21:30: fine del turno. Il tracciamento prodotto e la genealogia registrano che 4985 unità buone sono state prodotte sulla Linea 2, riconducibili al lotto di materia prima R-245, dal team mattutino. Il MES invia i valori effettivi all'ERP, che aggiorna l'inventario e l'evasione degli ordini.
Tutto questo flusso avviene in tempo reale, su un'unica piattaforma, senza alcuna carta. Illustra come un MES orchestri molte funzionalità, dalla raccolta dati alla genealogia e di nuovo ai sistemi aziendali.
Prossimi passi
Ora che capite cos'è un MES, approfondite i concetti chiave:
- OEE Fundamentals: la metrica n. 1 nella produzione e un tipico punto di ingresso nel MES
- Equipment Model (ISA-95): come descrivere la struttura della vostra fabbrica
- Batch Model (ISA-88): come descrivere i vostri processi produttivi e le ricette
- Data Flow: come si muovono i dati dai sensori alle dashboard
- Glossary: definizioni di tutti i termini chiave
Prerequisiti
- Introduction: il quadro complessivo di OpSee
Correlati
- OEE Fundamentals: la metrica più spesso implementata per prima nel percorso MES
- Equipment Model (ISA-95): la gerarchia delle attrezzature ISA-95 in dettaglio
- Batch Model (ISA-88): il modello batch e ricetta ISA-88
- Data Flow: come si muovono i dati dai sensori al MES
- Glossary: definizioni per MES, MESA-11, SCADA, PLC, ERP, ISA-95, ISA-88 e altro