Le Sei Grandi Perdite
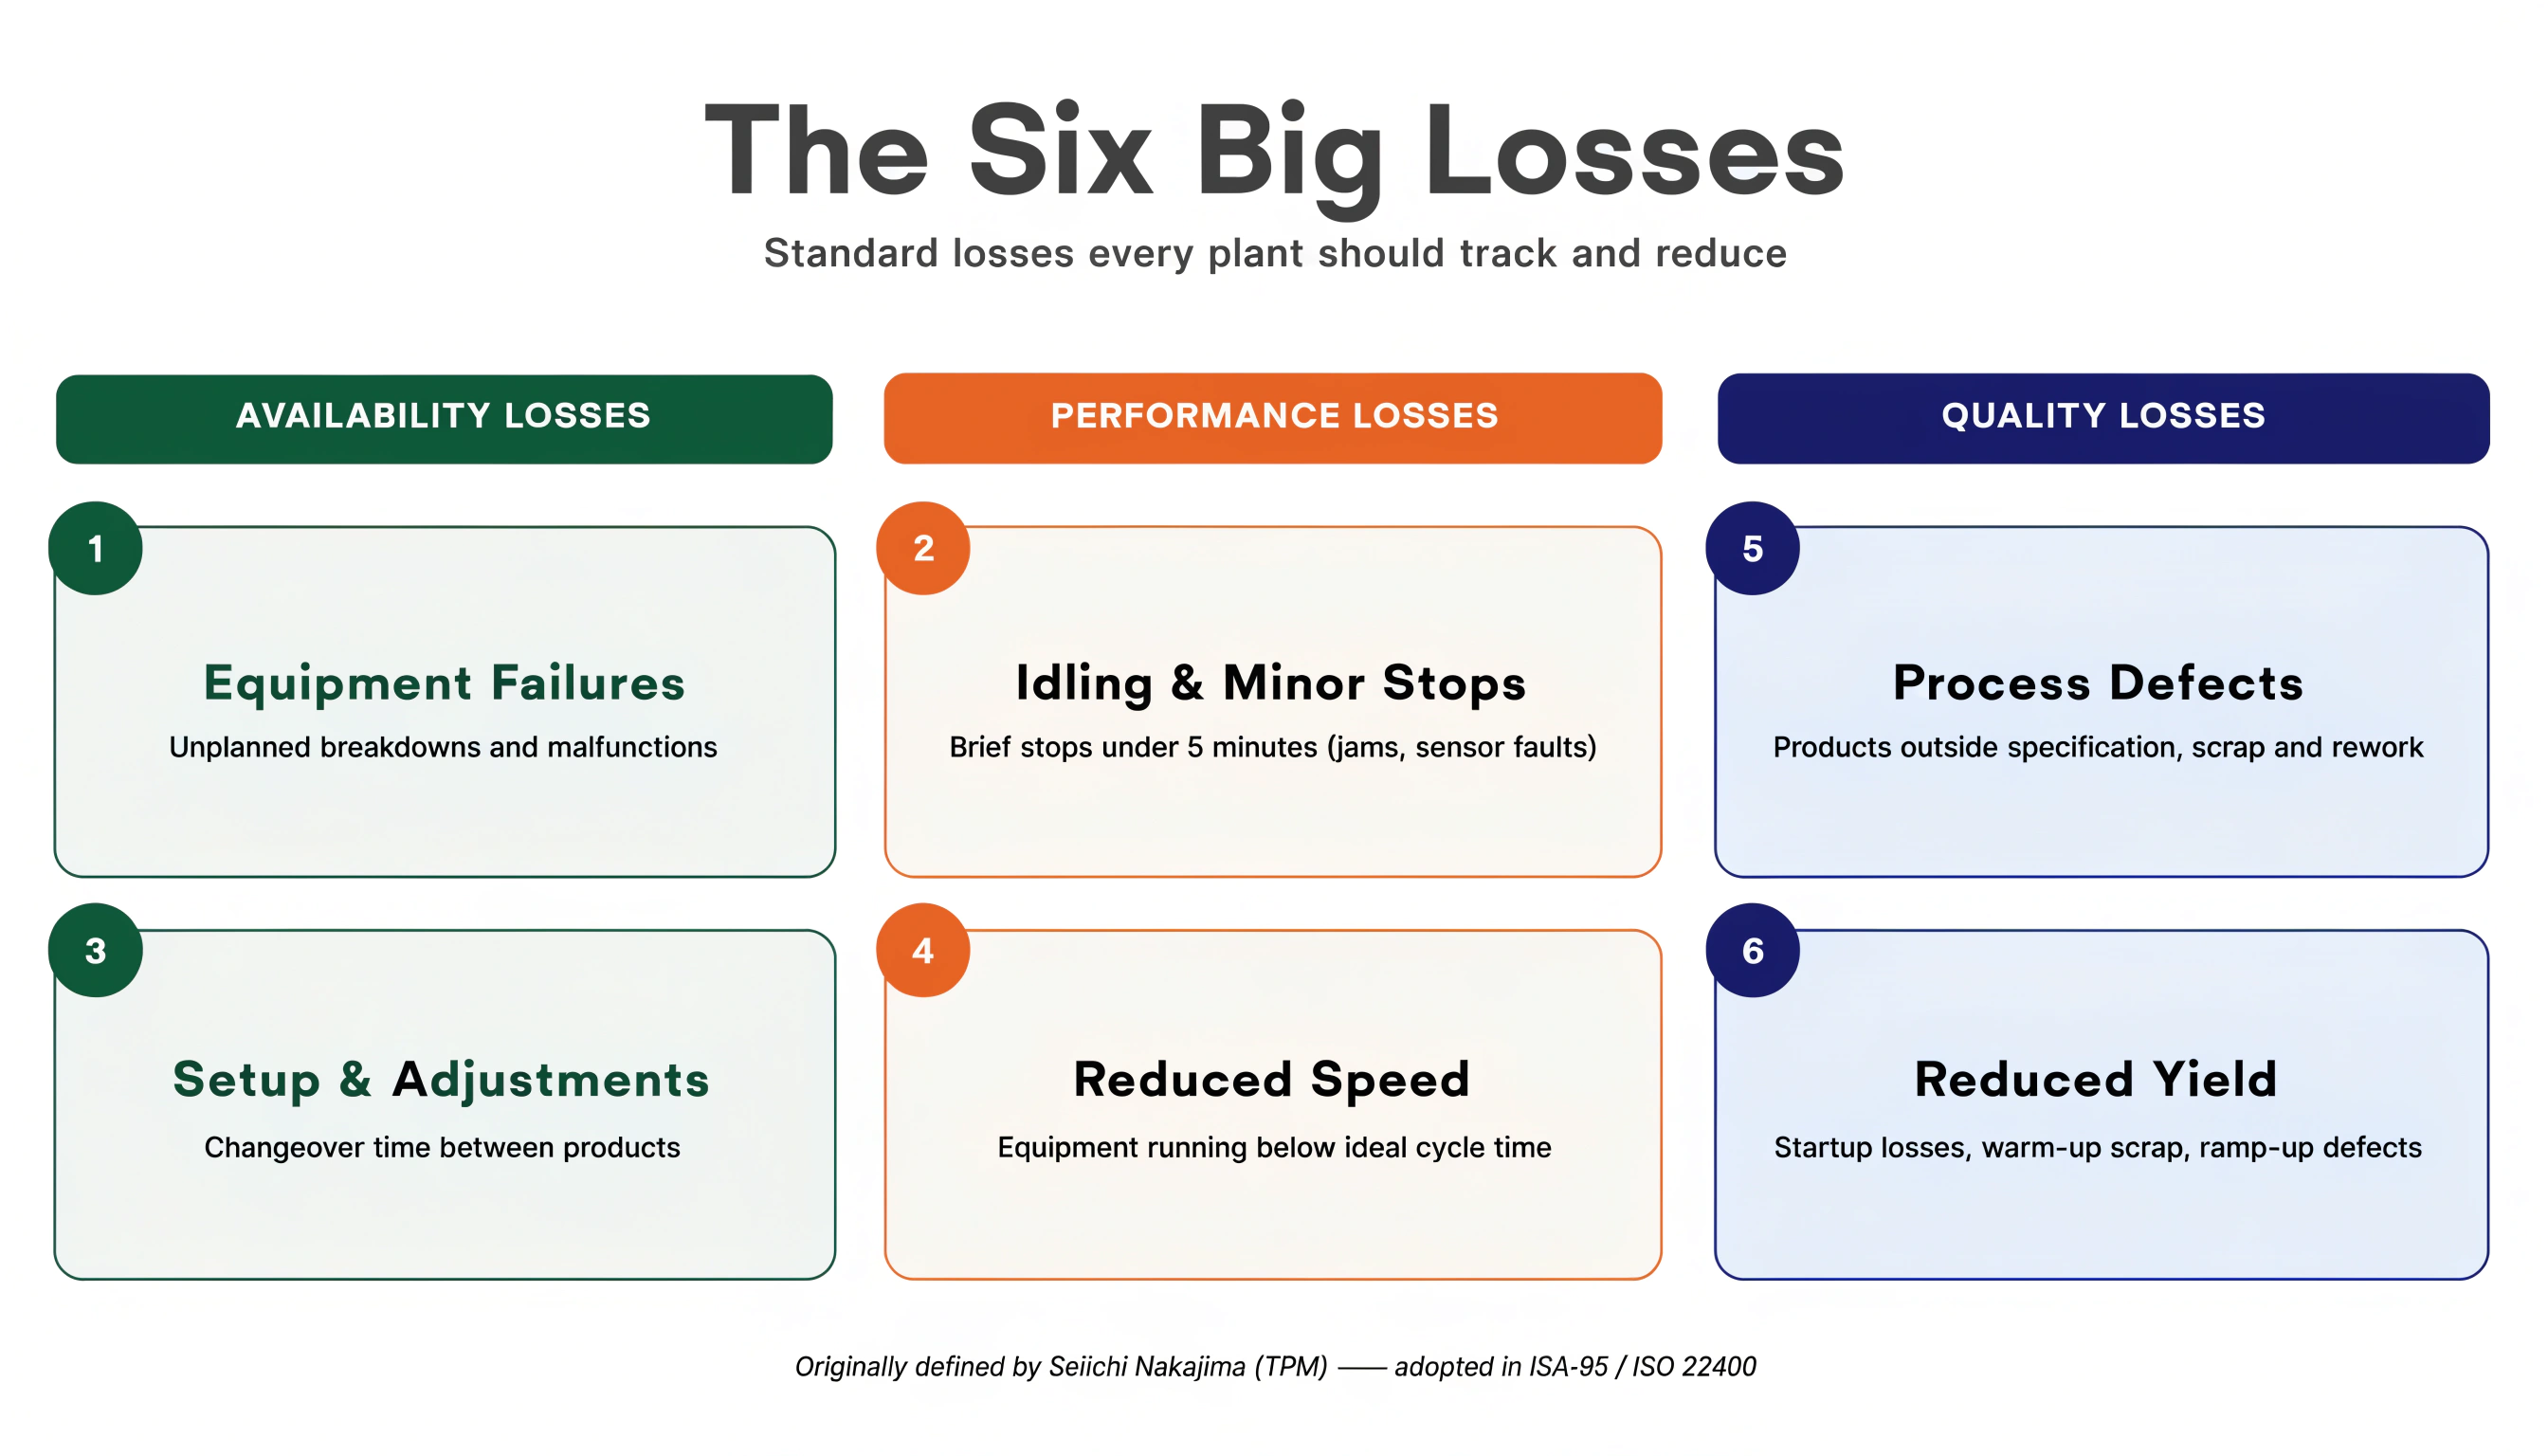
Il framework delle Sei Grandi Perdite è stato sviluppato da Seiichi Nakajima come parte della Total Productive Maintenance (TPM). Identifica le sei cause più comuni di inefficienza manifatturiera e assegna ognuna a uno dei tre fattori OEE (Disponibilità, Prestazioni, Qualità).
Comprendere le Sei Grandi Perdite non è solo teoria — ti dice dove cercare quando il tuo OEE è al di sotto dell'obiettivo.
Perché Sei Perdite?
OEE ti fornisce un punteggio — per esempio, 68%. Ma questo numero da solo non ti dice cosa risolvere. Le Sei Grandi Perdite forniscono la tassonomia: ogni punto di OEE che perdi può essere tracciato fino a una di queste sei categorie radice.
Perdite di Disponibilità
Le perdite di disponibilità riducono il tempo in cui l'attrezzatura sta effettivamente funzionando.
Disponibilità = Tempo di Funzionamento / Tempo di Produzione Pianificato
Perdita 1 — Guasto dell'Attrezzatura (Fermate Non Pianificate)
Cos'è: Qualsiasi fermata non pianificata causata da guasto della macchina, guasto di componente, danno allo strumento, o manutenzione non pianificata.
Esempi:
- Il nastro trasportatore si rompe
- Il motore si surriscalda e scatta
- Il sistema idraulico si guasta
- Il sensore malfunziona e ferma la linea
Come misurarlo in OpSee: Ogni fermata non pianificata crea un record di disponibilità. Assegna il tipo di perdita "Guasto dell'Attrezzatura" (o equivalente nel tuo albero dei motivi). Il Dashboard del Tempo di Inattività mostra il tempo di inattività non pianificato totale per motivo.
Come ridurlo:
- Programmi di manutenzione preventiva (sostituire le parti soggette a usura prima del guasto)
- Manutenzione predittiva (monitorare vibrazione, temperatura, corrente per rilevare i guasti in anticipo)
- Analisi della causa radice sui guasti ricorrenti
:::tip Il killer #1 di OEE nella maggior parte delle fabbriche Il guasto dell'attrezzatura è tipicamente il più grande contributore individuale alla perdita di OEE negli impianti che sono nuovi nel tracciamento sistematico. Anche se la tua disponibilità è "buona", indaga qualsiasi fermata non pianificata che duri più di 5 minuti — le cause sono spesso prevenibili. :::
Perdita 2 — Regolazione e Adattamenti (Fermate Pianificate)
Cos'è: Tempo di inattività pianificato per cambio formato, regolazione, riscaldamento, calibrazione e manutenzione approvata durante il tempo di produzione.
Esempi:
- Cambio del prodotto (pulizia, cambio formato, cambio ricetta)
- Sostituzione dello strumento dopo una serie di produzione
- Pausa dell'operatore durante il tempo di produzione pianificato
- Calibrazione dei sistemi di misurazione
Come misurarlo in OpSee: Assegna il tipo di perdita "Cambio Formato" o "Manutenzione Pianificata" a questi eventi. Il Dashboard OEE separa le perdite pianificate da quelle non pianificate.
Come ridurlo:
- SMED (Single-Minute Exchange of Die): Riduci il tempo di cambio convertendo la preparazione interna a esterna
- Standardizza le procedure di cambio
- Usa parametri di ricetta in OpSee per preconfigurare le impostazioni dell'attrezzatura
:::info Le fermate pianificate influiscono ancora su OEE Le fermate pianificate riducono la Disponibilità — l'obiettivo non è eliminarle, ma minimizzarne la durata. Un cambio di 45 minuti ridotto a 20 minuti salva 25 minuti di capacità produttiva per ogni esecuzione. :::
Perdite di Prestazioni
Le perdite di prestazioni riducono la velocità con cui l'attrezzatura funziona durante il tempo di produzione pianificato.
Prestazioni = (Tempo di Ciclo Ideale × Pezzi Totali) / Tempo di Funzionamento
Perdita 3 — Ozio e Fermate Minori (Fermate Brevi)
Cos'è: Interruzioni brevi (in genere meno di 5 minuti) dove la macchina si ferma e un operatore la riavvia senza intervento di manutenzione formale.
Esempi:
- Un pacco si inceppa nel nastro trasportatore — liberato in 30 secondi
- Un sensore scatta falsamente e ferma la linea — ripristinato in 1 minuto
- Un componente ha bisogno di regolazione ogni 20 cicli
- Ricarica del materiale (tramoggia vuota)
Perché sono pericolosi: Ogni fermata minore dura solo secondi o minuti, ma se accadono 50 volte per turno, la perdita cumulativa può essere enorme — e spesso sono invisibili nei registri di carta perché gli operatori non li registrano come "inattività".
Come misurarlo in OpSee: Configura una soglia di fermata breve (p.es. < 5 minuti). Il sistema acquisisce tutte le fermate, incluse le micro-fermate. Rivedi la linea temporale e filtra per durata.
Come ridurlo:
- Identifica quale fase specifica causa la maggior parte delle fermate minori (analisi di Pareto per motivo)
- Verifica l'affidabilità e l'allineamento del sensore
- Verifica che i sistemi di alimentazione dei materiali siano dimensionati correttamente
Perdita 4 — Velocità Ridotta (Perdite di Velocità)
Cos'è: Attrezzatura che funziona costantemente al di sotto del suo tempo di ciclo ideale (capacità nominale), anche senza fermarsi.
Esempi:
- Riempitrice nominale a 100 bottiglie/min raggiunge solo 78 bottiglie/min a causa di ugelli di riempimento usurati
- L'operatore intenzionalmente funziona più lentamente per evitare inceppamenti
- L'attrezzatura funziona in "modalità di sicurezza" dopo un quasi-incidente
Perché è difficile da rilevare: La macchina sta funzionando. Gli operatori e i manager potrebbero non notare la perdita di velocità senza misurazione sistematica.
Come misurarlo in OpSee: OpSee calcola le Prestazioni usando il tempo di ciclo ideale configurato nelle impostazioni OEE. Qualsiasi divario tra velocità ideale e effettiva appare come perdita di Prestazioni.
Come ridurlo:
- Confronta il tempo di ciclo attuale con la targa della macchina o il massimo teorico
- Verifica i componenti usurati che riducono il rendimento
- Rivedi la formazione dell'operatore (riduzione della velocità involontaria)
Perdite di Qualità
Le perdite di qualità riducono la percentuale di prodotti che soddisfano le specifiche.
Qualità = Pezzi Buoni / Pezzi Totali
Perdita 5 — Difetti di Processo (Scarto di Produzione)
Cos'è: Prodotti difettosi o fuori specifica prodotti durante la produzione stabile (stato stazionario).
Esempi:
- Disallineamento dell'etichetta dovuto a rullo applicatore usurato
- Peso di riempimento errato dovuto a deriva della bilancia
- Graffi superficiali dovuti a utensile usurato
- Guasti di integrità del sigillo su imballaggio
Come misurarlo in OpSee: Registra le quantità di difetti durante la produzione. Il fattore Qualità OEE viene calcolato da totale prodotto vs. prodotto buono.
Come ridurlo:
- Controllo Statistico del Processo (SPC) per rilevare la deriva in anticipo
- Calibrazione regolare dei sistemi di misurazione
- Sostituzione preventiva dell'utensile prima che il tasso di difetti aumenti
Perdita 6 — Scarto di Avvio (Perdite di Avvio)
Cos'è: Prodotti difettosi prodotti durante la fase di avvio — dopo un cambio formato, all'inizio di un turno, o dopo una fermata.
Esempi:
- Le prime 20 bottiglie dopo un cambio hanno livelli di riempimento errati mentre la macchina si stabilizza
- I prodotti durante il riscaldamento non superano i controlli dimensionali
- I prodotti all'inizio di un lotto non soddisfano i requisiti di concentrazione
Come misurarlo in OpSee: Acquisisci i conteggi dei difetti durante la finestra di avvio. Confronta i tassi di difetti per la produzione della prima ora vs. stato stazionario.
Come ridurlo:
- Documenta il numero di scarti di avvio per tipo di cambio — stabilisci un obiettivo
- Migliora le procedure di cambio per ridurre il tempo di stabilizzazione
- Preriscalda l'utensile prima di riavviare
Dalle Perdite all'Azione: Il Ciclo di Miglioramento OEE
Le Sei Grandi Perdite diventano uno strumento di miglioramento continuo quando le colleghi a un processo di analisi strutturato:
- Misurare: Usa i dashboard OpSee per vedere OEE scomposto per Disponibilità, Prestazioni e Qualità
- Identificare: Costruisci un Pareto delle perdite — quale dei sei è più grande per la tua attrezzatura?
- Causa Radice: Usa l'albero dei motivi per trovare la causa specifica all'interno della categoria di perdita
- Agire: Implementa contromisure (manutenzione, formazione, cambio di processo)
- Tracciare: Monitora se il tasso di perdita diminuisce nelle prossime settimane
Usando OpSee per l'Analisi delle Sei Grandi Perdite
| Perdita | Strumento OpSee | Dove Cercare |
|---|---|---|
| Guasto dell'Attrezzatura | Dashboard del Tempo di Inattività | Filtra per categoria di perdita "Non Pianificata" |
| Regolazione e Adattamenti | Dashboard del Tempo di Inattività | Filtra per categoria di perdita "Pianificata" |
| Fermate Minori | Dashboard del Tempo di Inattività | Filtra per durata < 5 min |
| Velocità Ridotta | Dashboard OEE | Fattore Prestazioni + grafico di tendenza |
| Difetti di Processo | Produzione OEE | Fattore Qualità + rapporto dei difetti |
| Scarto di Avvio | Produzione OEE | Fattore Qualità per ora del giorno |
:::tip Inizia con la perdita più grande Non tentare di combattere tutti e sei le perdite simultaneamente. Classificale per tempo totale o impatto di costo, concentrati sulla perdita #1 per 4-6 settimane, poi passa a #2. Questo approccio di "miglioramento focalizzato" (Kaizen) produce risultati misurabili e sostenibili. :::
Prerequisiti
- Fondamenti OEE — comprendi OEE prima di studiare le perdite
Passaggi Successivi
- MTTR e MTBF — metriche più profonde per l'analisi dei guasti dell'attrezzatura
- Benchmarks OEE — come il tuo OEE si confronta con i target dell'industria
Correlato
- Configurazione OEE — configura le categorie di perdita e gli alberi dei motivi in OpSee
- Produzione → Tempo di Inattività — analizza il tempo di inattività per categoria di perdita