Fondamenti OEE
:::info Riferimento rapido OEE = Disponibilità x Prestazioni x Qualità
| Fattore | Formula | Misura |
|---|---|---|
| Disponibilità | Tempo di funzionamento / Tempo di produzione pianificato | Era in funzione? |
| Prestazioni | (Tempo di ciclo ideale x Pezzi totali) / Tempo di funzionamento | Era veloce? |
| Qualità | Pezzi buoni / Pezzi totali | Era di qualità? |
Benchmark: 85%+ = Classe mondiale | 60% = Tipico | 40% = Senza monitoraggio :::
Cos'è l'OEE?
OEE (Overall Equipment Effectiveness) è lo standard di riferimento per misurare la produttività manifatturiera. Risponde a una semplice domanda: quanta parte del tempo di produzione pianificato è davvero produttiva?
Pensatelo come il consumo di carburante di un'auto: così come i chilometri per litro indicano quanto efficacemente la vostra auto usa il carburante, l'OEE indica quanto efficacemente il vostro stabilimento utilizza il tempo di produzione programmato. Un OEE del 100% significa che state producendo solo pezzi buoni, il più velocemente possibile, senza fermi.
OpSee è costruito attorno all'OEE. Ogni modulo — dalla configurazione delle attrezzature ai dashboard di produzione — alimenta o consuma dati OEE.
Perché l'OEE è Importante?
Se non avete mai lavorato con un MES (Manufacturing Execution System), ecco perché l'OEE è la singola metrica più importante in qualsiasi stabilimento:
- Visibilità — Senza OEE, i problemi di produzione sono invisibili. I manager si affidano all'intuito invece che ai dati. L'OEE vi fornisce un numero da monitorare, confrontare e migliorare.
- Analisi delle cause radice — L'OEE suddivide le perdite in tre categorie (disponibilità, prestazioni, qualità), così sapete dove concentrare gli sforzi di miglioramento.
- Benchmarking — L'OEE vi permette di confrontare turni, linee e stabilimenti su una scala comune.
- Risparmio sui costi — Ogni punto percentuale di miglioramento OEE si traduce direttamente in maggiore produzione dagli impianti esistenti — senza acquistare nuove macchine.
:::tip Impatto nel mondo reale Uno stabilimento che opera al 60% di OEE e migliora al 75% guadagna efficacemente il 25% di capacità in più dallo stesso equipaggiamento. Questo può significare milioni di euro risparmiati in investimenti in conto capitale. :::
La Formula OEE
OEE = Disponibilità x Prestazioni x Qualità
Ogni fattore cattura una diversa dimensione dell'efficienza produttiva:
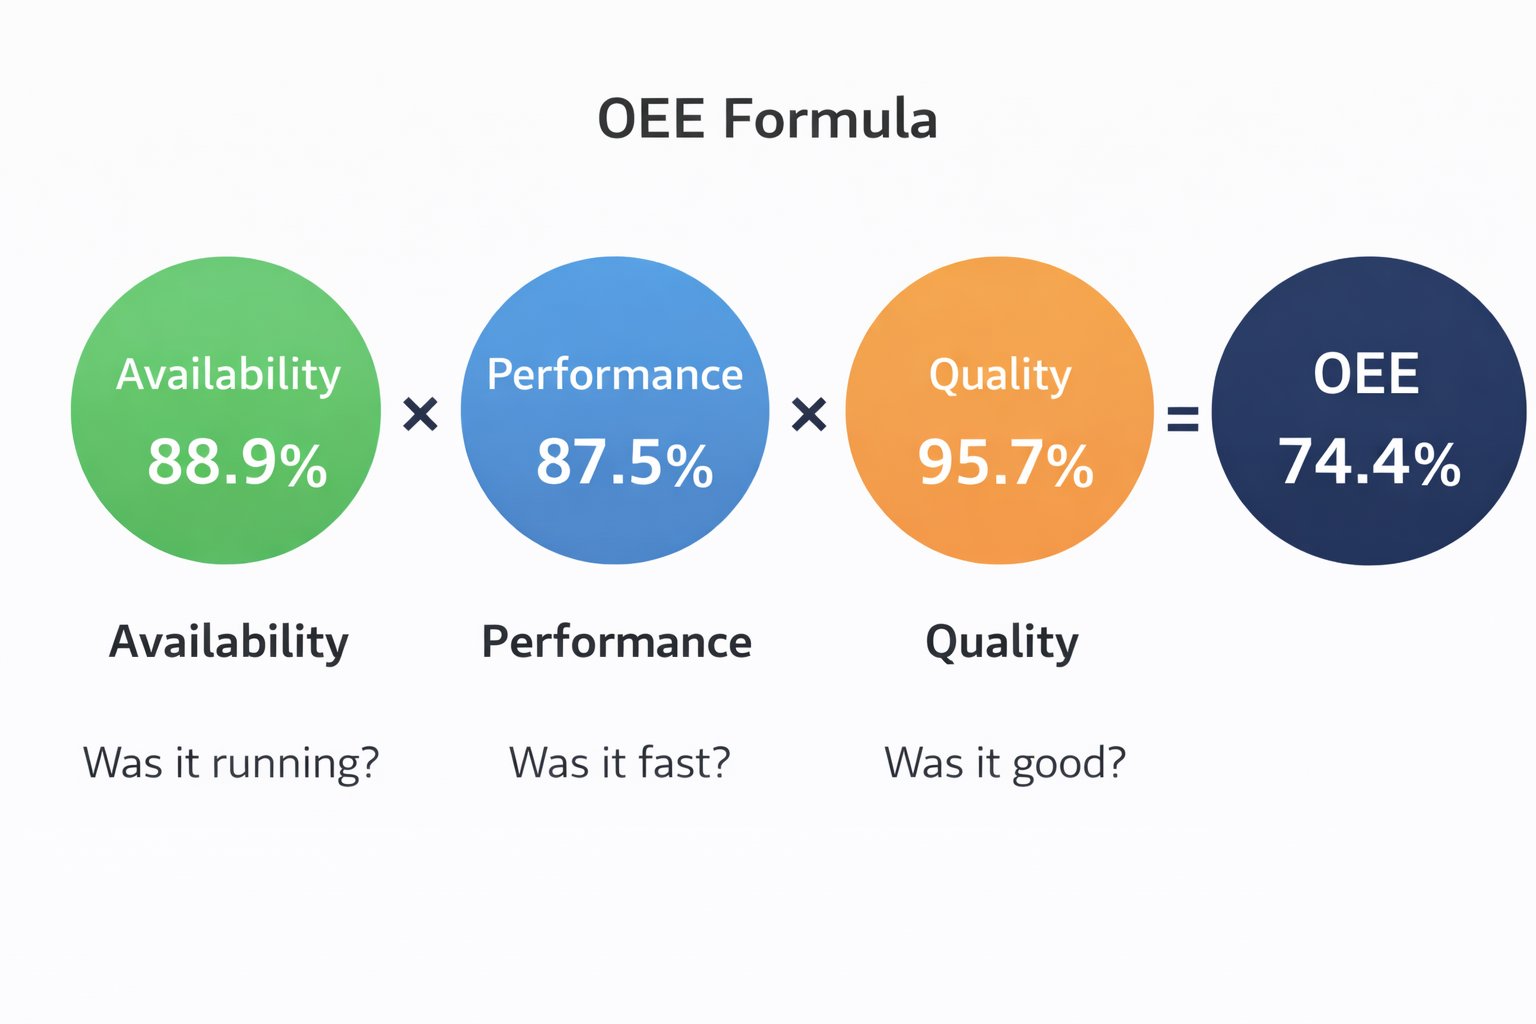 OEE = Disponibilità x Prestazione x Qualità. Ogni fattore risponde a una semplice domanda sulla vostra produzione.
| Fattore | Domanda a cui risponde | Formula |
|---|---|---|
| Disponibilità | L'attrezzatura era in funzione quando avrebbe dovuto esserlo? | Tempo di funzionamento / Tempo di produzione pianificato |
| Prestazioni | Funzionava alla massima velocità? | (Tempo di ciclo ideale x Pezzi totali) / Tempo di funzionamento |
| Qualità | Tutti i prodotti erano conformi? | Pezzi buoni / Pezzi totali |
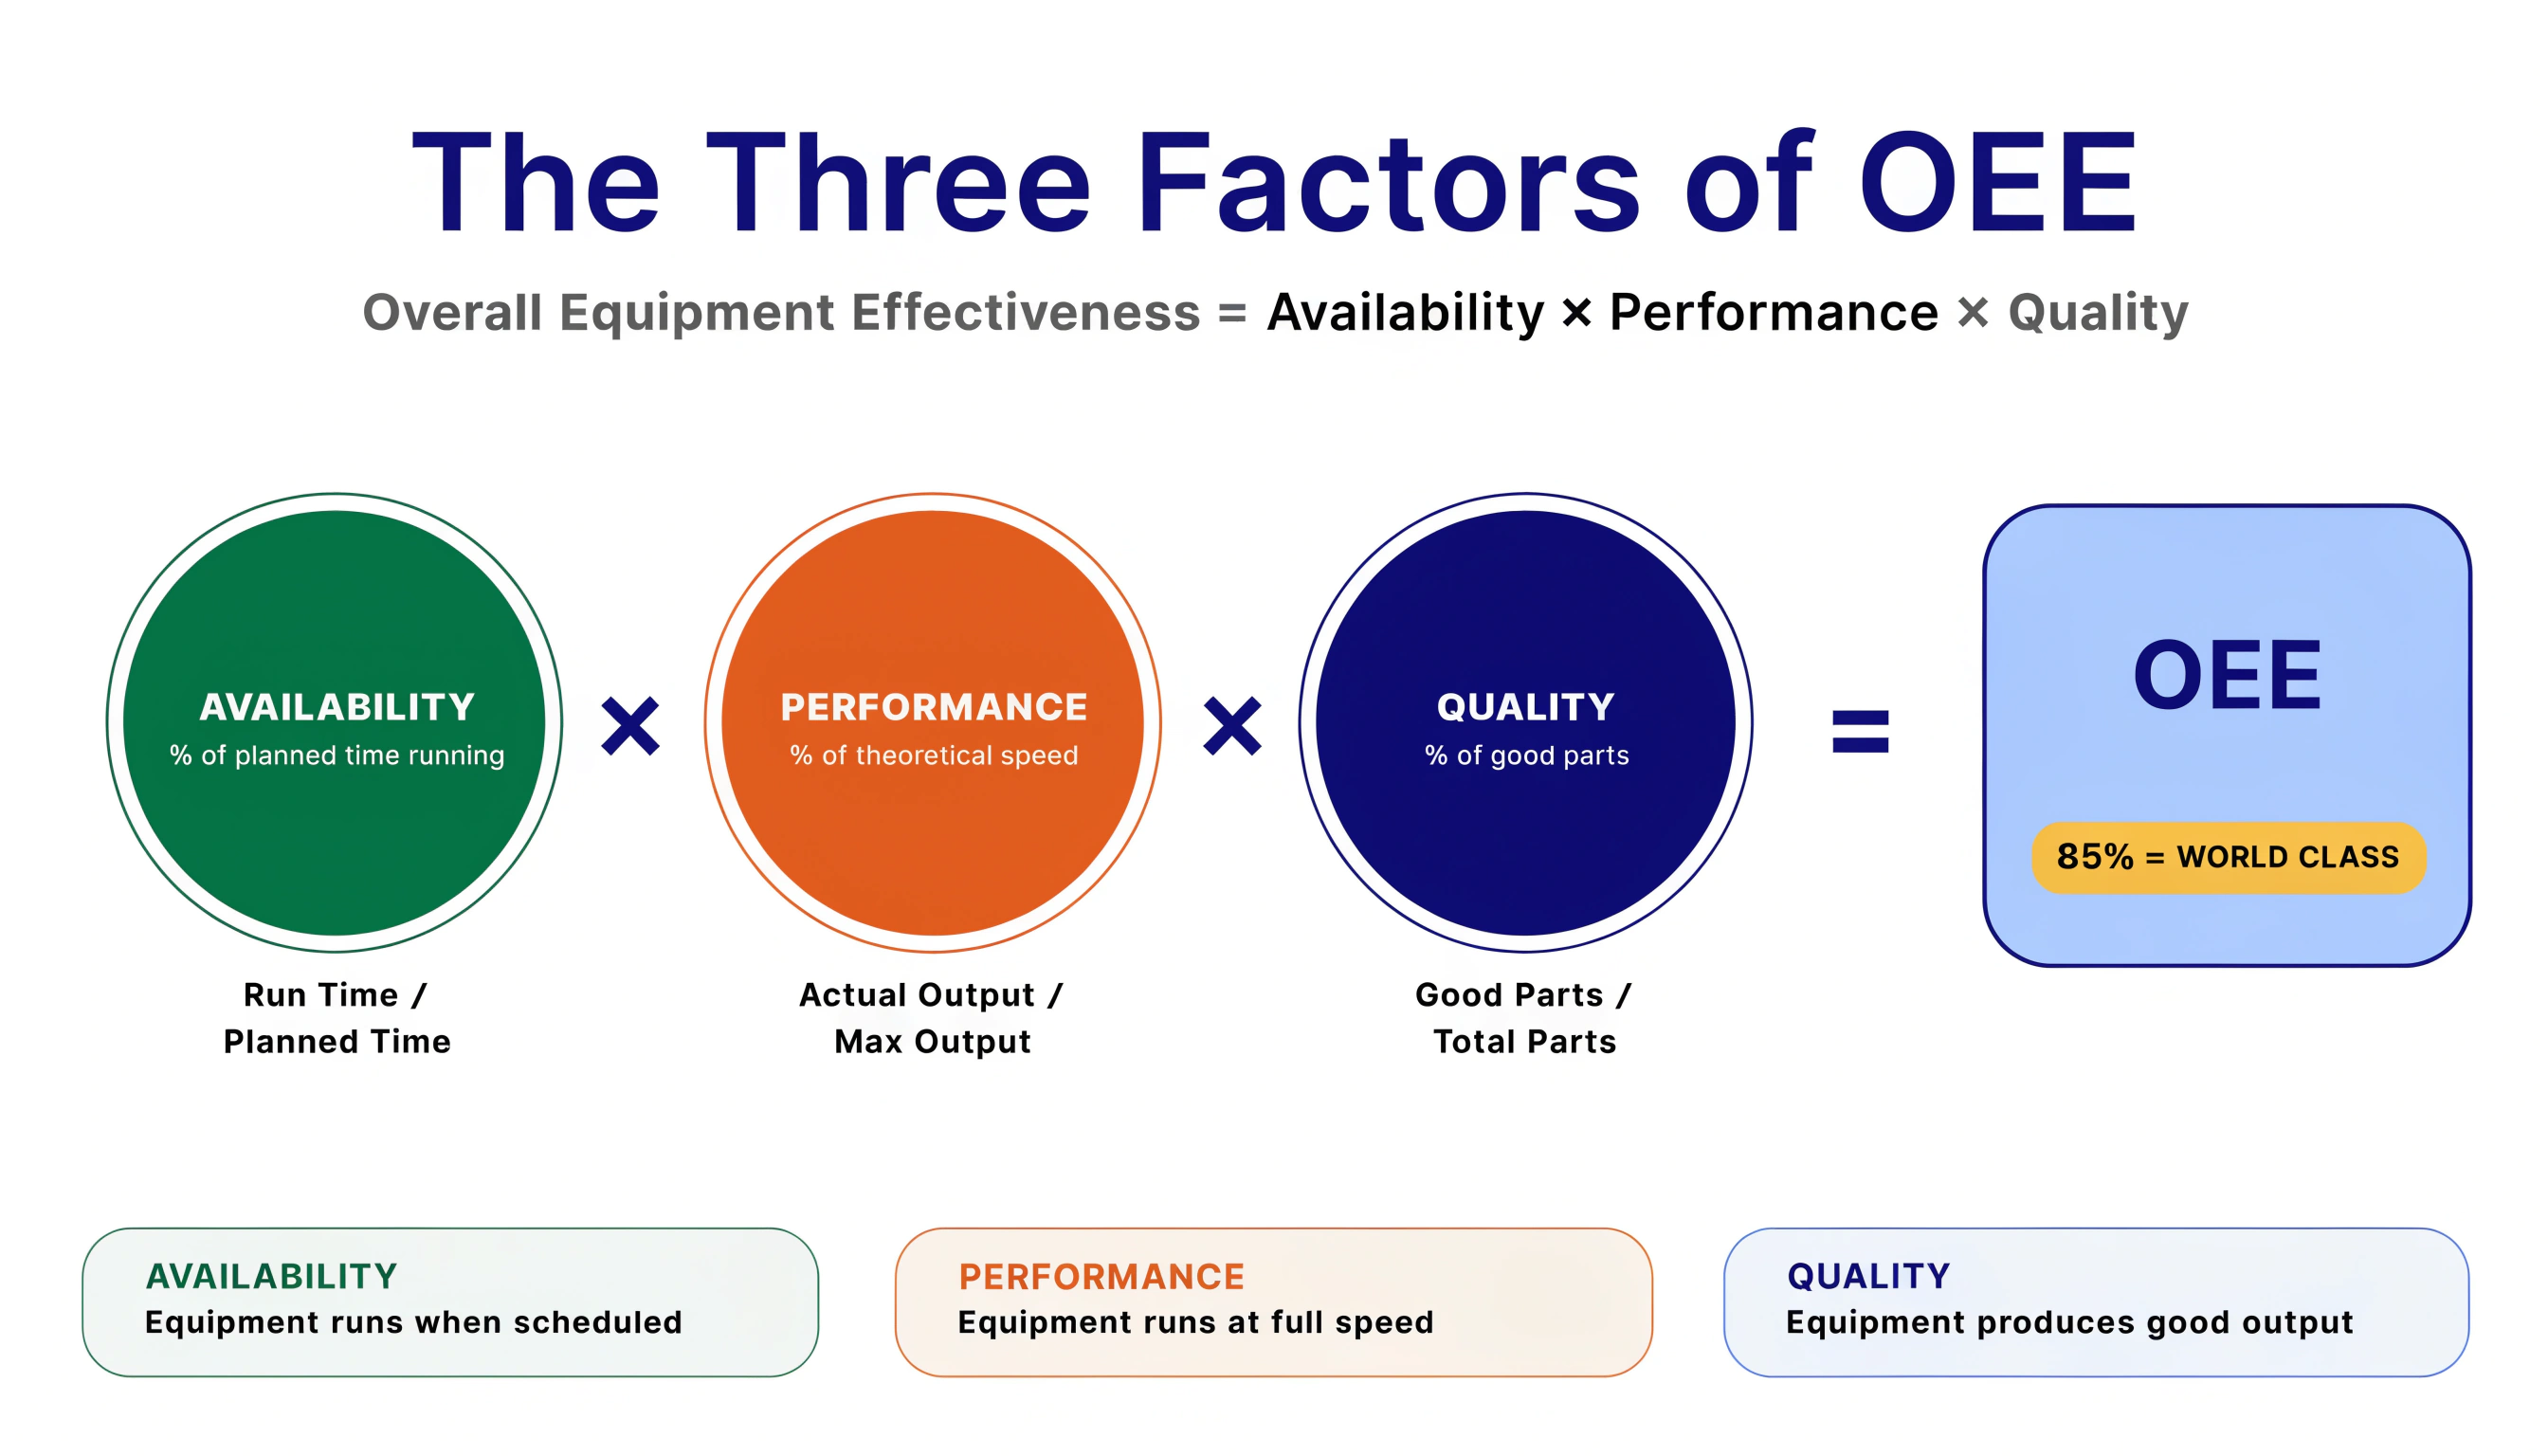
Esempio Concreto
Immaginate una linea di confezionamento con un turno di 8 ore:
| Metrica | Valore |
|---|---|
| Durata del turno | 480 min |
| Pause pianificate | 30 min |
| Tempo di produzione pianificato | 450 min |
| Fermo non pianificato (guasti, cambi produzione) | 50 min |
| Tempo di funzionamento | 400 min |
| Tempo di ciclo ideale | 1 pezzo/min |
| Pezzi totali prodotti | 350 |
| Pezzi scartati | 15 |
Calcoli:
- Disponibilità = 400 / 450 = 88,9%
- Prestazioni = (1 x 350) / 400 = 87,5%
- Qualità = (350 - 15) / 350 = 95,7%
- OEE = 88,9% x 87,5% x 95,7% = 74,4%
:::info Benchmark OEE di classe mondiale
- 85%+ è considerato di classe mondiale per la produzione discreta
- 60% è tipico per i produttori che iniziano il loro percorso OEE
- 40% è comune per gli stabilimenti senza monitoraggio sistematico
La maggior parte degli stabilimenti rimane sorpresa nello scoprire che il loro OEE reale è molto più basso di quanto pensassero. In realtà è una buona notizia — significa che c'è un ampio margine di miglioramento. :::
Le Sei Grandi Perdite
L'OEE è stato progettato per combattere le Sei Grandi Perdite — le cause più comuni di inefficienza degli impianti. Comprendere queste perdite è fondamentale per migliorare il proprio punteggio OEE.
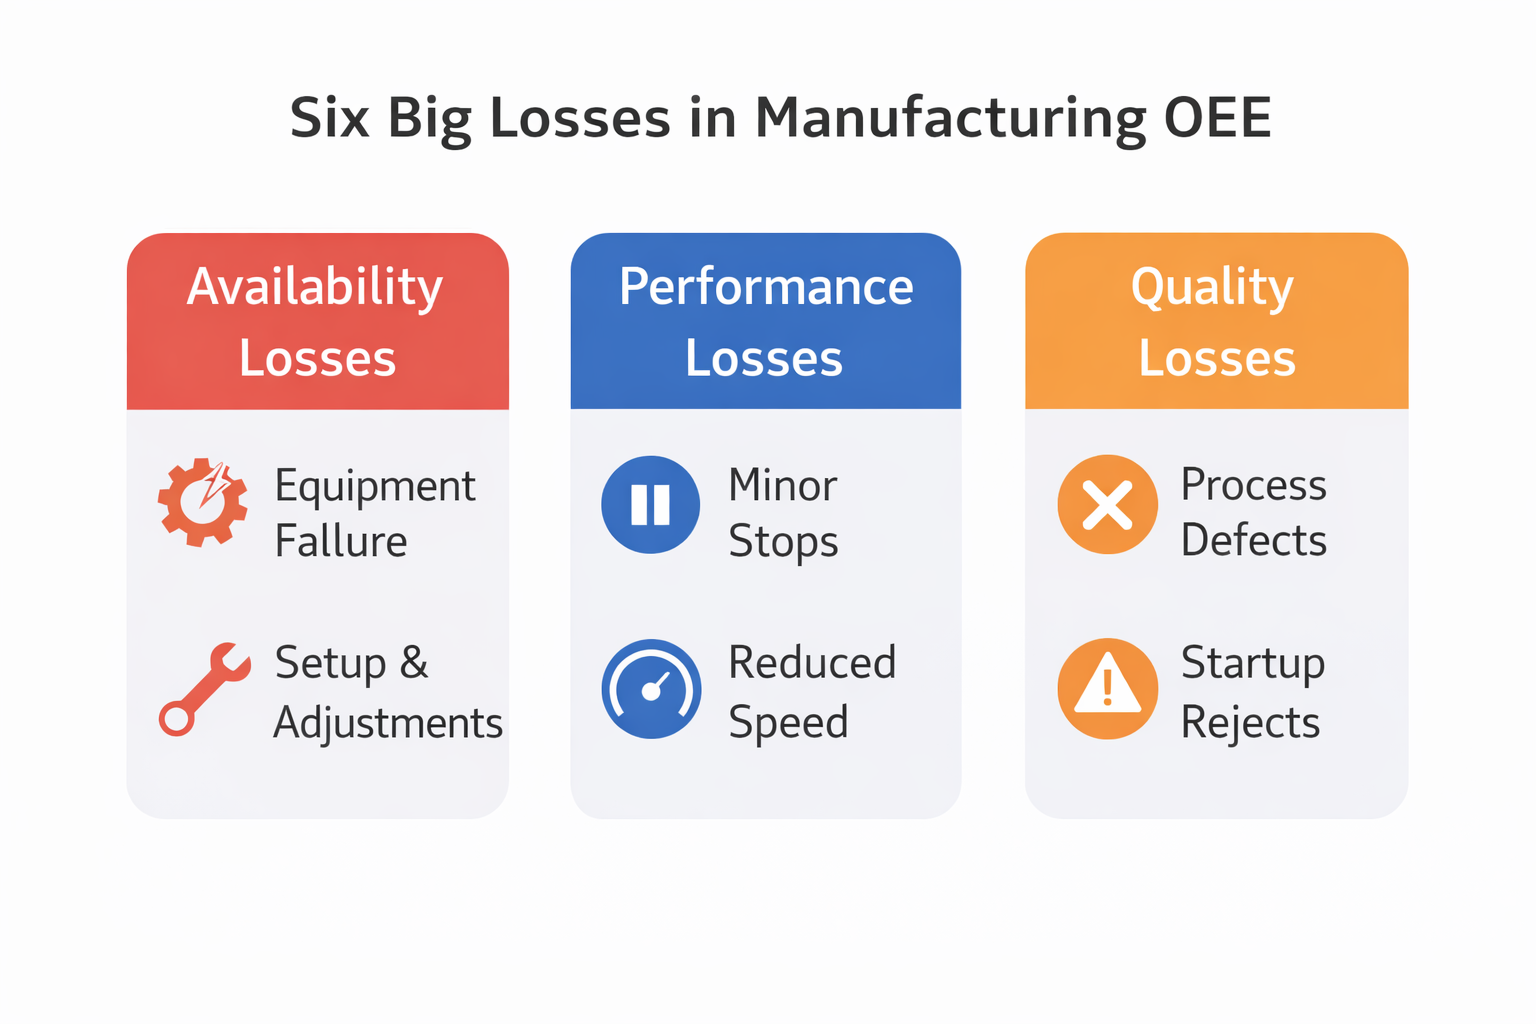
Perdite di Disponibilità — "L'attrezzatura non era in funzione"
Queste perdite riducono il tempo in cui l'attrezzatura è disponibile per la produzione:
- Guasto all'Attrezzatura — Fermate non pianificate dovute a guasti, cedimenti degli utensili o necessità di manutenzione. Esempio: Un motore si brucia e la linea si ferma per 2 ore mentre la manutenzione lo sostituisce.
- Setup e Regolazioni — Cambi produzione, tempo di riscaldamento, cambi materiali e fermate pianificate durante la produzione. Esempio: Il passaggio dal Prodotto A al Prodotto B richiede pulizia e ricalibrazione, impiegando 45 minuti.
Perdite di Prestazioni — "L'attrezzatura era in funzione, ma lentamente"
Queste perdite riducono la velocità a cui opera l'attrezzatura:
- Microfermate e Arresti Brevi — Brevi interruzioni (< 5 min) come inceppamenti, blocchi di sensori o pulizie. Esempio: Una bottiglia si inceppa nel nastro trasportatore, un operatore la sblocca in 30 secondi — ma questo accade 50 volte per turno.
- Riduzione di Velocità — Funzionamento al di sotto del tempo di ciclo ideale a causa di usura, inesperienza degli operatori o impostazioni non ottimali. Esempio: La riempitrice dovrebbe fare 100 bottiglie/min ma raggiunge solo 80 bottiglie/min perché il caricatore tappi è disallineato.
Perdite di Qualità — "L'attrezzatura produceva, ma non tutto era conforme"
Queste perdite riducono la percentuale di prodotti conformi:
- Difetti di Processo — Pezzi difettosi prodotti durante la produzione stabile. Esempio: Il 2% delle etichette è disallineato a causa di un rullo usurato.
- Scarti di Avviamento — Pezzi difettosi prodotti durante il riscaldamento o dopo i cambi produzione. Esempio: Le prime 20 bottiglie dopo un cambio produzione hanno livelli di riempimento errati mentre la macchina si stabilizza.
In OpSee, ognuna di queste viene monitorata tramite Tipi di Perdita e Cause, che si configurano nel modulo Configurazione OEE.
Visualizzare l'OEE
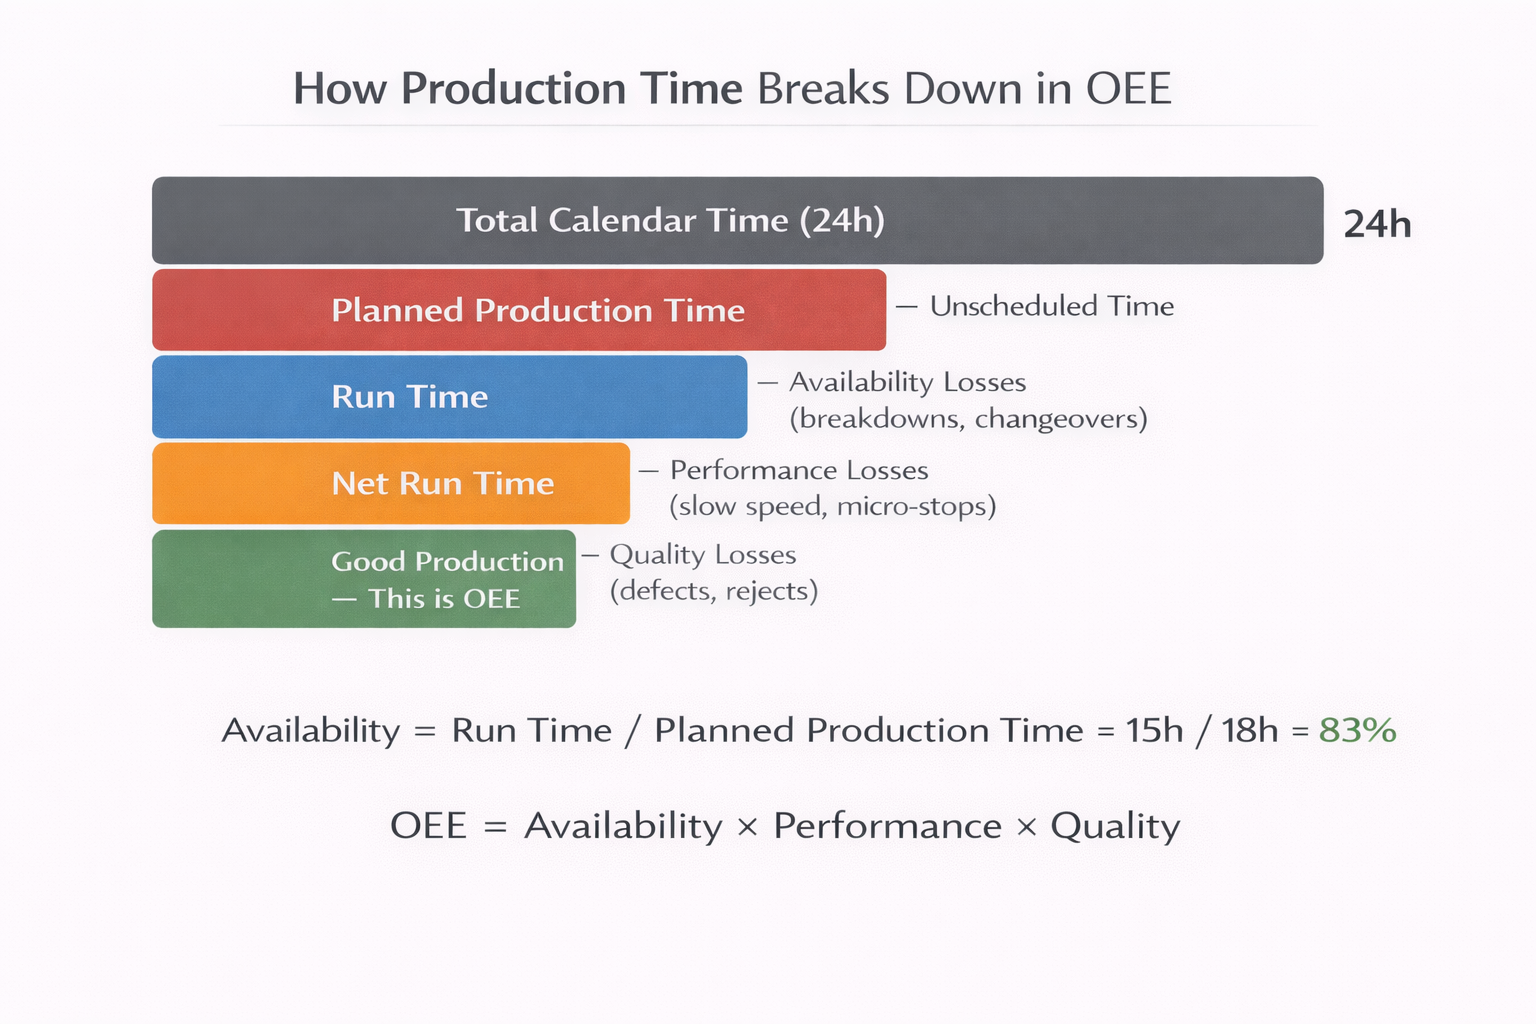 Ogni strato di perdite riduce il tempo produttivo. OEE misura quanto del Tempo di Produzione Pianificato diventa Produzione Buona.
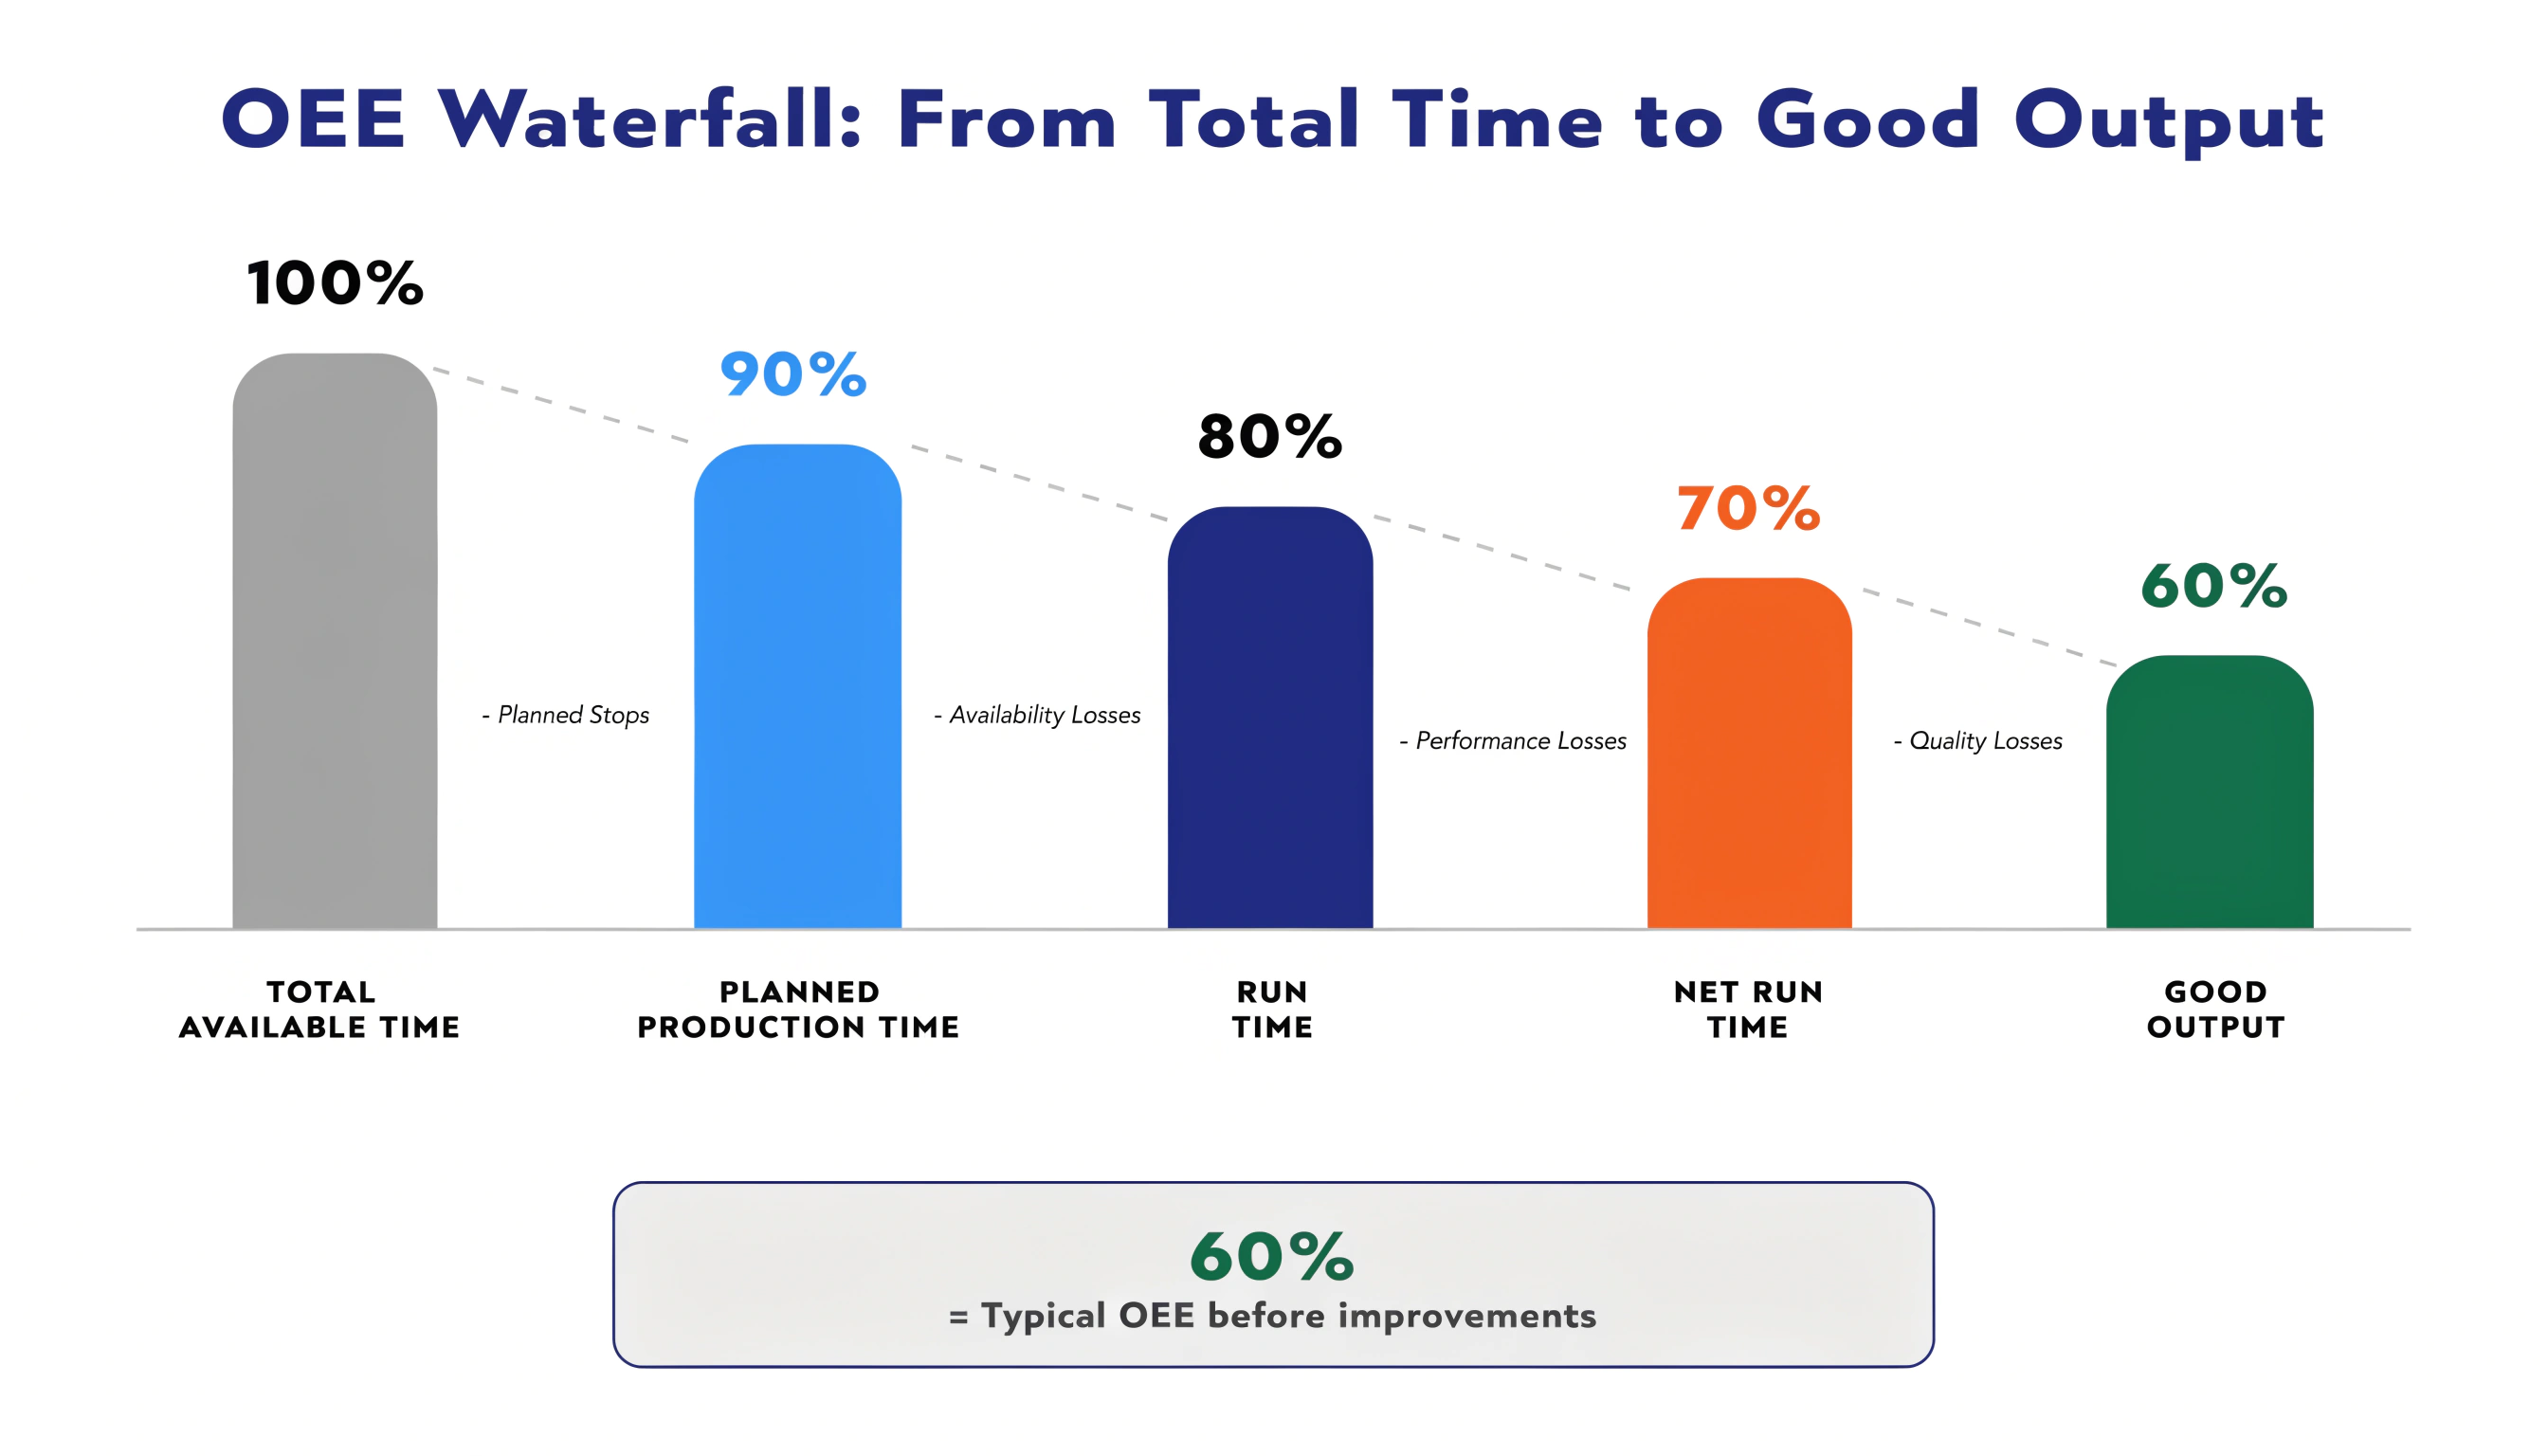
Leggendo dall'alto verso il basso:
- Tempo Totale di Calendario = le 24 ore complete di una giornata
- Tempo di Produzione Pianificato = Tempo di Calendario meno le non-produzioni programmate (notti, weekend, pause)
- Tempo di Funzionamento = Tempo Pianificato meno le perdite di disponibilità (guasti, cambi produzione)
- Tempo di Funzionamento Netto = Tempo di Funzionamento corretto per le perdite di velocità (cicli lenti, microfermate)
- Produzione Buona = Tempo di Funzionamento Netto meno le perdite di qualità (scarti, rilavorazioni)
L'OEE misura quanta parte del Tempo di Produzione Pianificato si traduce in Produzione Buona.
Metriche OEE Chiave in OpSee
Oltre alla percentuale OEE di base, OpSee traccia diverse metriche derivate:
| Metrica | Cosa misura | Perché è importante |
|---|---|---|
| MTTR (Mean Time To Repair) | Tempo medio per riparare un guasto | Più basso = recupero più rapido dai guasti |
| MTBF (Mean Time Between Failures) | Tempo medio di funzionamento tra i guasti | Più alto = attrezzatura più affidabile |
| Tempo di Fermo Totale | Somma di tutte le durate di fermo in un periodo | Mostra il costo totale della produzione persa |
| Eventi di Fermo | Conteggio delle singole fermate | Alto conteggio con basso totale = molte microfermate |
| Tasso di Validazione | % degli eventi esaminati da un supervisore | Alto tasso = buona disciplina di monitoraggio |
Queste metriche sono disponibili come widget nel Cockpit e come dashboard nel modulo OEE Produzione.
Come OpSee Calcola l'OEE
Il processo di calcolo OEE in OpSee segue questo flusso:
- Acquisizione dati — I sensori delle attrezzature pubblicano i cambi di stato (in funzione, fermo, inattivo) tramite MQTT o OPC-UA. I processi in background di OpSee acquisiscono e memorizzano questi eventi in TimescaleDB
- Monitoraggio della disponibilità — Ogni cambio di stato crea un record di disponibilità con ora di inizio, ora di fine, ID attrezzatura e tipo di perdita/causa associata
- Calcolo su richiesta — Quando si apre un dashboard o si richiede un report, il motore OEE interroga i record di disponibilità per l'intervallo di tempo e le attrezzature selezionati, quindi calcola Disponibilità, Prestazioni e Qualità in tempo reale
- Drill-down — È possibile scomporre l'OEE per attrezzatura, turno, periodo di tempo, tipo di perdita o causa per identificare le cause radice
Prossimi Passi
- Modello Attrezzature (ISA-95) — Come OpSee organizza le gerarchie delle attrezzature
- Modello Batch (ISA-88) — Scopri procedure e ricette
- Flusso dei Dati — Come i dati si spostano dai sensori ai dashboard