Performance OEE
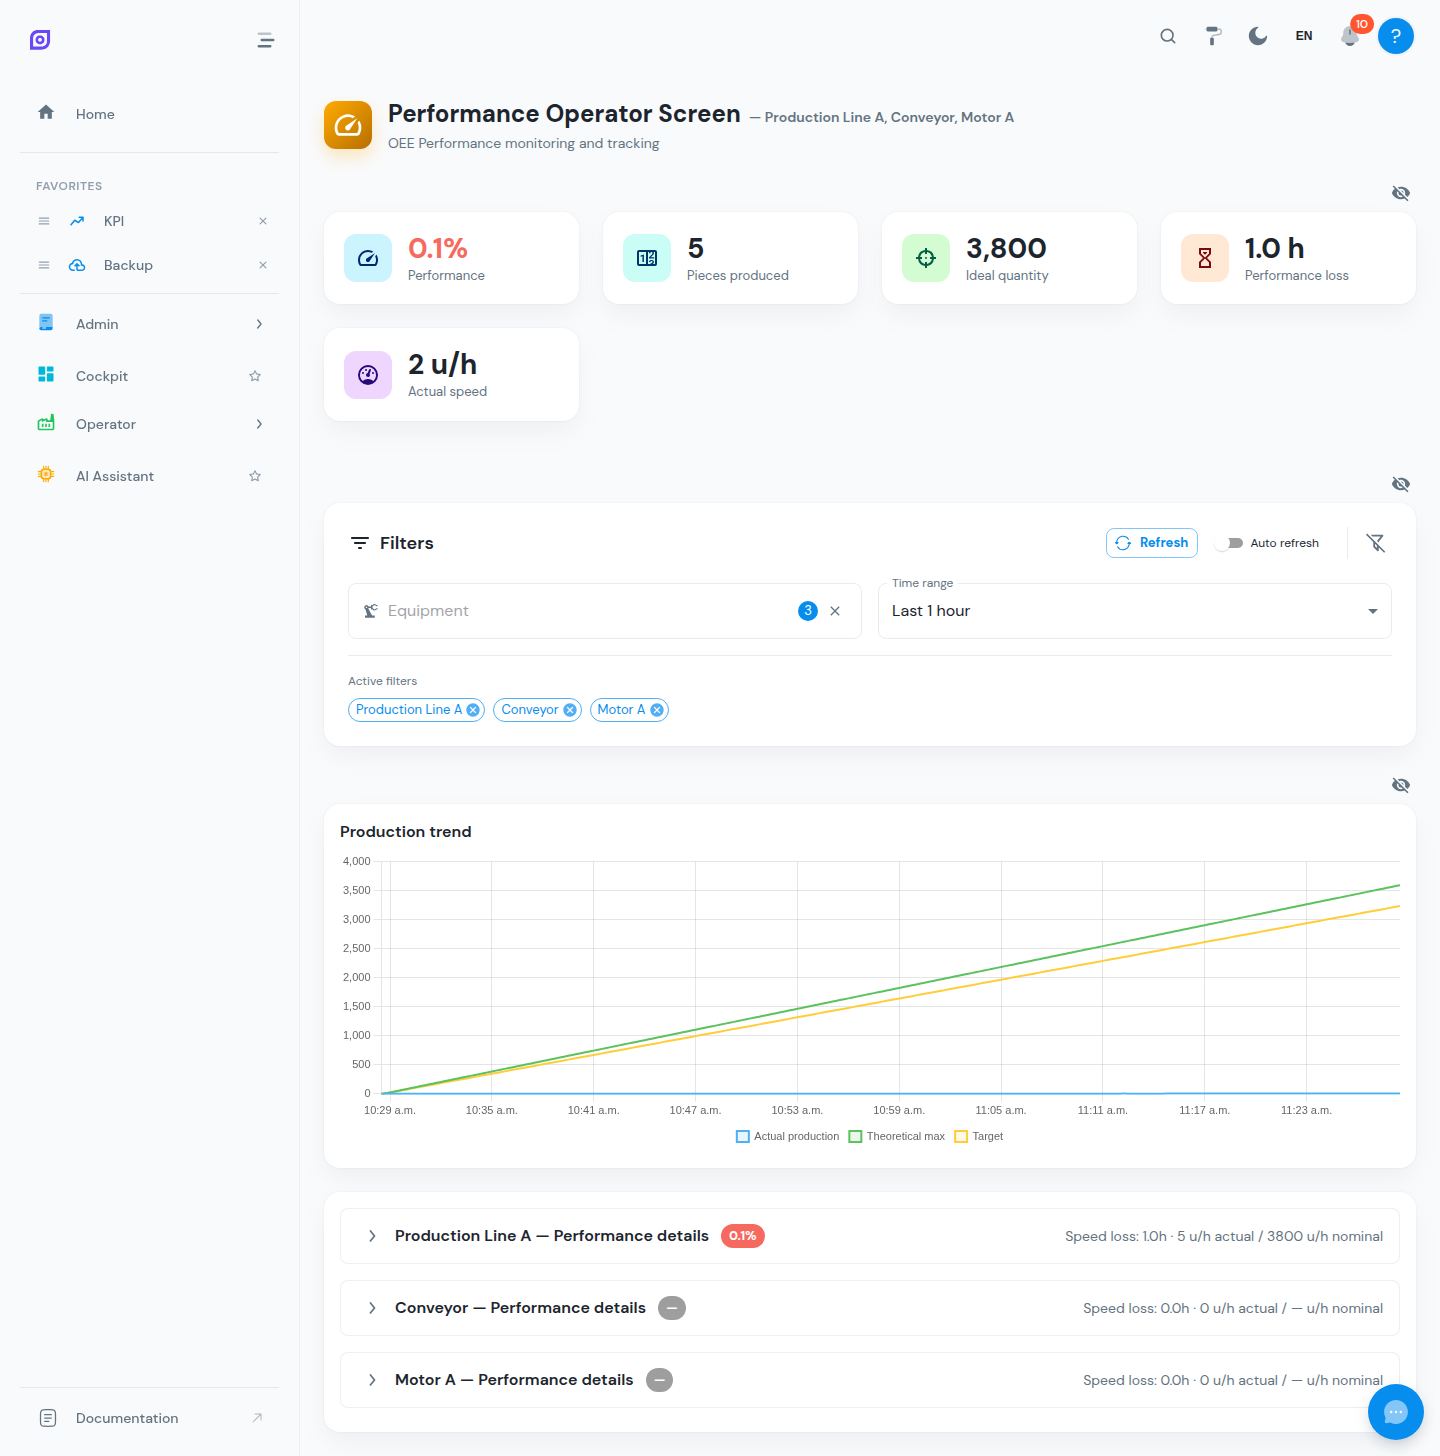
L'écran Performance OEE se concentre sur la composante Performance de l'équation OEE. Il aide les ingénieurs production et les superviseurs à comprendre pourquoi la vitesse de production réelle diffère du temps de cycle idéal.
Qu'est-ce que la performance ?
La performance mesure à quelle vitesse l'équipement fonctionne par rapport à sa vitesse maximale théorique :
Performance % = (Temps de cycle idéal x Total des pièces) / Temps de marche x 100
Une performance de 100 % signifie que l'équipement a produit exactement autant de pièces que théoriquement possible pendant qu'il était en marche. Les valeurs sous 100 % indiquent des pertes de vitesse.
Types de pertes de vitesse
Les pertes de performance se classent en deux catégories principales :
Petits arrêts (micro-arrêts)
Brèves interruptions (généralement sous 2 à 5 minutes selon la configuration) trop courtes pour être journalisées comme événements d'arrêt mais qui réduisent quand même le débit. Exemples :
- Déclenchements de capteurs causant des arrêts momentanés
- Bourrages matière qui se résolvent rapidement
- Ajustements opérateur
Vitesse réduite
L'équipement fonctionne mais plus lentement que le temps de cycle idéal. Les causes incluent :
- Outillage ou composants usés
- Qualité de matière sous-optimale
- Mauvais réglages machine
- Conditions environnementales (température, humidité)
Indicateurs clés
L'écran Performance affiche plusieurs indicateurs :
| Indicateur | Description |
|---|---|
| Performance % | Ratio global de performance pour la période sélectionnée |
| Temps de cycle idéal | Cible configurée en secondes par pièce (depuis la Configuration OEE) |
| Temps de cycle réel moyen | Temps moyen mesuré entre les pièces |
| Total de pièces produites | Compte de toutes les pièces (bonnes + rejetées) |
| Quantité de production idéale | Pièces qui auraient pu être produites à vitesse idéale |
| Perte de performance (secondes) | Temps total perdu en problèmes de vitesse |
| Objectif de performance | Pourcentage cible issu de la configuration de l'équipement |
Lecture des données de performance
Analyse du temps de cycle
Comparez le temps de cycle idéal au temps de cycle réel moyen :
- Si le réel est proche de l'idéal, la performance est bonne : les pertes viennent d'autres facteurs.
- Si le réel est nettement plus élevé, étudiez la vitesse réduite ou les temps de cycle inconsistants.
Écart de comptage de production
L'écart entre le total de pièces produites et la quantité de production idéale représente les pièces perdues à cause de problèmes de vitesse. C'est le nombre de pièces supplémentaires que vous auriez pu produire si l'équipement avait tourné à pleine vitesse.
Un grand écart entre la production réelle et idéale n'est pas toujours un problème de vitesse. Vérifiez le graphique Tendance d'activité sur le tableau de bord OEE : si vous voyez de nombreux micro-arrêts (cycles marche / arrêt rapides dans l'état de marche), le problème est plus probablement les petits arrêts que la vitesse réduite.
Améliorer la performance
Actions courantes pour améliorer la performance :
- Revoir le temps de cycle idéal : assurez-vous qu'il est réaliste et reflète la capacité réelle de la machine, pas un maximum théorique jamais atteint.
- Analyser les micro-arrêts : utilisez l'Écran opérateur d'arrêts avec le filtre « Afficher les micro-arrêts » activé pour voir les événements brefs.
- Vérifier les paramètres de recette : vérifiez que la Recette du produit en cours a les bons réglages de vitesse.
- Surveiller les tendances : comparez la performance entre postes et jours pour identifier des schémas (par exemple : la performance baisse après les changements de série ou sur certains produits).
Configuration
Les cibles de performance et temps de cycle idéaux sont configurés dans la Configuration OEE :
- Temps de cycle idéal : la cible en secondes par pièce pour chaque combinaison équipement-produit
- Objectif de performance : le pourcentage cible de performance (par exemple : 95 %)
- Seuil micro-arrêt : la durée maximale (en secondes) pour qu'un événement soit classifié comme micro-arrêt plutôt que comme événement d'arrêt
Si aucun temps de cycle idéal n'est configuré pour un équipement, le calcul de performance ne peut pas être précis. Assurez-vous que chaque ligne de production a son temps de cycle défini dans la Configuration OEE.
Pages associées
- Tableau de bord OEE : décomposition OEE complète avec les trois indicateurs
- Qualité OEE : analyse des pertes de qualité
- Écran opérateur d'arrêts : étudier les micro-arrêts et événements brefs
- Configuration OEE : configurer les temps de cycle idéaux et objectifs
- Aperçu des équipements : comparer la performance entre plusieurs lignes
Prérequis
- Aperçu de la production
- Introduction : avoir une vision globale d'OpSee