Qu'est-ce qu'un MES ?
Le problème : naviguer à l'aveugle
Imaginez gérer une usine où :
- Un opérateur note les événements d'arrêt sur papier ou dans Excel. Au moment où un manager voit le rapport, on est déjà la semaine suivante.
- Une machine tourne 20 % plus lentement que prévu depuis trois jours, mais personne ne s'en aperçoit faute de suivi en temps réel.
- Deux équipes produisent le même produit sur la même ligne, mais l'une produit systématiquement 30 % de plus que l'autre, sans que personne ne sache pourquoi.
- Un problème qualité a généré 500 pièces défectueuses avant que quiconque ne le remarque, parce que les données d'inspection n'étaient pas connectées aux données de production.
Voilà à quoi ressemble la fabrication sans MES. Les décisions reposent sur des intuitions, les rapports arrivent trop tard, et les problèmes sont découverts une fois les dégâts faits.
La solution : un MES
Un MES (Manufacturing Execution System) est un logiciel qui s'installe au plus près de l'atelier et qui connecte machines, opérateurs et managers en temps réel.
Voyez les choses ainsi :
| Sans MES | Avec MES |
|---|---|
| Cahiers papier et fichiers Excel | Tableaux de bord numériques en temps réel |
| « On a dû avoir environ 2 heures d'arrêt » | « On a eu 1h47 d'arrêt répartis sur 12 événements » |
| Problèmes détectés plusieurs jours après | Problèmes visibles en quelques secondes |
| Aucune donnée pour comparer postes ou lignes | Comparaison de performance côte à côte |
| Connaissance tribale (« demande à Jean, il sait ») | Données structurées accessibles à tous |
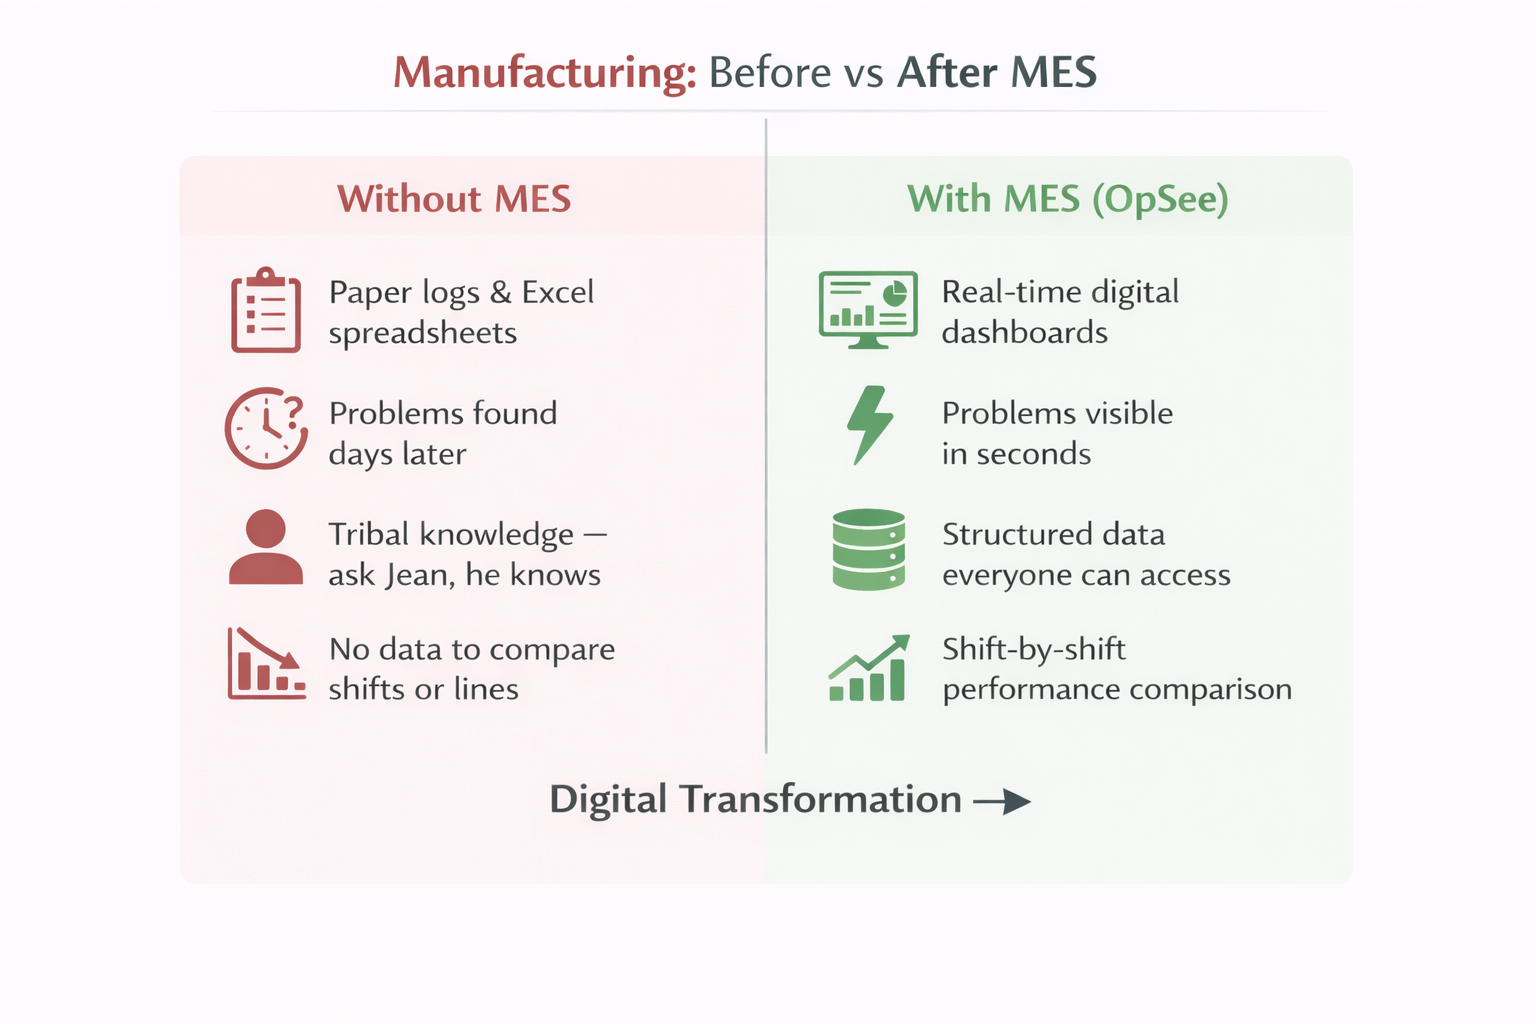 La transformation qu'apporte un MES aux opérations de fabrication.
:::info En une phrase Un MES numérise l'atelier. Il capte ce qui se passe sur chaque machine, en temps réel, et le transforme en données exploitables pour tout le monde, de l'opérateur au directeur d'usine. :::
Que fait un MES ?
Un MES est une véritable colonne vertébrale opérationnelle. Il dépasse largement le simple suivi de l'OEE. La référence internationale est le modèle fonctionnel MESA-11 (MESA International, 1997), affiné par la norme ISA-95 (Partie 3, gestion des opérations de fabrication). Ensemble, ces référentiels décrivent onze domaines fonctionnels clés que tout MES complet doit couvrir, auxquels s'ajoutent des extensions modernes pour les industries batch, l'ordonnancement et les instructions de travail numériques.
Les onze domaines fonctionnels (MESA-11)
| # | Domaine fonctionnel | Rôle | Exemple concret |
|---|---|---|---|
| 1 | Allocation et état des ressources | Suit la disponibilité et l'état des équipements, des outils, des matières et du personnel | « Filler #3 tourne, Filler #4 est en changement de série, l'inspecteur qualité est sur la Ligne 2 » |
| 2 | Ordonnancement des opérations | Séquence et priorise la production au niveau de la machine (ordonnancement détaillé, capacité finie) | « Lancer l'Ordre A sur la Ligne 1 de 06:00 à 11:30, puis 30 min de changement, puis l'Ordre B jusqu'à 18:00 » |
| 3 | Lancement des unités de production | Envoie les ordres de fabrication, les jobs et les instructions aux opérateurs et aux machines en temps réel | « Opérateur sur la Ligne 1, ton prochain job est l'Order #4729 : produire 5000 unités de Produit X » |
| 4 | Gestion documentaire | Gère SOP, instructions de travail, plans, certifications et documents qualité au poste opérateur | « Étape 4 de la procédure : serrer à 25 Nm. Touchez l'image pour l'agrandir. » |
| 5 | Collecte et acquisition de données | Récupère en temps réel les données des PLC, des capteurs et des opérateurs, et les centralise au même endroit | « Chaque seconde : température, pression, vitesse, compteur de chaque machine » |
| 6 | Gestion du personnel | Suit les opérateurs, les postes, les compétences, les formations et le temps passé sur chaque tâche | « L'équipe A est affectée à la Ligne 1, poste du matin. Marie est qualifiée pour la Ligne 1 et la Ligne 2. » |
| 7 | Gestion de la qualité | Enregistre les inspections, les défauts, les non-conformités et le contrôle statistique des procédés (SPC) | « Le Batch 2847 a eu 12 rebuts à la station 4. Cause racine : température hors tolérance. » |
| 8 | Gestion des procédés | Surveille l'exécution, les alarmes et les dérives, et fait respecter les limites de procédé | « Ligne 2 arrêtée : pression supérieure à 5.2 bar. Mise en pause automatique, alarme envoyée au superviseur. » |
| 9 | Gestion de la maintenance | Planifie la maintenance préventive, suit les réparations et relie les pannes à l'historique de l'équipement | « Maintenance de la tête de remplissage #3 due dans 50 heures de fonctionnement. Dernière panne : roulement remplacé il y a 4 mois. » |
| 10 | Suivi produit et généalogie | Trace chaque unité ou batch de la matière première à la livraison (traçabilité montante et descendante complète) | « Bouteille #847291 remplie depuis le Tank 3, lot R-245, sur la Ligne 1, par Marie, à 14:32. » |
| 11 | Analyse de performance | Calcule l'OEE, les KPI, les tendances, les tableaux de bord et les rapports pour les managers et l'amélioration continue | « OEE Ligne 2 cette semaine : 71.4 %. Top perte : downtime non planifié, 18 % du temps planifié. » |
Gestion des batchs et des recettes (ISA-88)
Pour les industries batch (agroalimentaire, boissons, pharmacie, chimie, cosmétique), un MES couvre aussi un ensemble dédié de fonctionnalités définies par la norme ISA-88 :
- Gestion des recettes : recettes maître, recettes site et recettes de contrôle qui lient une recette à un train d'équipement précis
- Formulas et paramètres : ingrédients, ratios, consignes (température, pression, temps de mélange), variantes selon l'équipement
- Exécution des batchs : démarrage, mise en pause, clôture des batchs, enregistrement des valeurs réelles phase par phase, gestion des splits, des merges et des reprises
- Exigences d'équipement : garantir qu'une recette ne tourne que sur un équipement qui satisfait ses contraintes (capacité, matières en contact, état de nettoyage)
- Règles de changement de série : ce qui doit être nettoyé ou reconfiguré entre deux batchs consécutifs (allergène vers allergène, couleur vers couleur, produit vers produit)
Extensions modernes
Au-delà de MESA-11 et d'ISA-88, les plateformes MES modernes étendent généralement leur couverture à :
- Ordonnancement avancé (APS) : planification à capacité finie, scénarios « what-if », plannings Gantt en glisser-déposer
- Instructions de travail numériques : SOP étape par étape sur l'écran opérateur, avec photos, vidéos et signature électronique
- Énergie et durabilité : suivi de l'énergie par unité, de la consommation d'eau, de l'air comprimé, du taux de rebut
- WIP (en-cours de production) : où se trouve chaque unité dans l'usine, en temps réel
- Intégration ERP : réception des ordres de production depuis l'ERP, remontée des valeurs réelles (unités bonnes, rebuts, downtime, OEE)
:::tip Pourquoi commence-t-on souvent par l'OEE ? En pratique, l'OEE est souvent la première brique MES que les entreprises déploient. Les raisons sont solides : l'OEE est le KPI de fabrication le plus universel, il produit des résultats visibles en quelques semaines, et il s'appuie sur les données les plus simples : état machine, vitesse et comptages qualité.
Mais l'OEE est la porte d'entrée, pas la destination. Un MES complet couvre les onze domaines fonctionnels ci-dessus, plus l'exécution des batchs, l'ordonnancement, les instructions de travail, la traçabilité et l'intégration ERP. Une fois l'OEE en place et les fondations de données posées, les autres capacités s'ajoutent au fur et à mesure que la colonne vertébrale opérationnelle se consolide.
Si vous ne devez retenir qu'une chose de cette page : un MES est un système large, et l'OEE n'est qu'une de ses nombreuses fonctions. :::
Où se situe un MES ?
Un MES s'intercale entre l'atelier (machines, capteurs, PLC) et les systèmes métiers (ERP, finance, planification) :
- L'ERP dit au MES : « il nous faut 5000 unités de Produit X pour vendredi »
- Le MES dit à l'atelier : « lance la Recette X sur la Ligne 1 avec ces paramètres »
- L'atelier dit au MES : « machine arrêtée à 14:32, température à 85.2C, 3247 unités produites »
- Le MES dit à l'ERP : « ordre terminé, 4985 bonnes unités, OEE de 78.3 % »
:::tip Le pont Un MES est le pont entre le monde physique (les machines) et le monde numérique (les systèmes métiers). Sans lui, il existe un angle mort entre « ce qu'on a planifié » et « ce qui s'est réellement passé ». :::
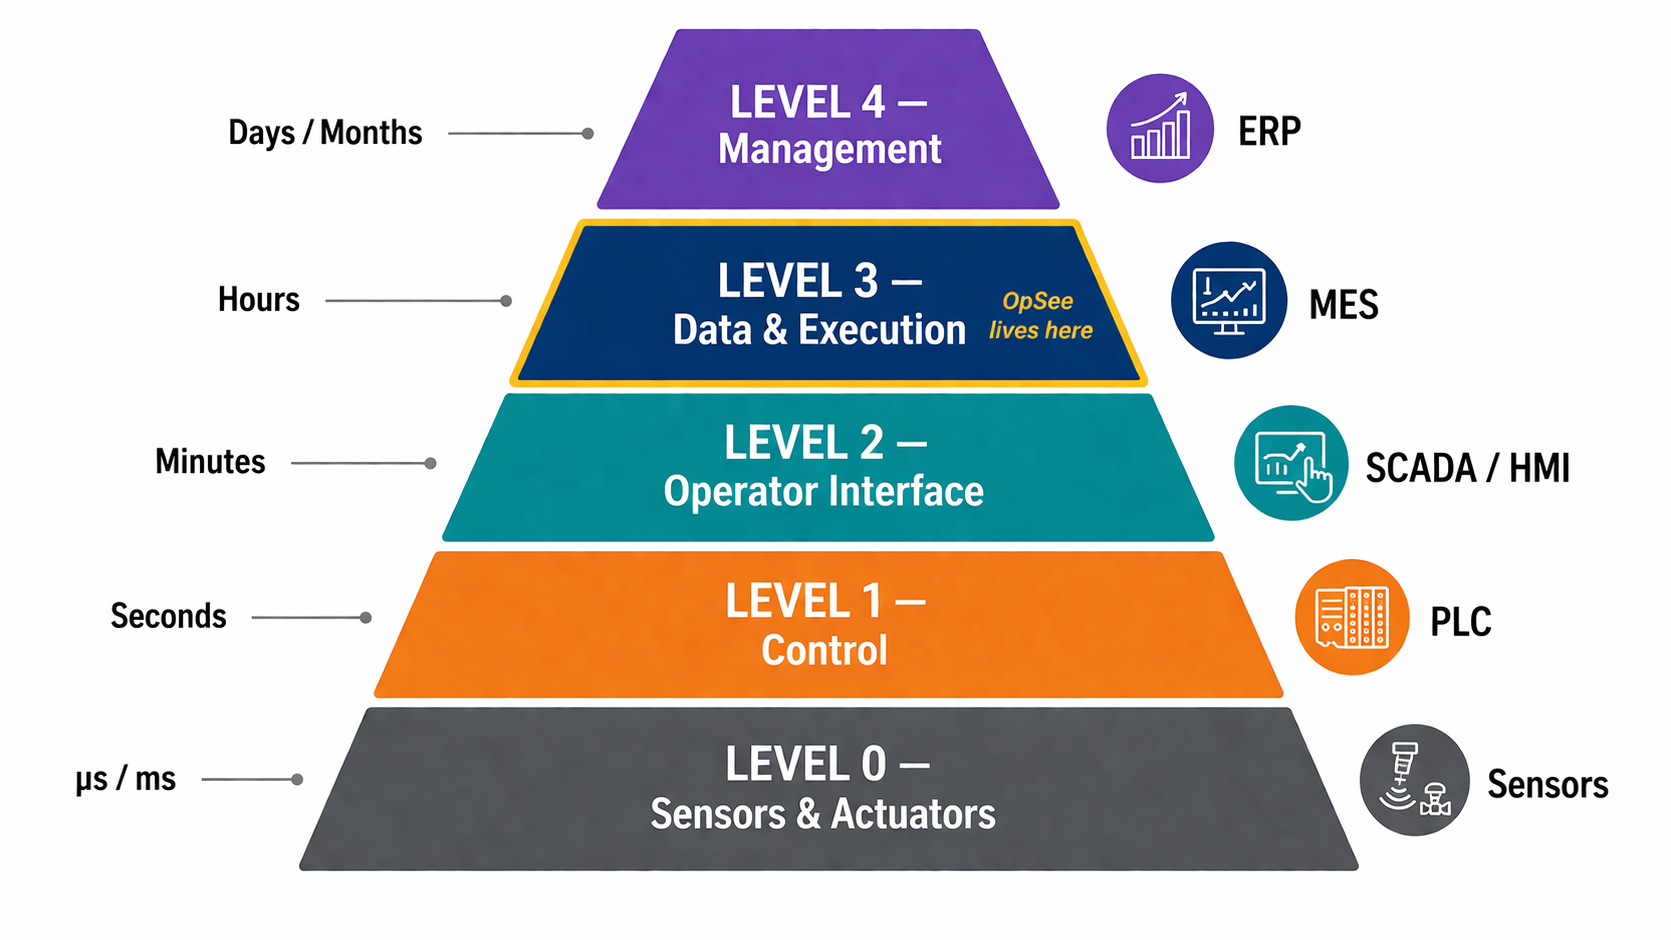
Une journée type avec un MES
Voici à quoi ressemble une journée type dans une usine équipée d'un MES. Remarquez comment plusieurs capacités MES, et pas seulement l'OEE, fonctionnent ensemble à chaque minute de chaque poste.
06:00 : prise de poste du matin. Le tableau de bord MES affiche l'OEE de l'usine de la veille : 71.4 %. La plus grosse perte était du downtime non planifié sur la Ligne 2. (analyse de performance)
07:15 : la Ligne 2 s'arrête. La couche de collecte de données détecte l'arrêt en quelques secondes et crée un événement de downtime dans la timeline. L'opérateur ouvre le MES sur une tablette d'atelier, voit l'événement et choisit un motif : « Manque matière, en attente de la livraison de résine ».
09:30 : la superviseure ouvre le tableau de bord d'analyse de performance, voit que la Ligne 2 est arrêtée depuis 2h15. Elle utilise le MES pour réaffecter l'opérateur à la Ligne 1 entre-temps, et appelle la logistique pour accélérer la livraison. (allocation des ressources)
11:00 : la résine arrive. Le MES lance l'ordre de production suivant sur la Ligne 2. L'opérateur suit les instructions de travail affichées sur la tablette pour configurer la ligne. La gestion des procédés surveille le redémarrage et déclenche une alarme si une consigne dérive.
14:00 : le directeur d'usine consulte les tableaux de bord d'analyse de performance. Il voit la tendance OEE de la semaine, le top 5 des motifs d'arrêt, et constate que le manque matière sur la Ligne 2 est récurrent. Il programme une réunion avec la logistique pour traiter la cause racine.
21:30 : fin de poste. Le suivi produit et généalogie enregistre que 4985 bonnes unités ont été produites sur la Ligne 2, tracées jusqu'au lot de matière première R-245, par l'équipe du matin. Le MES renvoie les valeurs réelles à l'ERP, qui met à jour les stocks et l'avancement des commandes.
Tout ce flux se déroule en temps réel, sur une seule plateforme, sans aucun papier. Il illustre comment un MES orchestre de nombreuses capacités, de la collecte de données à la généalogie en passant par le retour aux systèmes métiers.
Étapes suivantes
Maintenant que vous savez ce qu'est un MES, plongez dans les concepts clés :
- OEE Fundamentals : la métrique numéro un en fabrication, et un point d'entrée typique vers le MES
- Equipment Model (ISA-95) : comment décrire la structure de votre usine
- Batch Model (ISA-88) : comment décrire vos procédés de fabrication et vos recettes
- Data Flow : comment les données circulent des capteurs aux tableaux de bord
- Glossary : définitions de tous les termes clés
Prérequis
- Introduction : la vue d'ensemble d'OpSee
Sujets connexes
- OEE Fundamentals : la métrique le plus souvent déployée en premier dans un parcours MES
- Equipment Model (ISA-95) : la hiérarchie d'équipements ISA-95 en détail
- Batch Model (ISA-88) : le modèle batch et recette ISA-88
- Data Flow : comment les données circulent des capteurs jusqu'au MES
- Glossary : définitions de MES, MESA-11, SCADA, PLC, ERP, ISA-95, ISA-88, et bien d'autres