Les Six Grandes Pertes
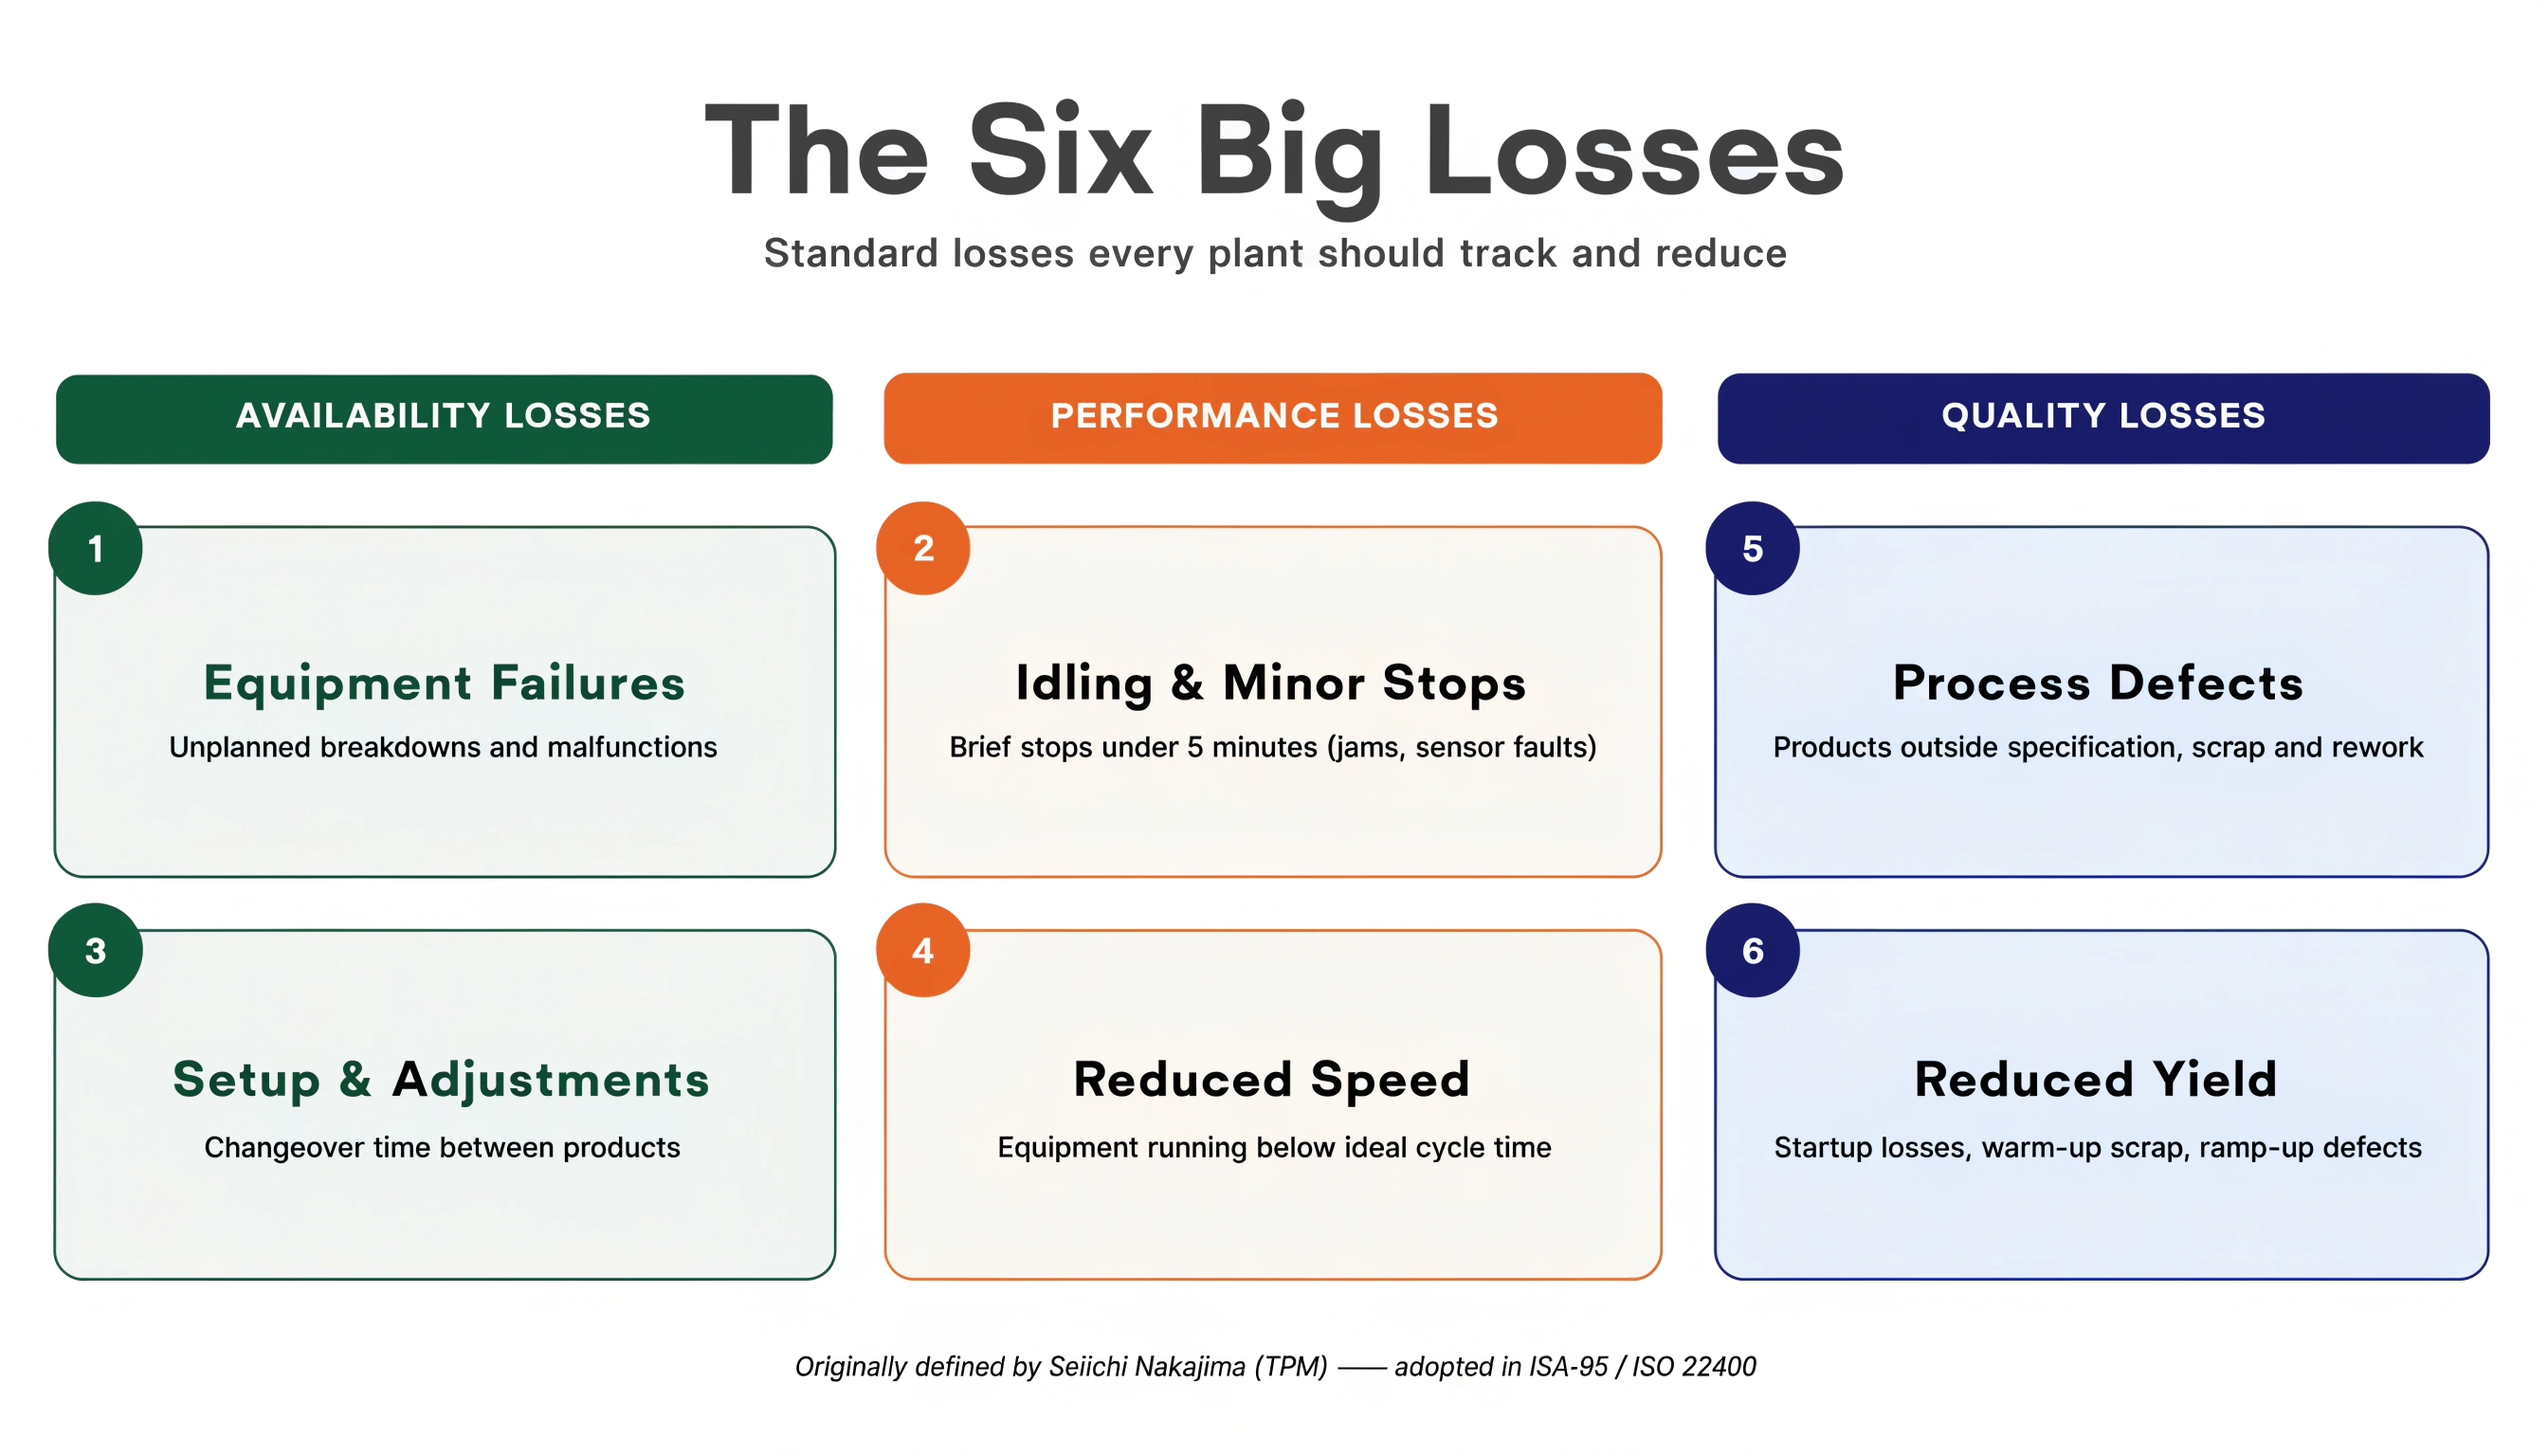
Le cadre des Six Grandes Pertes a été développé par Seiichi Nakajima dans le contexte de la Maintenance Productive Totale (TPM). Il identifie les six causes les plus courantes d'inefficacité de fabrication et mappe chacune à l'un des trois facteurs OEE (Disponibilité, Rendement, Qualité).
Comprendre les Six Grandes Pertes n'est pas seulement théorique — cela vous dit où chercher quand votre OEE est en dessous de l'objectif.
Pourquoi Six Pertes ?
L'OEE vous donne un score — par exemple, 68 %. Mais ce chiffre seul ne vous dit pas ce qu'il faut corriger. Les Six Grandes Pertes fournissent la taxonomie : chaque point d'OEE que vous perdez peut être tracé jusqu'à l'une de ces six catégories racines.
Pertes de Disponibilité
Les pertes de disponibilité réduisent le temps pendant lequel l'équipement fonctionne réellement.
Disponibilité = Temps de Fonctionnement / Temps de Production Planifié
Perte 1 — Défaillance Équipement (Arrêts Non Planifiés)
Qu'est-ce que c'est : Tout arrêt non planifié causé par une défaillance de machine, une défaillance de composant, une endommagement d'outillage, ou une maintenance non planifiée.
Exemples :
- Courroie de convoyeur se rompt
- Moteur surchauffe et disjoncte
- Système hydraulique défaille
- Capteur mal fonctionne et arrête la ligne
Comment le mesurer dans OpSee : Chaque arrêt non planifié crée un enregistrement de disponibilité. Attribuez le type de perte « Défaillance Équipement » (ou équivalent dans votre arbre des raisons). Le tableau de bord Temps d'Arrêt affiche la durée totale d'arrêt non planifiée par raison.
Comment le réduire :
- Calendriers de maintenance préventive (remplacer les pièces d'usure avant la défaillance)
- Maintenance prédictive (surveiller les vibrations, la température, le courant pour détecter les défaillances tôt)
- Analyse des causes racines des défaillances récurrentes
:::tip Le tueur d'OEE n° 1 dans la plupart des usines La défaillance d'équipement est généralement le plus grand contributeur simple à la perte d'OEE dans les installations nouvelles au suivi systématique. Même si votre disponibilité est « bonne », enquêtez sur tout arrêt non planifié durant plus de 5 minutes — les causes sont souvent évitables. :::
Perte 2 — Réglages & Ajustements (Arrêts Planifiés)
Qu'est-ce que c'est : Temps d'arrêt planifié pour changements de format, réglage, préchauffage, calibrage et maintenance approuvée pendant le temps de production.
Exemples :
- Changement de produit (nettoyage, changement de format, changement de recette)
- Remplacement d'outils après une série de production
- Pause opérateur pendant le temps de production planifié
- Étalonnage des systèmes de mesure
Comment le mesurer dans OpSee : Attribuez le type de perte « Changement de Format » ou « Maintenance Planifiée » à ces événements. Le tableau de bord OEE distingue les pertes planifiées des non planifiées.
Comment le réduire :
- SMED (Single-Minute Exchange of Die) : réduire le temps de changement en convertissant la préparation interne en préparation externe
- Normaliser les procédures de changement
- Utiliser les paramètres de recette dans OpSee pour pré-configurer les paramètres d'équipement
:::info Les arrêts planifiés affectent toujours l'OEE Les arrêts planifiés réduisent la Disponibilité — l'objectif n'est pas de les éliminer, mais de minimiser leur durée. Un changement de 45 minutes réduit à 20 minutes économise 25 minutes de capacité productive à chaque exécution. :::
Pertes de Rendement
Les pertes de rendement réduisent la vitesse à laquelle l'équipement fonctionne pendant le temps de production planifié.
Rendement = (Temps de Cycle Idéal × Pièces Totales) / Temps de Fonctionnement
Perte 3 — Arrêts Mineurs (Arrêts Courts)
Qu'est-ce que c'est : Les courtes interruptions (généralement moins de 5 minutes) où la machine s'arrête et un opérateur la redémarre sans intervention de maintenance formelle.
Exemples :
- Un emballage se coince dans le convoyeur — dégagé en 30 secondes
- Un capteur se déclenche faussement et arrête la ligne — réinitialisé en 1 minute
- Un composant a besoin d'ajustement tous les 20 cycles
- Recharge de matériel (trémie vide)
Pourquoi sont-ils dangereux : Chaque arrêt mineur dure seulement quelques secondes ou minutes, mais s'ils se produisent 50 fois par poste, la perte cumulée peut être énorme — et ils sont souvent invisibles sur les journaux papier car les opérateurs ne les enregistrent pas comme « arrêt ».
Comment le mesurer dans OpSee : Configurez un seuil d'arrêt court (par ex. < 5 minutes). Le système capture tous les arrêts, y compris les micro-arrêts. Consultez la chronologie et filtrez par durée.
Comment le réduire :
- Identifier quelle étape spécifique cause le plus d'arrêts mineurs (analyse de Pareto par raison)
- Vérifier la fiabilité et l'alignement des capteurs
- Vérifier que les systèmes d'alimentation en matériel sont correctement dimensionnés
Perte 4 — Vitesse Réduite (Pertes de Vitesse)
Qu'est-ce que c'est : L'équipement fonctionne de manière cohérente en dessous de son temps de cycle idéal (capacité nominale), même sans s'arrêter.
Exemples :
- Un remplisseur nominal à 100 bouteilles/min n'atteint que 78 bouteilles/min en raison de buses de remplissage usées
- L'opérateur ralentit intentionnellement pour éviter les bourrages
- L'équipement fonctionne en « mode sûr » après un incident grave
Pourquoi c'est difficile à détecter : La machine fonctionne. Les opérateurs et les responsables peuvent ne pas remarquer la perte de vitesse sans mesure systématique.
Comment le mesurer dans OpSee : OpSee calcule le Rendement en utilisant le temps de cycle idéal configuré dans les paramètres OEE. Tout écart entre la vitesse idéale et réelle s'affiche comme une perte de Rendement.
Comment le réduire :
- Comparer le temps de cycle actuel à la plaque signalétique ou au maximum théorique
- Vérifier les composants usés qui réduisent le débit
- Consulter la formation des opérateurs (réduction de vitesse involontaire)
Pertes de Qualité
Les pertes de qualité réduisent le pourcentage de produits qui répondent aux spécifications.
Qualité = Pièces Bonnes / Pièces Totales
Perte 5 — Défauts de Production (Rebuts Fabrication)
Qu'est-ce que c'est : Les produits défectueux ou hors spécification produits lors d'une production stable (régime permanent).
Exemples :
- Mauvais alignement d'étiquette dû à un rouleau applicateur usé
- Poids de remplissage incorrect en raison d'une dérive de balance
- Rayures de surface en raison d'un outillage usé
- Défaillances d'intégrité d'emballage scellé
Comment le mesurer dans OpSee : Enregistrez les quantités de défauts pendant la production. Le facteur Qualité OEE est calculé à partir du total produit par rapport à celui produit bon.
Comment le réduire :
- Contrôle statistique du processus (SCP) pour détecter la dérive tôt
- Étalonnage régulier des systèmes de mesure
- Remplacement préventif de l'outillage avant la hausse du taux de défauts
Perte 6 — Rebuts au Démarrage (Pertes de Démarrage)
Qu'est-ce que c'est : Les produits défectueux produits lors de la phase de démarrage — après un changement de format, au début d'un poste, ou après un arrêt.
Exemples :
- Les 20 premières bouteilles après un changement ont des niveaux de remplissage incorrects pendant que la machine se stabilise
- Les produits pendant le préchauffage ne répondent pas aux vérifications dimensionnelles
- Les produits au début d'un lot ne répondent pas aux exigences de concentration
Comment le mesurer dans OpSee : Capturez les comptages de défauts pendant la fenêtre de démarrage. Comparez les taux de défauts pour la production de première heure par rapport au régime permanent.
Comment le réduire :
- Documenter le nombre de rebuts au démarrage par type de changement — définir un objectif
- Améliorer les procédures de changement pour réduire le temps de stabilisation
- Préchauffer l'outillage avant redémarrage
Des Pertes à l'Action : La Boucle d'Amélioration OEE
Les Six Grandes Pertes deviennent un outil d'amélioration continue quand vous les reliez à un processus d'analyse structuré :
- Mesurer : Utilisez les tableaux de bord OpSee pour voir l'OEE ventilé par Disponibilité, Rendement et Qualité
- Identifier : Construire un diagramme de Pareto des pertes — laquelle des six est la plus grande pour votre équipement ?
- Cause Racine : Utilisez l'arbre des raisons pour trouver la cause spécifique dans la catégorie de perte
- Agir : Mettre en œuvre des contre-mesures (maintenance, formation, changement de processus)
- Suivi : Surveiller si le taux de perte diminue au cours des prochaines semaines
Utiliser OpSee pour l'Analyse des Six Grandes Pertes
| Perte | Outil OpSee | Où chercher |
|---|---|---|
| Défaillance Équipement | Tableau de Bord Temps d'Arrêt | Filtrer par catégorie de perte « Non Planifiée » |
| Réglages & Ajustements | Tableau de Bord Temps d'Arrêt | Filtrer par catégorie de perte « Planifiée » |
| Arrêts Mineurs | Tableau de Bord Temps d'Arrêt | Filtrer par durée < 5 min |
| Vitesse Réduite | Tableau de Bord OEE | Facteur Rendement + graphique de tendance |
| Défauts de Production | OEE Production | Facteur Qualité + rapport de défauts |
| Rebuts au Démarrage | OEE Production | Facteur Qualité par heure de la journée |
:::tip Commencer par la plus grande perte N'essayez pas de combattre les six pertes simultanément. Classez-les par temps total ou impact de coût, concentrez-vous sur la perte n° 1 pendant 4 à 6 semaines, puis passez à la n° 2. Cette approche « amélioration ciblée » (Kaizen) produit des résultats mesurables et durables. :::
Prérequis
- Fondamentaux OEE — comprendre l'OEE avant d'étudier les pertes
Étapes suivantes
- MTTR et MTBF — métriques plus profondes pour l'analyse de défaillance d'équipement
- Benchmarks OEE — comment votre OEE se compare aux cibles sectorielles
Connexes
- Configuration OEE — configurer les catégories de perte et les arbres des raisons dans OpSee
- Production → Temps d'Arrêt — analyser le temps d'arrêt par catégorie de perte