Fondamentaux de l'OEE
:::info Référence rapide OEE = Disponibilité x Performance x Qualité
| Facteur | Formule | Mesure |
|---|---|---|
| Disponibilité | Temps de fonctionnement / Temps de production planifié | L'équipement fonctionnait-il ? |
| Performance | (Temps de cycle idéal x Pièces totales) / Temps de fonctionnement | Fonctionnait-il rapidement ? |
| Qualité | Bonnes pièces / Pièces totales | La production était-elle bonne ? |
Références : 85 %+ = Classe mondiale | 60 % = Typique | 40 % = Sans suivi :::
Qu'est-ce que l'OEE ?
L'OEE (Overall Equipment Effectiveness, ou Taux de Rendement Synthétique) est l'étalon-or pour mesurer la productivité industrielle. Il répond à une question simple : quelle proportion de votre temps de production planifié est réellement productive ?
Pensez-y comme le rendement énergétique d'une voiture : tout comme la consommation au kilomètre indique l'efficacité de l'utilisation du carburant, l'OEE indique l'efficacité avec laquelle votre usine utilise son temps de production planifié. Un OEE de 100 % signifie que vous ne fabriquez que de bonnes pièces, aussi vite que possible, sans aucun arrêt.
OpSee est construit autour de l'OEE. Chaque module — de la configuration des équipements aux tableaux de bord de production — alimente ou consomme des données OEE.
Pourquoi l'OEE est-il important ?
Si vous n'avez jamais travaillé avec un MES (Manufacturing Execution System) auparavant, voici pourquoi l'OEE est la métrique la plus importante dans toute usine :
- Visibilité — Sans OEE, les problèmes de production sont invisibles. Les responsables s'appuient sur des intuitions plutôt que sur des données. L'OEE vous donne un chiffre à suivre, comparer et améliorer.
- Analyse des causes racines — L'OEE décompose les pertes en trois catégories (disponibilité, performance, qualité), ce qui vous permet de savoir où concentrer vos efforts d'amélioration.
- Benchmarking — L'OEE vous permet de comparer équipes, lignes et sites sur une échelle commune.
- Économies — Chaque point de pourcentage d'amélioration de l'OEE se traduit directement par une production accrue à partir des équipements existants — sans acheter de nouvelles machines.
:::tip Impact concret Une usine fonctionnant à 60 % d'OEE qui passe à 75 % d'OEE gagne effectivement 25 % de capacité supplémentaire avec le même équipement. Cela peut représenter des millions d'euros d'investissements évités. :::
La formule OEE
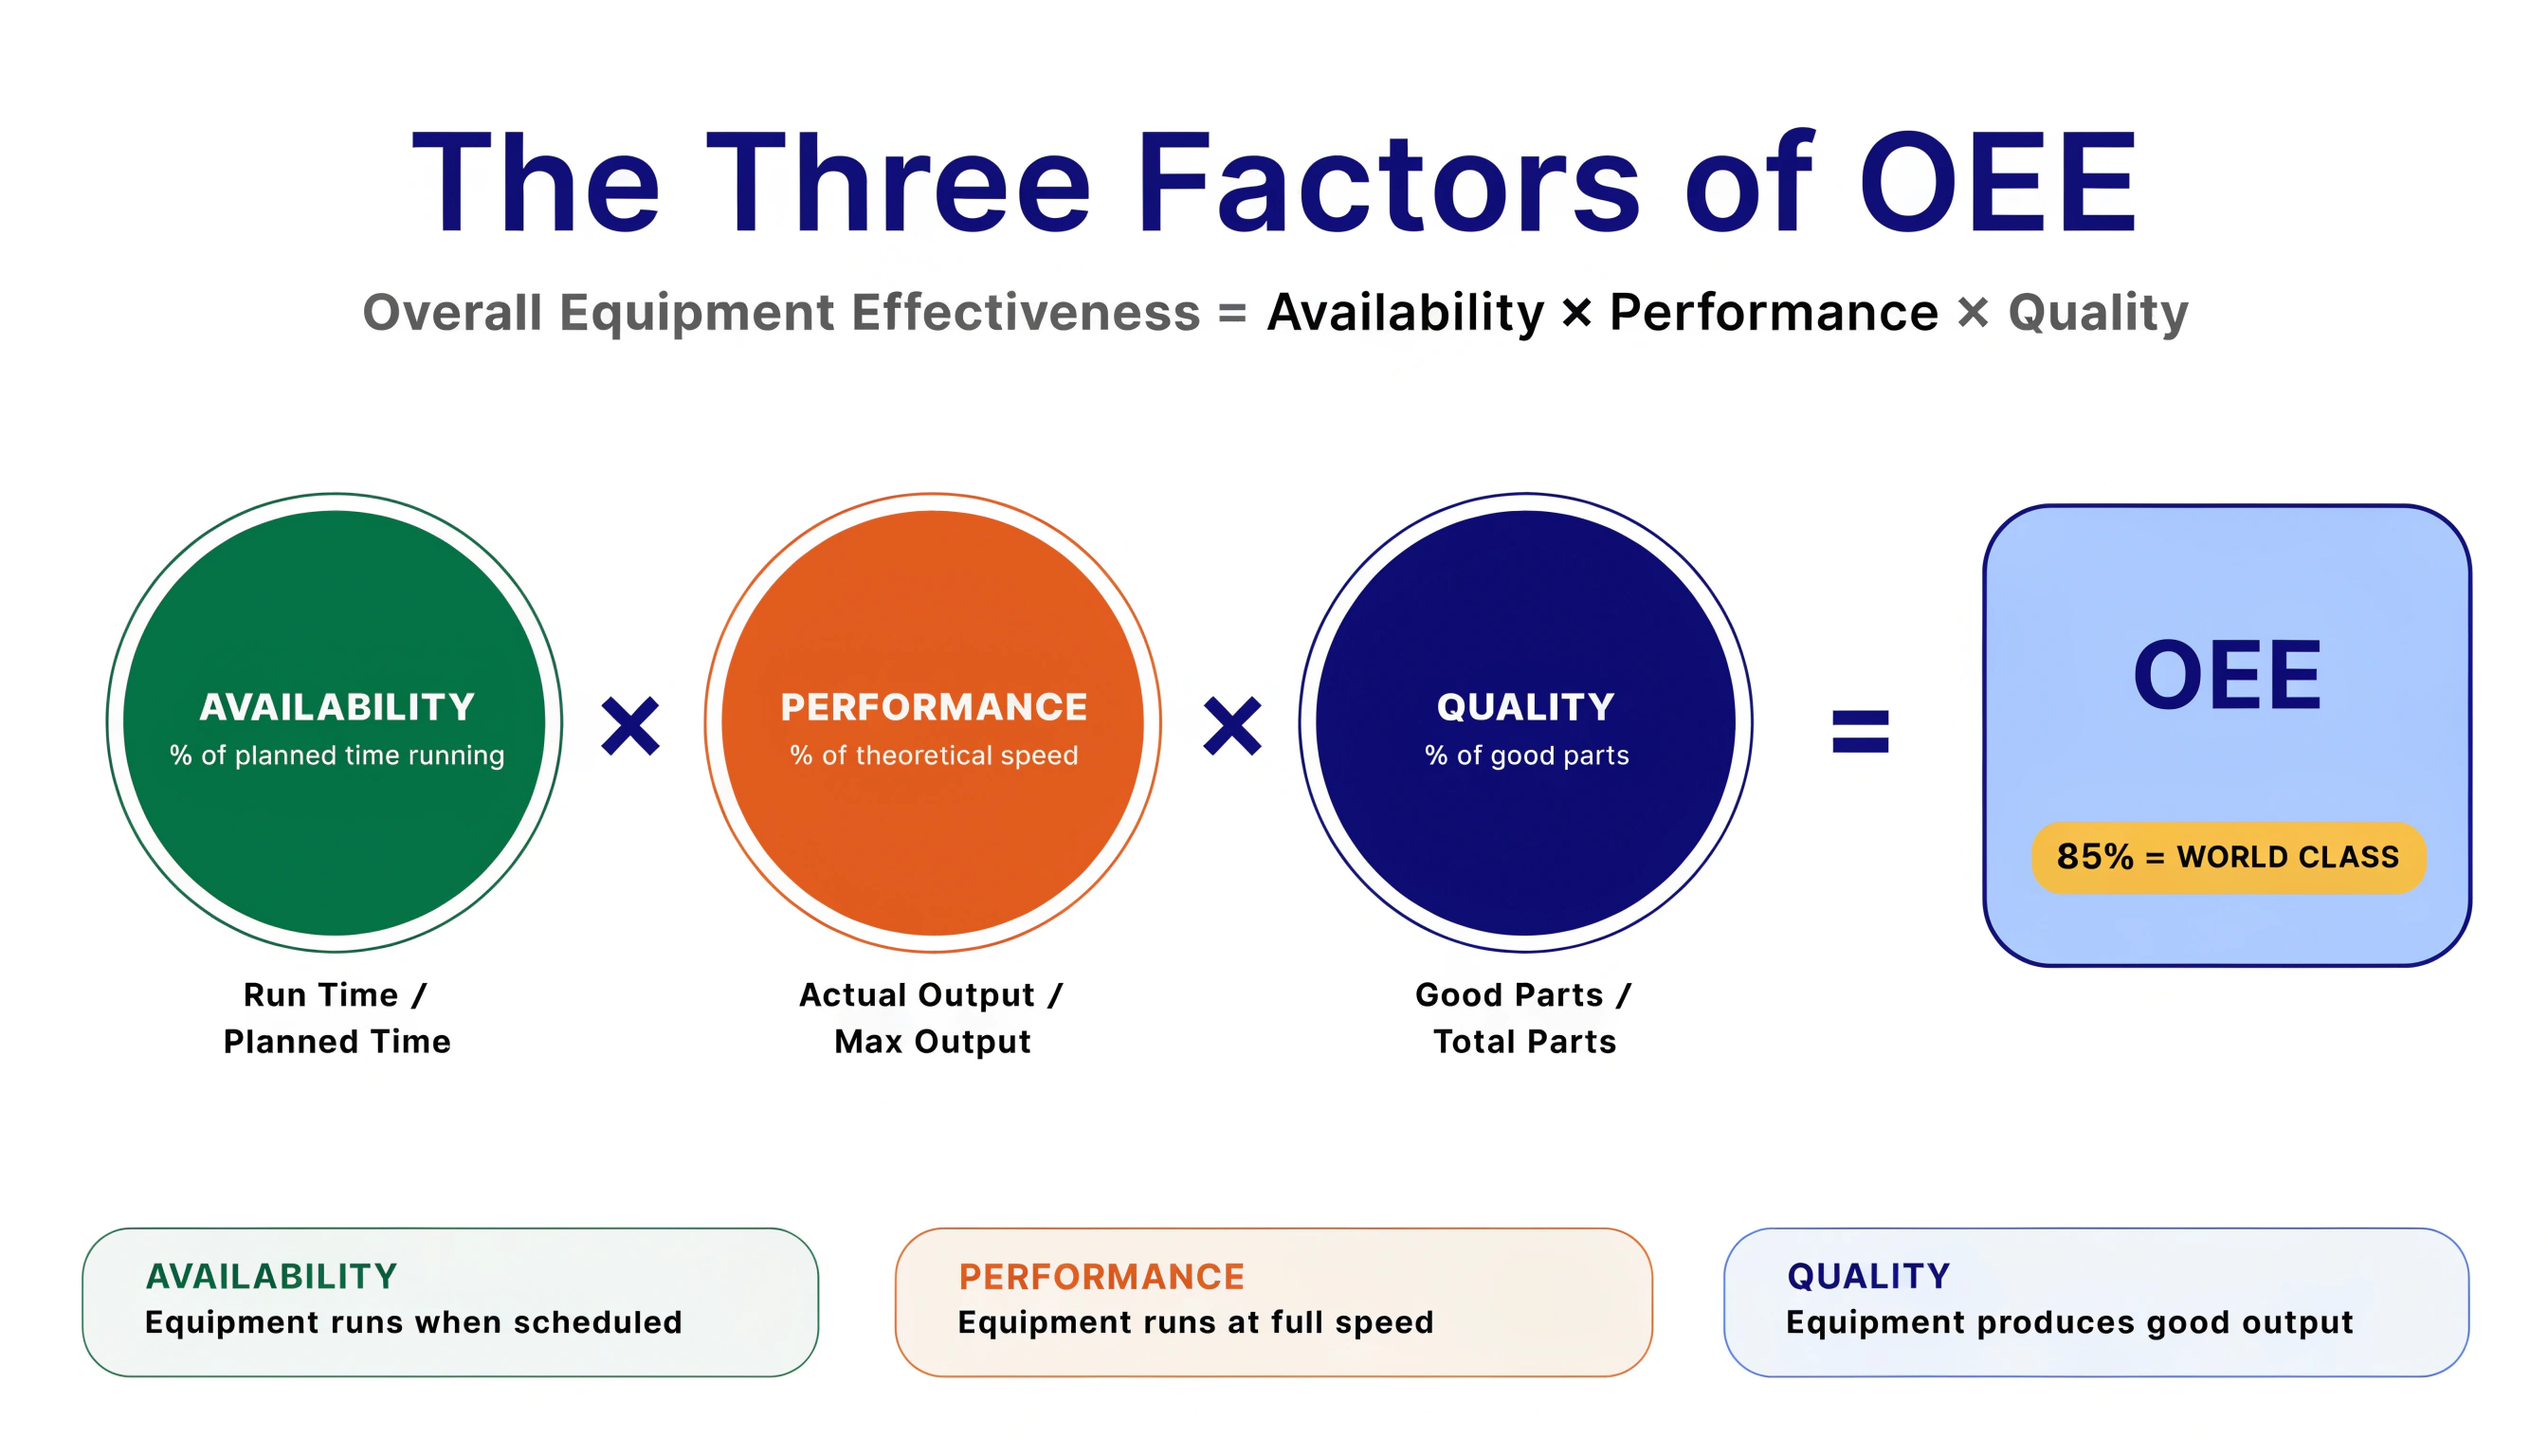
OEE = Disponibilité x Performance x Qualité
Chaque facteur capture une dimension différente de l'efficacité de la production :
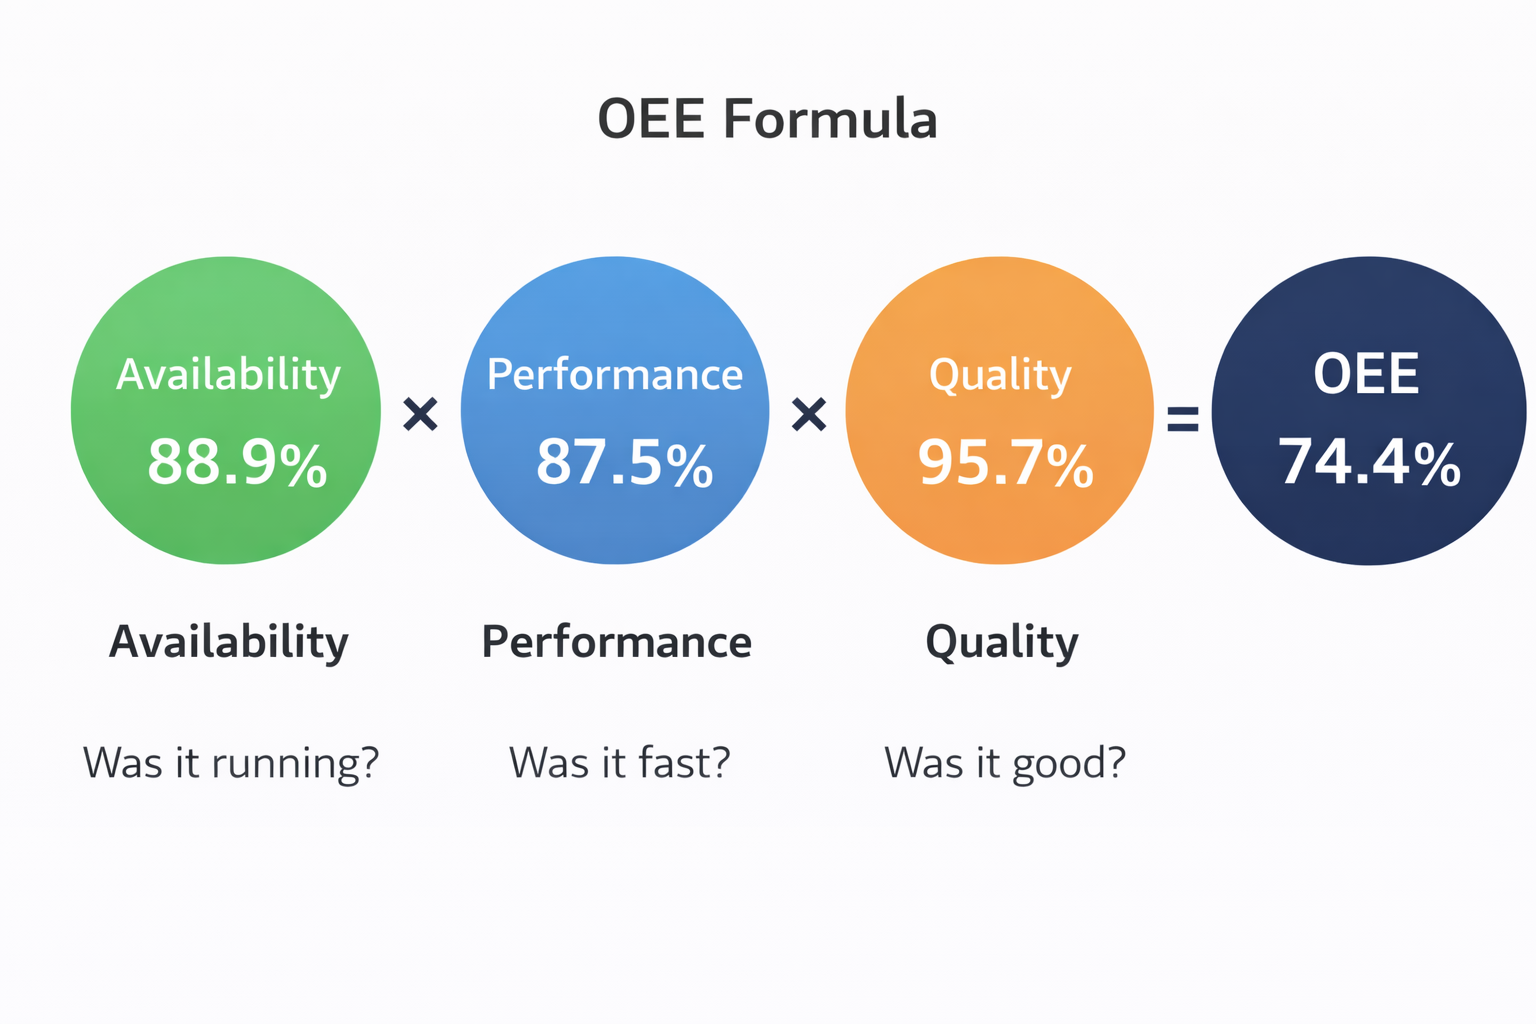 OEE = Disponibilité x Performance x Qualité. Chaque facteur répond à une question simple sur votre production.
| Facteur | Question à laquelle il répond | Formule |
|---|---|---|
| Disponibilité | L'équipement fonctionnait-il quand il le devait ? | Temps de fonctionnement / Temps de production planifié |
| Performance | Fonctionnait-il à pleine vitesse ? | (Temps de cycle idéal x Pièces totales) / Temps de fonctionnement |
| Qualité | Tous les produits étaient-ils bons ? | Bonnes pièces / Pièces totales |
Exemple concret
Imaginez une ligne d'emballage avec un poste de 8 heures :
| Métrique | Valeur |
|---|---|
| Durée du poste | 480 min |
| Pauses planifiées | 30 min |
| Temps de production planifié | 450 min |
| Arrêts imprévus (pannes, changements de série) | 50 min |
| Temps de fonctionnement | 400 min |
| Temps de cycle idéal | 1 pièce/min |
| Pièces totales produites | 350 |
| Pièces rejetées | 15 |
Calculs :
- Disponibilité = 400 / 450 = 88,9 %
- Performance = (1 x 350) / 400 = 87,5 %
- Qualité = (350 - 15) / 350 = 95,7 %
- OEE = 88,9 % x 87,5 % x 95,7 % = 74,4 %
:::info Références OEE de classe mondiale
- 85 %+ est considéré comme de classe mondiale pour la fabrication discrète
- 60 % est typique pour les fabricants qui débutent leur démarche OEE
- 40 % est courant pour les sites sans suivi systématique
La plupart des usines sont surprises de découvrir que leur OEE réel est bien inférieur à ce qu'elles pensaient. C'est en réalité une bonne nouvelle — cela signifie qu'il existe une marge d'amélioration significative. :::
Les six grandes pertes
L'OEE a été conçu pour combattre les six grandes pertes — les causes les plus fréquentes d'inefficacité des équipements. Comprendre ces pertes est essentiel pour améliorer votre score OEE.
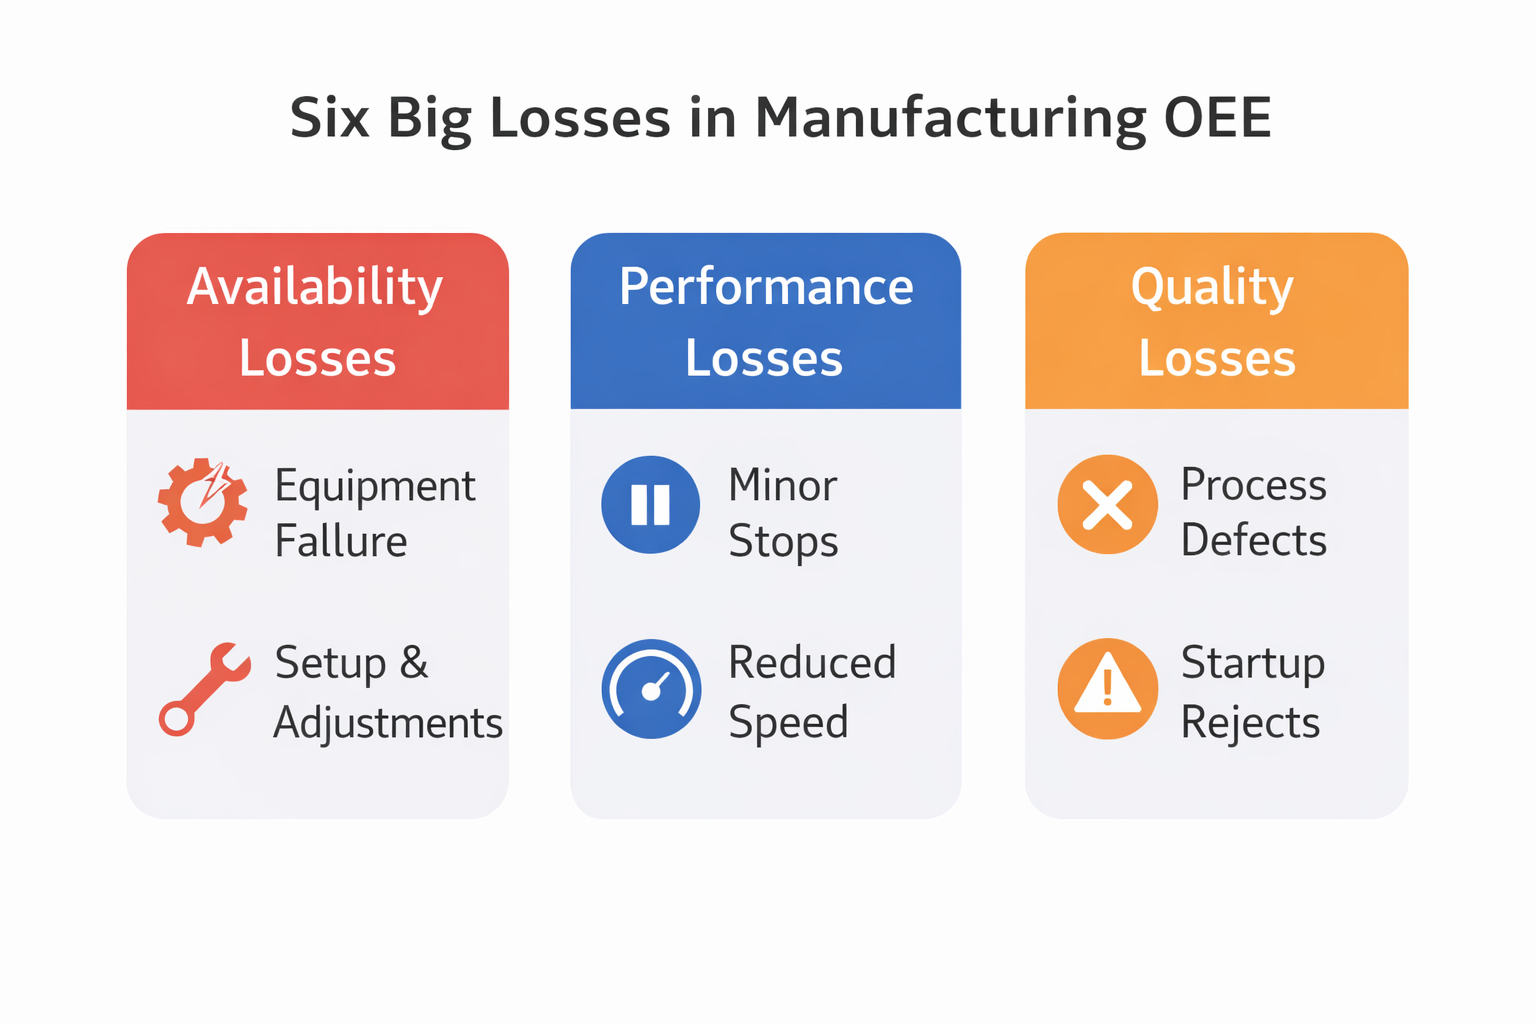
Pertes de disponibilité — « L'équipement ne fonctionnait pas »
Ces pertes réduisent le temps pendant lequel l'équipement est disponible pour la production :
- Défaillance de l'équipement — Arrêts imprévus dus à des pannes, des défaillances d'outillage ou des besoins de maintenance. Exemple : Un moteur grille et la ligne s'arrête pendant 2 heures pendant que la maintenance le remplace.
- Réglages et ajustements — Changements de série, temps de chauffe, changements de matière et arrêts planifiés en cours de production. Exemple : Le passage du Produit A au Produit B nécessite un nettoyage et un recalibrage, prenant 45 minutes.
Pertes de performance — « L'équipement fonctionnait, mais lentement »
Ces pertes réduisent la vitesse à laquelle l'équipement opère :
- Ralentissements et micro-arrêts — Interruptions courtes (< 5 min) comme des bourrages, des blocages de capteurs ou des nettoyages. Exemple : Une bouteille se coince sur le convoyeur, un opérateur la dégage en 30 secondes — mais cela arrive 50 fois par poste.
- Vitesse réduite — Fonctionnement en dessous du temps de cycle idéal en raison de l'usure, de l'inexpérience de l'opérateur ou de réglages sous-optimaux. Exemple : La remplisseuse devrait atteindre 100 bouteilles/min mais n'en réalise que 80 parce que l'alimentateur de bouchons est mal aligné.
Pertes de qualité — « L'équipement produisait, mais pas toujours des produits conformes »
Ces pertes réduisent le pourcentage de produits conformes :
- Défauts de production — Pièces défectueuses produites en régime stable. Exemple : 2 % des étiquettes sont mal alignées en raison d'un rouleau usé.
- Rebuts au démarrage — Pièces défectueuses produites lors du démarrage ou après des changements de série. Exemple : Les 20 premières bouteilles après un changement de série ont des niveaux de remplissage incorrects pendant que la machine se stabilise.
Dans OpSee, chacune de ces pertes est suivie via des Types de pertes et des Raisons, que vous configurez dans le module Configuration OEE.
Visualiser l'OEE
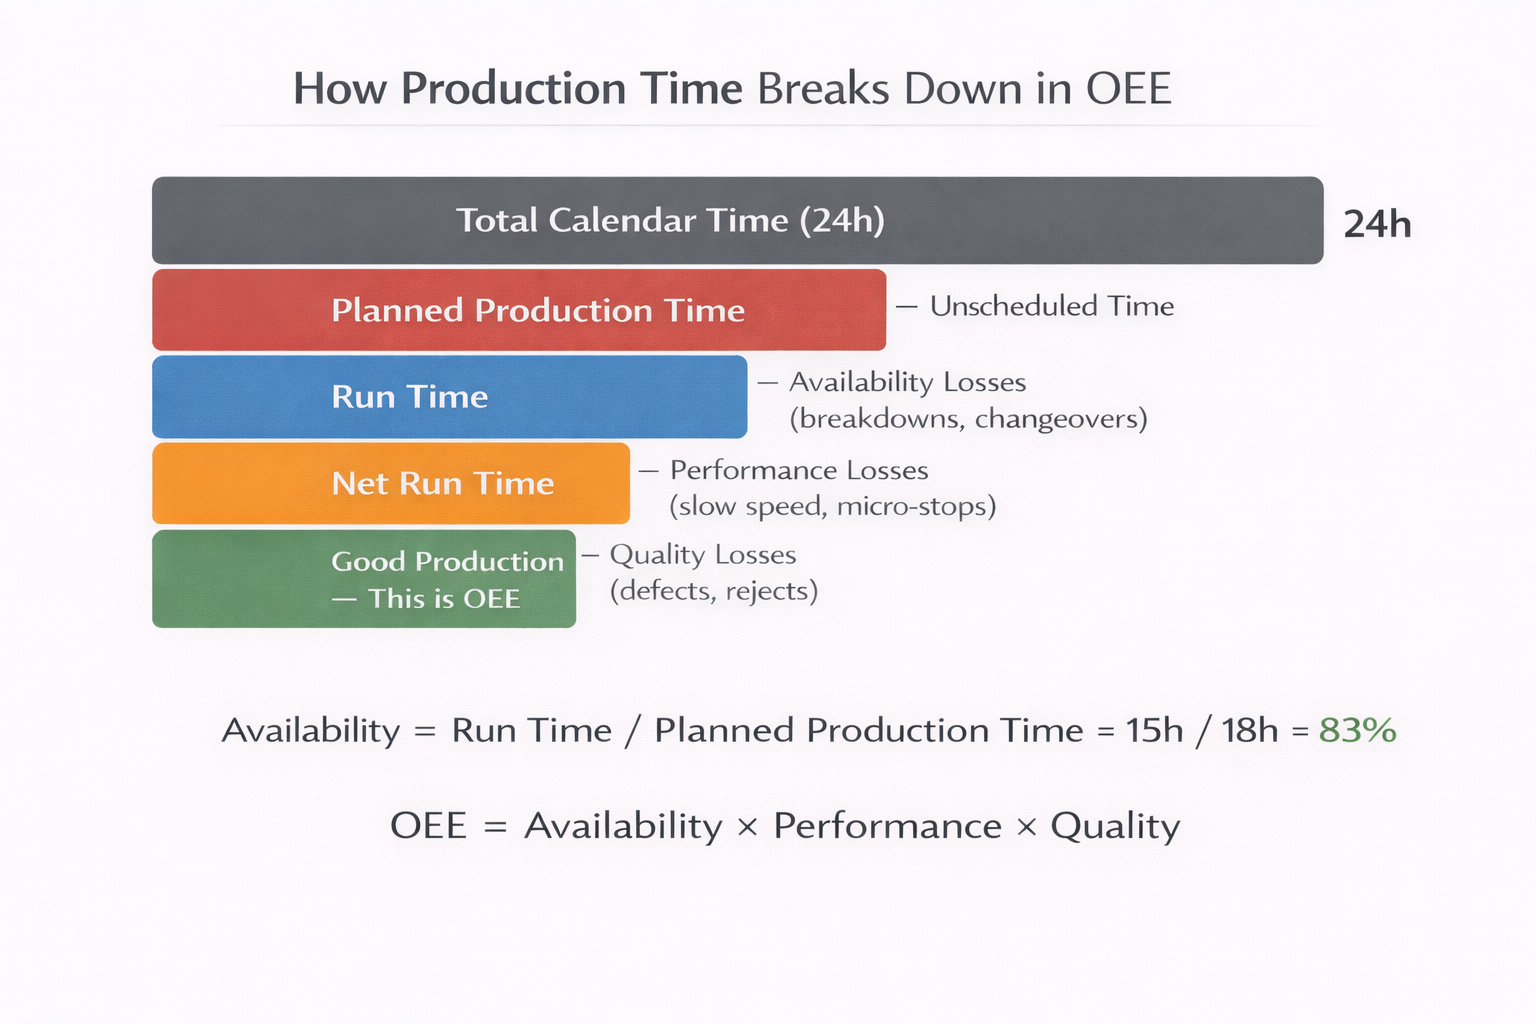 Each layer of losses reduces productive time. OEE measures how much Planned Production Time ends up as Good Production.
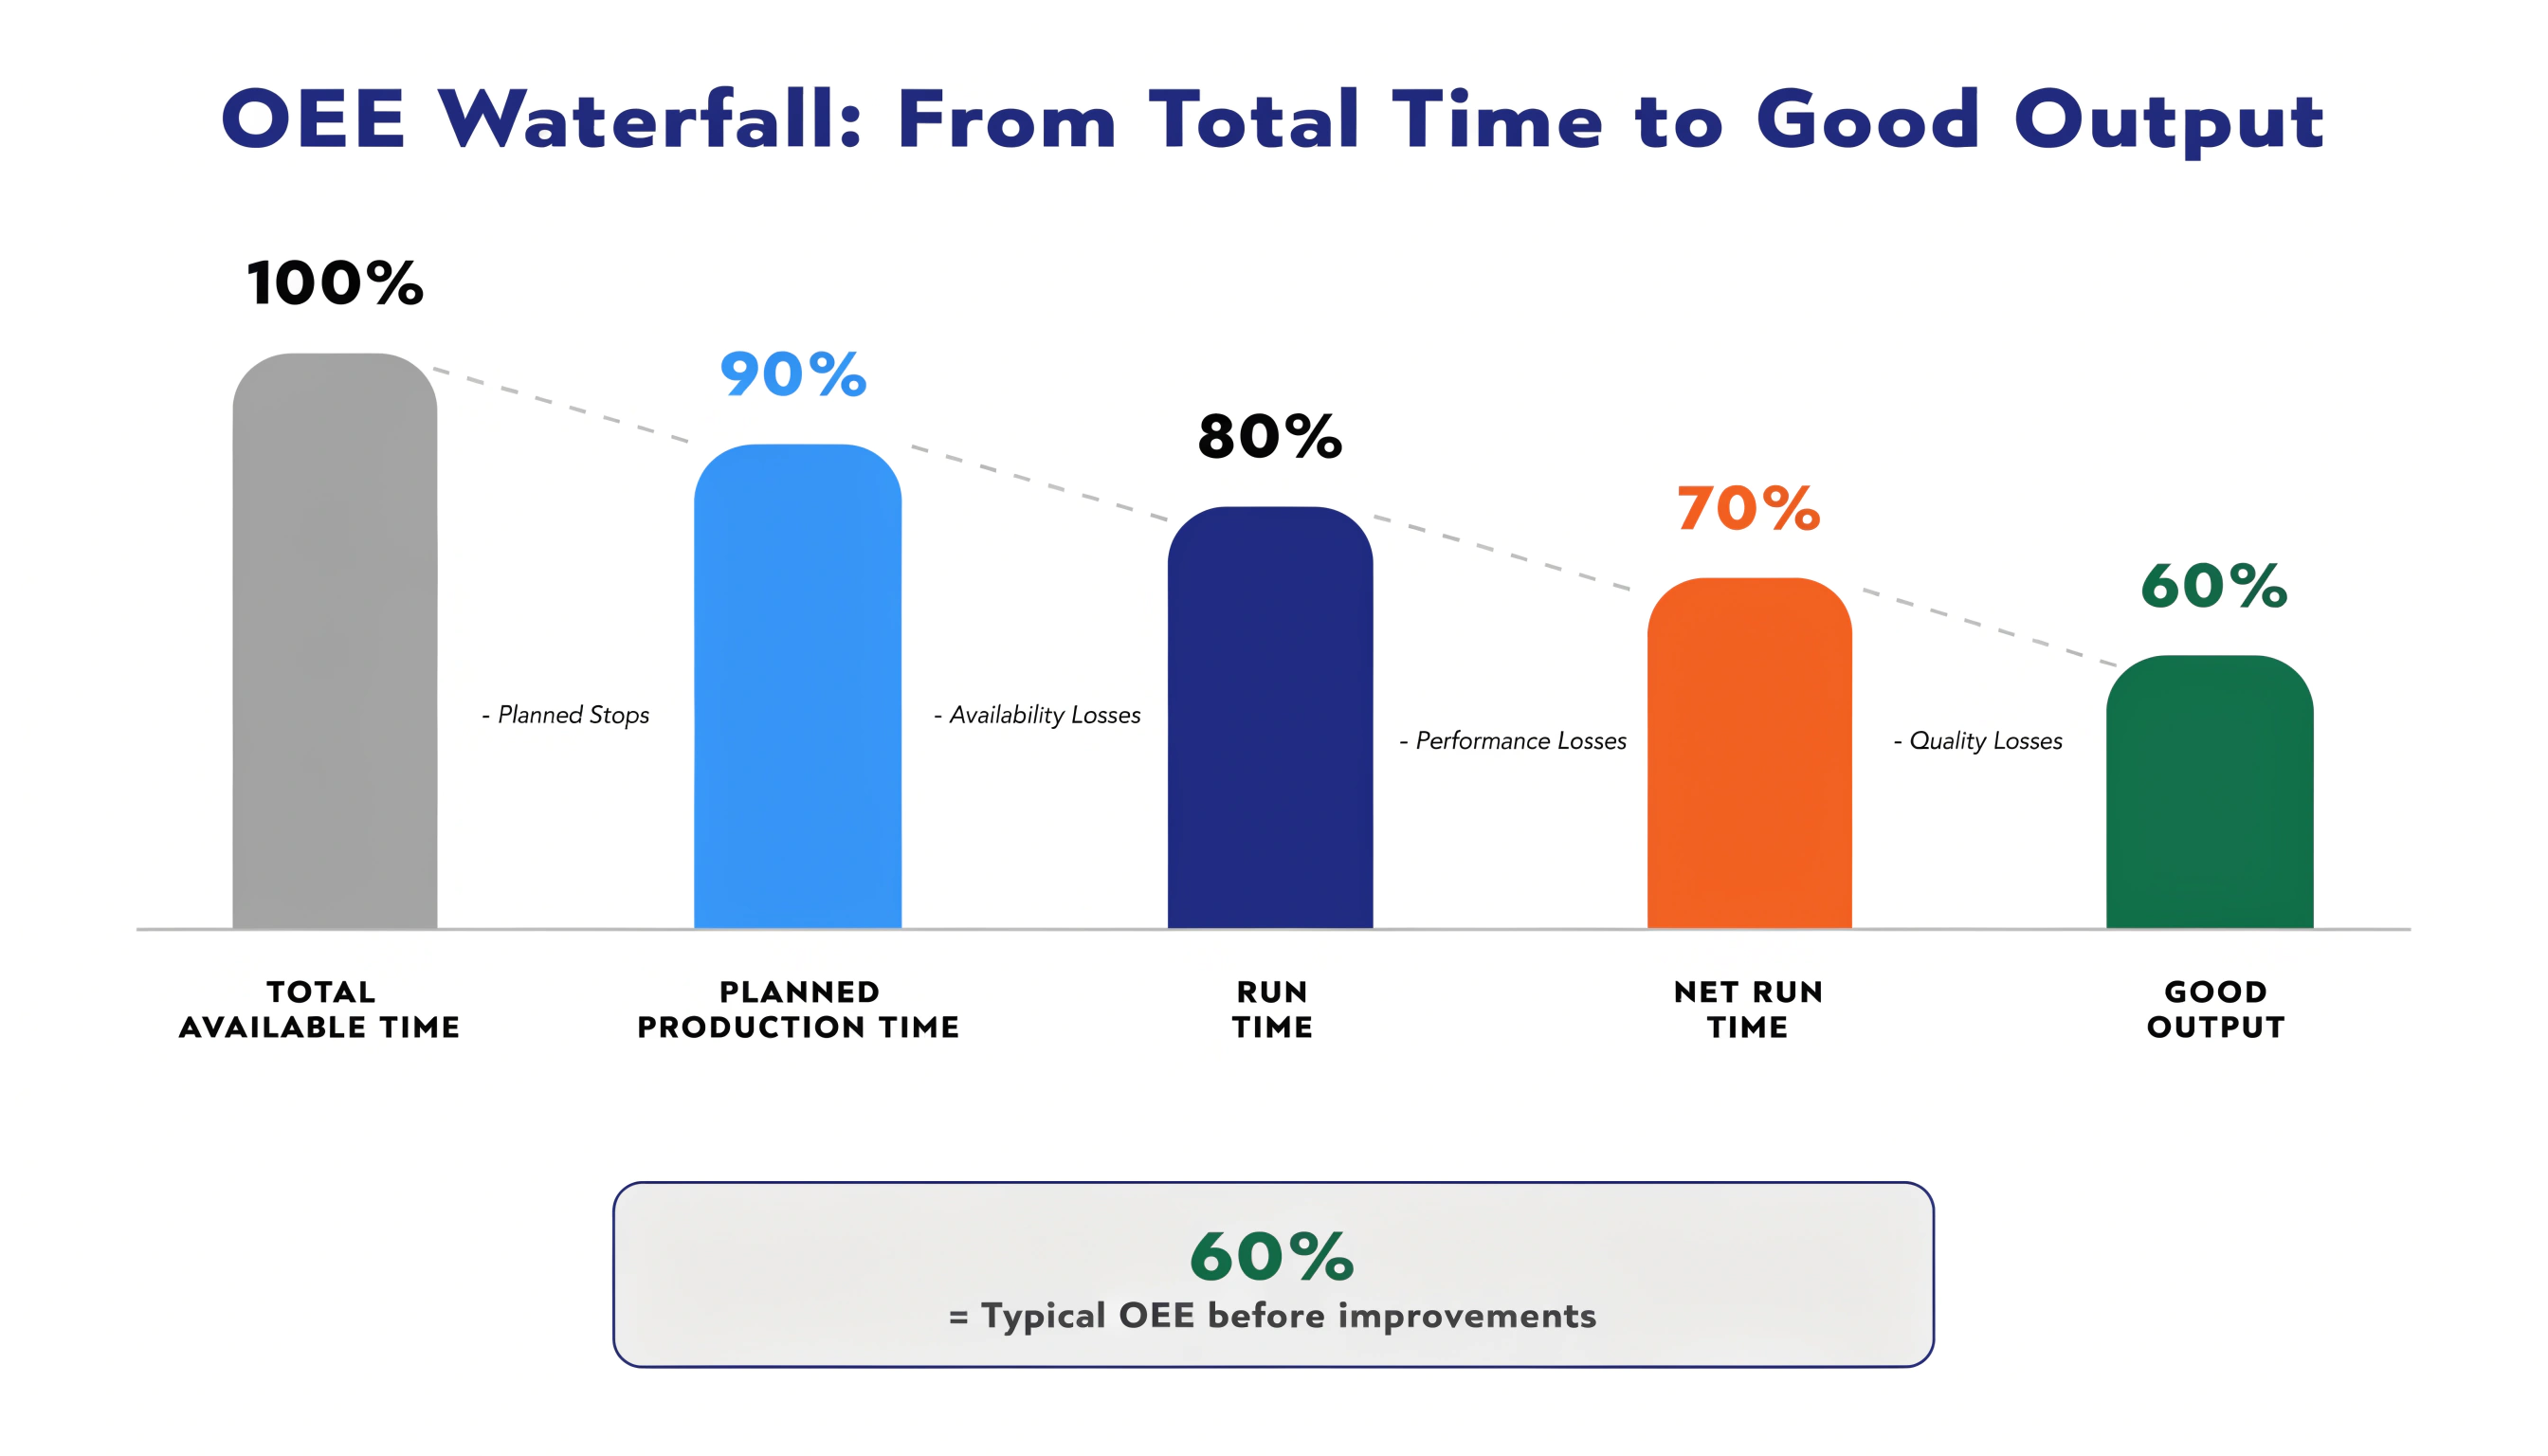
En lisant de haut en bas :
- Temps calendaire total = les 24 heures complètes d'une journée
- Temps de production planifié = Temps calendaire moins les arrêts non-productifs planifiés (nuits, week-ends, pauses)
- Temps de fonctionnement = Temps planifié moins les pertes de disponibilité (pannes, changements de série)
- Temps de fonctionnement net = Temps de fonctionnement ajusté pour les pertes de vitesse (cycles lents, micro-arrêts)
- Bonne production = Temps de fonctionnement net moins les pertes de qualité (rebuts, retouches)
L'OEE mesure la proportion de votre Temps de production planifié qui aboutit en Bonne production.
Métriques OEE clés dans OpSee
Au-delà du pourcentage OEE central, OpSee suit plusieurs métriques dérivées :
| Métrique | Ce qu'elle mesure | Pourquoi c'est important |
|---|---|---|
| MTTR (Mean Time To Repair) | Temps moyen pour réparer une panne | Plus faible = récupération plus rapide après une panne |
| MTBF (Mean Time Between Failures) | Temps de fonctionnement moyen entre pannes | Plus élevé = équipement plus fiable |
| Temps d'arrêt total | Somme de toutes les durées d'arrêt sur une période | Montre le coût total de la production perdue |
| Événements d'arrêt | Nombre d'occurrences d'arrêt individuelles | Nombre élevé avec total faible = nombreux micro-arrêts |
| Taux de validation | % d'événements examinés par un superviseur | Taux élevé = bonne discipline de suivi |
Ces métriques sont disponibles sous forme de widgets dans le Cockpit et sous forme de tableaux de bord dans le module Production OEE.
Comment OpSee calcule l'OEE
Le pipeline de calcul OEE dans OpSee suit ce flux :
- Ingestion de données — Les capteurs d'équipement publient des changements d'état (en marche, arrêté, inactif) via MQTT ou OPC-UA. Les travailleurs en arrière-plan d'OpSee ingèrent et stockent ces événements dans TimescaleDB
- Suivi de la disponibilité — Chaque changement d'état crée un enregistrement de disponibilité avec une heure de début, une heure de fin, un ID d'équipement et un type de perte/raison associé
- Calcul à la demande — Lorsque vous ouvrez un tableau de bord ou demandez un rapport, le moteur OEE interroge les enregistrements de disponibilité pour la plage de temps et l'équipement sélectionnés, puis calcule la Disponibilité, la Performance et la Qualité en temps réel
- Analyse approfondie — Vous pouvez décomposer l'OEE par équipement, poste, période, type de perte ou raison pour identifier les causes racines
Prochaines étapes
- Modèle d'équipement (ISA-95) — Comprendre comment OpSee organise les hiérarchies d'équipements
- Modèle de lot (ISA-88) — En savoir plus sur les procédures et les recettes
- Flux de données — Voir comment les données circulent des capteurs aux tableaux de bord