Rendimiento OEE
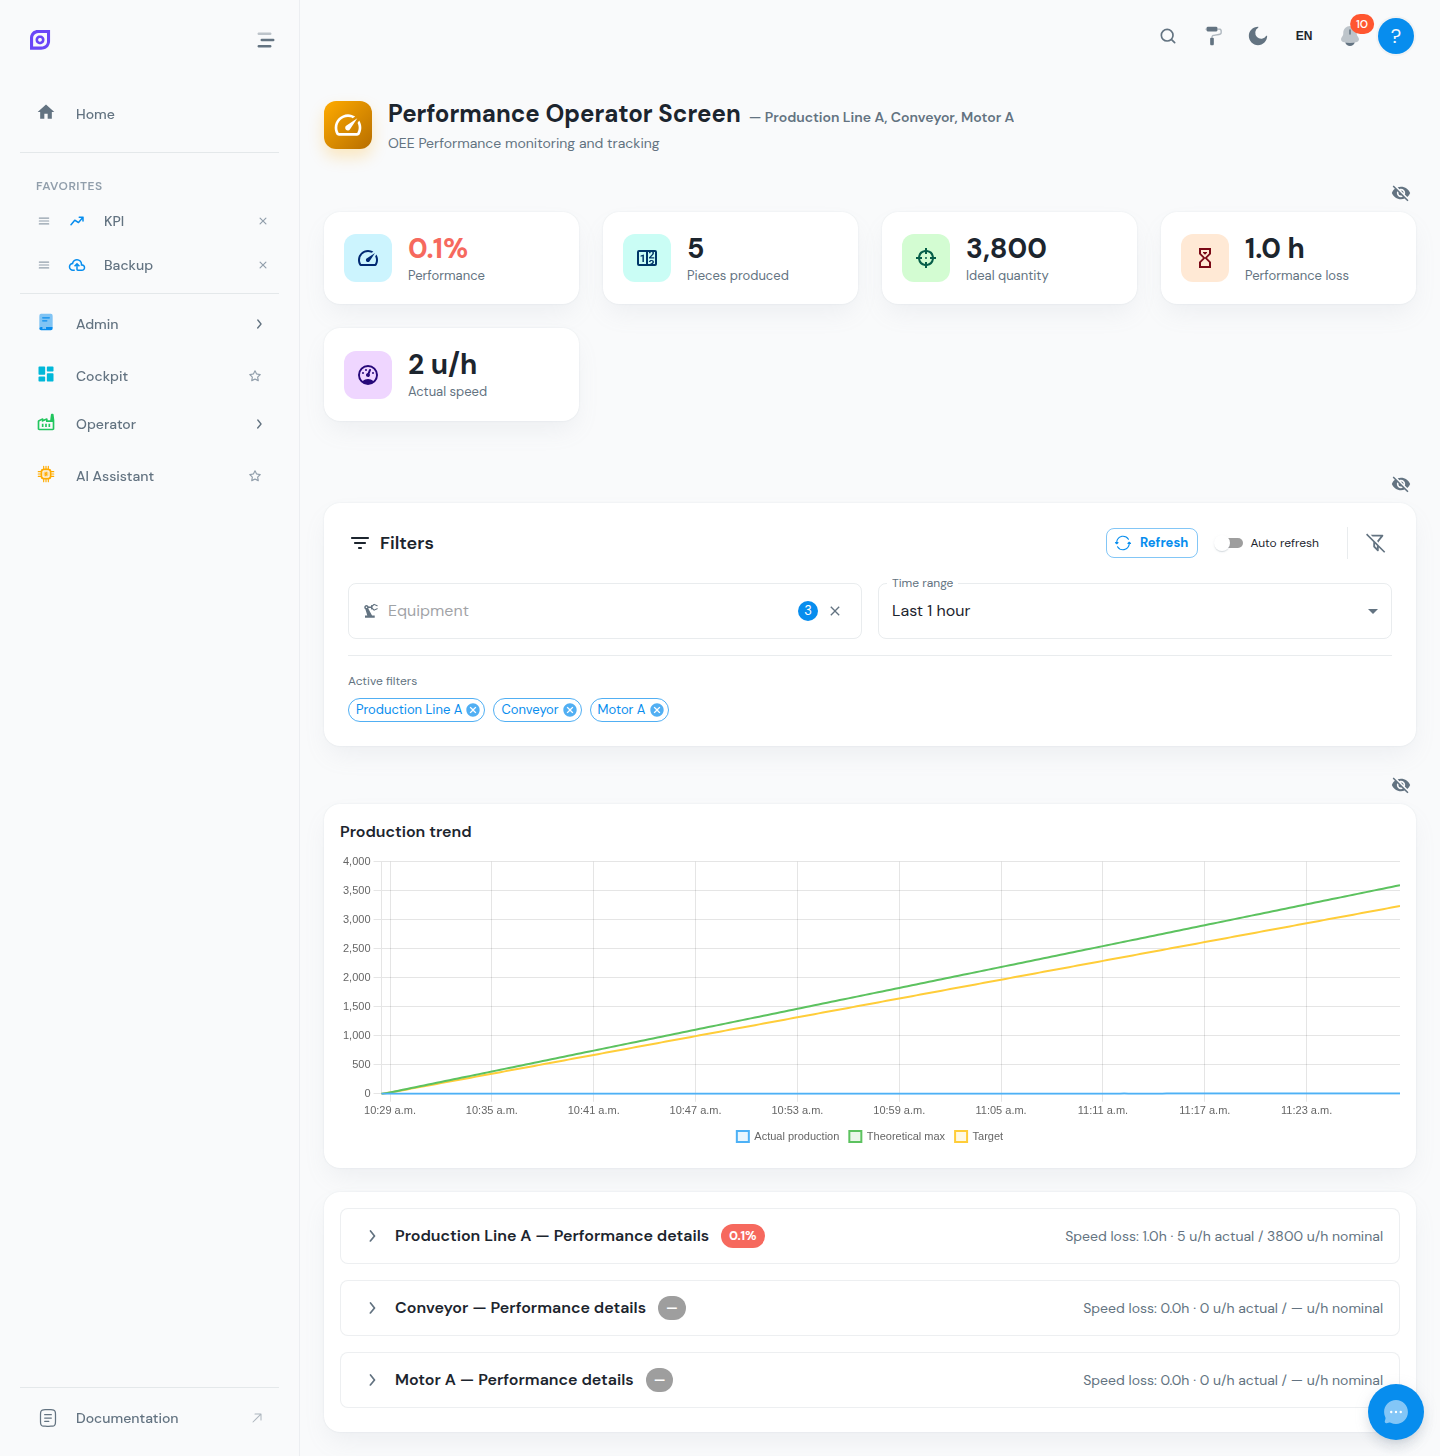
La pantalla de Rendimiento OEE se centra en el componente Rendimiento de la ecuación OEE. Ayuda a los ingenieros y supervisores de producción a comprender por qué la velocidad real de producción difiere del tiempo de ciclo ideal.
¿Qué es el rendimiento?
El rendimiento mide qué tan rápido funciona el equipo en comparación con su velocidad máxima teórica:
Rendimiento % = (Tiempo de ciclo ideal x Piezas totales) / Tiempo de funcionamiento x 100
Un rendimiento del 100% significa que el equipo produjo exactamente tantas piezas como teóricamente posible durante el tiempo en que estaba en funcionamiento. Los valores por debajo del 100% indican pérdidas de velocidad.
Tipos de pérdidas de velocidad
Las pérdidas de rendimiento se dividen en dos categorías principales:
Paradas pequeñas (microparadas)
Interrupciones cortas (normalmente menos de 2-5 minutos según la configuración) que son demasiado breves para registrarse como eventos de inactividad pero que aún reducen la productividad. Ejemplos:
- Activaciones de sensores que causan paradas momentáneas
- Atascos de material que se aclaran rápidamente
- Ajustes del operador
Velocidad reducida
El equipo está funcionando pero más lento que el tiempo de ciclo ideal. Las causas incluyen:
- Herramientas o componentes desgastados
- Calidad de material subóptima
- Configuraciones incorrectas de la máquina
- Condiciones ambientales (temperatura, humedad)
Métricas clave
La pantalla de rendimiento muestra varias métricas:
| Métrica | Descripción |
|---|---|
| Rendimiento % | Ratio de rendimiento general para el período seleccionado |
| Tiempo de ciclo ideal | Segundos por pieza objetivo configurados (de Configuración OEE) |
| Tiempo de ciclo promedio real | Tiempo promedio medido entre piezas |
| Total de piezas producidas | Recuento de todas las piezas (buenas + rechazadas) |
| Cantidad de producción ideal | Piezas que podrían haberse producido a velocidad ideal |
| Pérdida de rendimiento (segundos) | Tiempo total perdido por problemas de velocidad |
| Objetivo de rendimiento | Porcentaje objetivo de la configuración del equipo |
Lectura de los datos de rendimiento
Análisis del tiempo de ciclo
Compare el tiempo de ciclo ideal con el tiempo de ciclo promedio real:
- Si el real es cercano al ideal, el rendimiento es bueno — las pérdidas provienen de otros factores.
- Si el real es significativamente mayor, investigue la velocidad reducida o los tiempos de ciclo inconsistentes.
Diferencia en el recuento de producción
La diferencia entre el total de piezas producidas y la cantidad de producción ideal representa las piezas perdidas por problemas de velocidad. Este es el número de piezas adicionales que podría haber producido si el equipo hubiera funcionado a plena velocidad.
Una gran diferencia entre la producción real e ideal no siempre es un problema de velocidad. Compruebe el gráfico Tendencia de actividad en el Panel OEE — si ve muchas microparadas (ciclos rápidos de encendido/apagado en el estado de funcionamiento), el problema probablemente sea de paradas pequeñas en lugar de velocidad reducida.
Mejorar el rendimiento
Acciones comunes para mejorar el rendimiento:
- Revise el tiempo de ciclo ideal — asegúrese de que sea realista y refleje la capacidad real de la máquina, no un máximo teórico que nunca se alcanzó.
- Analice las microparadas — use la Pantalla de operador de tiempo de inactividad con el filtro "Mostrar paradas cortas" activado para ver eventos breves.
- Compruebe los parámetros de la receta — verifique que la Receta del producto actual tenga los ajustes de velocidad correctos.
- Supervise las tendencias — compare el rendimiento entre turnos y días para identificar patrones (por ejemplo, el rendimiento cae después de los cambios o en ciertos productos).
Configuración
Los objetivos de rendimiento y los tiempos de ciclo ideales se configuran en la Configuración OEE:
- Tiempo de ciclo ideal — los segundos por pieza objetivo para cada combinación equipo-producto
- Objetivo de rendimiento — el porcentaje de rendimiento objetivo (por ejemplo, 95%)
- Umbral de parada corta — la duración máxima (en segundos) para que un evento se clasifique como microparada en lugar de un evento de inactividad
Si no se configura un tiempo de ciclo ideal para un equipo, el cálculo del rendimiento no puede ser preciso. Asegúrese de que cada línea de producción tenga su tiempo de ciclo establecido en la Configuración OEE.
Páginas relacionadas
- Panel OEE — desglose OEE completo con las tres métricas
- Calidad OEE — análisis de pérdidas de calidad
- Pantalla de operador de tiempo de inactividad — investigue microparadas y eventos breves
- Configuración OEE — configure tiempos de ciclo ideales y objetivos
- Resumen de equipos — compare el rendimiento entre varias líneas
Requisitos previos
- Resumen de producción
- Introducción — visión general de OpSee