¿Qué es un MES?
El problema: volar a ciegas
Imagine gestionar una fábrica donde:
- Un operador anota los eventos de tiempo de inactividad en papel o en Excel. Cuando un responsable ve el informe, ya es la semana siguiente.
- Una máquina lleva tres días funcionando un 20 % más lenta de lo previsto, pero nadie se ha dado cuenta porque no hay monitorización en tiempo real.
- Dos turnos producen el mismo producto en la misma línea, pero un turno produce sistemáticamente un 30 % más, y nadie sabe por qué.
- Un problema de calidad ha generado 500 piezas defectuosas antes de que alguien lo detectara, porque los datos de inspección no estaban conectados con los datos de producción.
Así es la fabricación sin un MES. Las decisiones se basan en intuiciones, los informes llegan demasiado tarde y los problemas se descubren cuando el daño ya está hecho.
La solución: un MES
Un MES (Manufacturing Execution System) es un software que se sitúa en el piso de la fábrica y conecta máquinas, operadores y responsables en tiempo real.
Véalo de esta forma:
| Sin MES | Con MES |
|---|---|
| Registros en papel y Excel | Tableros digitales en tiempo real |
| "Creo que tuvimos unas 2 horas de tiempo de inactividad" | "Tuvimos 1h 47min de tiempo de inactividad en 12 eventos" |
| Problemas detectados días después | Problemas visibles en segundos |
| Sin datos para comparar turnos o líneas | Comparación de desempeño lado a lado |
| Conocimiento tribal ("pregúntale a Jean, él lo sabe") | Datos estructurados accesibles para todos |
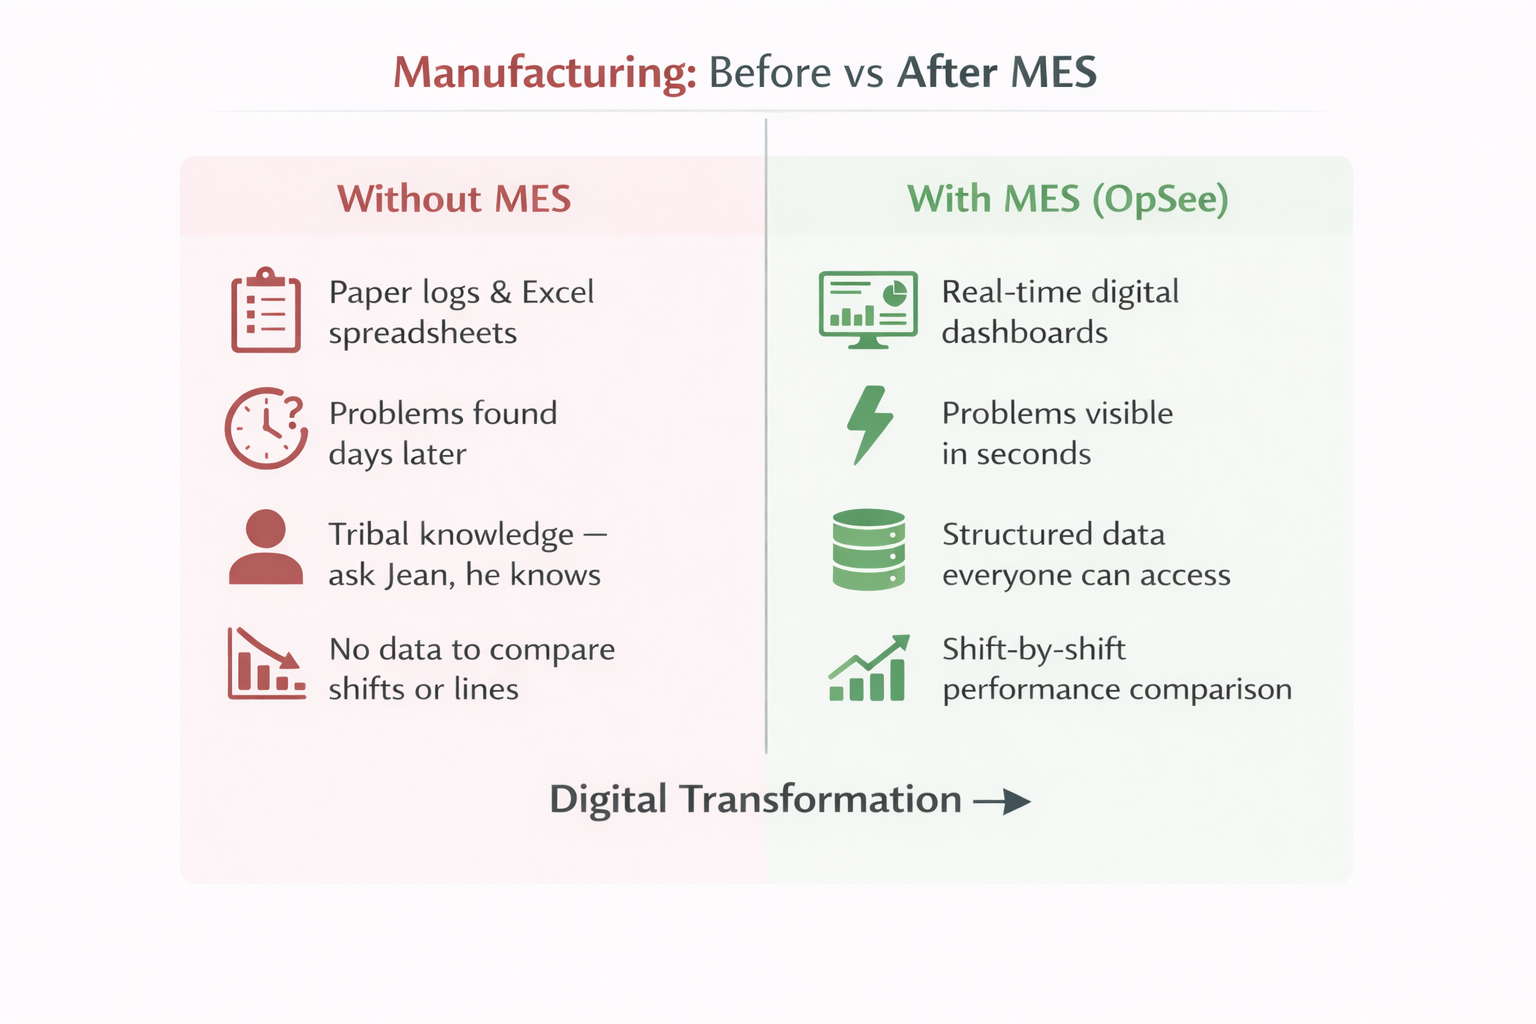 La transformación que aporta un MES a las operaciones de fabricación.
:::info En una frase Un MES digitaliza el piso de la fábrica. Captura lo que ocurre en cada máquina, en tiempo real, y lo convierte en datos accionables para todos, desde el operador hasta el director de planta. :::
¿Qué hace un MES?
Un MES es una columna vertebral operativa amplia. Es mucho más que el seguimiento del OEE. La referencia internacional es el modelo funcional MESA-11 (MESA International, 1997), refinado por el estándar ISA-95 (Parte 3, gestión de operaciones de fabricación). Juntos describen once áreas funcionales clave que todo MES completo debe cubrir, además de extensiones modernas para industrias por lotes, planificación y instrucciones de trabajo digitales.
Las once áreas funcionales (MESA-11)
| # | Área funcional | Qué hace | Ejemplo concreto |
|---|---|---|---|
| 1 | Asignación y estado de recursos | Rastrea la disponibilidad y el estado de equipos, herramientas, materiales y personal | "Filler #3 está funcionando, Filler #4 está en cambio de producto, el inspector de calidad está en la Línea 2" |
| 2 | Programación de operaciones | Secuencia y prioriza la producción a nivel de máquina (programación detallada, capacidad finita) | "Ejecutar la Orden A en la Línea 1 de 06:00 a 11:30, luego cambio de producto de 30 min, después la Orden B hasta las 18:00" |
| 3 | Despacho de unidades de producción | Envía órdenes de trabajo, tareas e instrucciones a operadores y equipos en tiempo real | "Operador en la Línea 1, tu próxima tarea es la Order #4729: producir 5000 unidades del Producto X" |
| 4 | Control documental | Gestiona SOP, instrucciones de trabajo, planos, certificaciones y documentos de calidad en la estación del operador | "Paso 4 del procedimiento: apretar a 25 Nm. Toque la imagen para ampliarla." |
| 5 | Recolección y adquisición de datos | Extrae datos de PLCs, sensores y operadores en tiempo real y los almacena en un único lugar | "Cada segundo: temperatura, presión, velocidad, contador de cada máquina" |
| 6 | Gestión del personal | Rastrea operadores, turnos, competencias, formaciones y tiempo dedicado a cada tarea | "El equipo A está asignado a la Línea 1, turno de mañana. Marie está cualificada para la Línea 1 y la Línea 2." |
| 7 | Gestión de la calidad | Registra inspecciones, defectos, no conformidades y control estadístico de procesos (SPC) | "El Batch 2847 tuvo 12 rechazos en la estación 4. Causa raíz: temperatura fuera de tolerancia." |
| 8 | Gestión de procesos | Supervisa la ejecución, las alarmas, las desviaciones y hace cumplir los límites del proceso | "Línea 2 detenida: la presión superó los 5.2 bar. Pausa automática, alarma enviada al supervisor." |
| 9 | Gestión del mantenimiento | Programa el mantenimiento preventivo, rastrea reparaciones y vincula los fallos con el historial del equipo | "Mantenimiento del cabezal de llenado #3 previsto en 50 horas de operación. Último fallo: rodamiento sustituido hace 4 meses." |
| 10 | Trazabilidad y genealogía del producto | Rastrea cada unidad o lote desde la materia prima hasta la entrega (trazabilidad ascendente y descendente completa) | "La Botella #847291 se llenó desde el Tank 3, lote R-245, en la Línea 1, por Marie, a las 14:32." |
| 11 | Análisis de desempeño | Calcula OEE, KPIs, tendencias, tableros e informes para responsables y mejora continua | "OEE de la Línea 2 esta semana: 71.4 %. Pérdida principal: tiempo de inactividad no planificado, 18 % del tiempo planificado." |
Gestión de lotes y recetas (ISA-88)
Para las industrias por lotes (alimentación, bebidas, farmacéutica, química, cosmética), un MES también cubre un conjunto dedicado de capacidades definidas por el estándar ISA-88:
- Gestión de recetas: recetas maestras, recetas de sitio y recetas de control que vinculan una receta a un tren de equipo específico
- Fórmulas y parámetros: ingredientes, ratios, puntos de consigna (temperatura, presión, tiempo de mezcla), variantes según el equipo
- Ejecución de lotes: iniciar, pausar y completar lotes; registrar valores reales fase por fase; gestionar splits, merges y reejecuciones
- Requisitos de equipo: asegurar que una receta solo se ejecute en equipos que cumplan sus restricciones (capacidad, materiales en contacto, estado de limpieza)
- Reglas de cambio de producto: qué se debe limpiar o reconfigurar entre dos lotes consecutivos (alérgeno a alérgeno, color a color, producto a producto)
Extensiones modernas
Más allá de MESA-11 e ISA-88, las plataformas MES modernas suelen extenderse a:
- Programación avanzada (APS): planificación con capacidad finita, escenarios "what-if", paneles Gantt de arrastrar y soltar
- Instrucciones de trabajo digitales: SOP paso a paso en la pantalla del operador, con imágenes, vídeos y firma electrónica
- Energía y sostenibilidad: rastrear la energía por unidad, consumo de agua, aire comprimido, tasa de desecho
- WIP (work-in-progress): dónde se encuentra cada unidad ahora mismo en la planta, en tiempo real
- Integración con ERP: recibir órdenes de producción del ERP, devolver valores reales (piezas buenas, desecho, tiempo de inactividad, OEE)
:::tip ¿Por qué el OEE suele ser el primer foco? En la práctica, el OEE suele ser la primera capacidad MES que las empresas implementan. Hay buenas razones para ello: el OEE es el KPI de fabricación más universal, produce resultados visibles en pocas semanas y requiere los datos más simples, a saber, estado de la máquina, velocidad y recuentos de calidad.
Pero el OEE es la puerta de entrada, no el destino. Un MES completo cubre las once áreas funcionales anteriores más la ejecución de lotes, la programación, las instrucciones de trabajo, la trazabilidad y la integración con ERP. Una vez que el OEE está implementado y se ha construido la base de datos, las demás capacidades llegan a medida que la columna vertebral operativa madura.
Si solo recuerda una cosa de esta página: un MES es un sistema amplio, y el OEE es solo una de sus muchas funciones. :::
¿Dónde encaja un MES?
Un MES se sitúa entre el piso de la fábrica (máquinas, sensores, PLCs) y los sistemas de negocio (ERP, finanzas, planificación):
- El ERP le dice al MES: "necesitamos 5000 unidades del Producto X para el viernes"
- El MES le dice al piso de la fábrica: "ejecuta la Receta X en la Línea 1 con estos parámetros"
- El piso de la fábrica le dice al MES: "máquina detenida a las 14:32, temperatura a 85.2C, 3247 unidades producidas"
- El MES le dice al ERP: "orden completada, 4985 unidades buenas, OEE del 78.3 %"
:::tip El puente Un MES es el puente entre el mundo físico (las máquinas) y el mundo digital (los sistemas de negocio). Sin él, existe un punto ciego entre "lo que planificamos" y "lo que realmente sucedió". :::
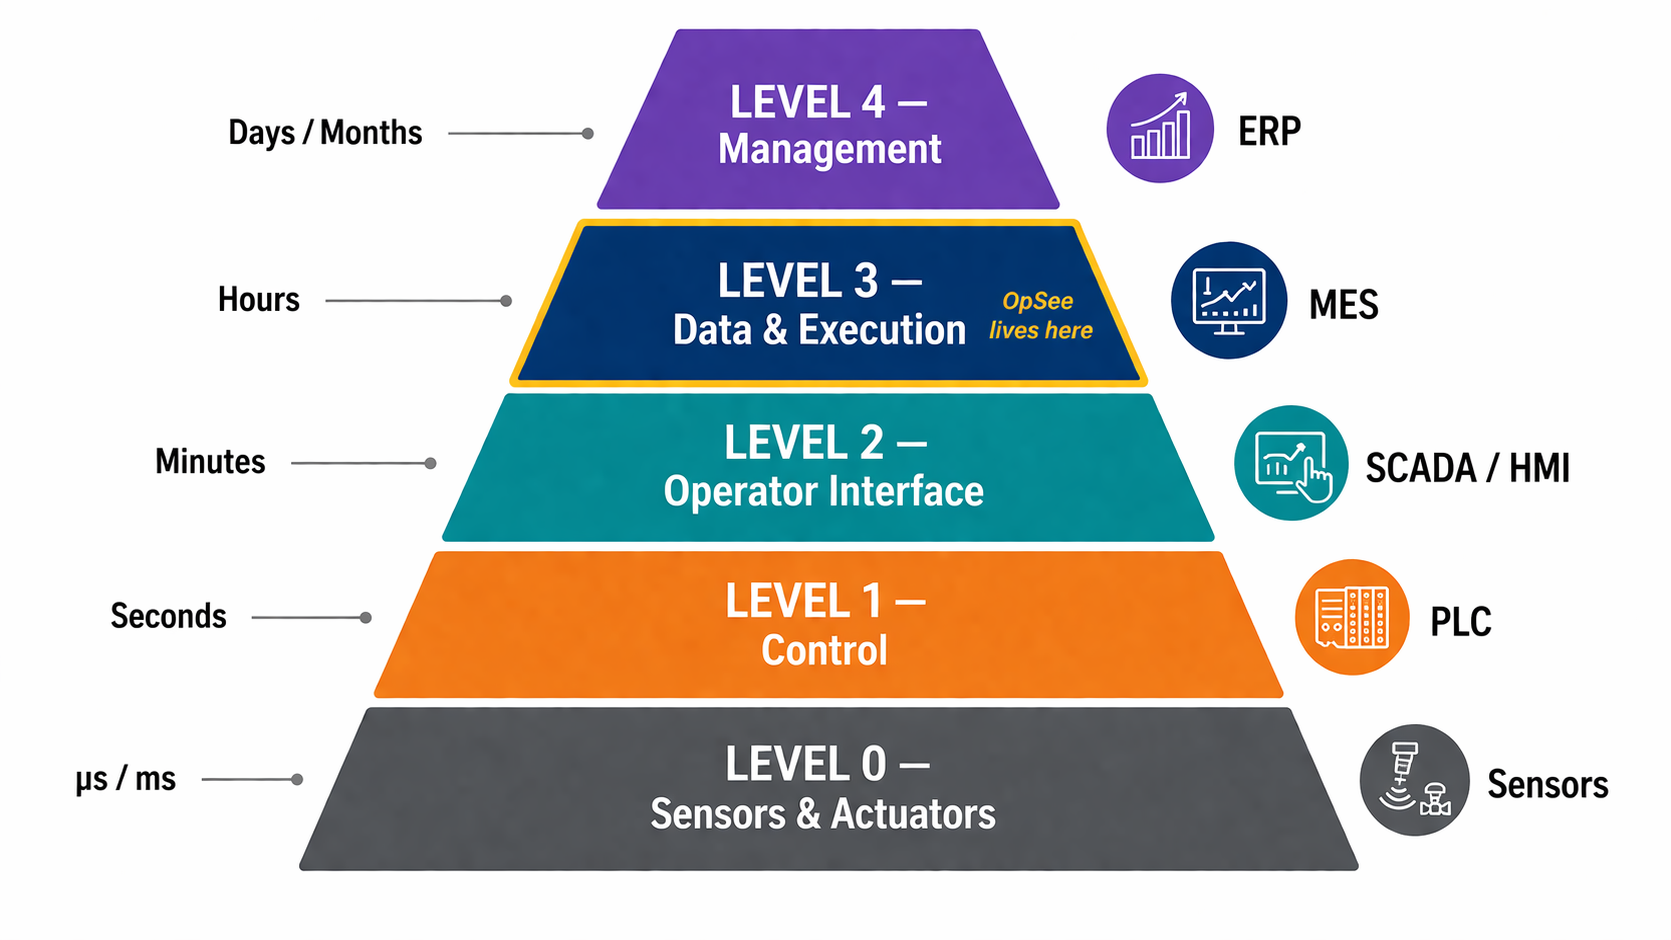
Un día típico con un MES
Así es un día típico en una fábrica equipada con un MES. Observe cómo varias capacidades del MES, no solo el OEE, trabajan juntas en cada minuto de cada turno.
06:00: comienza el turno de mañana. El tablero del MES muestra el OEE de planta de ayer: 71.4 %. La mayor pérdida fue tiempo de inactividad no planificado en la Línea 2. (análisis de desempeño)
07:15: la Línea 2 se detiene. La capa de recolección de datos detecta la parada en segundos y crea un evento de tiempo de inactividad en la línea de tiempo. El operador abre el MES en una tableta del piso de la fábrica, ve el evento y selecciona un motivo: "Falta de material, esperando entrega de resina."
09:30: la supervisora abre el tablero de análisis de desempeño, ve que la Línea 2 lleva detenida 2h15. Utiliza el MES para reasignar al operador a la Línea 1 mientras tanto, y llama a logística para acelerar la entrega. (asignación de recursos)
11:00: llega la resina. El MES despacha la siguiente orden de producción a la Línea 2. El operador sigue las instrucciones de trabajo mostradas en la tableta para configurar la línea. La gestión de procesos supervisa el reinicio y emite una alarma si algún punto de consigna se desvía.
14:00: el director de planta revisa los tableros de análisis de desempeño. Ve la tendencia del OEE de la semana, los 5 motivos principales de tiempo de inactividad, y que el problema de falta de material en la Línea 2 es recurrente. Programa una reunión con logística para resolver la causa raíz.
21:30: fin del turno. La trazabilidad y genealogía del producto registra que se produjeron 4985 unidades buenas en la Línea 2, trazables hasta el lote de materia prima R-245, por el equipo de la mañana. El MES envía los valores reales de vuelta al ERP, que actualiza el inventario y el cumplimiento de pedidos.
Todo este flujo ocurre en tiempo real, en una sola plataforma, sin papel. Ilustra cómo un MES orquesta múltiples capacidades, desde la recolección de datos hasta la genealogía y de vuelta a los sistemas de negocio.
Próximos pasos
Ahora que entiende qué es un MES, profundice en los conceptos clave:
- Fundamentos de OEE: la métrica número uno en la fabricación y un punto de entrada típico al MES
- Modelo de Equipos (ISA-95): cómo describir la estructura de su fábrica
- Modelo de Lote (ISA-88): cómo describir sus procesos de fabricación y recetas
- Flujo de Datos: cómo se mueven los datos desde los sensores hasta los tableros
- Glosario: definiciones de todos los términos clave
Requisitos previos
- Introducción: la visión general de OpSee
Relacionados
- Fundamentos de OEE: la métrica que más a menudo se implementa primero en el camino hacia un MES
- Modelo de Equipos (ISA-95): la jerarquía de equipos ISA-95 en detalle
- Modelo de Lote (ISA-88): el modelo de lote y receta ISA-88
- Flujo de Datos: cómo se mueven los datos desde los sensores hasta el MES
- Glosario: definiciones de MES, MESA-11, SCADA, PLC, ERP, ISA-95, ISA-88, y más