Las Seis Grandes Pérdidas
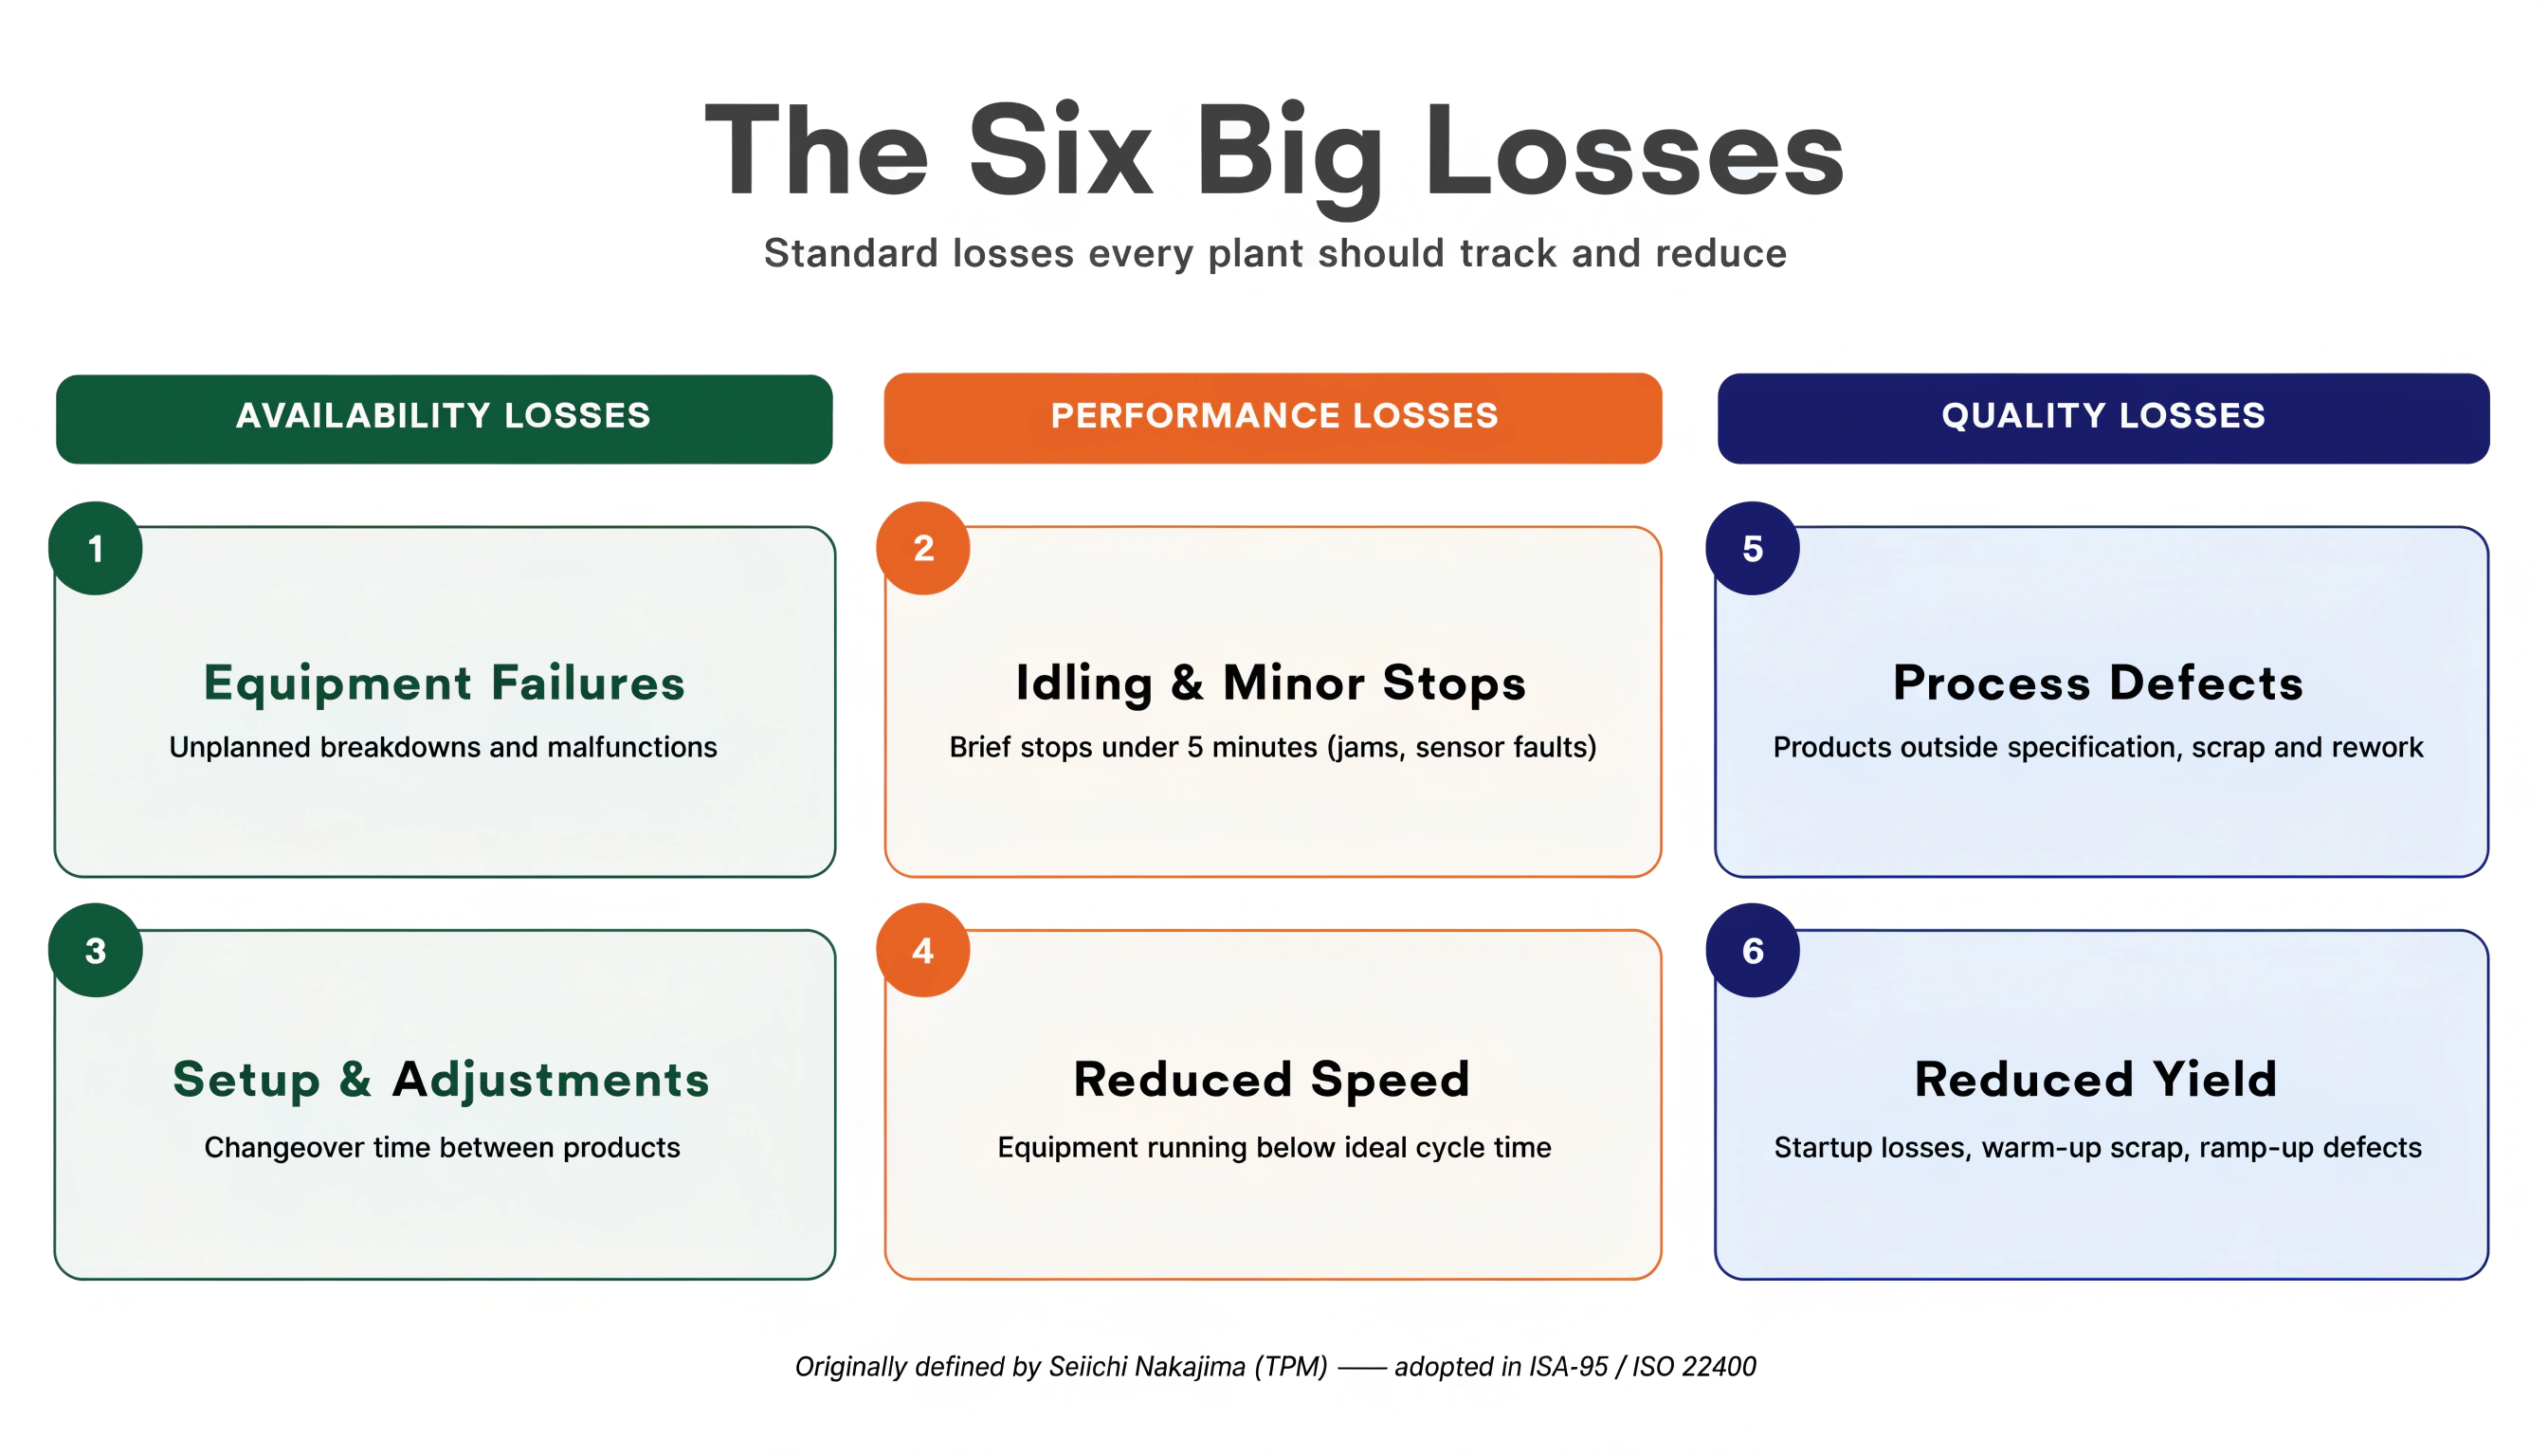
El marco de las Seis Grandes Pérdidas fue desarrollado por Seiichi Nakajima como parte del Mantenimiento Productivo Total (TPM). Identifica las seis causas más comunes de ineficiencia manufacturera y asigna cada una a uno de los tres factores OEE (Disponibilidad, Rendimiento, Calidad).
Entender las Seis Grandes Pérdidas no es solo teoría — te dice dónde buscar cuando tu OEE está por debajo del objetivo.
Por qué Seis Pérdidas?
OEE te da una puntuación — digamos, 68%. Pero ese número solo no te dice qué arreglar. Las Seis Grandes Pérdidas proporcionan la taxonomía: cada punto de OEE que pierdes se puede rastrear hasta una de estas seis categorías raíz.
Pérdidas de Disponibilidad
Las pérdidas de disponibilidad reducen el tiempo que el equipo realmente está funcionando.
Disponibilidad = Tiempo de Funcionamiento / Tiempo de Producción Planificado
Pérdida 1 — Falla del Equipo (Paros No Planificados)
Qué es: Cualquier paro no planificado causado por falla de máquina, falla de componente, daño de herramienta, o mantenimiento no planificado.
Ejemplos:
- La cinta transportadora se rompe
- Motor se sobrecalienta y dispara
- Sistema hidráulico falla
- Sensor funciona incorrectamente y detiene la línea
Cómo medirlo en OpSee: Cada paro no planificado crea un registro de disponibilidad. Asigna el tipo de pérdida "Falla del Equipo" (o equivalente en tu árbol de razones). El Panel de Tiempo de Inactividad muestra el tiempo total de inactividad no planificado por razón.
Cómo reducirlo:
- Cronogramas de mantenimiento preventivo (reemplaza piezas de desgaste antes de la falla)
- Mantenimiento predictivo (monitorea vibración, temperatura, corriente para detectar fallas temprano)
- Análisis de causa raíz en fallas recurrentes
:::tip El asesino OEE #1 en la mayoría de fábricas La falla del equipo es típicamente el mayor contribuidor individual a la pérdida de OEE en plantas que son nuevas en el seguimiento sistemático. Incluso si tu disponibilidad es "buena", investiga cualquier paro no planificado que dure más de 5 minutos — las causas a menudo son prevenibles. :::
Pérdida 2 — Réglaje y Ajustes (Paros Planificados)
Qué es: Tiempo de inactividad planificado para cambios de formato, réglaje, calentamiento, calibración y mantenimiento aprobado durante el tiempo de producción.
Ejemplos:
- Cambio de producto (limpieza, cambio de formato, cambio de receta)
- Reemplazo de herramienta después de una serie de producción
- Pausa del operador durante el tiempo de producción planificado
- Calibración de sistemas de medición
Cómo medirlo en OpSee: Asigna el tipo de pérdida "Cambio de Formato" o "Mantenimiento Planificado" a estos eventos. El Panel OEE separa las pérdidas planificadas de las no planificadas.
Cómo reducirlo:
- SMED (Single-Minute Exchange of Die): Reduce el tiempo de cambio convirtiendo réglaje interno a réglaje externo
- Estandariza procedimientos de cambio
- Usa parámetros de receta en OpSee para preconfigurar configuraciones de equipo
:::info Los paros planificados aún afectan OEE Los paros planificados reducen la Disponibilidad — el objetivo no es eliminarlos, sino minimizar su duración. Un cambio de 45 minutos reducido a 20 minutos ahorra 25 minutos de capacidad productiva en cada ejecución. :::
Pérdidas de Rendimiento
Las pérdidas de rendimiento reducen la velocidad a la que el equipo funciona durante el tiempo de producción planificado.
Rendimiento = (Tiempo de Ciclo Ideal × Piezas Totales) / Tiempo de Funcionamiento
Pérdida 3 — Ocio y Paros Menores (Paros Cortos)
Qué es: Interrupciones cortas (típicamente menos de 5 minutos) donde la máquina se detiene y un operador la reinicia sin intervención de mantenimiento formal.
Ejemplos:
- Un paquete se atasca en la cinta transportadora — se libera en 30 segundos
- Un sensor se dispara falsamente y detiene la línea — se reinicia en 1 minuto
- Un componente necesita ajuste cada 20 ciclos
- Recarga de material (tolva vacía)
Por qué son peligrosos: Cada paro menor dura solo segundos o minutos, pero si ocurren 50 veces por turno, la pérdida acumulativa puede ser enorme — y a menudo son invisibles en registros de papel porque los operadores no los registran como "tiempo de inactividad".
Cómo medirlo en OpSee: Configura un umbral de paro corto (p.ej. < 5 minutos). El sistema captura todos los paros, incluyendo micro-paros. Revisa la línea de tiempo y filtra por duración.
Cómo reducirlo:
- Identifica qué paso específico causa más paros menores (análisis de Pareto por razón)
- Verifica confiabilidad y alineación del sensor
- Verifica que los sistemas de alimentación de material estén dimensionados correctamente
Pérdida 4 — Velocidad Reducida (Pérdidas de Velocidad)
Qué es: Equipo que funciona consistentemente por debajo de su tiempo de ciclo ideal (capacidad nominal), incluso sin detenerse.
Ejemplos:
- Llenadora nominal a 100 botellas/min solo logra 78 botellas/min debido a boquillas de llenado desgastadas
- Operador deliberadamente funciona más lento para evitar atascos
- Equipo funcionando en "modo seguro" después de un casi-accidente
Por qué es difícil de detectar: La máquina está funcionando. Los operadores y gerentes pueden no notar la pérdida de velocidad sin medición sistemática.
Cómo medirlo en OpSee: OpSee calcula Rendimiento usando el tiempo de ciclo ideal configurado en ajustes OEE. Cualquier brecha entre velocidad ideal y actual muestra como pérdida de Rendimiento.
Cómo reducirlo:
- Compara el tiempo de ciclo actual con la placa de características o el máximo teórico
- Verifica componentes desgastados que reducen el rendimiento
- Revisa capacitación del operador (reducción de velocidad involuntaria)
Pérdidas de Calidad
Las pérdidas de calidad reducen el porcentaje de productos que cumplen especificaciones.
Calidad = Piezas Buenas / Piezas Totales
Pérdida 5 — Defectos de Proceso (Rechazo de Producción)
Qué es: Productos defectuosos o fuera de especificación producidos durante la producción estable (estado estacionario).
Ejemplos:
- Desalineación de etiqueta debido a rodillo aplicador desgastado
- Peso de llenado incorrecto debido a desviación de escala
- Rasguños superficiales debido a herramienta desgastada
- Fallas de integridad de sello en empaque
Cómo medirlo en OpSee: Registra cantidades de defectos durante la producción. El factor Calidad OEE se calcula a partir del total producido vs. el producido bien.
Cómo reducirlo:
- Control Estadístico de Proceso (SPC) para detectar desviación temprano
- Calibración regular de sistemas de medición
- Reemplazo preventivo de herramienta antes de que la tasa de defectos aumente
Pérdida 6 — Rechazo de Arranque (Pérdidas de Arranque)
Qué es: Productos defectuosos producidos durante la fase de arranque — después de un cambio de formato, al comienzo de un turno, o después de un paro.
Ejemplos:
- Las primeras 20 botellas después de un cambio tienen niveles de llenado incorrectos mientras la máquina se estabiliza
- Productos durante calentamiento fallan verificaciones dimensionales
- Productos al inicio de un lote no cumplen requisitos de concentración
Cómo medirlo en OpSee: Captura conteos de defectos durante la ventana de arranque. Compara tasas de defectos para producción de primera hora vs. estado estacionario.
Cómo reducirlo:
- Documenta el número de rechazos de arranque por tipo de cambio — establece un objetivo
- Mejora procedimientos de cambio para reducir tiempo de estabilización
- Precalienta herramienta antes de reiniciar
De Pérdidas a Acción: El Ciclo de Mejora OEE
Las Seis Grandes Pérdidas se convierten en una herramienta de mejora continua cuando las vinculas a un proceso de análisis estructurado:
- Medir: Usa paneles de OpSee para ver OEE desglosado por Disponibilidad, Rendimiento y Calidad
- Identificar: Construye un Pareto de pérdidas — ¿cuál de los seis es mayor para tu equipo?
- Causa Raíz: Usa el árbol de razones para encontrar la causa específica dentro de la categoría de pérdida
- Actuar: Implementa contramedidas (mantenimiento, capacitación, cambio de proceso)
- Rastrear: Monitorea si la tasa de pérdida disminuye en las próximas semanas
Usando OpSee para Análisis de Seis Grandes Pérdidas
| Pérdida | Herramienta OpSee | Dónde Buscar |
|---|---|---|
| Falla del Equipo | Panel de Tiempo de Inactividad | Filtra por categoría de pérdida "No Planificada" |
| Réglaje y Ajustes | Panel de Tiempo de Inactividad | Filtra por categoría de pérdida "Planificada" |
| Paros Menores | Panel de Tiempo de Inactividad | Filtra por duración < 5 min |
| Velocidad Reducida | Panel OEE | Factor Rendimiento + gráfico de tendencia |
| Defectos de Proceso | OEE de Producción | Factor Calidad + informe de defectos |
| Rechazo de Arranque | OEE de Producción | Factor Calidad por hora del día |
:::tip Comienza con la pérdida más grande No intentes combatir los seis pérdidas simultáneamente. Clasifícalas por tiempo total o impacto de costo, enfócate en la pérdida #1 durante 4-6 semanas, luego pasa a #2. Este enfoque de "mejora enfocada" (Kaizen) produce resultados medibles y sostenibles. :::
Requisitos Previos
- Fundamentos OEE — entiende OEE antes de estudiar las pérdidas
Siguientes Pasos
- MTTR y MTBF — métricas más profundas para análisis de falla del equipo
- Benchmarks OEE — cómo tu OEE se compara con objetivos de la industria
Relacionado
- Configuración OEE — configura categorías de pérdida y árboles de razones en OpSee
- Producción → Tiempo de Inactividad — analiza tiempo de inactividad por categoría de pérdida