Fundamentos del OEE
:::info Referencia Rápida OEE = Disponibilidad x Rendimiento x Calidad
| Factor | Fórmula | Mide |
|---|---|---|
| Disponibilidad | Tiempo de funcionamiento / Tiempo de producción planificado | ¿Estaba en marcha? |
| Rendimiento | (Tiempo de ciclo ideal x Piezas totales) / Tiempo de funcionamiento | ¿Estaba a plena velocidad? |
| Calidad | Piezas buenas / Piezas totales | ¿La producción era buena? |
Referencias: 85%+ = Clase mundial | 60% = Típico | 40% = Sin seguimiento :::
¿Qué es el OEE?
OEE (Overall Equipment Effectiveness, Efectividad Global de los Equipos) es el estándar de oro para medir la productividad de fabricación. Responde a una pregunta sencilla: ¿qué parte de tu tiempo de producción planificado es realmente productivo?
Piensa en ello como el consumo de combustible de un coche: igual que los kilómetros por litro indican con qué eficacia usa el combustible tu vehículo, el OEE indica con qué eficacia utiliza tu fábrica el tiempo de producción programado. Un OEE del 100% significa que fabricas únicamente piezas buenas, a la máxima velocidad posible, sin ningún tiempo de inactividad.
OpSee está construido en torno al OEE. Cada módulo — desde la configuración de equipos hasta los paneles de producción — alimenta o consume datos de OEE.
¿Por qué importa el OEE?
Si nunca has trabajado con un MES (Sistema de Ejecución de Fabricación), aquí tienes por qué el OEE es la métrica más importante en cualquier fábrica:
- Visibilidad — Sin OEE, los problemas de producción son invisibles. Los gestores dependen de intuiciones en lugar de datos. El OEE te da un número para rastrear, comparar y mejorar.
- Análisis de causas raíz — El OEE desglosa las pérdidas en tres categorías (disponibilidad, rendimiento, calidad), para que sepas dónde concentrar los esfuerzos de mejora.
- Benchmarking — El OEE te permite comparar turnos, líneas y plantas en una escala común.
- Ahorro de costes — Cada punto porcentual de mejora del OEE se traduce directamente en más producción con los equipos existentes, sin necesidad de comprar máquinas nuevas.
:::tip Impacto real Una fábrica que funciona al 60% de OEE y mejora al 75% de OEE gana efectivamente un 25% más de capacidad con los mismos equipos. Eso puede representar millones en inversión de capital evitada. :::
La Fórmula del OEE
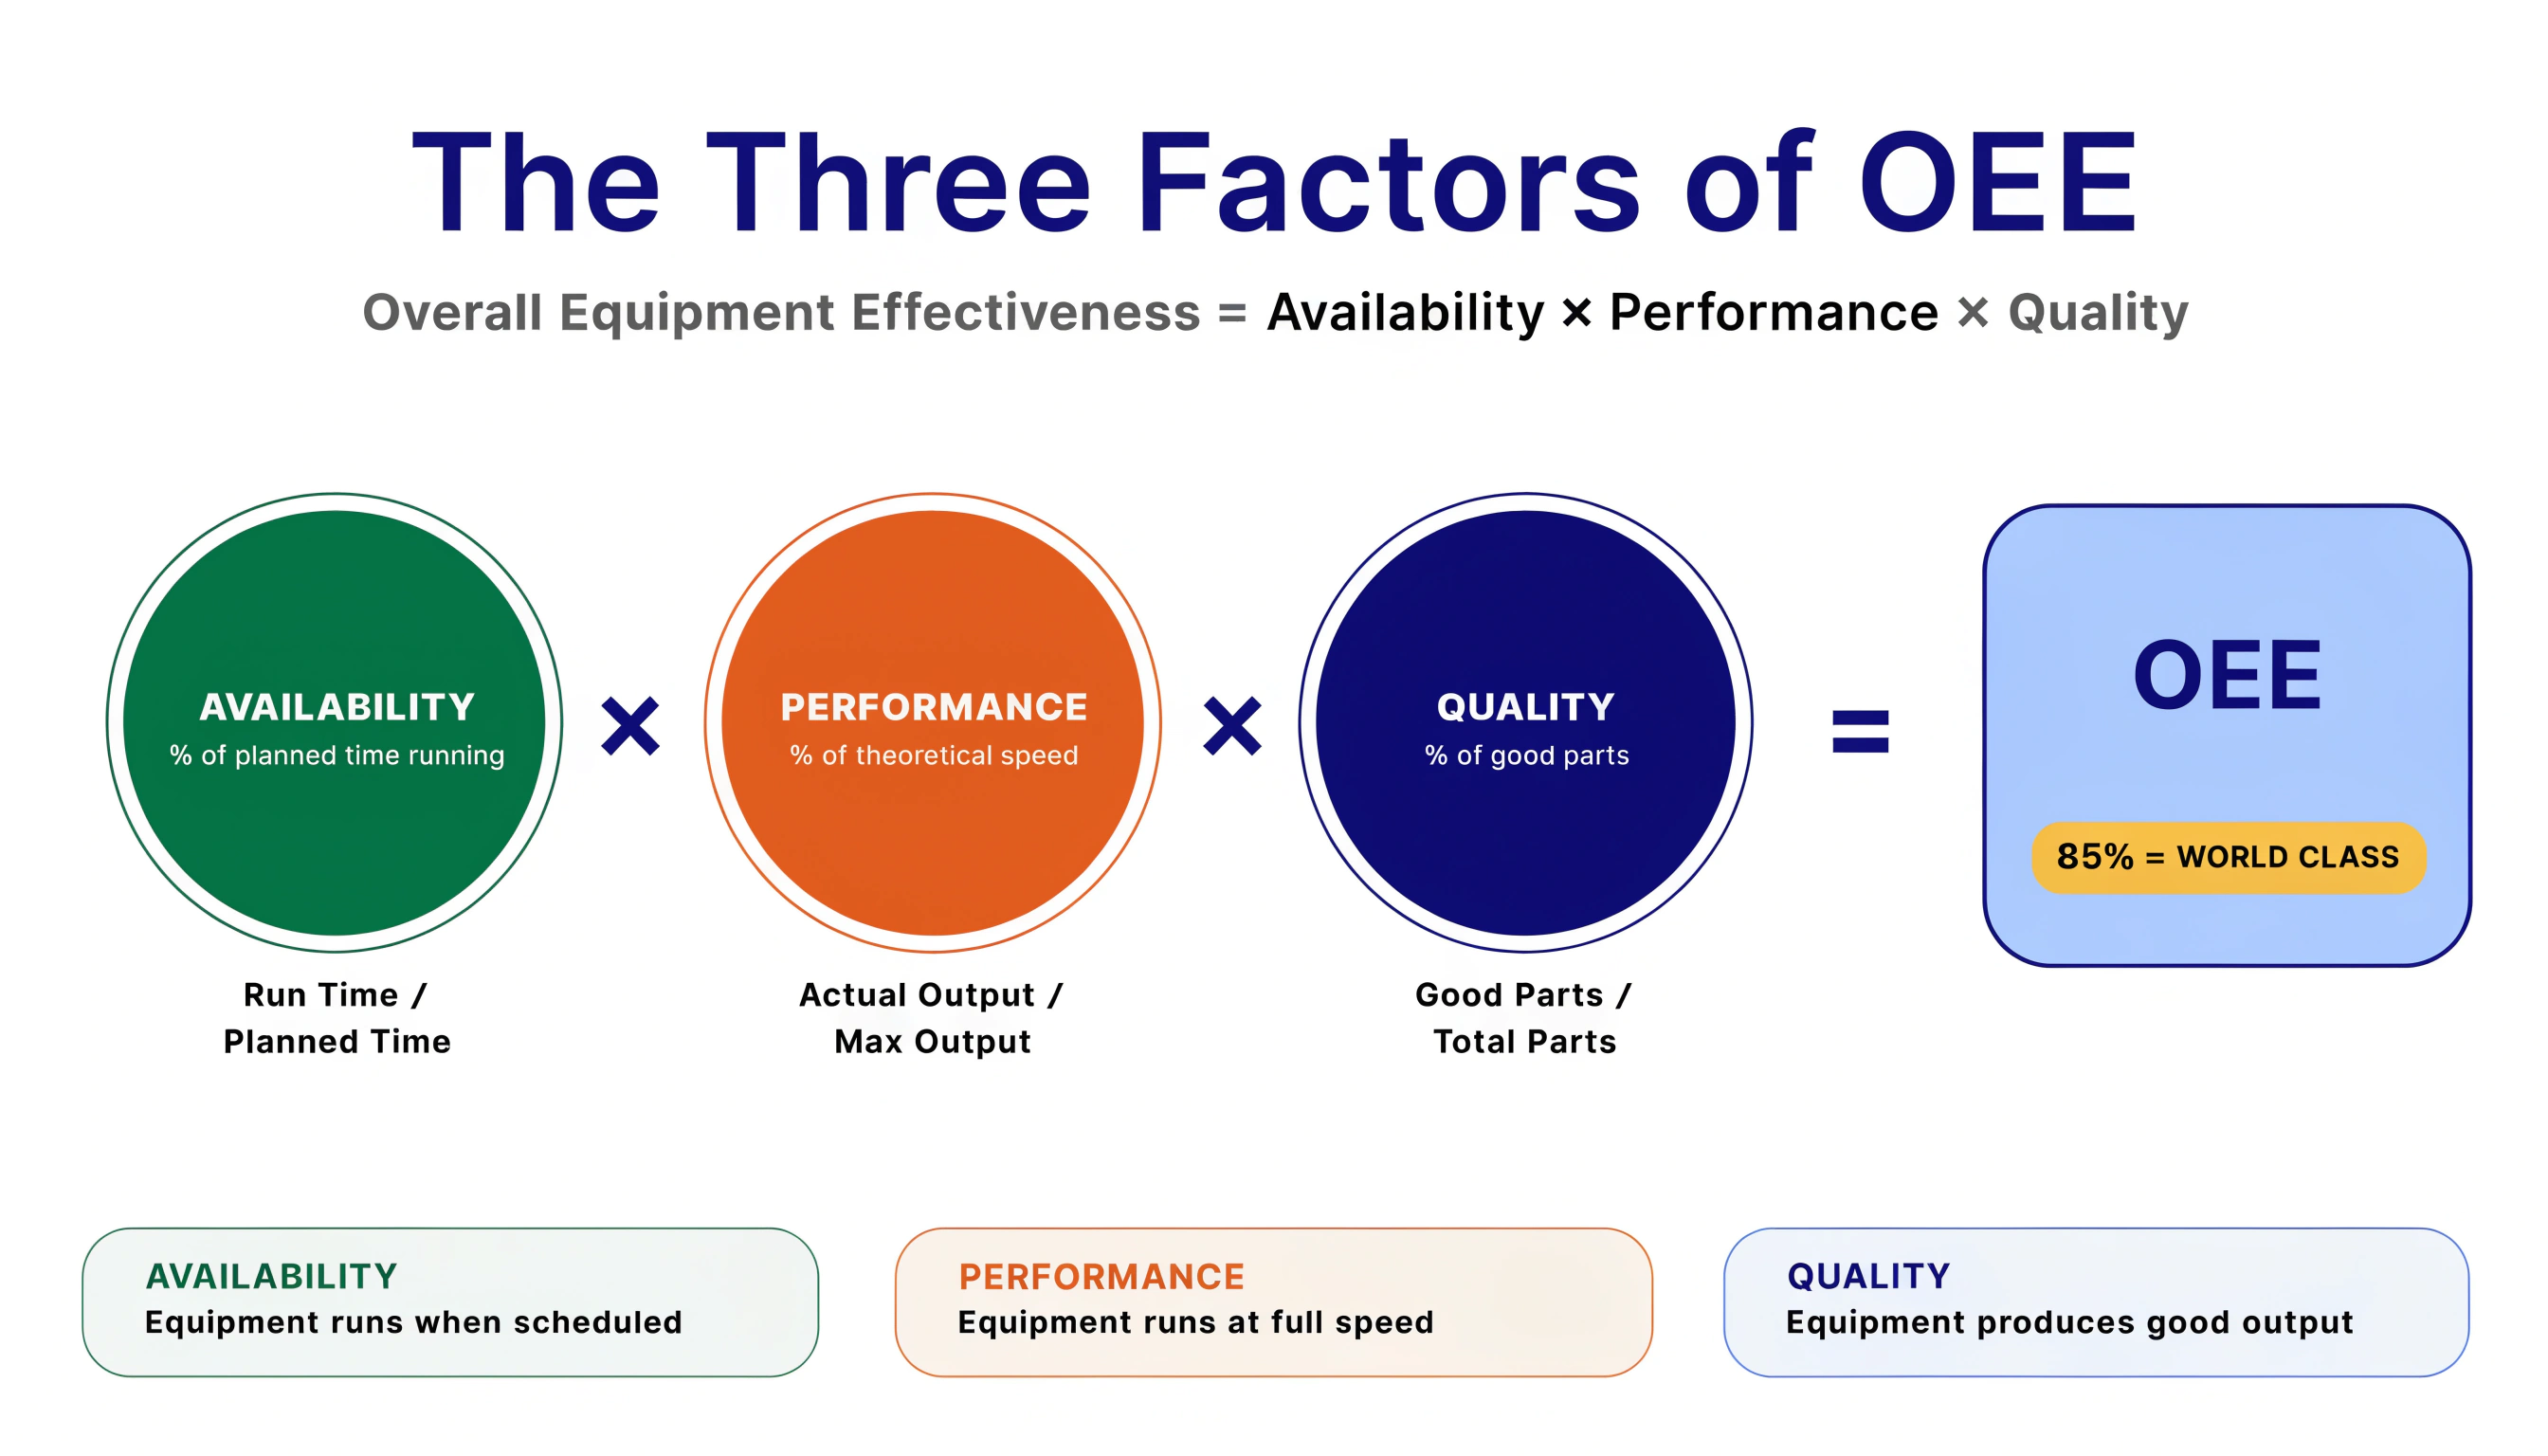
OEE = Disponibilidad x Rendimiento x Calidad
Cada factor captura una dimensión diferente de la eficiencia productiva:
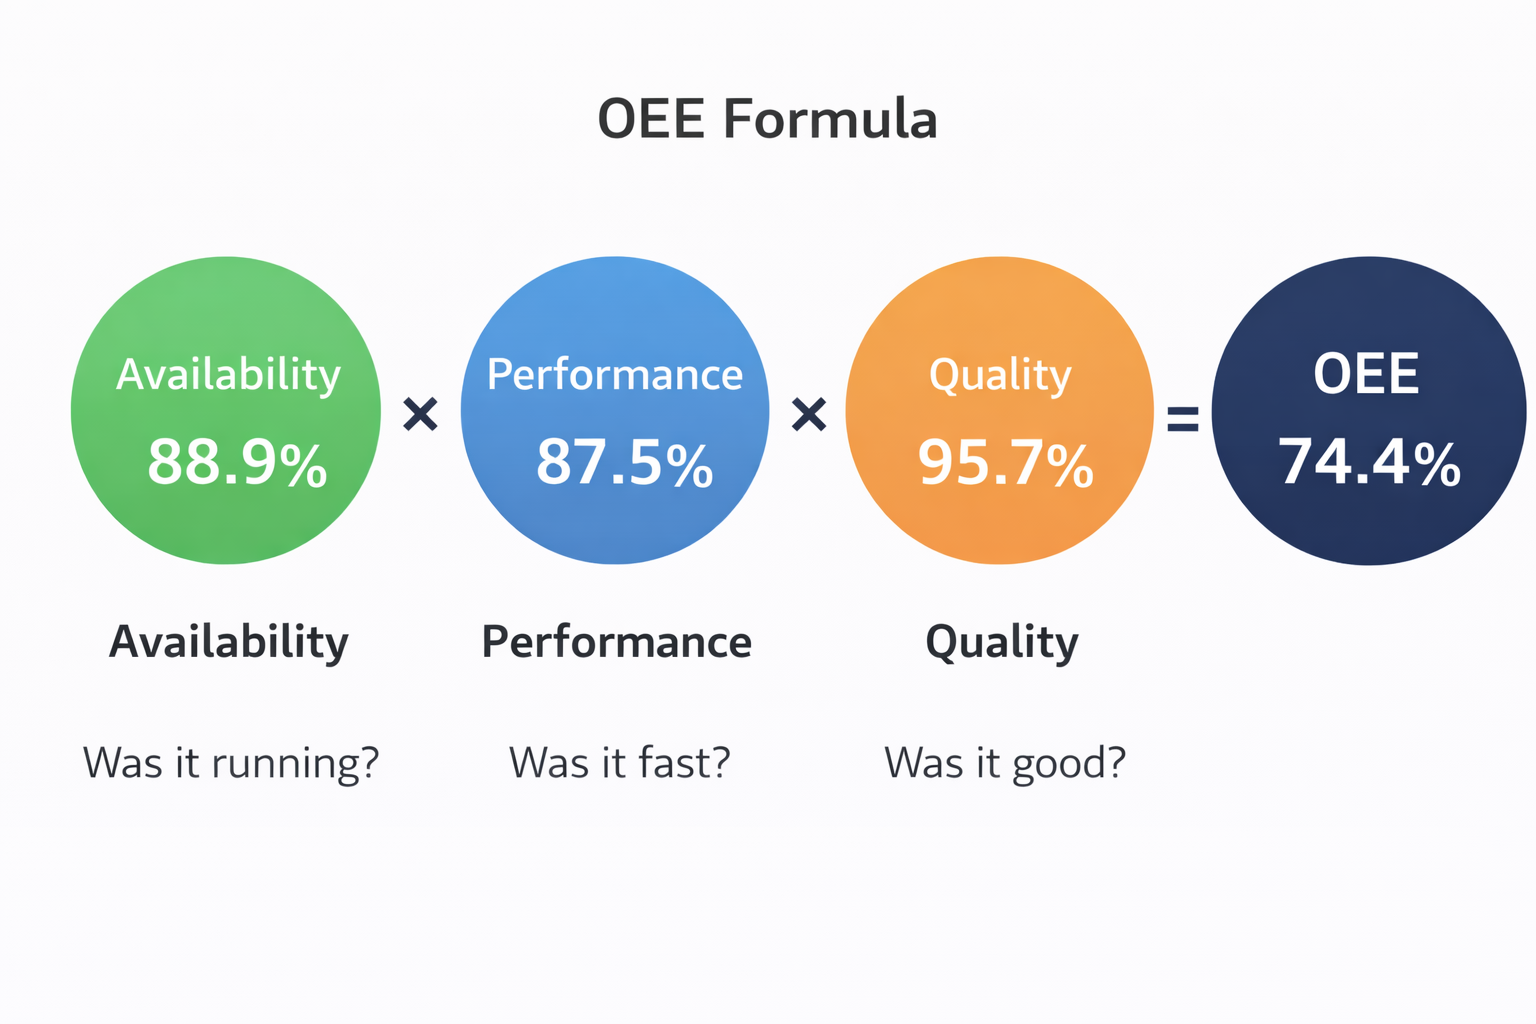 OEE = Disponibilidad x Rendimiento x Calidad. Cada factor responde a una pregunta simple sobre su producción.
| Factor | Pregunta que responde | Fórmula |
|---|---|---|
| Disponibilidad | ¿Estaba el equipo en funcionamiento cuando debía? | Tiempo de funcionamiento / Tiempo de producción planificado |
| Rendimiento | ¿Funcionaba a plena velocidad? | (Tiempo de ciclo ideal x Piezas totales) / Tiempo de funcionamiento |
| Calidad | ¿Todos los productos eran buenos? | Piezas buenas / Piezas totales |
Ejemplo Concreto
Imagina una línea de envasado con un turno de 8 horas:
| Métrica | Valor |
|---|---|
| Duración del turno | 480 min |
| Pausas planificadas | 30 min |
| Tiempo de producción planificado | 450 min |
| Tiempo de inactividad no planificado (averías, cambios) | 50 min |
| Tiempo de funcionamiento | 400 min |
| Tiempo de ciclo ideal | 1 pieza/min |
| Piezas totales producidas | 350 |
| Piezas rechazadas | 15 |
Cálculos:
- Disponibilidad = 400 / 450 = 88,9%
- Rendimiento = (1 x 350) / 400 = 87,5%
- Calidad = (350 - 15) / 350 = 95,7%
- OEE = 88,9% x 87,5% x 95,7% = 74,4%
:::info Referencias de OEE de clase mundial
- 85%+ se considera clase mundial para la fabricación discreta
- 60% es típico para fabricantes que inician su camino con el OEE
- 40% es habitual en plantas sin seguimiento sistemático
La mayoría de las fábricas se sorprenden al descubrir que su OEE real es mucho menor de lo que creían. En realidad, es una buena noticia — significa que hay un margen de mejora significativo. :::
Las Seis Grandes Pérdidas
El OEE fue diseñado para combatir las Seis Grandes Pérdidas — las causas más comunes de ineficiencia en los equipos. Comprender estas pérdidas es clave para mejorar tu puntuación OEE.
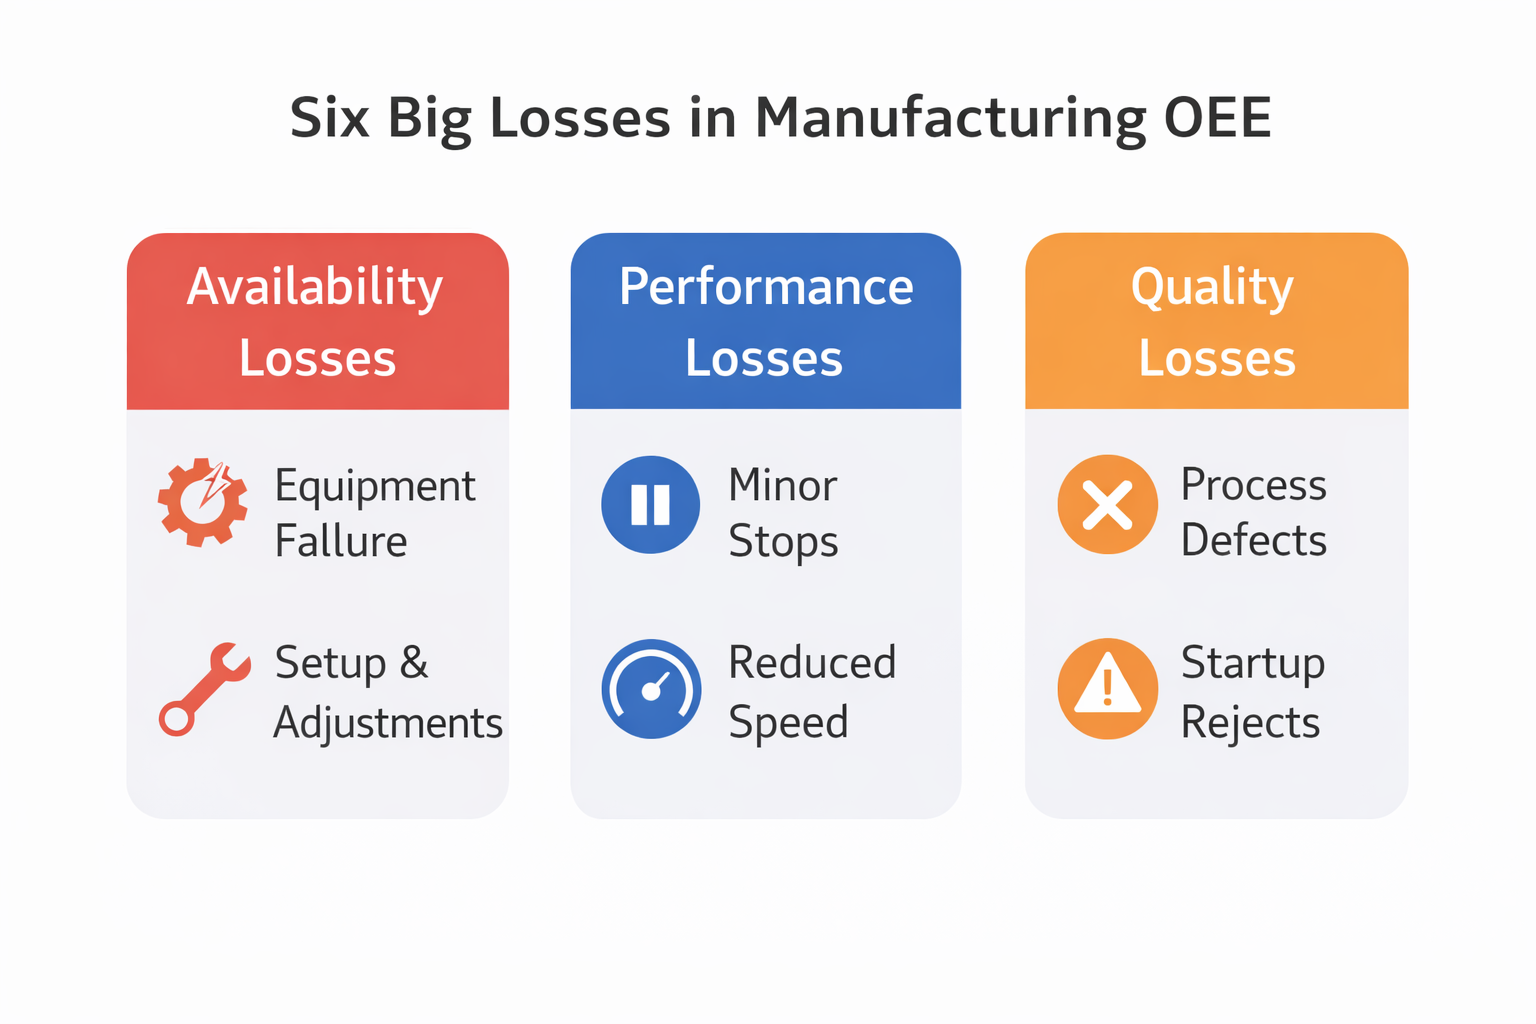
Pérdidas de Disponibilidad — "El equipo no estaba en marcha"
Estas pérdidas reducen el tiempo disponible del equipo para la producción:
- Avería del equipo — Paradas no planificadas por averías, fallos de utillaje o necesidades de mantenimiento. Ejemplo: Un motor se quema y la línea se detiene durante 2 horas mientras mantenimiento lo sustituye.
- Preparación y ajustes — Cambios de formato, tiempo de calentamiento, cambios de material y paradas planificadas durante la producción. Ejemplo: Cambiar del Producto A al Producto B requiere limpieza y recalibración, lo que lleva 45 minutos.
Pérdidas de Rendimiento — "El equipo estaba en marcha, pero lento"
Estas pérdidas reducen la velocidad a la que opera el equipo:
- Ralentís y microparadas — Interrupciones cortas (< 5 min) como atascos, bloqueos de sensores o limpieza. Ejemplo: Una botella se atasca en el transportador, un operario lo despeja en 30 segundos — pero esto ocurre 50 veces por turno.
- Velocidad reducida — Funcionar por debajo del tiempo de ciclo ideal por desgaste, inexperiencia del operario o ajustes subóptimos. Ejemplo: La llenadora debería hacer 100 botellas/min pero solo alcanza 80 botellas/min porque el alimentador de tapas está desalineado.
Pérdidas de Calidad — "El equipo produjo, pero no todo era bueno"
Estas pérdidas reducen el porcentaje de productos buenos:
- Defectos de proceso — Piezas defectuosas producidas durante la producción estable. Ejemplo: El 2% de las etiquetas están desalineadas por un rodillo desgastado.
- Rechazos al arranque — Piezas defectuosas producidas durante el calentamiento o tras cambios de formato. Ejemplo: Las primeras 20 botellas tras un cambio de formato tienen niveles de llenado incorrectos mientras la máquina se estabiliza.
En OpSee, cada uno de estos aspectos se rastrea a través de Tipos de Pérdida y Razones, que configuras en el módulo de Configuración OEE.
Comprender el OEE Visualmente
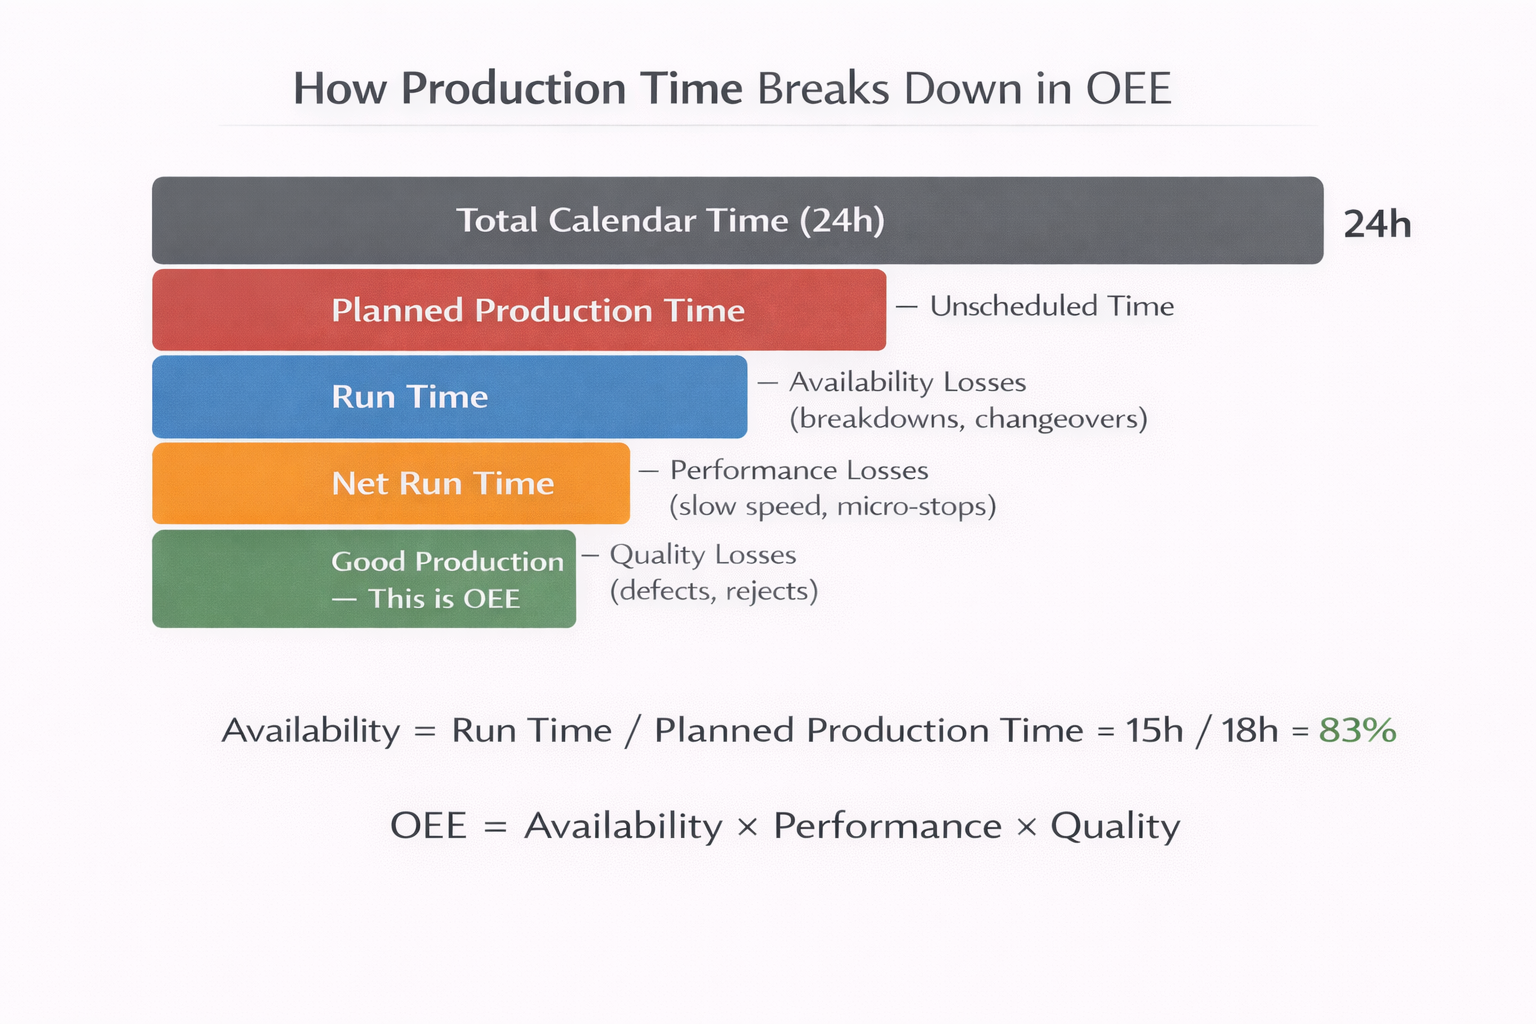 Cada capa de pérdidas reduce el tiempo productivo. OEE mide cuánto del Tiempo de Producción Planificado termina como Producción Buena.
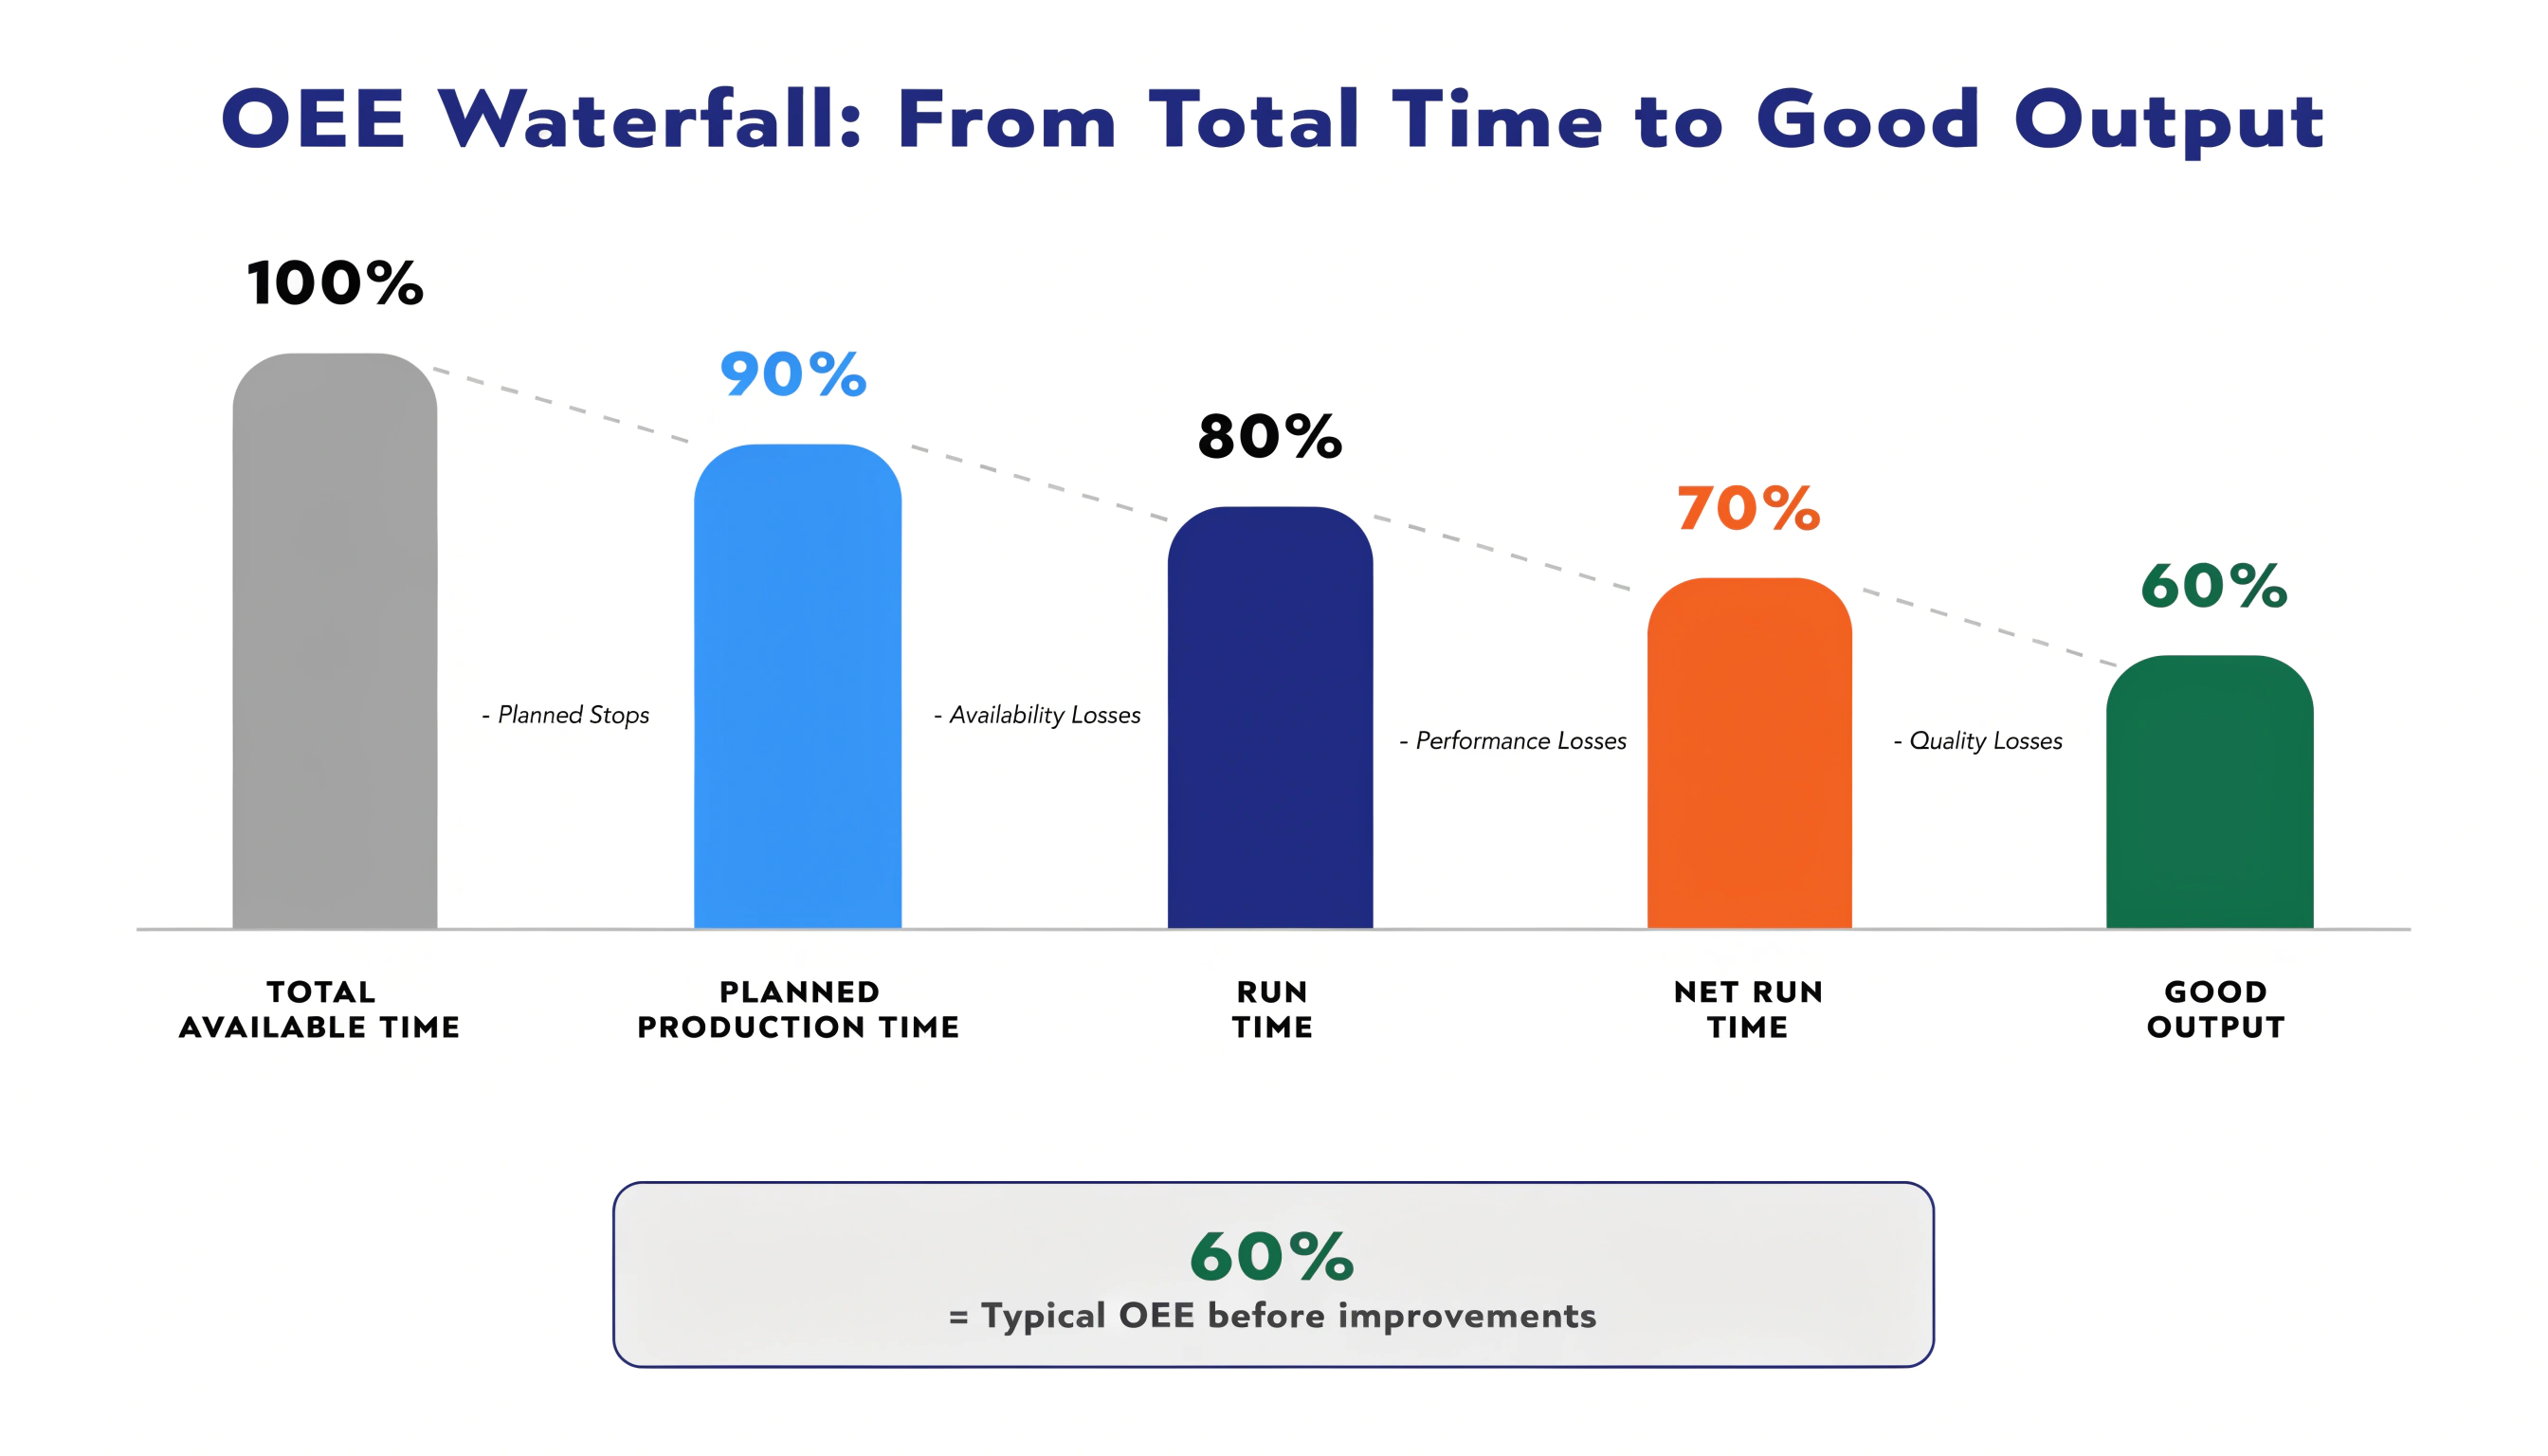
De arriba a abajo:
- Tiempo total de calendario = las 24 horas completas de un día
- Tiempo de producción planificado = Tiempo de calendario menos la no producción programada (noches, fines de semana, pausas)
- Tiempo de funcionamiento = Tiempo planificado menos pérdidas de disponibilidad (averías, cambios de formato)
- Tiempo neto de funcionamiento = Tiempo de funcionamiento ajustado por pérdidas de velocidad (ciclos lentos, microparadas)
- Producción buena = Tiempo neto de funcionamiento menos pérdidas de calidad (chatarra, reproceso)
El OEE mide qué parte de tu Tiempo de Producción Planificado acaba siendo Producción Buena.
Métricas Clave del OEE en OpSee
Más allá del porcentaje central de OEE, OpSee rastrea varias métricas derivadas:
| Métrica | Qué mide | Por qué importa |
|---|---|---|
| MTTR (Tiempo Medio de Reparación) | Tiempo medio para reparar una avería | Menor = recuperación más rápida tras averías |
| MTBF (Tiempo Medio Entre Fallos) | Tiempo medio de funcionamiento entre fallos | Mayor = equipos más fiables |
| Tiempo de inactividad total | Suma de todas las duraciones de parada en un período | Muestra el coste total de producción perdida |
| Eventos de inactividad | Número de paradas individuales | Conteo alto con total bajo = muchas microparadas |
| Tasa de validación | % de eventos revisados por un supervisor | Tasa alta = buena disciplina de seguimiento |
Estas métricas están disponibles como widgets en el Cockpit y como paneles en el módulo de Producción OEE.
Cómo Calcula el OEE OpSee
El proceso de cálculo del OEE en OpSee sigue este flujo:
- Ingesta de datos — Los sensores de los equipos publican cambios de estado (en marcha, parado, inactivo) a través de MQTT u OPC-UA. Los trabajadores en segundo plano de OpSee ingieren y almacenan estos eventos en TimescaleDB
- Seguimiento de disponibilidad — Cada cambio de estado crea un registro de disponibilidad con hora de inicio, hora de fin, ID de equipo y tipo de pérdida/razón asociados
- Cálculo bajo demanda — Cuando abres un panel o solicitas un informe, el motor OEE consulta los registros de disponibilidad para el rango de tiempo y los equipos seleccionados, y luego calcula la Disponibilidad, el Rendimiento y la Calidad en tiempo real
- Desglose — Puedes desglosar el OEE por equipo, turno, período de tiempo, tipo de pérdida o razón para identificar causas raíz
Próximos Pasos
- Modelo de Equipos (ISA-95) — Comprende cómo OpSee organiza las jerarquías de equipos
- Modelo de Lotes (ISA-88) — Aprende sobre procedimientos y recetas
- Flujo de Datos — Ve cómo los datos viajan de los sensores a los paneles