OEE-Leistung
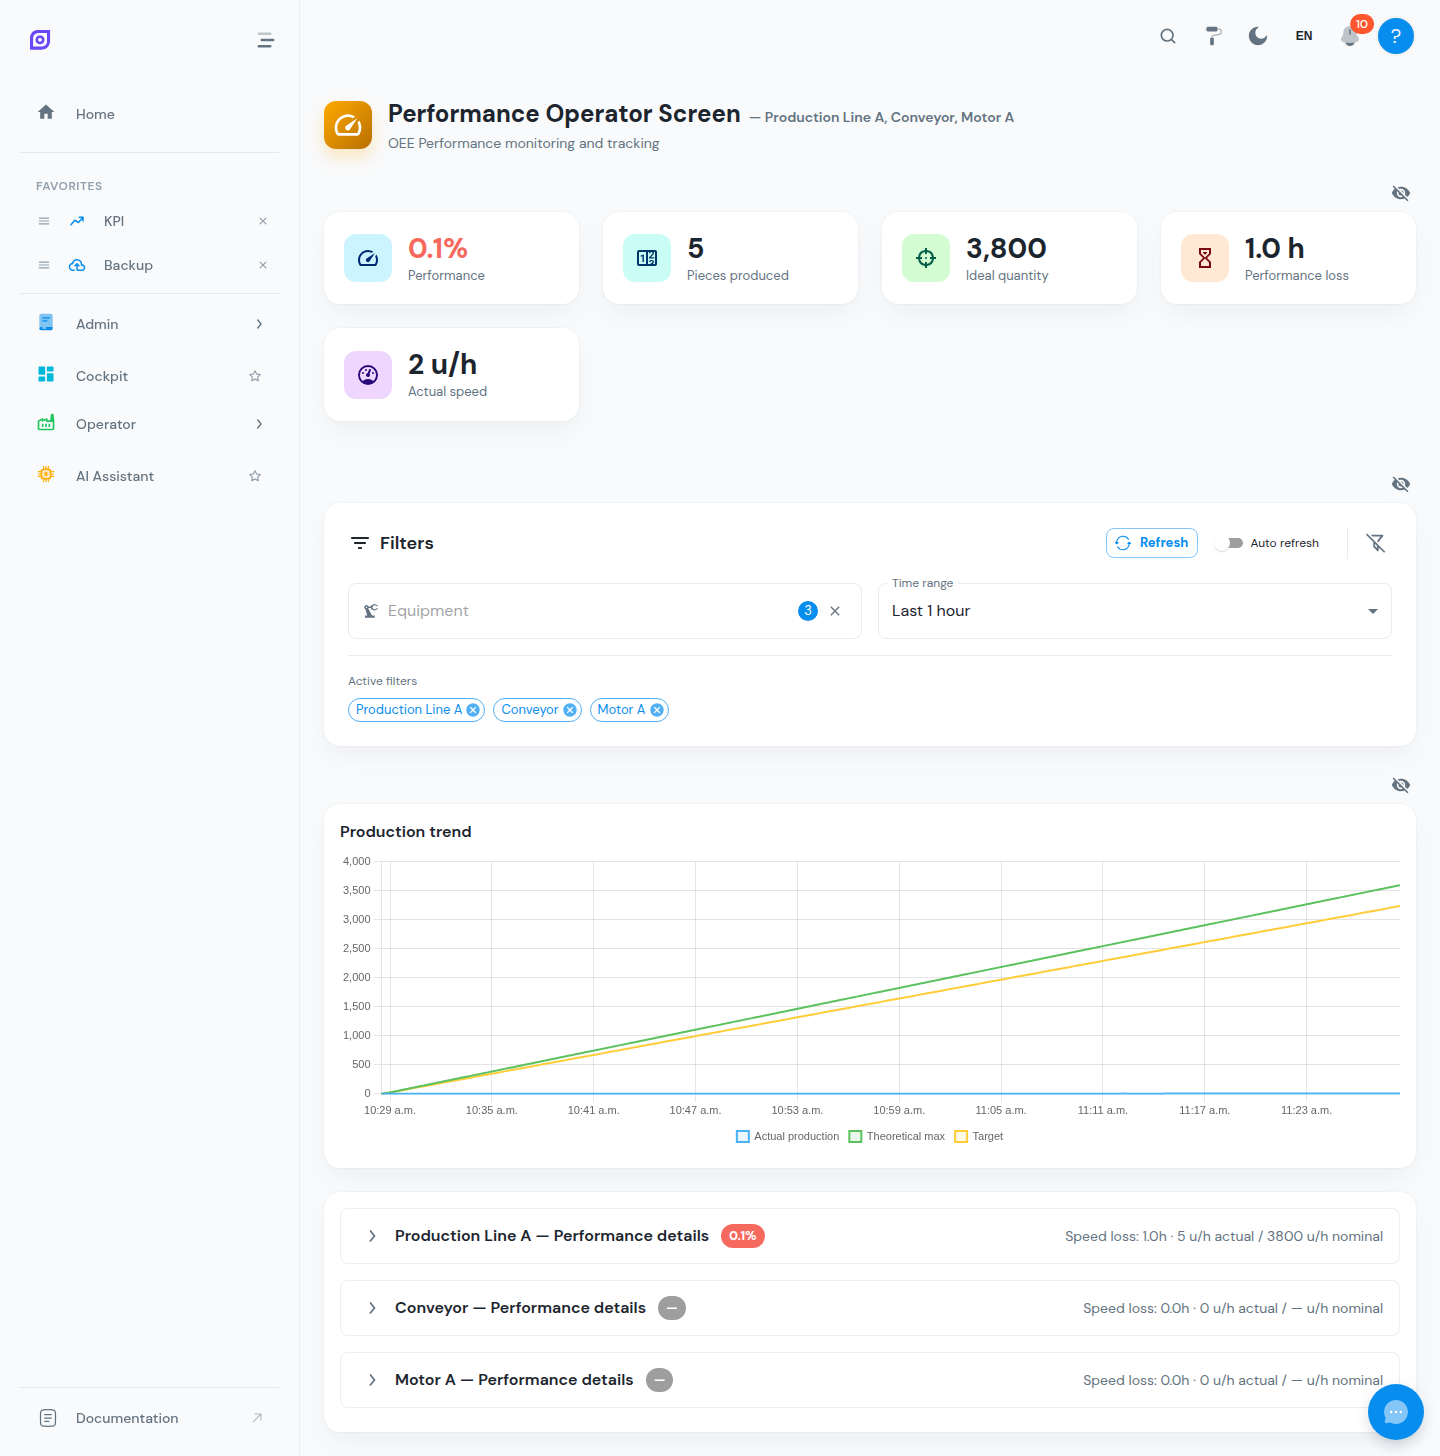
Der OEE-Leistungsbildschirm konzentriert sich auf die Komponente Leistung der OEE-Gleichung. Er hilft Produktionsingenieuren und Vorgesetzten zu verstehen, warum die tatsächliche Produktionsgeschwindigkeit von der idealen Taktzeit abweicht.
Was ist Leistung?
Leistung misst, wie schnell die Anlage im Vergleich zu ihrer theoretischen Maximalgeschwindigkeit läuft:
Leistung % = (Idealtaktzeit x Gesamtstückzahl) / Laufzeit x 100
Eine Leistung von 100 % bedeutet, dass die Anlage genau so viele Stücke produziert hat, wie während der Laufzeit theoretisch möglich war. Werte unter 100 % zeigen Geschwindigkeitsverluste an.
Arten von Geschwindigkeitsverlusten
Leistungsverluste fallen in zwei Hauptkategorien:
Kleine Stopps (Mikrostopps)
Kurze Unterbrechungen (typischerweise unter 2 bis 5 Minuten je nach Konfiguration), die zu kurz sind, um als Stillstandereignisse protokolliert zu werden, aber dennoch den Durchsatz reduzieren. Beispiele:
- Sensorauslösungen, die kurzzeitige Stopps verursachen
- Materialstaus, die sich schnell lösen
- Bedienerjustierungen
Reduzierte Geschwindigkeit
Die Anlage läuft, aber langsamer als die ideale Taktzeit. Ursachen umfassen:
- Verschlissene Werkzeuge oder Komponenten
- Suboptimale Materialqualität
- Falsche Maschineneinstellungen
- Umweltbedingungen (Temperatur, Luftfeuchtigkeit)
Schlüsselkennzahlen
Der Leistungsbildschirm zeigt mehrere Kennzahlen:
| Kennzahl | Beschreibung |
|---|---|
| Leistung % | Gesamtleistungsverhältnis für den ausgewählten Zeitraum |
| Idealtaktzeit | Konfiguriertes Ziel in Sekunden pro Stück (aus OEE-Konfiguration) |
| Tatsächliche durchschnittliche Taktzeit | Gemessene durchschnittliche Zeit zwischen Stücken |
| Gesamt produzierte Stücke | Anzahl aller Stücke (Gut + Ausschuss) |
| Ideale Produktionsmenge | Stücke, die bei idealer Geschwindigkeit hätten produziert werden können |
| Leistungsverlust (Sekunden) | Gesamtzeit verloren durch Geschwindigkeitsprobleme |
| Leistungsziel | Zielprozentsatz aus der Anlagenkonfiguration |
Leistungsdaten lesen
Taktzeitanalyse
Vergleichen Sie die Idealtaktzeit mit der tatsächlichen durchschnittlichen Taktzeit:
- Wenn Ist nahe Ideal liegt, ist die Leistung gut — Verluste kommen von anderen Faktoren.
- Wenn Ist deutlich höher ist, untersuchen Sie reduzierte Geschwindigkeit oder inkonsistente Taktzeiten.
Produktionsmengenlücke
Die Lücke zwischen Gesamt produzierten Stücken und idealer Produktionsmenge repräsentiert die durch Geschwindigkeitsprobleme verlorenen Stücke. Dies ist die Anzahl zusätzlicher Stücke, die Sie hätten produzieren können, wenn die Anlage mit voller Geschwindigkeit gelaufen wäre.
Eine große Lücke zwischen tatsächlicher und idealer Produktion ist nicht immer ein Geschwindigkeitsproblem. Überprüfen Sie das Diagramm Aktivitätstrend im OEE-Dashboard — wenn Sie viele Mikrostopps sehen (schnelle Ein/Aus-Zyklen im Laufzustand), liegt das Problem wahrscheinlich eher an kleinen Stopps als an reduzierter Geschwindigkeit.
Leistung verbessern
Häufige Maßnahmen zur Leistungsverbesserung:
- Idealtaktzeit überprüfen — stellen Sie sicher, dass sie realistisch ist und die tatsächliche Maschinenfähigkeit widerspiegelt, nicht ein theoretisches Maximum, das nie erreicht wurde.
- Mikrostopps analysieren — verwenden Sie den Stillstand-Bedienerbildschirm mit aktiviertem Filter „Mikrostopps anzeigen", um kurze Ereignisse zu sehen.
- Rezeptparameter prüfen — überprüfen Sie, ob das Rezept für das aktuelle Produkt die korrekten Geschwindigkeitseinstellungen hat.
- Trends überwachen — vergleichen Sie Leistung über Schichten und Tage, um Muster zu identifizieren (z. B. Leistung sinkt nach Rüstvorgängen oder bei bestimmten Produkten).
Konfiguration
Leistungsziele und Idealtaktzeiten werden in der OEE-Konfiguration konfiguriert:
- Idealtaktzeit — das Ziel in Sekunden pro Stück für jede Anlagen-Produkt-Kombination
- Leistungsziel — der Zielprozentsatz für Leistung (z. B. 95 %)
- Mikrostopp-Schwellwert — die maximale Dauer (in Sekunden), damit ein Ereignis als Mikrostopp statt als Stillstandereignis klassifiziert wird
Wenn keine Idealtaktzeit für eine Anlage konfiguriert ist, kann die Leistungsberechnung nicht genau sein. Stellen Sie sicher, dass jede Produktionslinie ihre Taktzeit in der OEE-Konfiguration gesetzt hat.
Verwandte Seiten
- OEE-Dashboard — vollständige OEE-Aufschlüsselung mit allen drei Kennzahlen
- OEE-Qualität — Qualitätsverlustanalyse
- Stillstand-Bedienerbildschirm — Mikrostopps und kurze Ereignisse untersuchen
- OEE-Konfiguration — Idealtaktzeiten und Ziele konfigurieren
- Anlagen-Übersicht — Leistung über mehrere Linien vergleichen
Voraussetzungen
- Produktionsübersicht
- Einführung — verschaffen Sie sich einen Überblick über OpSee