OEE-Einstellungen
Jede Ausrüstung kann eine OEE-Konfiguration (Overall Equipment Effectiveness) erhalten, die festlegt, wie OpSee Verfügbarkeit, Leistung und Qualität berechnet. Hier binden Sie SPS-Tags, setzen Ziele, konfigurieren Stoppschwellen und verknüpfen Grundbäume.
OEE-Einstellungen öffnen
Es gibt zwei Wege zur OEE-Konfiguration einer Ausrüstung:
- Aus dem Ausrüstungsraster: Klicken Sie in der Spalte Aktionen auf das Tacho-Symbol einer Zeile. Ein Vollbild-Dialog öffnet sich mit der OEE-Konfiguration.
- Über Admin > Ausrüstung > OEE: die dedizierte OEE-Seite mit Filterung nach Ausrüstung.
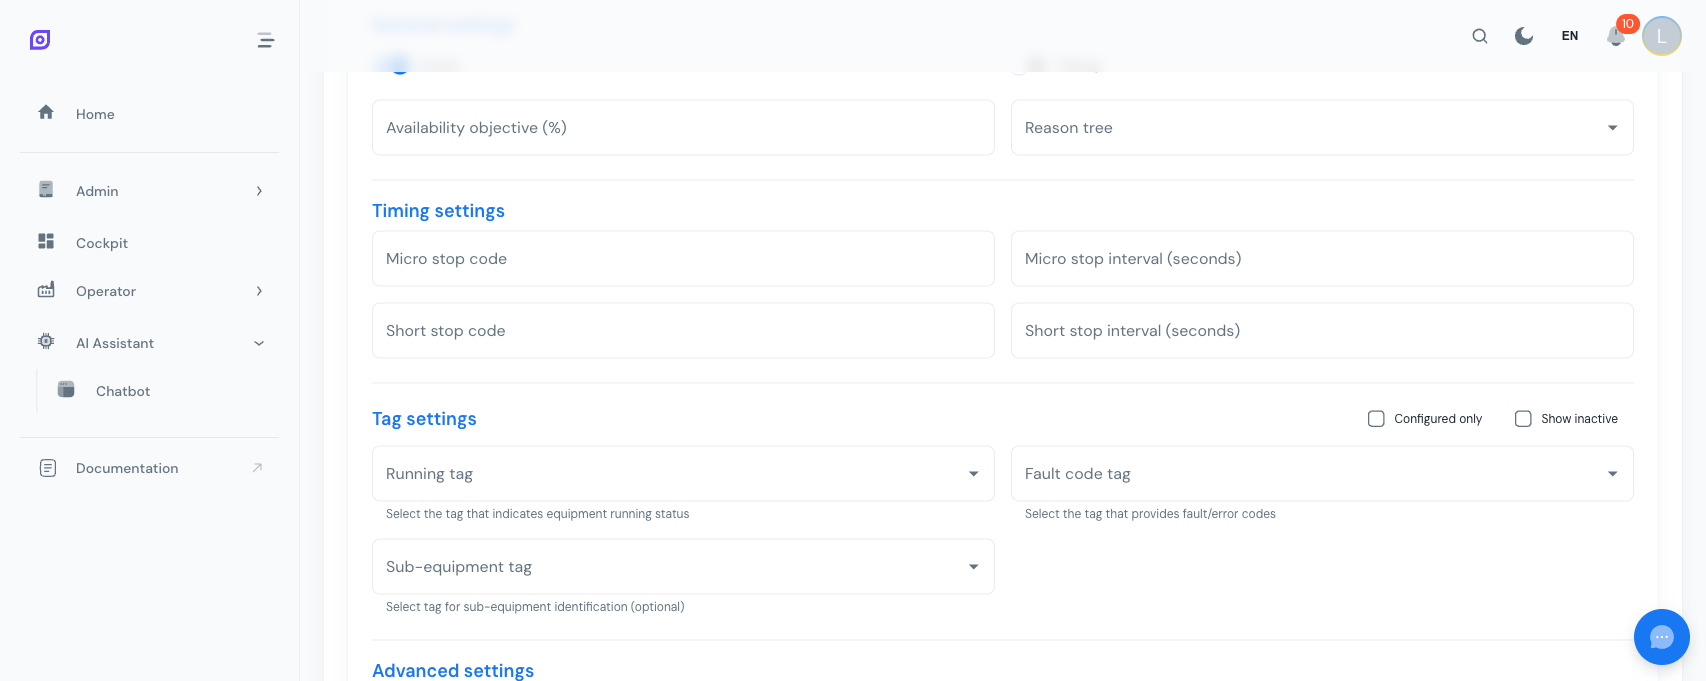
Verfügbarkeitskonfiguration
Die Verfügbarkeitskonfiguration legt fest, wie OpSee die Zustände Laufend, Leerlauf und Stillstand erkennt.
Konfigurationsfelder
| Feld | Typ | Beschreibung |
|---|---|---|
| Aktiv | Schalter | OEE-Verfolgung für diese Ausrüstung aktivieren oder deaktivieren |
| Debug | Schalter | Debug-Logging zur Fehlersuche bei Tag-Werten aktivieren |
| Tag Laufend | Tag-Auswahl | Der SPS-Tag, der angibt, ob die Ausrüstung läuft (boolean oder numerisch) |
| Tag Fehlercode | Tag-Auswahl | Der SPS-Tag mit dem aktuellen Fehler-/Stoppcode |
| Tag Unterausrüstung | Tag-Auswahl | Optionaler Tag, der die für den Stillstand verantwortliche Unterausrüstung kennzeichnet |
| Grundbaum | Auswahl | Der Grundbaum zur Kategorisierung der Stillstandsereignisse |
| Prozedur | Auswahl | Die mit dieser Ausrüstung verknüpfte Produktionsprozedur |
| OEE-Ziel | Prozent | Ziel-OEE in Prozent (z. B. 85 %) |
| Verfügbarkeitsziel | Prozent | Ziel-Verfügbarkeit in Prozent |
Stoppschwellen
OpSee unterscheidet Mikrostopps und kurze Stopps anhand der Dauer:
| Feld | Beschreibung |
|---|---|
| Code Mikrostopp | Grund-Code, der Stopps automatisch zugewiesen wird, die kürzer als das Mikrostopp-Intervall sind |
| Mikrostopp-Intervall | Dauer-Schwelle in Sekunden (z. B. 5 s); kürzere Stopps gelten als Mikrostopp |
| Code kurzer Stopp | Grund-Code, der Stopps automatisch zugewiesen wird, die kürzer als das Intervall „kurzer Stopp“ sind |
| Intervall kurzer Stopp | Dauer-Schwelle in Sekunden (z. B. 30 s); kürzere Stopps gelten als kurzer Stopp |
Mikrostopps und kurze Stopps werden mithilfe der hier definierten Codes automatisch klassifiziert. Das entlastet die Bediener: Nur längere Stillstandsereignisse erfordern eine manuelle Grundzuweisung in der Produktion.
Tag-Bindung
Der Kern der OEE-Verfolgung ist die Bindung der richtigen SPS-Tags an jede Ausrüstung.
Tag „Laufend“
Der Tag Laufend ist ein boolesches oder numerisches Signal aus Ihrer SPS-/SCADA-Anlage. OpSee fragt diesen Tag ab, um zu bestimmen, ob die Ausrüstung läuft oder steht.
- Boolesche Tags:
true= Lauf,false= Stillstand - Numerische Tags: ungleich Null = Lauf, Null = Stillstand
Tag „Fehlercode“
Der Tag Fehlercode liefert den numerischen Grund-Code beim Stoppen. OpSee mappt diesen Code auf Einträge im konfigurierten Grundbaum, um den Stillstand zu kategorisieren.
Tag „Unterausrüstung“
Der optionale Tag Unterausrüstung identifiziert die Teilkomponente, die den Stillstand verursacht hat. Nützlich bei komplexen Anlagen mit mehreren Subsystemen.
Tags müssen im Modul Tags angelegt sein, bevor sie hier zugeordnet werden können. Jeder Tag steht für ein Signal, das über die Datenerfassung (MQTT oder direktes OPC-UA) aus Ihrer SPS gesammelt wird.
Grundbäume
Ein Grundbaum ist eine hierarchische Struktur aus Stillstandskategorien und -gründen. Jede OEE-Konfiguration verweist auf einen Grundbaum, der die verfügbaren Stoppgründe für diese Ausrüstung definiert.
Grundbäume werden unter Admin > Grundbäume verwaltet. Häufige Strukturen sehen so aus:
Produktionsgründe
├── Geplanter Stillstand
│   ├── Rüstwechsel
│   ├── Geplante Wartung
│   └── Pause
├── Ungeplanter Stillstand
│   ├── Mechanischer Ausfall
│   ├── Elektrischer Ausfall
│   └── Versorgungsproblem
└── Geschwindigkeitsverlust
    ├── Reduzierte Geschwindigkeit
    └── Kleiner Stopp
Prozeduren
Eine Prozedur mit der OEE-Konfiguration zu verknüpfen, bindet die Ausrüstung an einen definierten Produktionsprozess. Das ermöglicht:
- Automatische Phasenverfolgung während der Produktion
- Leistungsberechnungen anhand erwarteter Zykluszeiten
- Integration mit dem Modul Prozeduren
Bewährte Praktiken
- Realistische Ziele setzen: Beginnen Sie bei Ihrem aktuellen OEE-Wert und setzen Sie schrittweise höhere Ziele. 85 % OEE gilt in den meisten Branchen als Weltklasse.
- Stoppschwellen einstellen: Passen Sie Mikrostopp- und Kurzstopp-Intervalle an das Verhalten Ihrer Ausrüstung an. Zu niedrig: die Bediener werden mit Ereignissen überflutet. Zu hoch: echte Probleme bleiben unbemerkt.
- Debug-Modus bei Inbetriebnahme: Aktivieren Sie den Debug-Schalter beim Konfigurieren von Tags, um Rohwerte zu protokollieren und die Bindung vor dem Produktivbetrieb zu prüfen.
- Ein Grundbaum je Ausrüstungstyp: Ausrüstungen desselben Typs haben üblicherweise dieselben Fehlerbilder. Erstellen Sie einen Baum pro Typ statt pro Einzelausrüstung.
- Fehlercodes früh abbilden: Legen Sie mit Ihrem Automatisierungsteam vor dem Rollout das Fehlercode-Mapping fest. Je sauberer die Codes, desto präziser die OEE-Berichte.
Voraussetzungen
- Ausrüstung – Übersicht
- Einführung, Gesamtüberblick über OpSee
Nächste Schritte
Verwandte Themen
- Ausrüstungsmodell (ISA-95)
- OEE-Konfiguration, ergänzendes Modul