Was ist ein MES?
Das Problem: Blindflug
Stellen Sie sich vor, Sie führen eine Fabrik, in der:
- Ein Bediener Ausfallzeiten auf Papier oder in Excel notiert. Bis ein Manager den Bericht sieht, ist es bereits nächste Woche.
- Eine Maschine seit drei Tagen 20 % langsamer läuft als erwartet, aber niemand hat es bemerkt, weil es keine Echtzeit-Überwachung gibt.
- Zwei Schichten dasselbe Produkt auf derselben Linie produzieren, aber eine Schicht durchgängig 30 % mehr produziert, und niemand weiß, warum.
- Ein Qualitätsproblem 500 fehlerhafte Teile verursacht hat, bevor jemand es bemerkte, weil die Prüfdaten nicht mit den Produktionsdaten verbunden waren.
So sieht Fertigung ohne MES aus. Entscheidungen basieren auf Bauchgefühl, Berichte kommen zu spät, und Probleme werden erst entdeckt, wenn der Schaden bereits angerichtet ist.
Die Lösung: ein MES
Ein MES (Manufacturing Execution System) ist Software, die direkt im Werk angesiedelt ist und Maschinen, Bediener und Manager in Echtzeit miteinander verbindet.
Stellen Sie es sich so vor:
| Ohne MES | Mit MES |
|---|---|
| Papierprotokolle und Excel | Digitale Dashboards in Echtzeit |
| „Wir hatten wohl etwa 2 Stunden Ausfallzeit" | „Wir hatten 1h 47min Ausfallzeit verteilt auf 12 Ereignisse" |
| Probleme erst nach Tagen entdeckt | Probleme in Sekunden sichtbar |
| Keine Daten zum Vergleich von Schichten oder Linien | Leistungsvergleich nebeneinander |
| Erfahrungswissen („frag Jean, der weiß es") | Strukturierte Daten für alle zugänglich |
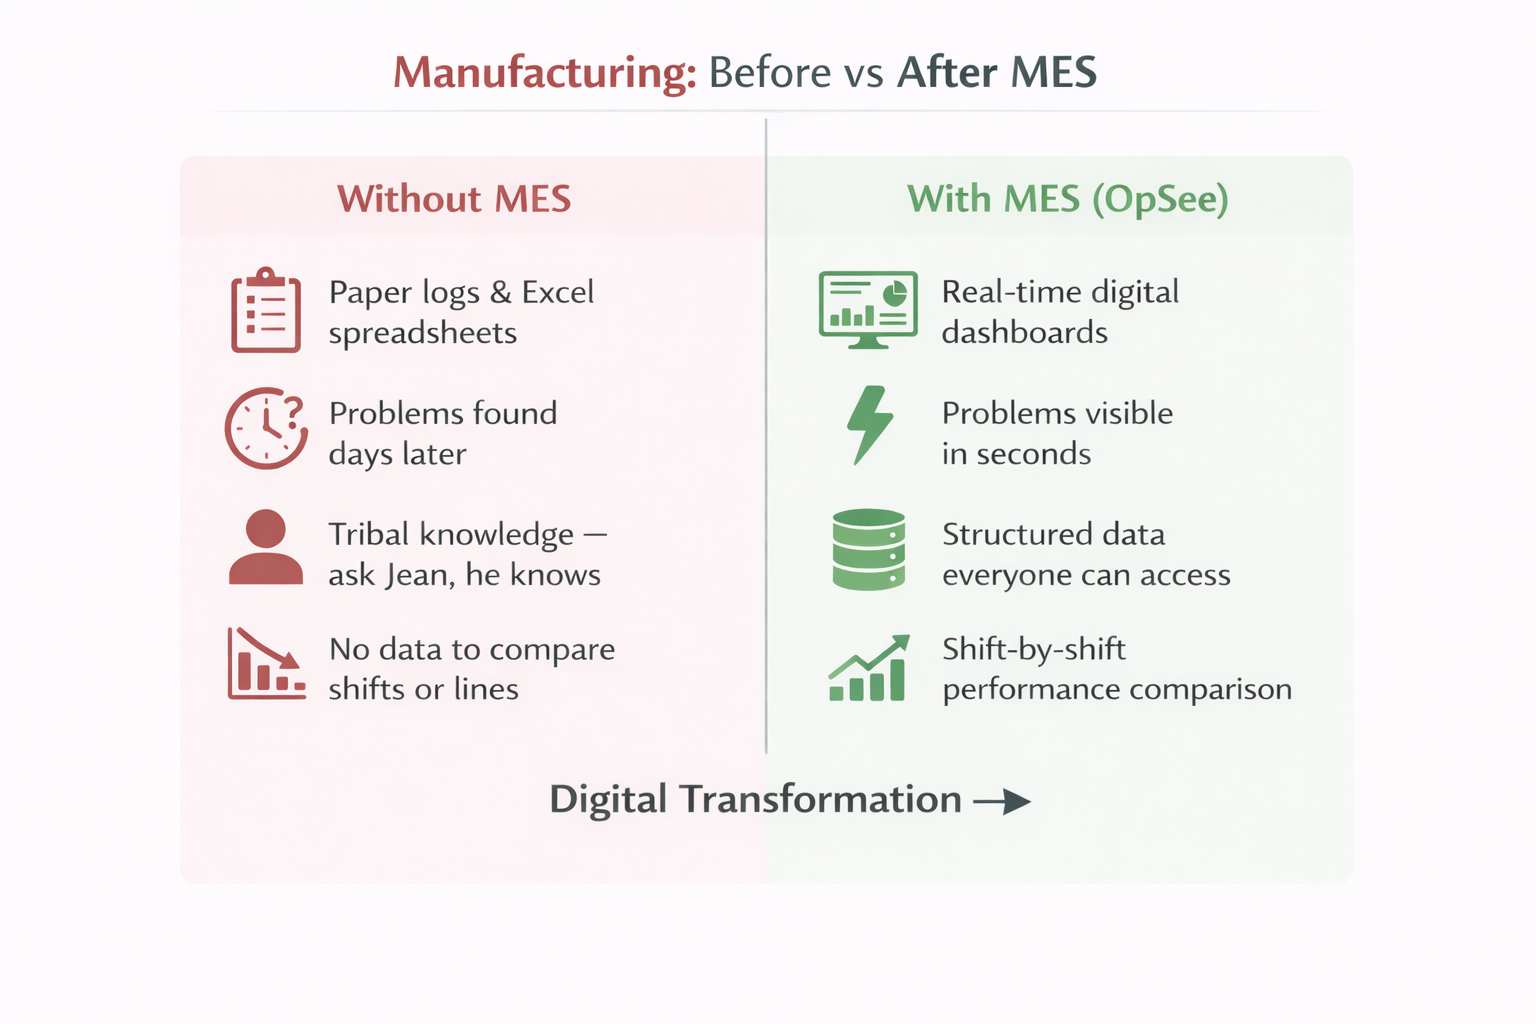 Die Transformation, die ein MES in den Fertigungsbetrieb bringt.
:::info In einem Satz Ein MES digitalisiert den Werksflur. Es erfasst, was an jeder Maschine in Echtzeit passiert, und verwandelt es in handlungsrelevante Daten für alle, vom Bediener bis zum Werksleiter. :::
Was tut ein MES?
Ein MES ist ein breiter operativer Backbone. Es ist viel mehr als nur OEE-Tracking. Die internationale Referenz ist das MESA-11-Funktionsmodell (MESA International, 1997), verfeinert durch die Norm ISA-95 (Teil 3, Manufacturing Operations Management). Zusammen beschreiben sie elf zentrale Funktionsbereiche, die jedes vollständige MES abdecken sollte, plus moderne Erweiterungen für Chargenindustrien, Feinplanung und digitale Arbeitsanweisungen.
Die elf Funktionsbereiche (MESA-11)
| # | Funktionsbereich | Was er tut | Konkretes Beispiel |
|---|---|---|---|
| 1 | Ressourcenzuweisung & Status | Verfolgt Verfügbarkeit und Zustand von Anlagen, Werkzeugen, Materialien und Personal | „Filler #3 läuft, Filler #4 ist im Rüsten, der QS-Prüfer ist auf Linie 2" |
| 2 | Feinplanung der Operationen | Reiht und priorisiert die Produktion auf Maschinenebene (Detailplanung, endliche Kapazität) | „Auftrag A auf Linie 1 von 06:00 bis 11:30, dann 30 min Rüstung, dann Auftrag B bis 18:00" |
| 3 | Auftragsfreigabe an Produktionseinheiten | Sendet Fertigungsaufträge, Jobs und Anweisungen in Echtzeit an Bediener und Anlagen | „Bediener auf Linie 1, dein nächster Job ist Order #4729: 5000 Einheiten von Produkt X produzieren" |
| 4 | Dokumentenkontrolle | Verwaltet SOPs, Arbeitsanweisungen, Zeichnungen, Zertifikate und Qualitätsdokumente am Bedienerarbeitsplatz | „Schritt 4 der Prozedur: auf 25 Nm anziehen. Tippen Sie auf das Bild zum Vergrößern." |
| 5 | Datenerfassung & Acquisition | Holt Daten in Echtzeit von PLCs, Sensoren und Bedienern und speichert sie an einem Ort | „Jede Sekunde: Temperatur, Druck, Geschwindigkeit, Zähler von jeder Maschine" |
| 6 | Personalmanagement | Verfolgt Bediener, Schichten, Qualifikationen, Schulungen und Zeit pro Aufgabe | „Team A ist Linie 1 zugewiesen, Frühschicht. Marie ist für Linie 1 und Linie 2 qualifiziert." |
| 7 | Qualitätsmanagement | Erfasst Inspektionen, Defekte, Abweichungen und statistische Prozesskontrolle (SPC) | „Batch 2847 hatte 12 Ausschüsse an Station 4. Ursache: Temperatur außerhalb der Toleranz." |
| 8 | Prozessmanagement | Überwacht Ausführung, Alarme, Abweichungen und setzt Prozessgrenzen durch | „Linie 2 gestoppt: Druck überstieg 5.2 bar. Automatisch pausiert, Alarm an Vorgesetzten gesendet." |
| 9 | Wartungsmanagement | Plant vorbeugende Wartung, verfolgt Reparaturen und verknüpft Ausfälle mit der Anlagenhistorie | „Wartung des Füllkopfs #3 fällig in 50 Betriebsstunden. Letzter Ausfall: Lager vor 4 Monaten ersetzt." |
| 10 | Produktverfolgung & Genealogie | Verfolgt jede Einheit oder Charge vom Rohmaterial bis zur Auslieferung (vollständige Vorwärts- und Rückwärtsrückverfolgbarkeit) | „Flasche #847291 wurde aus Tank 3, Lot R-245, auf Linie 1, von Marie, um 14:32 abgefüllt." |
| 11 | Leistungsanalyse | Berechnet OEE, KPIs, Trends, Dashboards und Berichte für Manager und kontinuierliche Verbesserung | „OEE Linie 2 diese Woche: 71.4 %. Top-Verlust: ungeplante Ausfallzeit, 18 % der geplanten Zeit." |
Chargen- und Rezepturmanagement (ISA-88)
Für Chargenindustrien (Lebensmittel, Getränke, Pharmazie, Chemie, Kosmetik) deckt ein MES außerdem einen dedizierten Funktionsumfang ab, der durch die Norm ISA-88 definiert wird:
- Rezepturmanagement: Master-Rezepturen, Site-Rezepturen und Steuerrezepturen, die eine Rezeptur an einen bestimmten Anlagenstrang binden
- Formeln & Parameter: Zutaten, Verhältnisse, Sollwerte (Temperatur, Druck, Mischzeit), Varianten je nach Anlage
- Chargenausführung: Starten, Pausieren, Abschließen von Chargen; phasenweise Erfassung von Ist-Werten; Verwaltung von Splits, Merges und Wiederholungen
- Anlagenanforderungen: Sicherstellen, dass eine Rezeptur nur auf Anlagen läuft, die ihre Vorgaben erfüllen (Kapazität, Kontaktmaterialien, Reinigungszustand)
- Rüstregeln: was zwischen zwei aufeinanderfolgenden Chargen gereinigt oder umkonfiguriert werden muss (Allergen-zu-Allergen, Farbe-zu-Farbe, Produkt-zu-Produkt)
Moderne Erweiterungen
Über MESA-11 und ISA-88 hinaus erweitern moderne MES-Plattformen ihren Umfang typischerweise um:
- Erweiterte Feinplanung (APS): Planung mit endlicher Kapazität, What-if-Szenarien, Drag-and-Drop-Gantt-Tafeln
- Digitale Arbeitsanweisungen: Schritt-für-Schritt-SOPs am Bedienerbildschirm, mit Bildern, Videos und elektronischer Freigabe
- Energie & Nachhaltigkeit: Energie pro Einheit, Wasserverbrauch, Druckluft, Ausschussrate verfolgen
- WIP (Work-in-Progress): wo sich jede Einheit gerade im Werk befindet, in Echtzeit
- ERP-Integration: Produktionsaufträge vom ERP empfangen, Ist-Werte zurückmelden (Gutteile, Ausschuss, Ausfallzeit, OEE)
:::tip Warum ist OEE oft der erste Fokus? In der Praxis ist OEE oft die erste MES-Funktion, die Unternehmen einführen. Dafür gibt es gute Gründe: OEE ist der universellste Fertigungs-KPI, liefert sichtbare Ergebnisse innerhalb weniger Wochen und benötigt die einfachsten Daten — nämlich Maschinenzustand, Geschwindigkeit und Qualitätszählungen.
Aber OEE ist das Tor, nicht das Ziel. Ein vollständiges MES deckt die elf Funktionsbereiche oben sowie Chargenausführung, Feinplanung, Arbeitsanweisungen, Rückverfolgbarkeit und ERP-Integration ab. Sobald OEE etabliert ist und die Datenbasis steht, folgen die weiteren Fähigkeiten Schritt für Schritt, während der operative Backbone reift.
Wenn Sie sich nur eine Sache von dieser Seite merken: ein MES ist ein breites System, und OEE ist nur eine seiner vielen Funktionen. :::
Wo passt ein MES hin?
Ein MES sitzt zwischen dem Werksflur (Maschinen, Sensoren, PLCs) und den Geschäftssystemen (ERP, Finanzen, Planung):
- Das ERP sagt dem MES: „wir brauchen 5000 Einheiten von Produkt X bis Freitag"
- Das MES sagt dem Werksflur: „lasse Rezeptur X auf Linie 1 mit diesen Parametern laufen"
- Der Werksflur sagt dem MES: „Maschine gestoppt um 14:32, Temperatur ist 85.2C, 3247 Einheiten produziert"
- Das MES sagt dem ERP: „Auftrag abgeschlossen, 4985 Gutteile, OEE betrug 78.3 %"
:::tip Die Brücke Ein MES ist die Brücke zwischen der physischen Welt (Maschinen) und der digitalen Welt (Geschäftssysteme). Ohne es gibt es einen blinden Fleck zwischen „was wir geplant haben" und „was tatsächlich passiert ist". :::
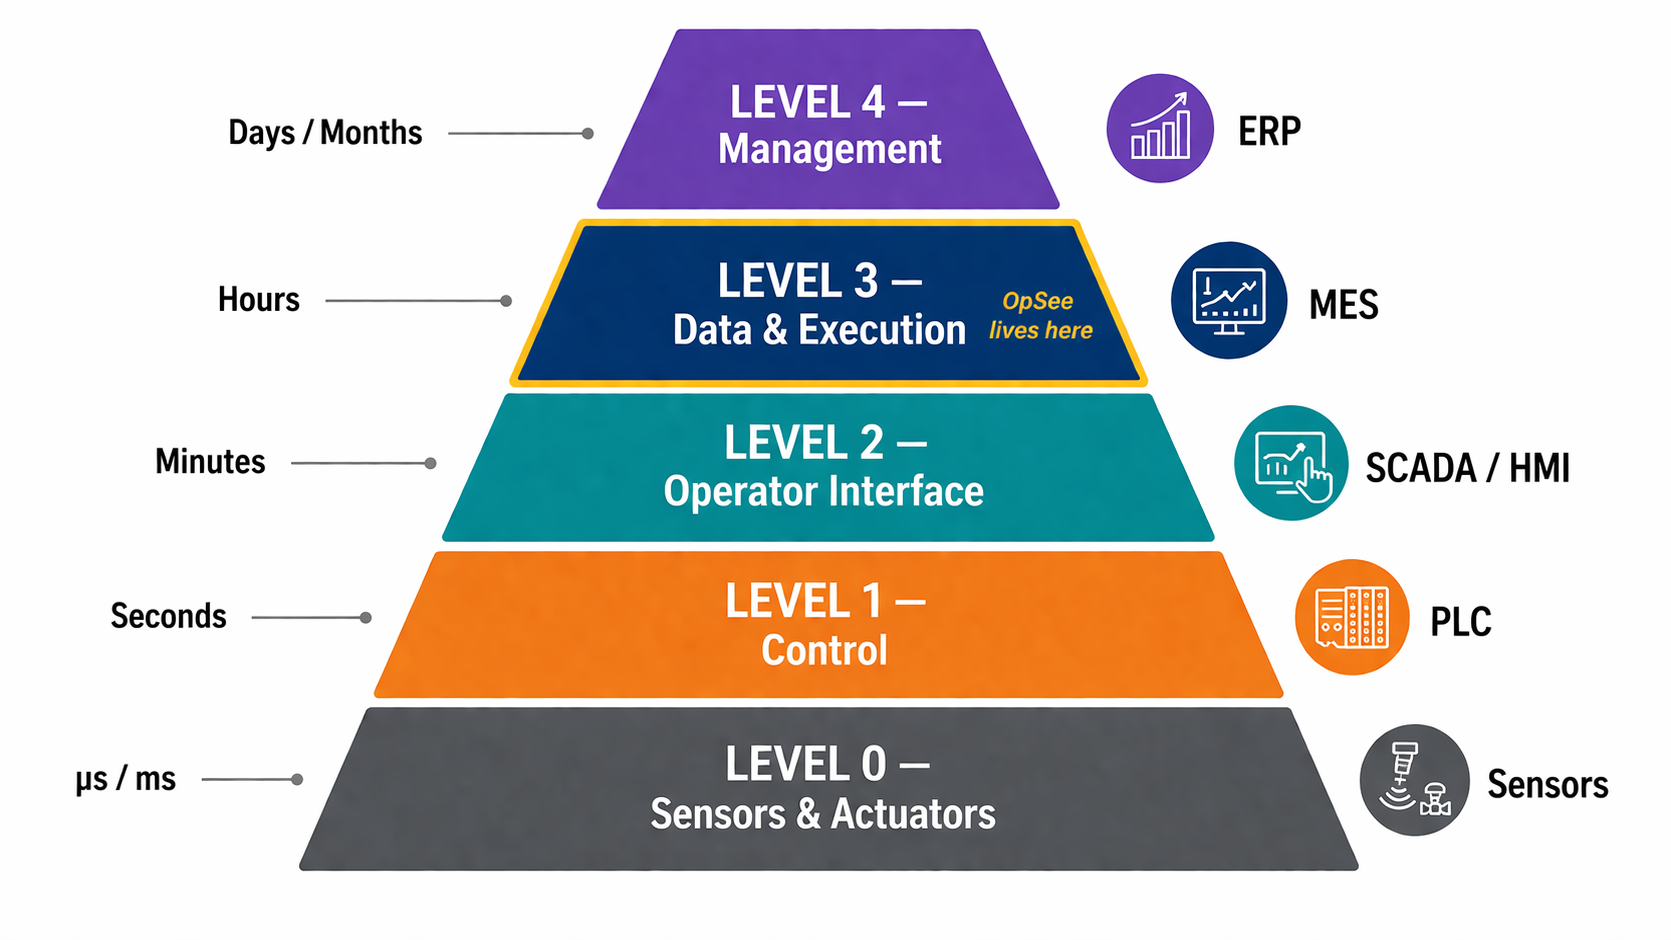
Ein typischer Tag mit einem MES
So sieht ein typischer Tag in einer Fabrik mit MES aus. Beachten Sie, wie mehrere MES-Funktionen, nicht nur OEE, in jeder Minute jeder Schicht zusammenarbeiten.
06:00: Frühschicht beginnt. Das MES-Dashboard zeigt die Werks-OEE von gestern: 71.4 %. Der größte Verlust war ungeplante Ausfallzeit auf Linie 2. (Leistungsanalyse)
07:15: Linie 2 stoppt. Die Datenerfassungs-Schicht erkennt den Stopp innerhalb von Sekunden und legt ein Ausfallzeitereignis in der Timeline an. Der Bediener öffnet das MES auf einem Werksflur-Tablet, sieht das Ereignis und wählt einen Grund: „Materialknappheit, warte auf Harzlieferung."
09:30: die Vorgesetzte öffnet das Leistungsanalyse-Dashboard, sieht, dass Linie 2 seit 2h15 steht. Sie nutzt das MES, um den Bediener in der Zwischenzeit auf Linie 1 umzudisponieren, und ruft die Logistik an, um die Lieferung zu beschleunigen. (Ressourcenzuweisung)
11:00: das Harz trifft ein. Das MES gibt den nächsten Produktionsauftrag an Linie 2 frei. Der Bediener folgt den Arbeitsanweisungen, die auf dem Tablet angezeigt werden, um die Linie einzurichten. Das Prozessmanagement überwacht den Wiederanlauf und alarmiert, falls ein Sollwert abdriftet.
14:00: der Werksleiter prüft die Leistungsanalyse-Dashboards. Er sieht den OEE-Trend dieser Woche, die Top-5-Ausfallgründe und dass das Materialknappheits-Problem auf Linie 2 wiederkehrend ist. Er plant ein Treffen mit der Logistik, um die Ursache zu beheben.
21:30: Schichtende. Produktverfolgung & Genealogie zeichnet auf, dass 4985 Gutteile auf Linie 2 produziert wurden, zurückverfolgbar zum Rohmateriallot R-245, vom Frühteam. Das MES sendet die Ist-Werte zurück an das ERP, das Bestände und Auftragsabwicklung aktualisiert.
Dieser gesamte Ablauf erfolgt in Echtzeit, auf einer einzigen Plattform, ohne Papier. Er zeigt, wie ein MES viele Funktionen orchestriert, von der Datenerfassung über die Genealogie bis zurück zu den Geschäftssystemen.
Nächste Schritte
Jetzt, da Sie wissen, was ein MES ist, tauchen Sie in die Kernkonzepte ein:
- OEE-Grundlagen: die wichtigste Kennzahl in der Fertigung und ein typischer Einstieg in ein MES
- Anlagenmodell (ISA-95): wie Sie Ihre Werksstruktur beschreiben
- Chargenmodell (ISA-88): wie Sie Ihre Fertigungsprozesse und Rezepturen beschreiben
- Datenfluss: wie Daten von Sensoren zu Dashboards gelangen
- Glossar: Definitionen aller wichtigen Begriffe
Voraussetzungen
- Einführung: das Gesamtbild von OpSee
Verwandt
- OEE-Grundlagen: die Kennzahl, die meistens als erste auf der MES-Reise eingeführt wird
- Anlagenmodell (ISA-95): die ISA-95-Anlagenhierarchie im Detail
- Chargenmodell (ISA-88): das ISA-88-Chargen- und Rezepturmodell
- Datenfluss: wie Daten von Sensoren zum MES gelangen
- Glossar: Definitionen für MES, MESA-11, SCADA, PLC, ERP, ISA-95, ISA-88 und weitere