Sechs Große Verluste
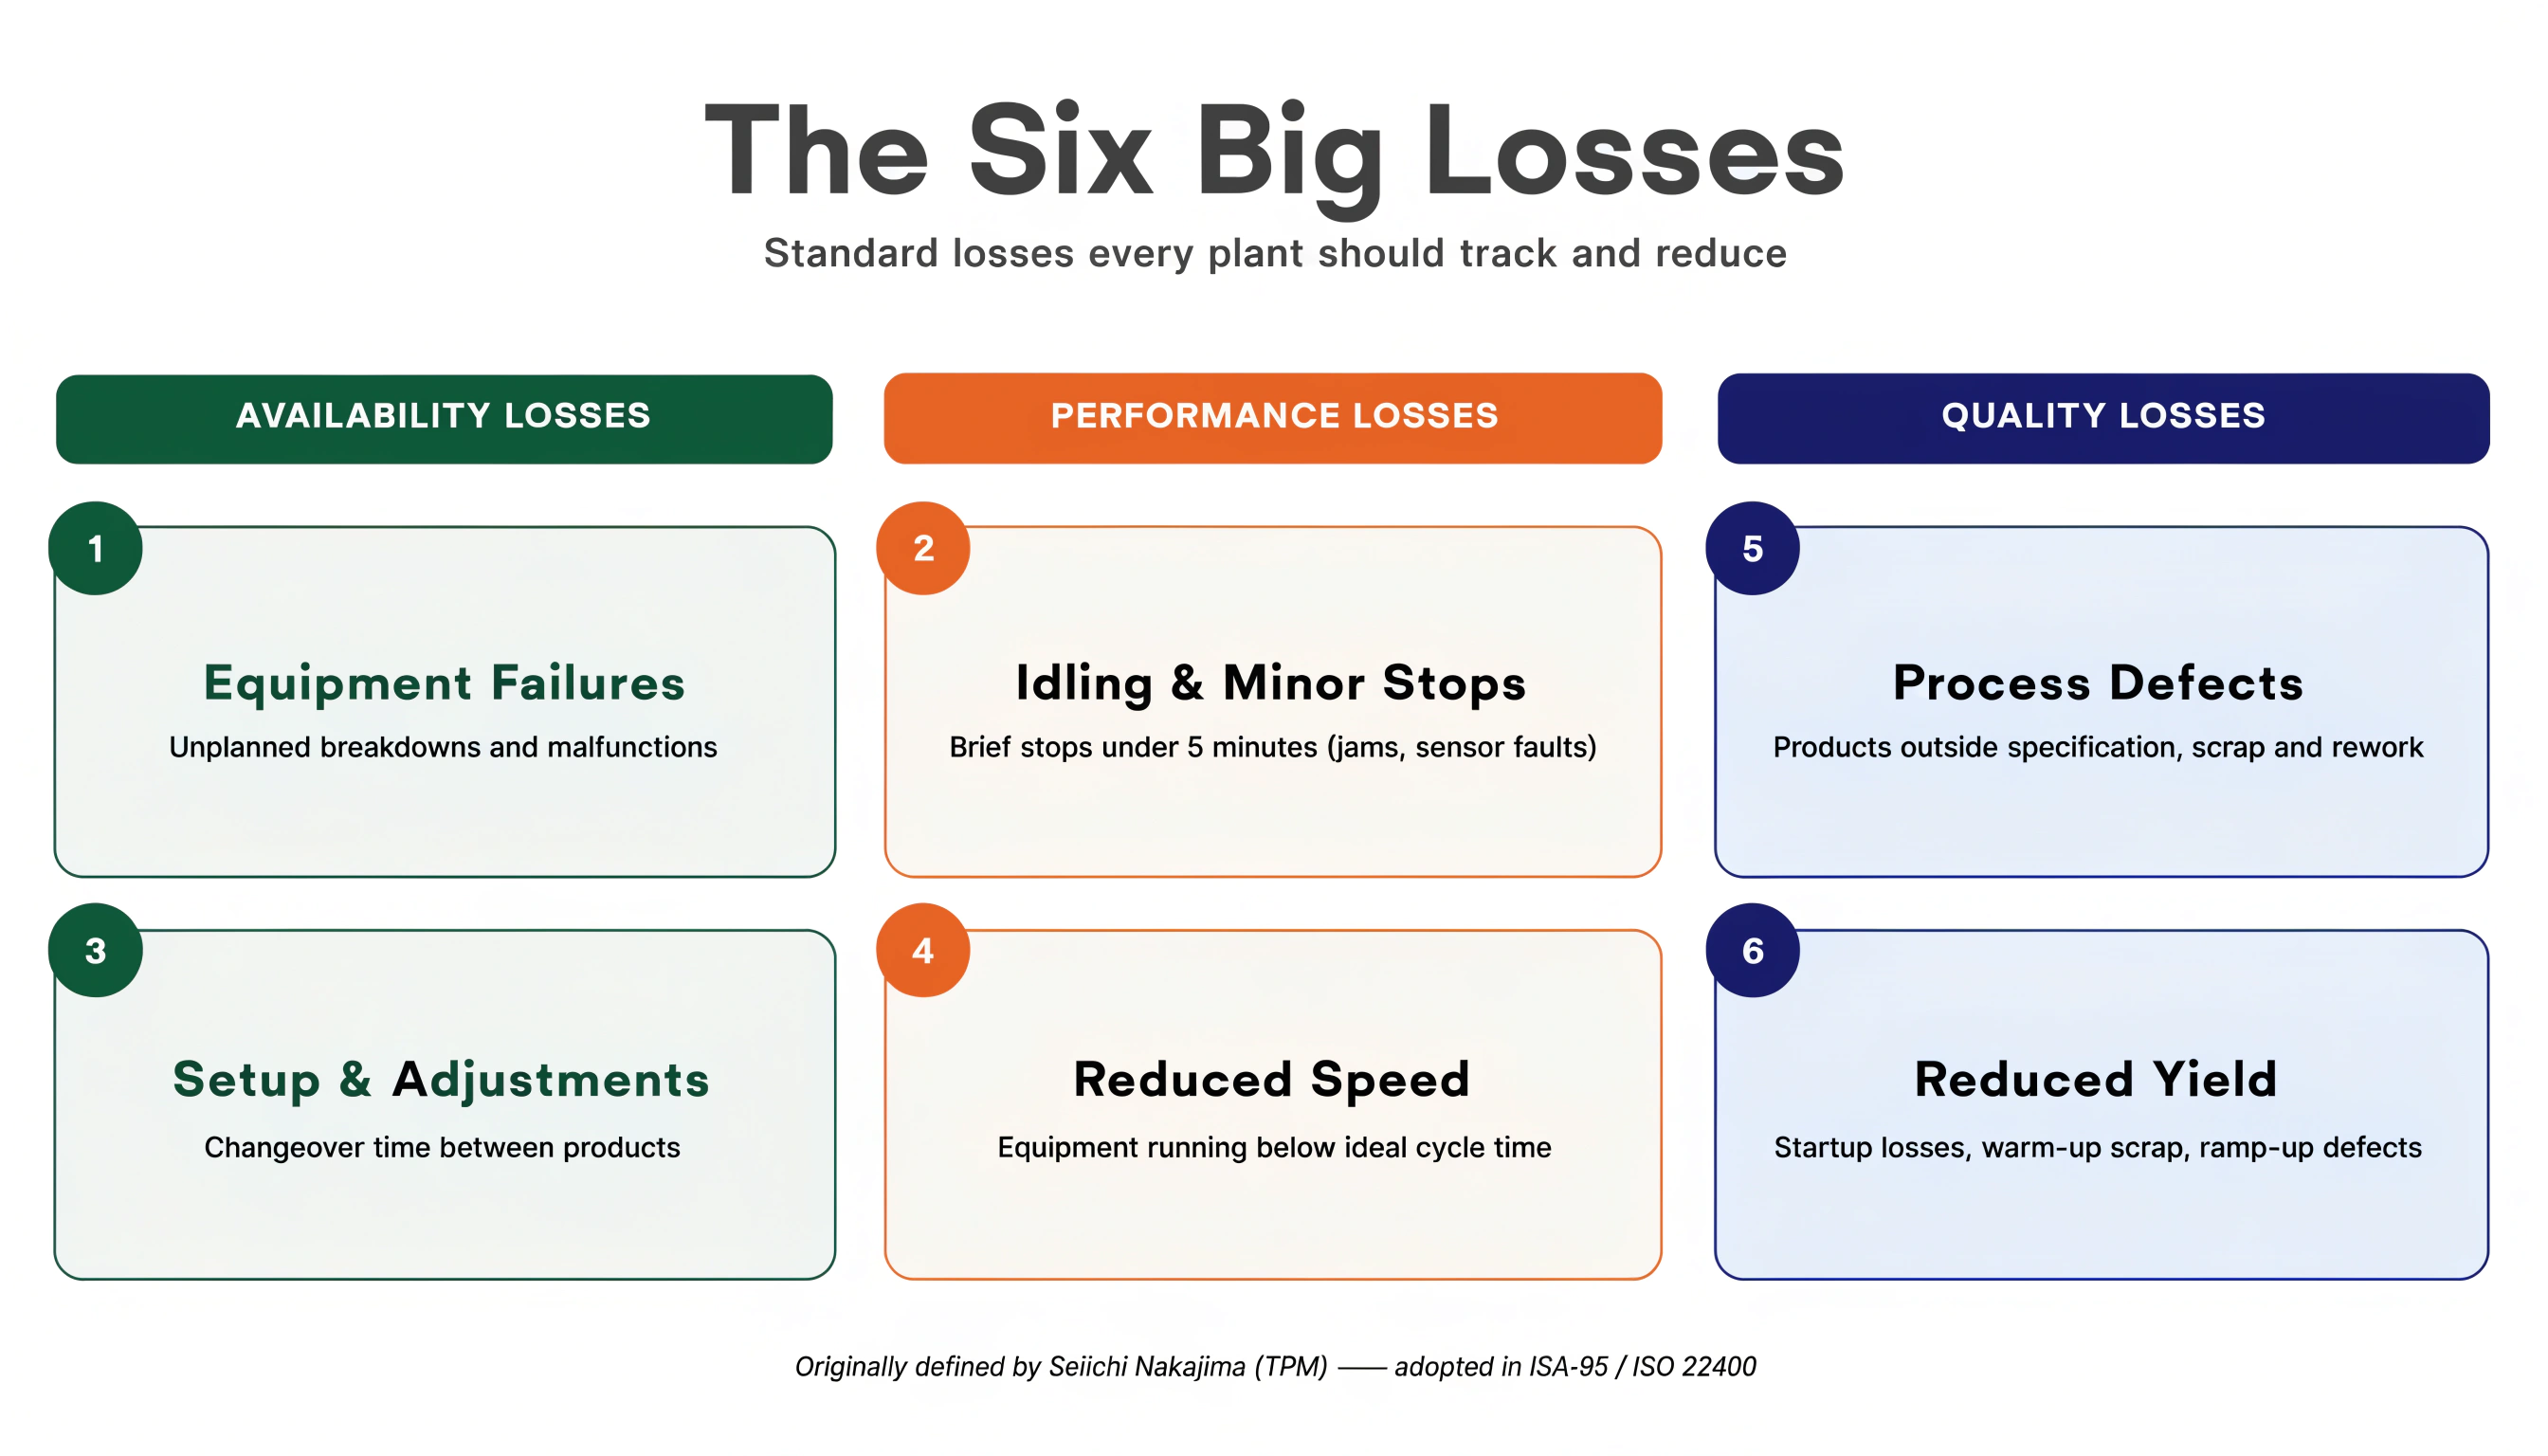
Das Sechs Große Verluste-Framework wurde von Seiichi Nakajima als Teil der Total Productive Maintenance (TPM) entwickelt. Es identifiziert die sechs häufigsten Ursachen von Fertigungsineffizienz und ordnet jede einer der drei OEE-Faktoren zu (Verfügbarkeit, Leistung, Qualität).
Das Verständnis der Sechs Großen Verluste ist nicht nur theoretisch — es zeigt dir wo du schauen musst, wenn deine OEE unter dem Ziel liegt.
Warum Sechs Verluste?
OEE gibt dir eine Punktzahl — sagen wir 68%. Aber diese Zahl allein sagt dir nicht, was du beheben sollst. Die Sechs Großen Verluste bieten die Taxonomie: Jeder Punkt OEE, den du verlierst, kann auf eine dieser sechs Wurzelkategorien zurückgeführt werden.
Verfügbarkeitsverluste
Verfügbarkeitsverluste reduzieren die Zeit, die die Ausrüstung tatsächlich läuft.
Verfügbarkeit = Laufzeit / Geplante Produktionszeit
Verlust 1 — Ausrüstungsausfälle (Ungeplante Stopps)
Was es ist: Ein ungeplanter Stopp, der durch einen Maschinenausfall, Komponentenausfall, Werkzeugbeschädigung oder ungeplante Wartung verursacht wird.
Beispiele:
- Förderband reißt
- Motor wird zu heiß und schaltet ab
- Hydrauliksystem fällt aus
- Sensor funktioniert nicht und stoppt die Linie
Wie man es in OpSee misst: Jeder ungeplante Stopp erzeugt einen Verfügbarkeitsdatensatz. Weisen Sie den Verlusttyp „Ausrüstungsausfälle" (oder Äquivalent in deinem Grund-Baum) zu. Das Ausfallzeit-Dashboard zeigt die gesamte ungeplante Ausfallzeit pro Grund.
Wie man es reduziert:
- Wartungspläne (Verschleißteile vor Ausfällen austauschen)
- Vorausschauende Wartung (Vibrationen, Temperatur, Stromaufnahme überwachen, um Ausfälle früh zu erkennen)
- Ursachenanalyse bei wiederkehrenden Ausfällen
:::tip Der OEE-Killer Nr. 1 in den meisten Fabriken Ausrüstungsausfälle sind typischerweise der größte einzelne Contributor zu OEE-Verlust in Anlagen, die neu sind beim systematischen Tracking. Selbst wenn deine Verfügbarkeit „gut" ist, untersuche jeden ungeplanten Stopp von mehr als 5 Minuten — die Ursachen sind oft vermeidbar. :::
Verlust 2 — Rüstung & Anpassungen (Geplante Stopps)
Was es ist: Geplante Ausfallzeit für Umrüstungen, Einrichtung, Aufwärmung, Kalibrierung und genehmigte Wartung während der Produktionszeit.
Beispiele:
- Produktumrüstung (Reinigung, Formatwechsel, Rezeptwechsel)
- Werkzeugwechsel nach einem Produktionslauf
- Operatorpause während geplanter Produktionszeit
- Kalibrierung von Messsystemen
Wie man es in OpSee misst: Weisen Sie den Verlusttyp „Umrüstung" oder „Geplante Wartung" diesen Ereignissen zu. Das OEE-Dashboard unterscheidet geplante von ungeplanten Verlusten.
Wie man es reduziert:
- SMED (Single-Minute Exchange of Die): Reduziere Umrüstungszeit durch Konvertierung interner Rüstung zu externer Rüstung
- Standardisiere Umrüstungsverfahren
- Nutze Rezeptparameter in OpSee, um Ausrüstungseinstellungen vorzukonfigurieren
:::info Geplante Stopps beeinflussen immer noch OEE Geplante Stopps reduzieren die Verfügbarkeit — das Ziel ist nicht, sie zu eliminieren, sondern ihre Dauer zu minimieren. Eine 45-Minuten-Umrüstung, die auf 20 Minuten reduziert wird, spart 25 Minuten Produktionskapazität bei jedem Lauf. :::
Leistungsverluste
Leistungsverluste reduzieren die Geschwindigkeit, mit der die Ausrüstung während geplanter Produktionszeit läuft.
Leistung = (Ideale Zykluszeit × Gesamtteile) / Laufzeit
Verlust 3 — Leerlauf & Kurzstopps (Kurze Stopps)
Was es ist: Kurze Unterbrechungen (normalerweise unter 5 Minuten), bei denen die Maschine stoppt und ein Operator sie ohne formale Wartungsintervention neu startet.
Beispiele:
- Ein Paket klemmt sich in der Förderanlage fest — wird in 30 Sekunden freigegeben
- Ein Sensor wird fälschlicherweise ausgelöst und stoppt die Linie — wird in 1 Minute zurückgesetzt
- Eine Komponente benötigt alle 20 Zyklen eine Anpassung
- Material nachfüllen (leerer Behälter)
Warum sind sie gefährlich: Jeder Kurztopp dauert nur Sekunden oder Minuten, aber wenn sie 50 Mal pro Schicht auftreten, kann der kumulative Verlust enorm sein — und sie sind oft in Papierlogs unsichtbar, da Operatoren sie nicht als „Ausfallzeit" erfassen.
Wie man es in OpSee misst: Konfiguriere einen Kurztopp-Schwellwert (z.B. < 5 Minuten). Das System erfasst alle Stopps, einschließlich Mikro-Stopps. Überprüfe die Zeitleiste und filtere nach Dauer.
Wie man es reduziert:
- Identifiziere, welcher spezifische Schritt die meisten Kurzstopps verursacht (Pareto-Analyse nach Grund)
- Überprüfe Sensorzuverlässigkeit und -ausrichtung
- Überprüfe, dass Materialzufuhrsysteme richtig dimensioniert sind
Verlust 4 — Reduzierte Geschwindigkeit (Geschwindigkeitsverluste)
Was es ist: Ausrüstung, die konsistent unter ihrer idealen Zykluszeit (Nennkapazität) läuft, auch ohne zu stoppen.
Beispiele:
- Filler mit Nennwert 100 Flaschen/min erreicht nur 78 Flaschen/min aufgrund abgenutzer Füllüsen
- Operator läuft absichtlich langsamer, um Verstopfungen zu vermeiden
- Ausrüstung läuft im „Sicherheitsmodus" nach einem Beinahe-Unfall
Warum es schwierig zu erkennen ist: Die Maschine läuft. Operatoren und Manager bemerken den Geschwindigkeitsverlust möglicherweise nicht ohne systematische Messung.
Wie man es in OpSee misst: OpSee berechnet die Leistung unter Verwendung der in OEE-Einstellungen konfigurierten idealen Zykluszeit. Jede Lücke zwischen idealer und tatsächlicher Geschwindigkeit erscheint als Leistungsverlust.
Wie man es reduziert:
- Vergleiche aktuelle Zykluszeit mit Namensschild oder theoretischem Maximum
- Überprüfe auf verschlissene Komponenten, die den Durchsatz reduzieren
- Überprüfe Operatorschulung (unbeabsichtigte Geschwindigkeitsreduzierung)
Qualitätsverluste
Qualitätsverluste reduzieren den Prozentsatz von Produkten, die Spezifikationen erfüllen.
Qualität = Gute Teile / Gesamtteile
Verlust 5 — Prozessmängel (Produktionsverschrott)
Was es ist: Fehlerhafte oder außerspezifische Produkte, die während stabiler (stetiger) Produktion hergestellt werden.
Beispiele:
- Etikettenfehljustierung aufgrund eines abgenutzen Applikators
- Falsches Füllgewicht aufgrund von Waagendrift
- Kratzer aufgrund von abgenuttem Werkzeug
- Versiegelungsmängel bei Verpackungen
Wie man es in OpSee misst: Erfasse Mangel-Mengen während der Produktion. Der Qualitätsfaktor OEE wird aus insgesamt produziert versus gut produziert berechnet.
Wie man es reduziert:
- Statistisches Prozesskontroll-System (SPC) zur frühen Drifterkennung
- Regelmäßige Kalibrierung von Messsystemen
- Vorausschauender Werkzeugwechsel vor Anstiegen der Ausfallquote
Verlust 6 — Anlaufverschrott (Anlaufverluste)
Was es ist: Fehlerhafte Produkte, die während der Anlaufphase hergestellt werden — nach einer Umrüstung, am Anfang einer Schicht oder nach einem Stopp.
Beispiele:
- Die ersten 20 Flaschen nach einer Umrüstung haben falsche Füllniveaus, während die Maschine stabilisiert
- Produkte während der Aufwärmung bestehen Dimensionschecks nicht
- Produkte am Anfang eines Batches erfüllen Konzentrationsanforderungen nicht
Wie man es in OpSee misst: Erfasse Mangel-Zählungen während des Anlauf-Fensters. Vergleiche Mangel-Quoten für erste Stunde Produktion gegenüber Dauerlast.
Wie man es reduziert:
- Dokumentiere die Anzahl der Anlaufverluste pro Umrüstungstyp — setze ein Ziel
- Verbessere Umrüstungsverfahren, um Stabilisierungszeit zu reduzieren
- Vorwärmen von Werkzeugen vor dem Neustart
Von Verlusten zu Maßnahmen: Die OEE-Verbesserungsschleife
Die Sechs Großen Verluste werden ein Verbesserungswerkzeug für kontinuierliche Verbesserung, wenn du sie mit einem strukturierten Analyseprozess verknüpfst:
- Messen: Nutze OpSee-Dashboards, um OEE aufgeschlüsselt nach Verfügbarkeit, Leistung und Qualität zu sehen
- Identifizieren: Erstelle ein Pareto-Diagramm von Verlusten — welcher der sechs ist am größten für deine Ausrüstung?
- Grundursache: Nutze den Grund-Baum, um die spezifische Ursache innerhalb der Verlust-Kategorie zu finden
- Handeln: Setze Gegenmaßnahmen um (Wartung, Schulung, Prozessänderung)
- Nachverfolgen: Überwache, ob die Verlustquote in den nächsten Wochen sinkt
Nutzen von OpSee für Analyse der Sechs Großen Verluste
| Verlust | OpSee-Werkzeug | Wo zu suchen ist |
|---|---|---|
| Ausrüstungsausfälle | Ausfallzeit-Dashboard | Nach Verlust-Kategorie „Ungeplant" filtern |
| Rüstung & Anpassungen | Ausfallzeit-Dashboard | Nach Verlust-Kategorie „Geplant" filtern |
| Kurzstopps | Ausfallzeit-Dashboard | Nach Dauer < 5 min filtern |
| Reduzierte Geschwindigkeit | OEE-Dashboard | Leistungsfaktor + Trenddiagramm |
| Prozessmängel | OEE-Produktion | Qualitätsfaktor + Mangel-Bericht |
| Anlaufverschrott | OEE-Produktion | Qualitätsfaktor nach Tageszeit |
:::tip Mit dem größten Verlust beginnen Versuche nicht, alle sechs Verluste gleichzeitig zu bekämpfen. Rangiere sie nach Gesamtzeit oder Kostenauswirkung, konzentriere dich 4-6 Wochen auf den größten Verlust, dann gehe zu #2 über. Dieser „fokussierte Verbesserungs"-Ansatz (Kaizen) erzeugt messbare, nachhaltige Ergebnisse. :::
Voraussetzungen
- OEE-Grundlagen — verstehe OEE, bevor du die Verluste studierst
Nächste Schritte
- MTTR und MTBF — tiefere Metriken für Ausrüstungsausfallanalyse
- OEE-Benchmarks — wie dein OEE sich mit Branchenziele vergleicht
Verwandt
- OEE-Konfiguration — Konfiguriere Verlust-Kategorien und Grund-Bäume in OpSee
- Produktion → Ausfallzeit — Analyse Ausfallzeit nach Verlust-Kategorie