OEE-Grundlagen
:::info Kurzübersicht OEE = Verfügbarkeit x Leistung x Qualität
| Faktor | Formel | Misst |
|---|---|---|
| Verfügbarkeit | Laufzeit / Geplante Produktionszeit | Lief die Anlage? |
| Leistung | (Ideale Zykluszeit x Gesamtstückzahl) / Laufzeit | Lief sie schnell genug? |
| Qualität | Gutteile / Gesamtstückzahl | War die Produktion gut? |
Richtwerte: 85 %+ = Weltklasse | 60 % = Typisch | 40 % = Kein Tracking :::
Was ist OEE?
OEE (Overall Equipment Effectiveness, Gesamtanlageneffektivität) ist der Goldstandard zur Messung der Produktivität in der Fertigung. Es beantwortet eine einfache Frage: Wie viel Ihrer geplanten Produktionszeit ist wirklich produktiv?
Stellen Sie sich das wie den Kraftstoffverbrauch eines Autos vor: Genauso wie der Verbrauch pro 100 km angibt, wie effizient Ihr Auto Kraftstoff nutzt, zeigt OEE, wie effizient Ihre Fabrik ihre geplante Produktionszeit nutzt. Ein OEE von 100 % bedeutet, dass Sie ausschließlich Gutteile produzieren, so schnell wie möglich, ohne jegliche Ausfallzeiten.
OpSee ist auf OEE aufgebaut. Jedes Modul — von der Anlagenkonfiguration bis zu den Produktions-Dashboards — speist Daten in die OEE-Berechnung ein oder nutzt diese.
Warum ist OEE wichtig?
Falls Sie noch nie mit einem MES (Manufacturing Execution System) gearbeitet haben, hier ist, warum OEE die wichtigste Kennzahl in jeder Fabrik ist:
- Transparenz — Ohne OEE sind Produktionsprobleme unsichtbar. Manager verlassen sich auf Bauchgefühle statt auf Daten. OEE gibt Ihnen eine Zahl zum Verfolgen, Vergleichen und Verbessern.
- Ursachenanalyse — OEE unterteilt Verluste in drei Kategorien (Verfügbarkeit, Leistung, Qualität), damit Sie wissen, wo Sie Ihre Verbesserungsmaßnahmen ansetzen sollen.
- Benchmarking — OEE ermöglicht den Vergleich von Schichten, Linien und Werken auf einer gemeinsamen Skala.
- Kosteneinsparungen — Jeder Prozentpunkt OEE-Verbesserung bedeutet direkt mehr Ausstoß aus vorhandenen Anlagen — ohne neue Maschinen kaufen zu müssen.
:::tip Praxisbeispiel Eine Fabrik mit 60 % OEE, die auf 75 % OEE steigt, gewinnt effektiv 25 % mehr Kapazität aus denselben Anlagen. Das kann Millionen an vermiedenen Investitionsausgaben bedeuten. :::
Die OEE-Formel
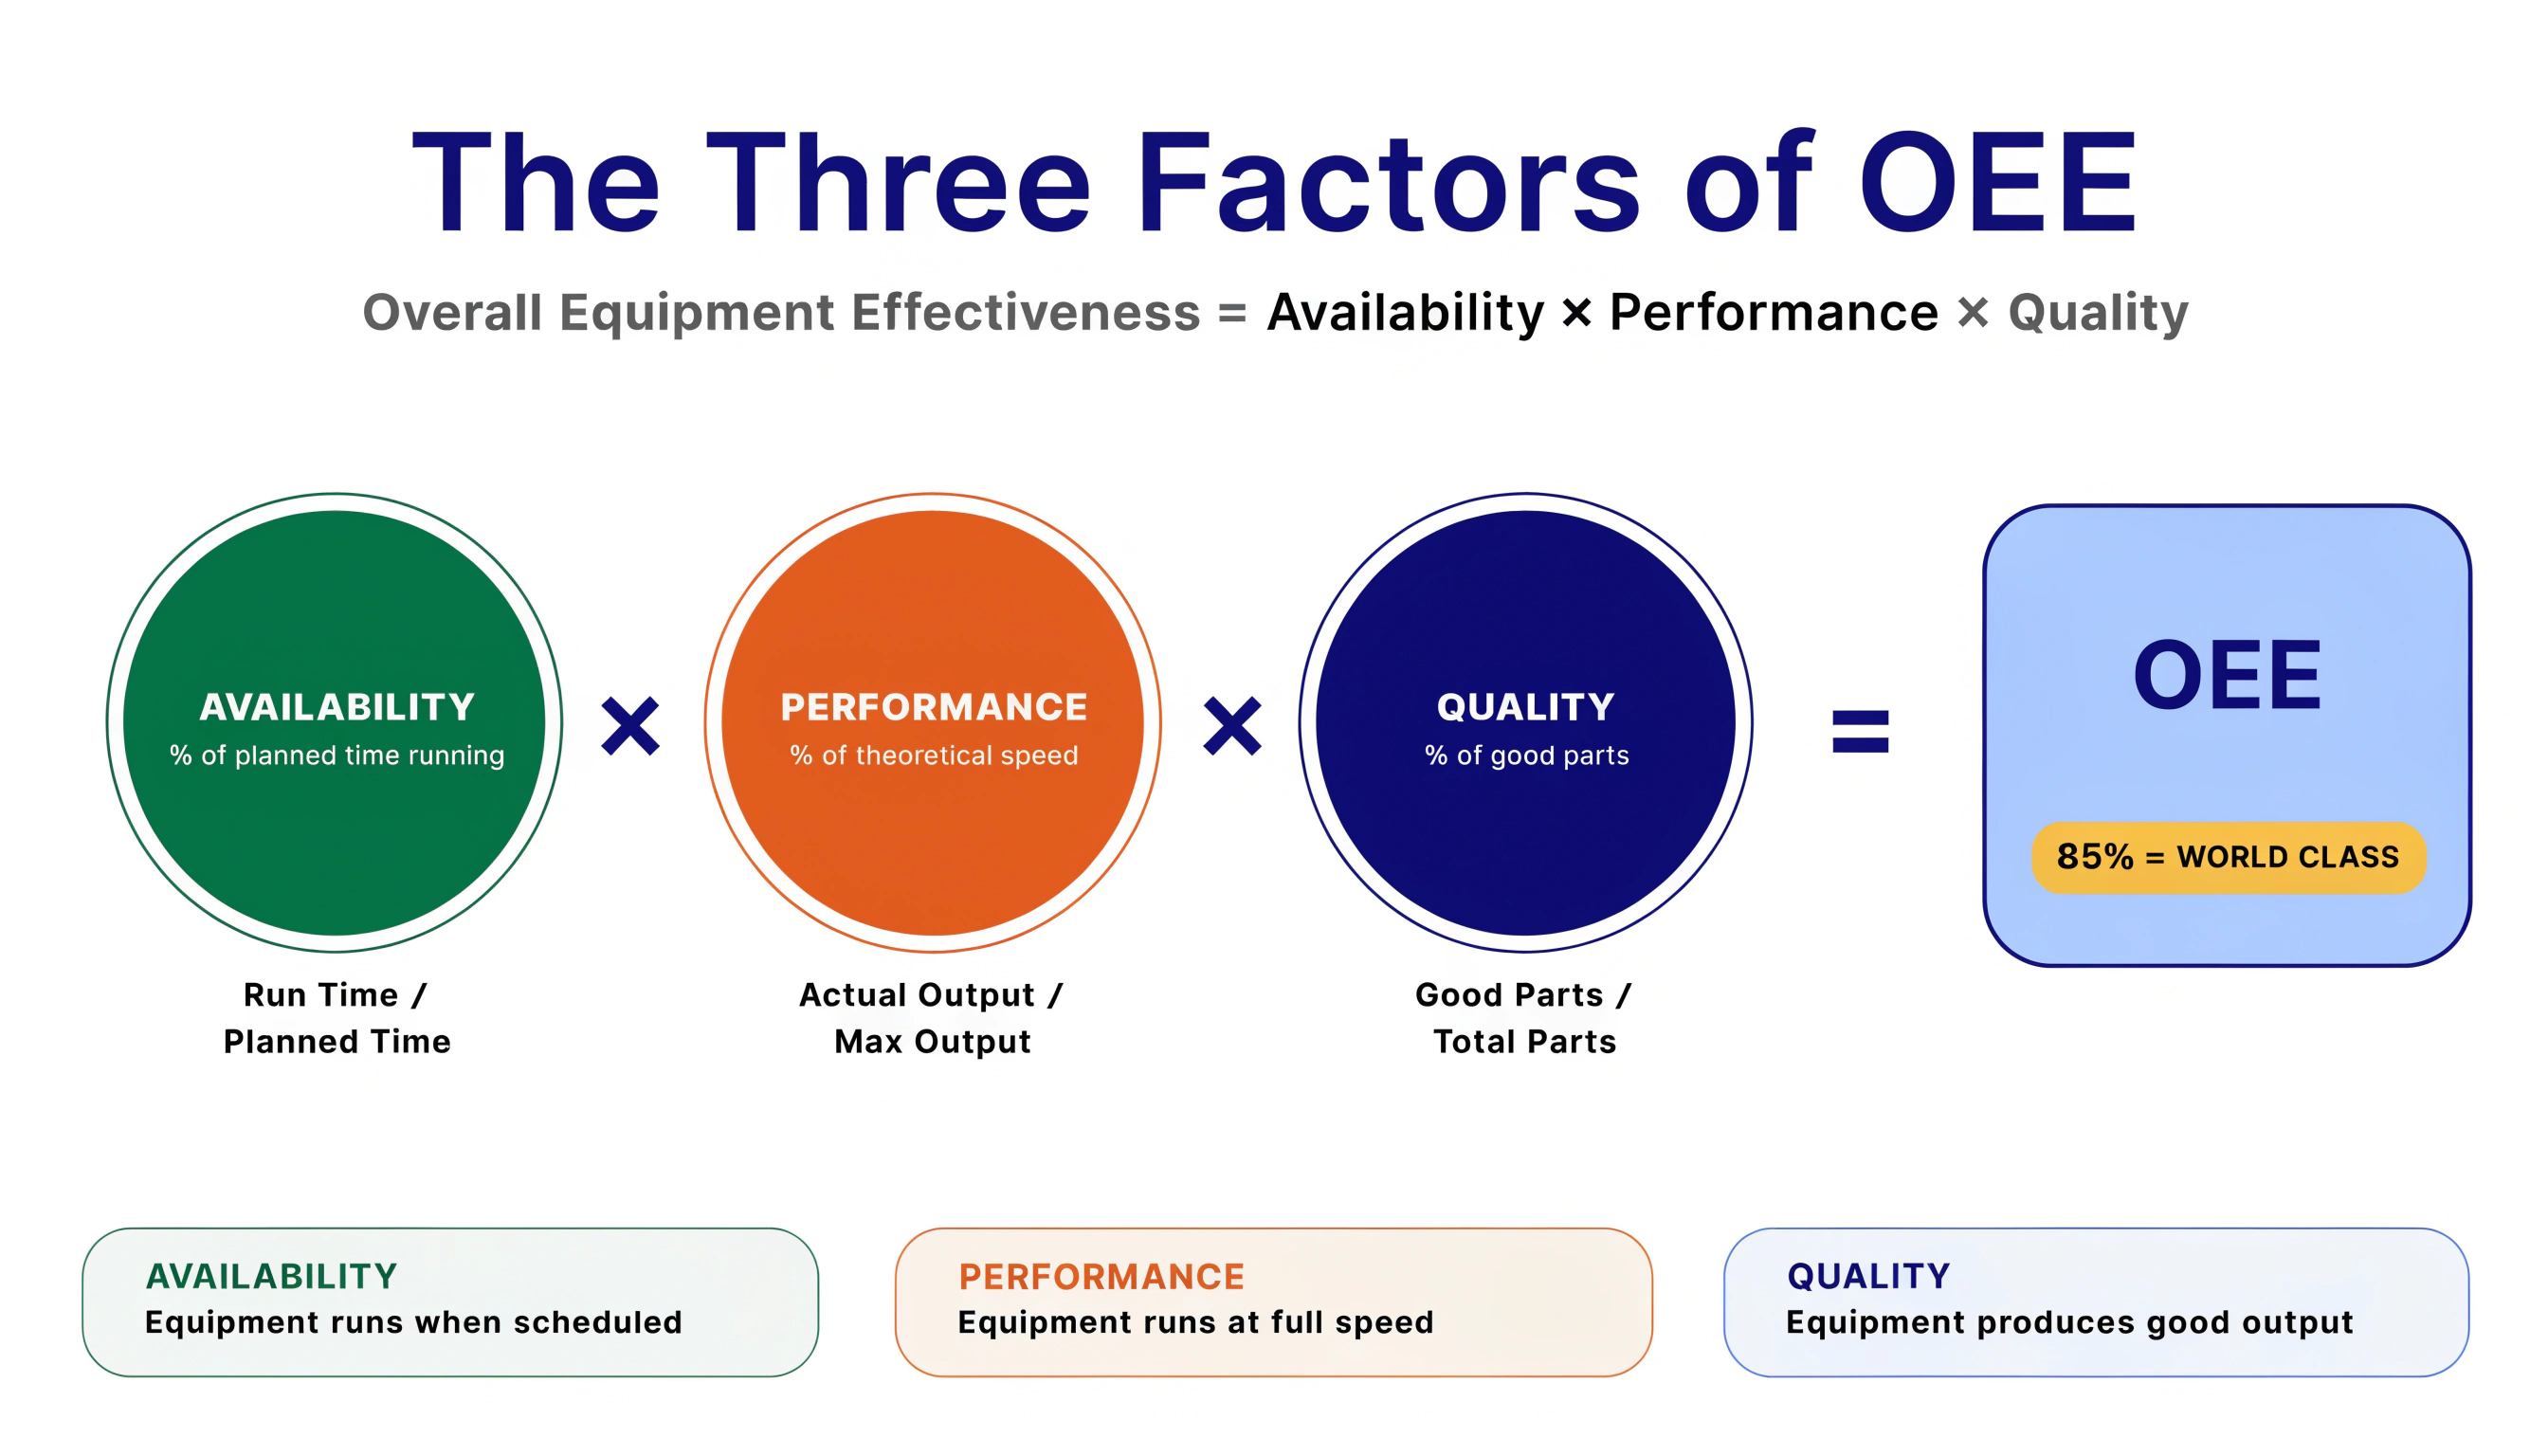
OEE = Verfügbarkeit x Leistung x Qualität
Jeder Faktor erfasst eine andere Dimension der Produktionseffizienz:
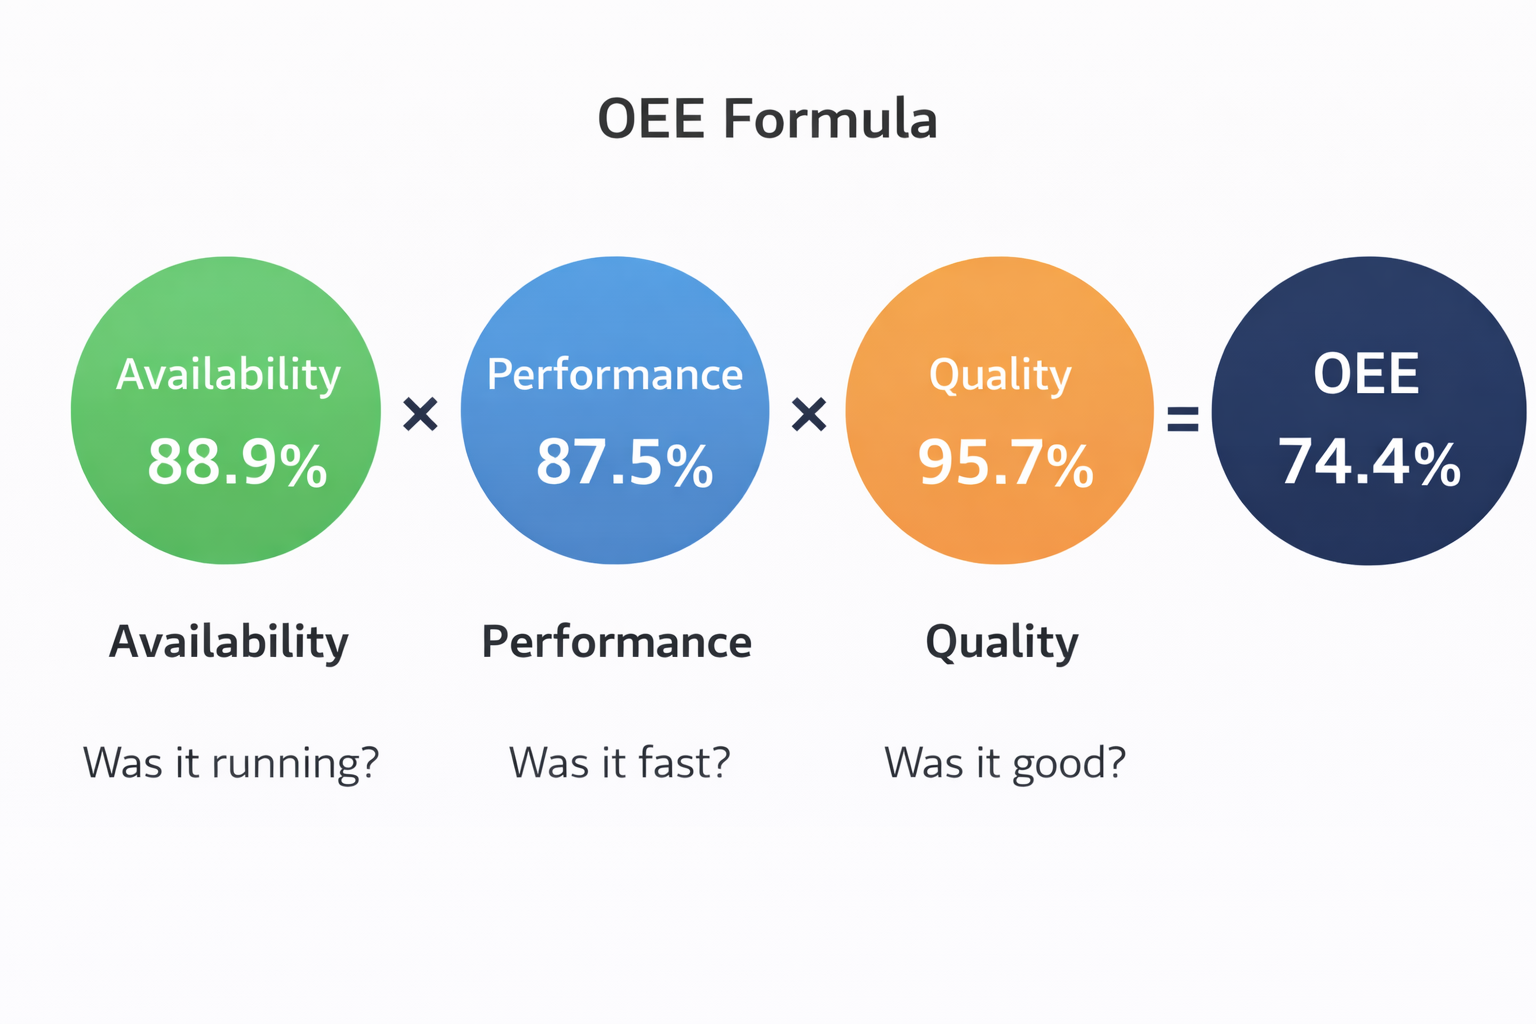 OEE = Verfügbarkeit x Leistung x Qualität. Jeder Faktor beantwortet eine einfache Frage zu Ihrer Produktion.
| Faktor | Beantwortete Frage | Formel |
|---|---|---|
| Verfügbarkeit | Lief die Anlage, wenn sie laufen sollte? | Laufzeit / Geplante Produktionszeit |
| Leistung | Lief sie mit voller Geschwindigkeit? | (Ideale Zykluszeit x Gesamtstückzahl) / Laufzeit |
| Qualität | Waren alle Produkte in Ordnung? | Gutteile / Gesamtstückzahl |
Konkretes Beispiel
Stellen Sie sich eine Verpackungslinie mit einer 8-Stunden-Schicht vor:
| Kennzahl | Wert |
|---|---|
| Schichtdauer | 480 min |
| Geplante Pausen | 30 min |
| Geplante Produktionszeit | 450 min |
| Ungeplante Ausfallzeit (Störungen, Umrüstungen) | 50 min |
| Laufzeit | 400 min |
| Ideale Zykluszeit | 1 Stück/min |
| Gesamte produzierte Stücke | 350 |
| Ausschussteile | 15 |
Berechnungen:
- Verfügbarkeit = 400 / 450 = 88,9 %
- Leistung = (1 x 350) / 400 = 87,5 %
- Qualität = (350 - 15) / 350 = 95,7 %
- OEE = 88,9 % x 87,5 % x 95,7 % = 74,4 %
:::info Weltklasse-OEE-Richtwerte
- 85 %+ gilt als Weltklasse in der diskreten Fertigung
- 60 % ist typisch für Hersteller, die gerade mit OEE beginnen
- 40 % ist üblich für Werke ohne systematisches Tracking
Die meisten Fabriken sind überrascht zu entdecken, dass ihr tatsächlicher OEE viel niedriger ist als gedacht. Das ist eigentlich eine gute Nachricht — es bedeutet, dass es erhebliches Verbesserungspotenzial gibt. :::
Die sechs großen Verluste
OEE wurde entwickelt, um die sechs großen Verluste zu bekämpfen — die häufigsten Ursachen für Anlageninefizienz. Das Verstehen dieser Verluste ist der Schlüssel zur Verbesserung Ihres OEE-Werts.
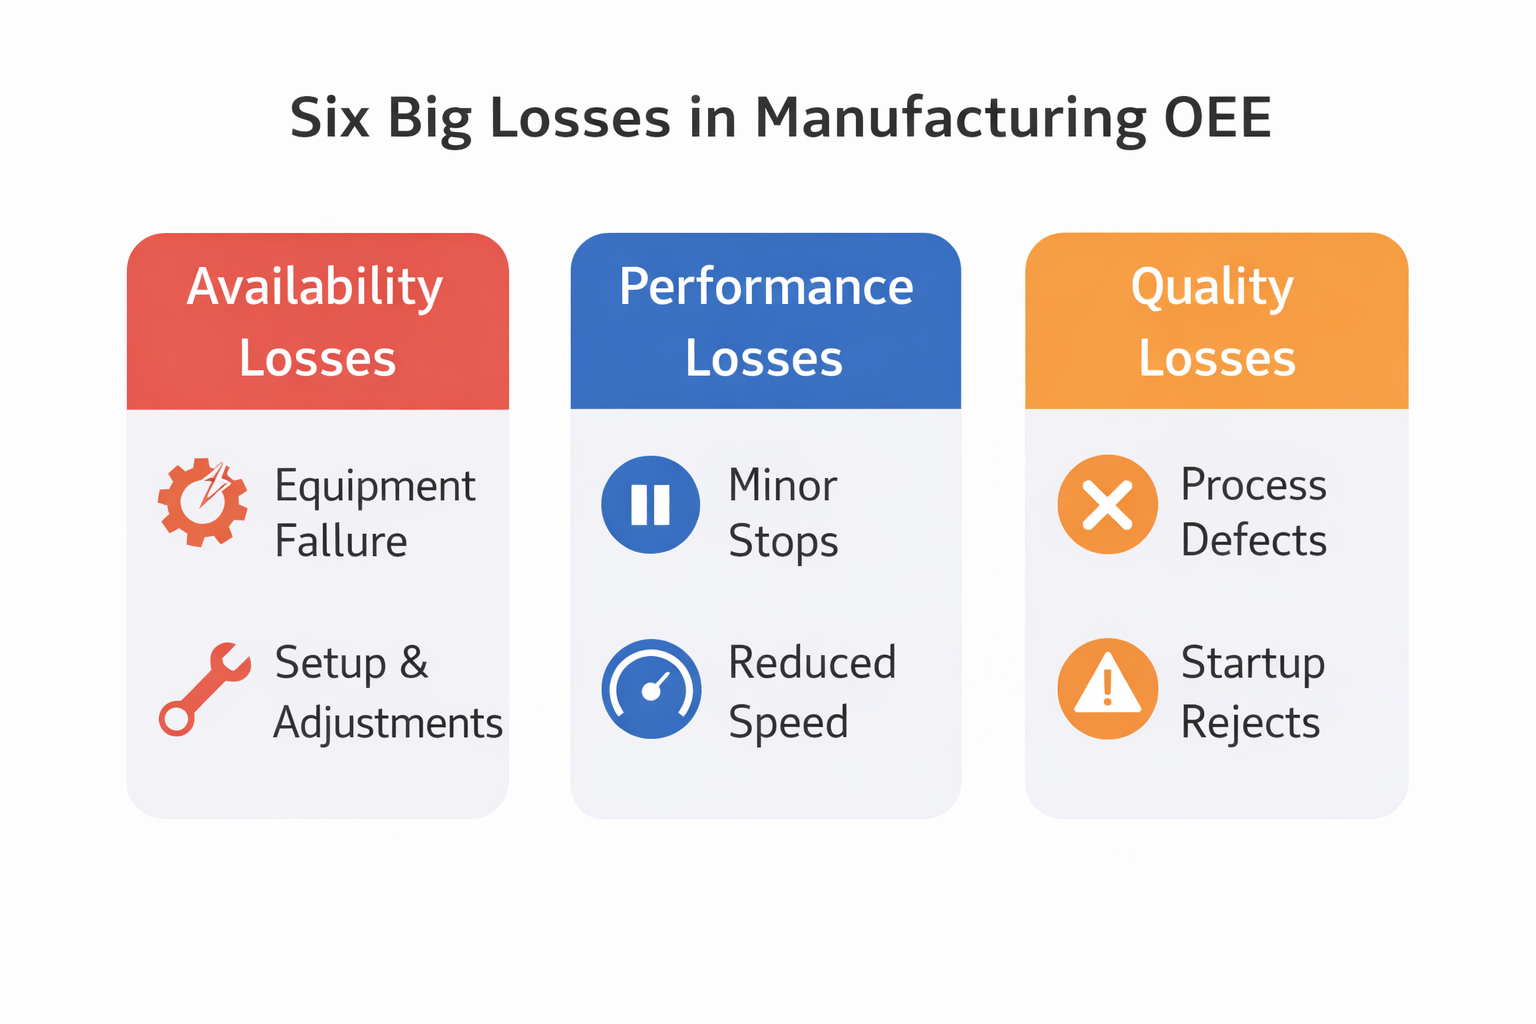
Verfügbarkeitsverluste — „Die Anlage lief nicht"
Diese Verluste reduzieren die Zeit, in der die Anlage für die Produktion verfügbar ist:
- Anlagenstörung — Ungeplante Stopps aufgrund von Ausfällen, Werkzeugversagen oder Wartungsbedarf. Beispiel: Ein Motor brennt durch und die Linie steht 2 Stunden still, während die Wartung ihn austauscht.
- Rüsten und Einrichten — Umrüstungen, Aufwärmzeiten, Materialwechsel und geplante Stopps während der Produktion. Beispiel: Der Wechsel von Produkt A auf Produkt B erfordert Reinigung und Rekalibrierung und dauert 45 Minuten.
Leistungsverluste — „Die Anlage lief, aber langsam"
Diese Verluste reduzieren die Geschwindigkeit, mit der die Anlage betrieben wird:
- Kurzstopps und Leerlauf — Kurze Unterbrechungen (< 5 min) wie Staus, Sensorblockierungen oder Reinigungen. Beispiel: Eine Flasche verklemmt sich auf dem Förderband, ein Bediener beseitigt sie in 30 Sekunden — aber das passiert 50 Mal pro Schicht.
- Reduzierte Geschwindigkeit — Betrieb unterhalb der idealen Zykluszeit durch Verschleiß, unerfahrene Bediener oder suboptimale Einstellungen. Beispiel: Die Abfüllanlage sollte 100 Flaschen/min erreichen, schafft aber nur 80 Flaschen/min, weil der Kappeneinzug fehl ausgerichtet ist.
Qualitätsverluste — „Die Anlage produzierte, aber nicht alles war gut"
Diese Verluste reduzieren den Anteil der Gutteile:
- Prozessbedingte Ausschussteile — Fehlerhafte Teile, die im stabilen Betrieb produziert werden. Beispiel: 2 % der Etiketten sind falsch ausgerichtet aufgrund einer abgenutzten Walze.
- Anlaufausschuss — Fehlerhafte Teile beim Anlaufen oder nach Umrüstungen. Beispiel: Die ersten 20 Flaschen nach einer Umrüstung haben falsche Füllstände, während die Maschine sich stabilisiert.
In OpSee wird jeder dieser Verluste durch Verlusttypen und Gründe verfolgt, die Sie im Modul OEE-Konfiguration konfigurieren.
OEE visuell verstehen
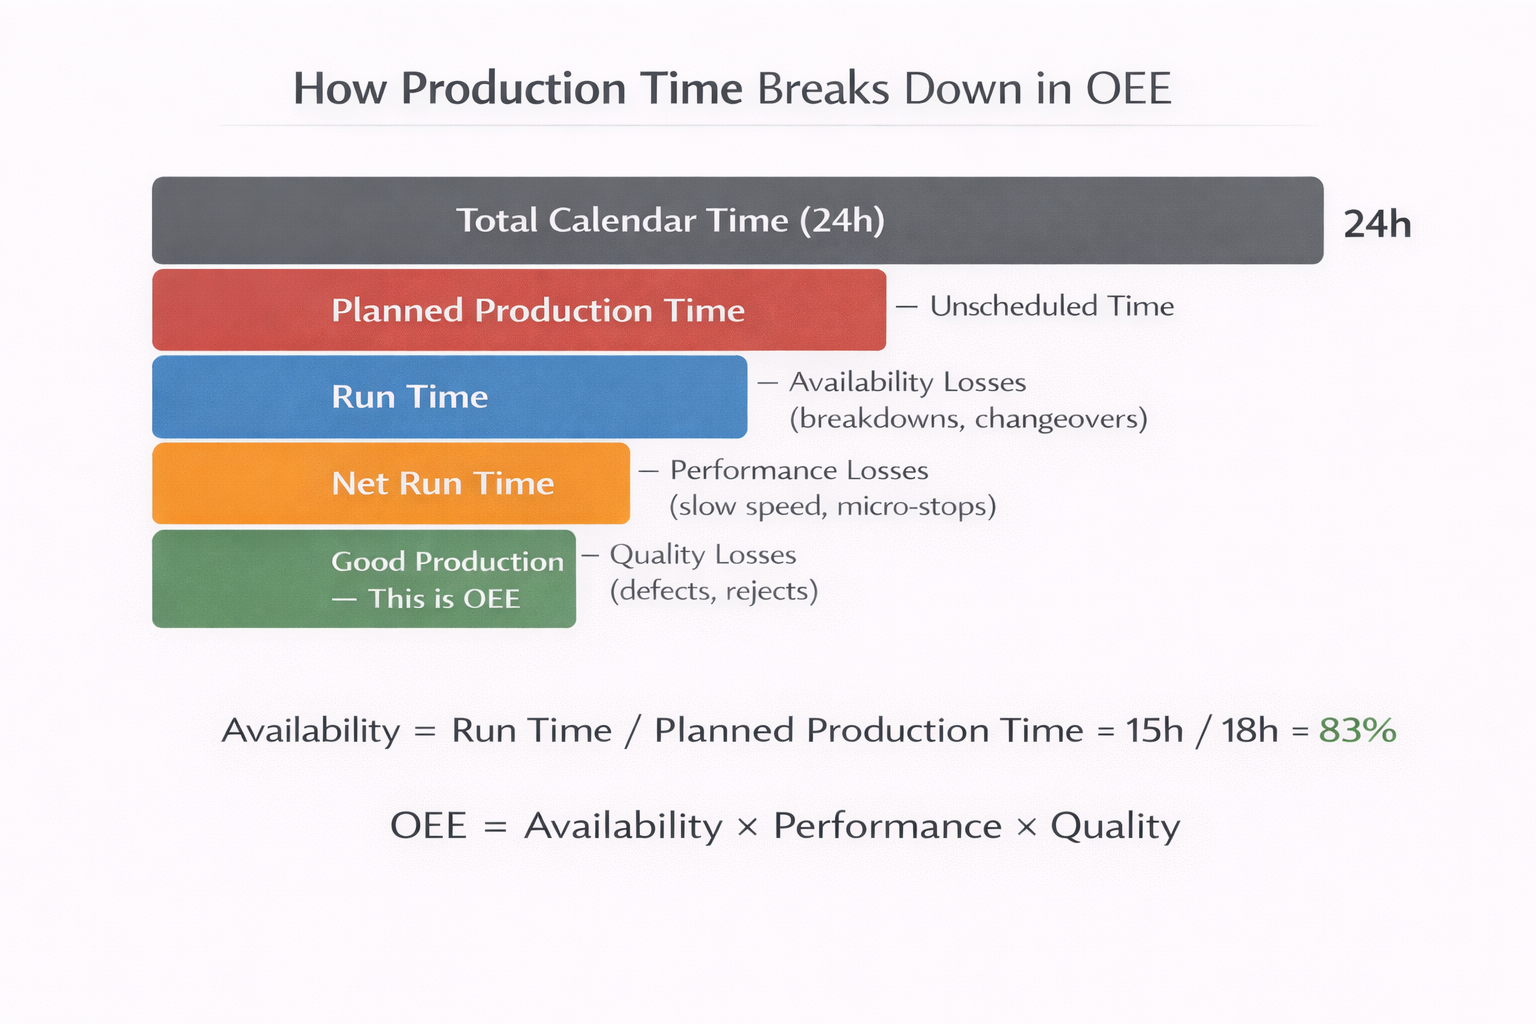 Jede Schicht von Verlusten reduziert die produktive Zeit. OEE misst, wie viel der geplanten Produktionszeit zu Gutproduktion wird.
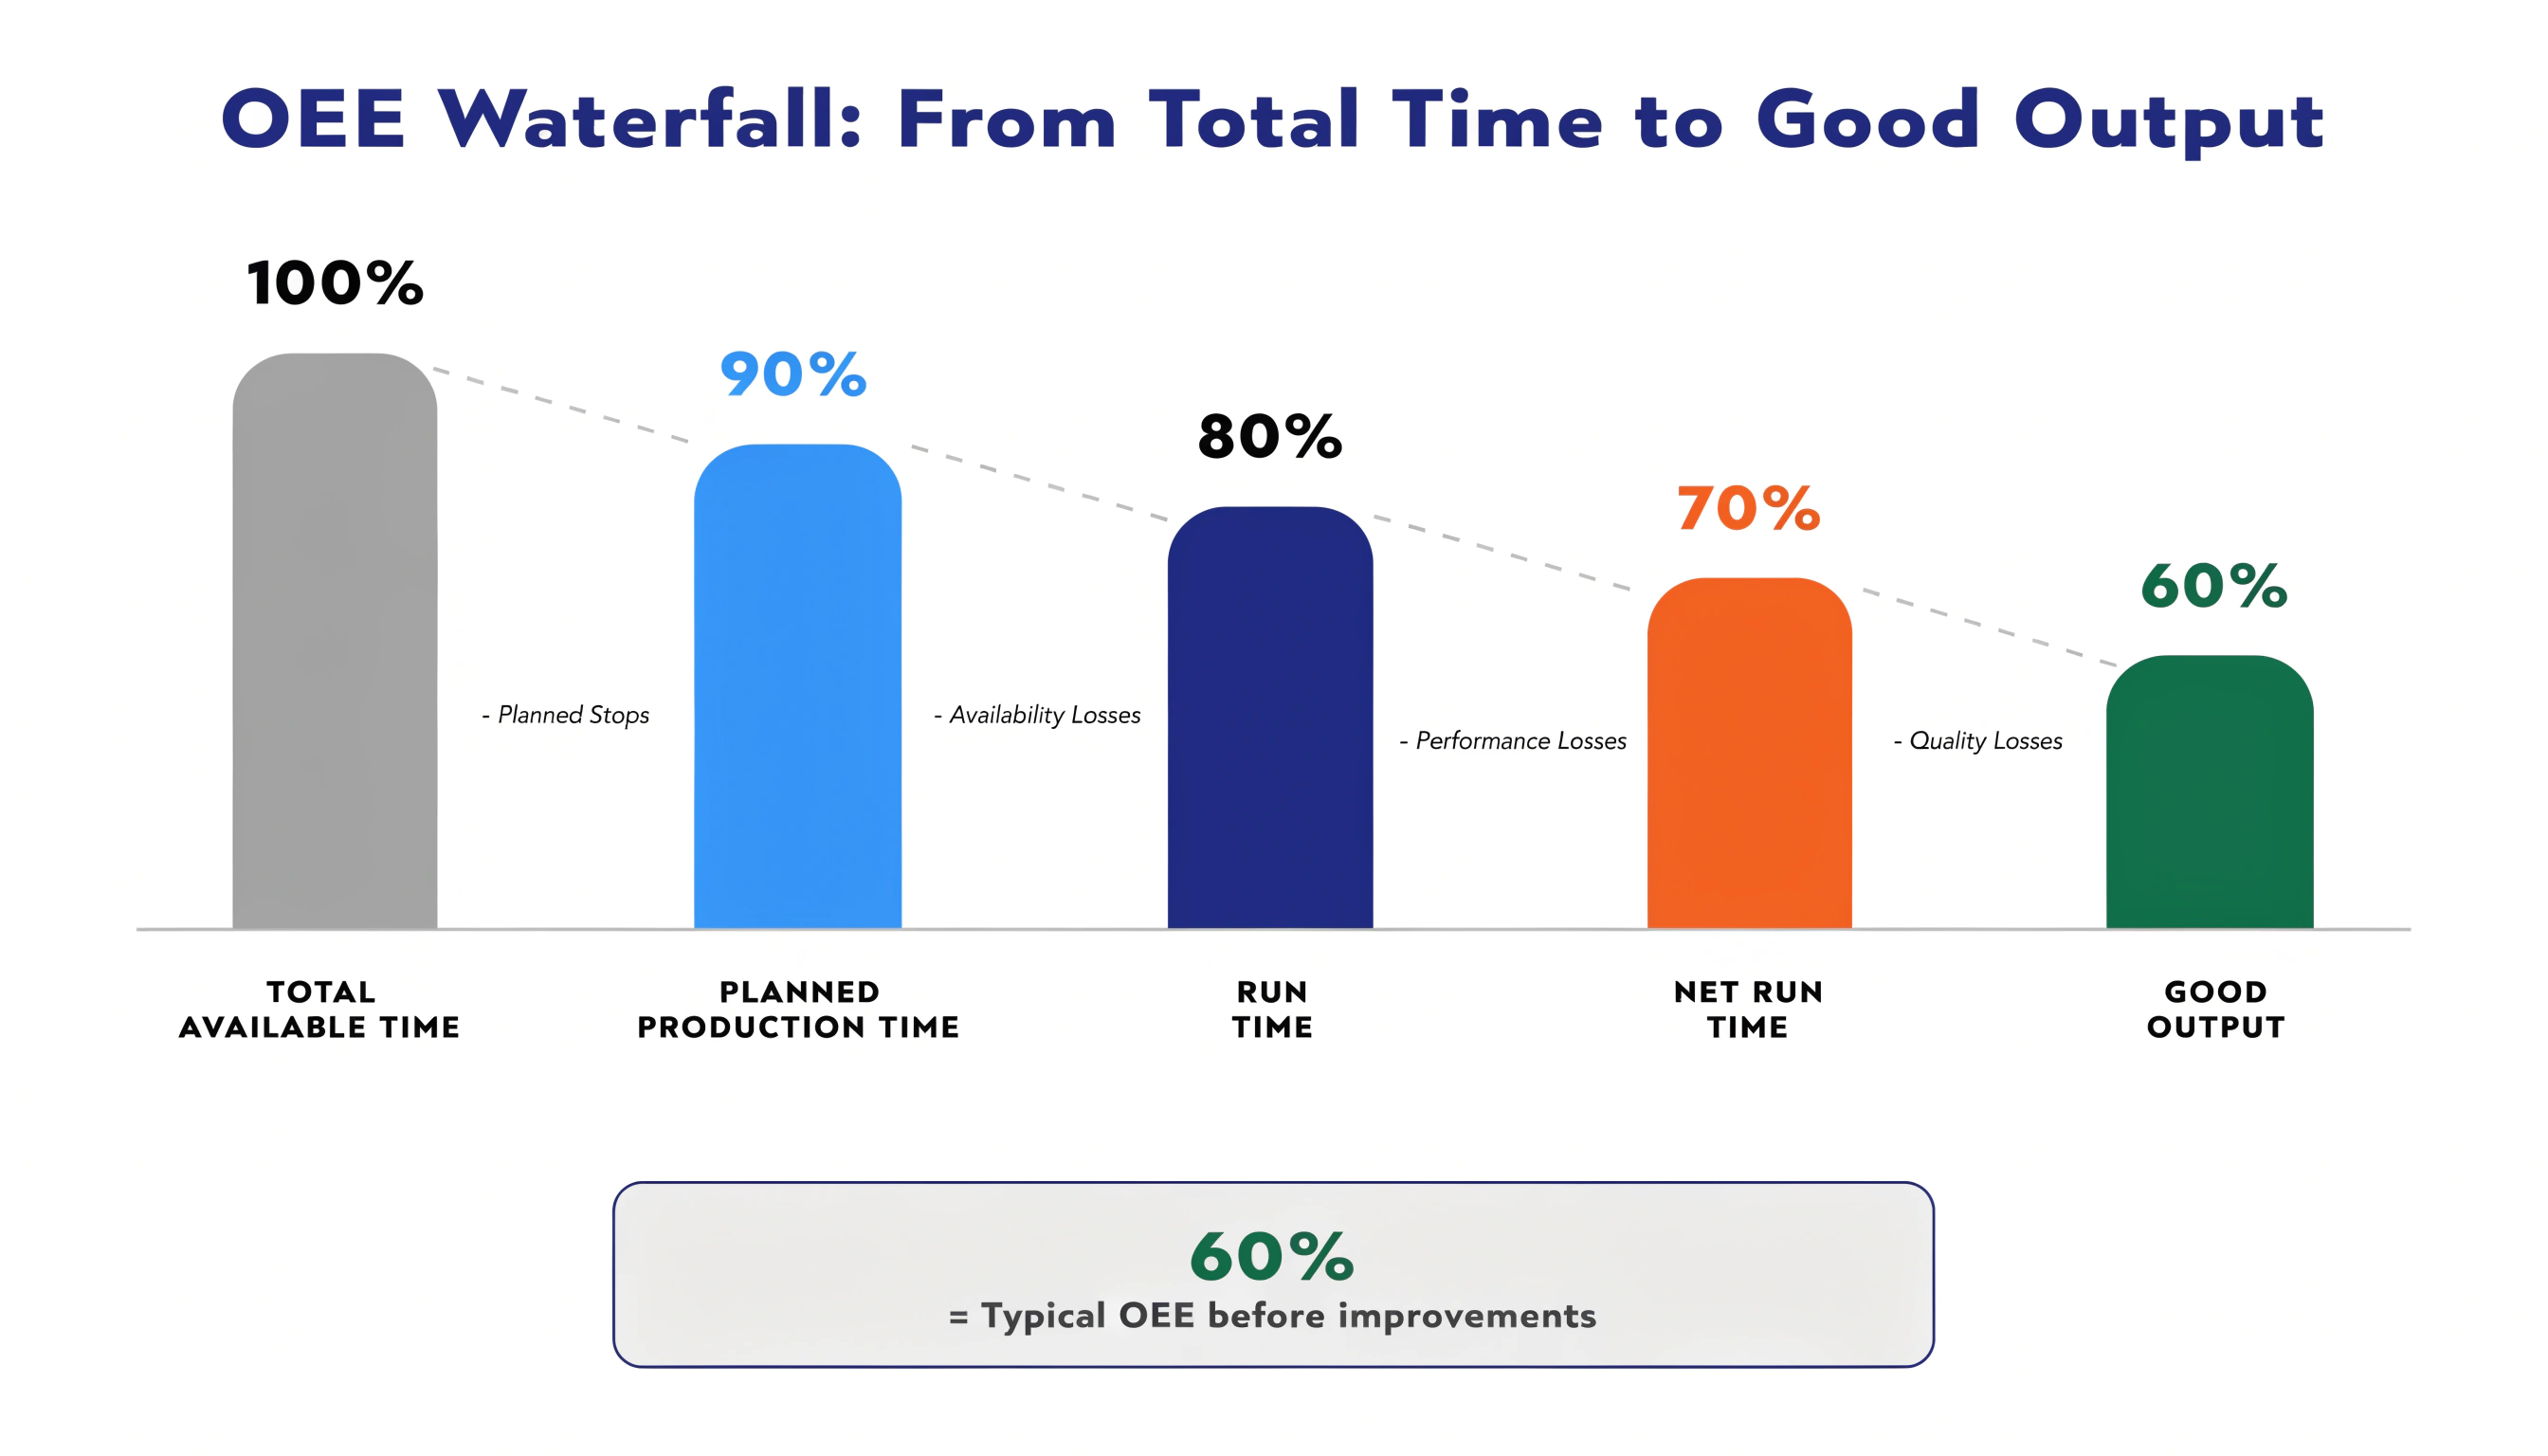
Von oben nach unten gelesen:
- Gesamte Kalenderzeit = die vollen 24 Stunden eines Tages
- Geplante Produktionszeit = Kalenderzeit abzüglich geplanter Nicht-Produktionszeiten (Nächte, Wochenenden, Pausen)
- Laufzeit = Geplante Zeit abzüglich Verfügbarkeitsverluste (Störungen, Umrüstungen)
- Nettolaufzeit = Laufzeit bereinigt um Geschwindigkeitsverluste (Langsamläufer, Kurzstopps)
- Gute Produktion = Nettolaufzeit abzüglich Qualitätsverluste (Ausschuss, Nacharbeit)
OEE misst, wie viel Ihrer geplanten Produktionszeit als gute Produktion endet.
Wichtige OEE-Kennzahlen in OpSee
Über den OEE-Prozentwert hinaus verfolgt OpSee mehrere abgeleitete Kennzahlen:
| Kennzahl | Was sie misst | Warum sie wichtig ist |
|---|---|---|
| MTTR (Mean Time To Repair) | Durchschnittliche Zeit zur Behebung eines Ausfalls | Niedriger = schnellere Erholung nach Störungen |
| MTBF (Mean Time Between Failures) | Durchschnittliche Laufzeit zwischen Ausfällen | Höher = zuverlässigere Anlage |
| Gesamtausfallzeit | Summe aller Stoppdauern in einem Zeitraum | Zeigt die Gesamtkosten der verlorenen Produktion |
| Ausfallereignisse | Anzahl einzelner Stoppvorkommen | Hohe Anzahl bei niedrigem Gesamtwert = viele Kurzstopps |
| Validierungsrate | % der von einem Vorgesetzten geprüften Ereignisse | Hohe Rate = gute Tracking-Disziplin |
Diese Kennzahlen sind als Widgets im Cockpit und als Dashboards im Modul Produktions-OEE verfügbar.
Wie OpSee OEE berechnet
Die OEE-Berechnungspipeline in OpSee folgt diesem Ablauf:
- Datenerfassung — Anlagensensoren veröffentlichen Zustandsänderungen (laufend, gestoppt, im Leerlauf) über MQTT oder OPC-UA. OpSees Hintergrundprozesse erfassen und speichern diese Ereignisse in TimescaleDB
- Verfügbarkeitsverfolgung — Jede Zustandsänderung erstellt einen Verfügbarkeitsdatensatz mit Startzeit, Endzeit, Anlagen-ID und zugehörigem Verlusttyp/Grund
- Berechnung auf Abruf — Wenn Sie ein Dashboard öffnen oder einen Bericht anfordern, fragt die OEE-Engine Verfügbarkeitsdatensätze für den ausgewählten Zeitraum und die Anlage ab und berechnet Verfügbarkeit, Leistung und Qualität in Echtzeit
- Detailanalyse — Sie können OEE nach Anlage, Schicht, Zeitraum, Verlusttyp oder Grund aufschlüsseln, um Grundursachen zu identifizieren
Nächste Schritte
- Anlagenmodell (ISA-95) — Verstehen, wie OpSee Anlagenhierarchien organisiert
- Chargenmodell (ISA-88) — Mehr über Prozeduren und Rezepte erfahren
- Datenfluss — Sehen, wie Daten von Sensoren zu Dashboards fließen